
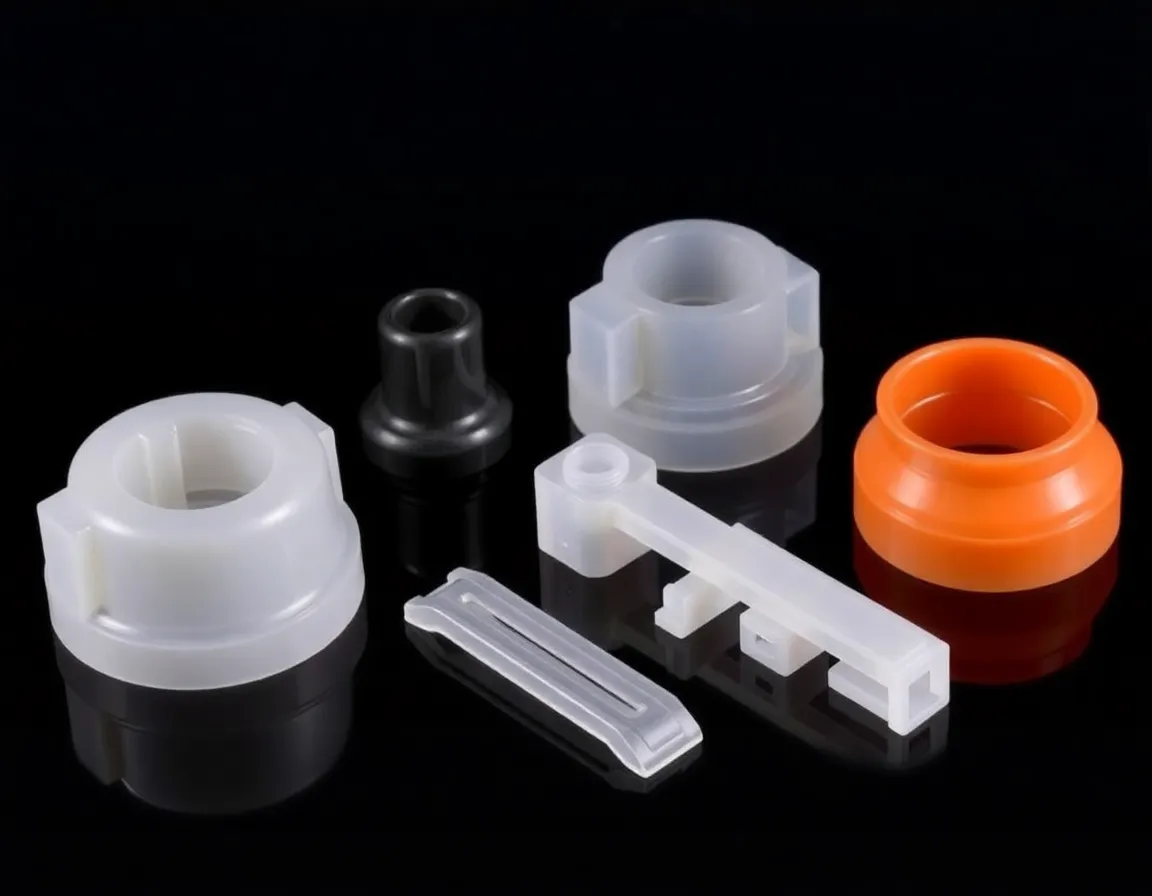
Nel mondo della produzione moderna, il margine di errore si riduce di giorno in giorno. Dai componenti microscopici dei dispositivi medici ai complessi connettori automobilistici, la richiesta di parti che si adattino perfettamente ogni singola volta non è mai stata così alta. È qui che entra in gioco stampaggio plastico a tolleranze strette lo stampaggio a tolleranze strette. Mentre lo stampaggio a iniezione standard è sufficiente per molti prodotti, lo stampaggio a tolleranze strette è una disciplina specializzata che richiede un livello di precisione paragonabile all'orologeria.
Ma cosa distingue un lavoro di stampaggio standard da uno che raggiunge tolleranze strette? Non si tratta solo di avere una buona macchina; è una combinazione di arte, scienza e rigoroso controllo di processo. In questo articolo esploreremo i cinque segreti per padroneggiare questo impegnativo processo produttivo.
Che cos'è lo stampaggio plastico a tolleranze strette?
Prima di addentrarci nei segreti, è essenziale definire cosa intendiamo per "tolleranza stretta". Nell'industria della plastica, le tolleranze standard sono spesso regolate da linee guida generali, come quelle contenute nella SPI (Society of the Plastics Industry) standard. Queste tolleranze standard possono consentire variazioni di diversi millesimi di pollice.
Stampaggio plastico a tolleranza stretta, d'altro canto, si riferisce a processi di produzione che raggiungono dimensioni significativamente più vicine al design nominale. Sebbene "stretta" sia relativa alla dimensione del pezzo, generalmente si riferisce a tolleranze inferiori a ±0,001 pollici (0,025 mm) e, in alcune applicazioni di micro-stampaggio, le tolleranze possono essere precise fino a ±0,0001 pollici.
Raggiungere queste dimensioni è difficile perché la plastica è intrinsecamente instabile. Si restringe raffreddandosi, assorbe umidità e reagisce a pressione e calore. Padroneggiare le tolleranze strette significa padroneggiare le variabili che fanno muovere la plastica.
Segreto 1: Design for Manufacturability (DFM) e scienza dei materiali
Il primo segreto del successo avviene molto prima che lo stampo venga tagliato o la macchina venga accesa. Avviene al tavolo di progettazione. Non è possibile stampare un pezzo con tolleranze strette se il design del pezzo stesso va contro le leggi della fisica.
Il ruolo critico della selezione dei materiali
Non tutte le plastiche sono create uguali. La scelta della resina è la base del controllo delle tolleranze. I polimeri amorfi, come il policarbonato (PC) e l'acrilico (PMMA), offrono generalmente una migliore stabilità dimensionale rispetto ai polimeri semicristallini come il polipropilene (PP) o il nylon (PA).
I materiali semicristallini hanno un punto di fusione netto e subiscono un significativo ritiro volumetrico durante la transizione da liquido a solido. Questo ritiro è difficile da prevedere e controllare. I materiali amorfi, invece, si ammorbidiscono in un intervallo di temperature e si ritirano in modo meno prevedibile ma più uniforme. Inoltre, additivi come le fibre di vetro possono ridurre il ritiro ma introducono un comportamento anisotropo (il ritiro differisce nelle direzioni di flusso e trasversale al flusso), il che complica la previsione delle tolleranze.
Uniformità dello spessore di parete
Un altro aspetto critico del design è lo spessore di parete. Le variazioni di spessore di parete sono nemiche delle tolleranze strette. Se un pezzo ha una sezione spessa collegata a una sezione sottile, la sezione spessa si raffredderà più lentamente. Questo raffreddamento differenziale porta a deformazioni, sollecitazioni interne e ritiri superficiali.
- Uniformità: Mantenere uno spessore di parete nominale costante in tutto il pezzo.
- Transizioni: Se lo spessore deve cambiare, utilizzare transizioni graduali anziché gradini bruschi.
- Nervature e bossaggi: Progettare nervature e bossaggi in modo che siano più sottili della parete principale (tipicamente 50-60% della parete nominale) per prevenire ritiri e deformazioni.
Segreto 2: Lo stampo è la macchina
Nella stampaggio a tolleranze strette, la pressa a iniezione è spesso vista come il veicolo di consegna, ma lo stampo stesso è lo strumento di precisione. Uno stampo costruito male non produrrà mai parti a tolleranze strette, indipendentemente da quanto sia avanzata la pressa.
Acciai per utensili e costruzione
Lo stampo deve essere sufficientemente rigido da resistere a enormi pressioni di iniezione senza deformarsi. Se le piastre dello stampo si flettono, le dimensioni della cavità cambiano e le dimensioni del pezzo saranno incoerenti. Acciai per utensili di alta qualità, come H13 o S136, sono essenziali per longevità e stabilità.
Progettazione e posizionamento del punto di iniezione
Il punto di iniezione è il punto di ingresso per la plastica fusa. La sua progettazione determina come il materiale fluisce nella cavità e come si compatta. Per tolleranze strette, il posizionamento del punto di iniezione è critico perché determina l'orientamento delle catene polimeriche e la direzione del ritiro.
Una tecnica comune per lo stampaggio a tolleranze strette è Bilanciamento multi-cavità. Se uno stampo ha più cavità, il sistema di canali deve essere bilanciato in modo che ogni cavità si riempia esattamente nello stesso tempo e alla stessa pressione. Se una cavità si riempie più velocemente, si compatterà diversamente, portando a differenze dimensionali tra le cavità.
Progettazione dei canali di raffreddamento
Il raffreddamento non riguarda solo il tempo di ciclo; riguarda il controllo dimensionale. Il raffreddamento non uniforme è la causa principale delle deformazioni. Lo stampo deve presentare canali di raffreddamento conformali che seguono il contorno del pezzo. Ciò garantisce che il pezzo si raffreddi uniformemente, riducendo al minimo le sollecitazioni interne che altrimenti farebbero torcere o incurvare il pezzo dopo l'espulsione.
Segreto 3: Ottimizzazione del processo e stampaggio scientifico
Una volta ottenuti un buon progetto e uno stampo di precisione, è necessario stabilire un processo robusto. Lo "Stampaggio Scientifico" è la metodologia utilizzata per raggiungere questo obiettivo. Si allontana dall""arte" dello stampaggio (regolare le manopole finché non sembra giusto) verso una scienza basata sui dati.
Il processo di stampaggio disaccoppiato
Per ottenere tolleranze strette, gli stampatori utilizzano spesso un processo di "Decoupled Molding" (stampaggio disaccoppiato). Questo separa la fase di iniezione in due fasi distinte:
- Riempimento a velocità controllata: La vite avanza a una velocità impostata per riempire lo stampo all'incirca per il 95-98%.
- Compattazione a pressione controllata: La macchina passa al controllo di pressione per compattare il volume rimanente e compensare il ritiro.
Disaccoppiando queste fasi, lo stampatore può garantire che il pezzo venga riempito in modo coerente ogni volta. Il punto di commutazione da velocità a pressione è la variabile più critica. Se varia, le dimensioni del pezzo varieranno.
Studio di sigillatura del gate
La plastica continua a fluire nello stampo finché il punto di iniezione non si solidifica. Se la pressione di compattazione viene mantenuta per un tempo troppo breve, il pezzo risulterà sottocompattato e sottodimensionato. Se mantenuta troppo a lungo, potrebbe risultare sovracompattato e sovradimensionato o sollecitato. Viene condotto un Studio di sigillatura del gate per determinare il tempo esatto necessario affinché il punto di iniezione si solidifichi. Mantenere la pressione oltre questo punto è inutile e aggiunge solo sollecitazioni al pezzo.
Temperatura del fuso e viscosità
La viscosità della plastica influisce sulla facilità con cui riempie lo stampo. La temperatura del fuso deve essere controllata entro una finestra molto ristretta. Se la temperatura oscilla, la viscosità cambia e la pressione necessaria per riempire lo stampo cambia. Ciò influisce direttamente sulle dimensioni finali del pezzo. L'utilizzo di un Sensore di pressione del fuso alla fine del riempimento può aiutare a monitorarlo in tempo reale.
Segreto 4: Controllo della temperatura e dinamiche di raffreddamento
Abbiamo accennato al raffreddamento nella sezione sulla progettazione dello stampo, ma il controllo del processo di temperatura è un'arma segreta nello stampaggio a tolleranze strette. Le materie plastiche si dilatano quando riscaldate e si contraggono quando raffreddate. La temperatura alla quale il pezzo viene espulso determina le sue dimensioni finali una volta raggiunta la temperatura ambiente.
Temperatura dello stampo costante
Il regolatore di temperatura dello stampo deve essere in grado di mantenere il set point entro ±1°F. Se la temperatura dello stampo oscilla, il tasso di ritiro della plastica oscilla. Ad esempio, uno stampo più caldo produce generalmente un pezzo che si ritira di più (perché si raffredda più lentamente e le catene polimeriche hanno il tempo di rilassarsi), mentre uno stampo più freddo produce un pezzo che si ritira di meno.
Ritiro post-stampaggio
Alcuni materiali, in particolare le plastiche semicristalline come il nylon e il PBT, continuano a ritirarsi dopo essere stati estratti dallo stampo. Questo fenomeno è noto come ritiro post-stampaggio. Per ottenere tolleranze strette con questi materiali, i pezzi potrebbero dover essere sottoposti a ricottura o condizionamento. La ricottura consiste nel riscaldare il pezzo a una temperatura specifica e raffreddarlo lentamente per alleviare le sollecitazioni interne e stabilizzare le dimensioni.
Controllo dell'umidità
I materiali igroscopici (materiali che assorbono umidità dall'aria, come l'ABS o il policarbonato) devono essere essiccati adeguatamente prima dello stampaggio. Se la resina contiene umidità, può idrolizzarsi durante il processo di stampaggio, degradando le catene polimeriche. Ciò riduce le proprietà meccaniche e modifica il tasso di ritiro, rendendo impossibile mantenere tolleranze strette.
Segreto 5: Metrologia e garanzia della qualità
Non si può gestire ciò che non si misura. Il segreto finale per padroneggiare lo stampaggio plastico a tolleranza stretta è l'implementazione di rigorosi sistemi di metrologia e garanzia della qualità. L'ispezione visiva non è sufficiente; servono dati concreti.
Monitoraggio in-process
Le moderne presse a iniezione possono essere dotate di sensori che monitorano la pressione in cavità. La pressione in cavità è l'indicatore più affidabile della qualità del pezzo. Monitorando la curva di pressione all'interno dello stampo, è possibile rilevare variazioni di viscosità, temperatura dello stampo e verificare in tempo reale la presenza di iniezioni incomplete o bave.
Gli strumenti di misura adeguati
Per verificare tolleranze strette, sono necessari strumenti di misura più precisi della tolleranza stessa. I calibri standard sono spesso insufficienti per tolleranze inferiori a ±0,002 pollici.
- Macchine di misura a coordinate (CMM): Sono lo standard di riferimento per l'analisi dimensionale 3D.
- Comparatori ottici: Ideali per misurare profili 2D piccoli e complessi senza toccare il pezzo.
- Micrometri laser: Utilizzato per la misurazione ad alta velocità e senza contatto di diametri e larghezze.
Controllo ambientale
La plastica è sensibile al suo ambiente. Un pezzo misurato subito dopo lo stampaggio sarà più grande dello stesso pezzo misurato 24 ore dopo (a causa del raffreddamento e dell'assorbimento di umidità). Pertanto, le misurazioni per il controllo qualità devono essere effettuate in una sala a clima controllato dopo che i pezzi hanno raggiunto l'equilibrio.
Inoltre, la sala di misurazione stessa dovrebbe essere a temperatura controllata. Una variazione di 10°F nella sala di ispezione può causare l'espansione o la contrazione di un pezzo in plastica in misura sufficiente a farlo fallire un'ispezione con tolleranze strette.
Conclusione
Padroneggiare lo stampaggio della plastica con tolleranze strette è un impegno olistico. Richiede un connubio tra progettazione del pezzo, ingegnerizzazione dell'attrezzatura, processi scientifici e controllo qualità meticoloso. Non è un processo che si può acquistare già pronto; deve essere sviluppato e perfezionato.
Concentrandosi sulla Progettazione per la producibilità, investendo in attrezzature di precisione, utilizzando tecniche di stampaggio scientifiche, controllando rigorosamente temperatura e raffreddamento, e affidandosi a metrologia robusta, i produttori possono sbloccare la capacità di realizzare pezzi che soddisfano le specifiche più esigenti. Man mano che settori come quello medicale, aerospaziale ed elettronico continuano a miniaturizzare e complicare i loro progetti, la padronanza di questi cinque segreti sarà il fattore decisivo tra successo e fallimento.