
高精度なヘルスケアおよび自動車用途では、極端な熱サイクルや化学薬品への曝露に耐えられる柔軟な部品がますます必要とされています。従来の熱可塑性エラストマーは、120°Cを超える連続的な熱にさらされると、しばしば軟化したり、永久圧縮歪みが発生したりします。 液状シリコーンゴム(LSR)射出成形 を指定することで、-50°Cから200°C以上にわたって弾性を保持する白金硬化液状シリコーン配合を利用し、これらの性能上の制限を解決します。JUCHENGは、顧客のCADファイルに厳密に従ってバリのない液状シリコーン部品を提供する垂直統合型コントラクトマニュファクチャラーとして運営しています。.
目次
コールドランナーシステムとバリなしLSR金型設計
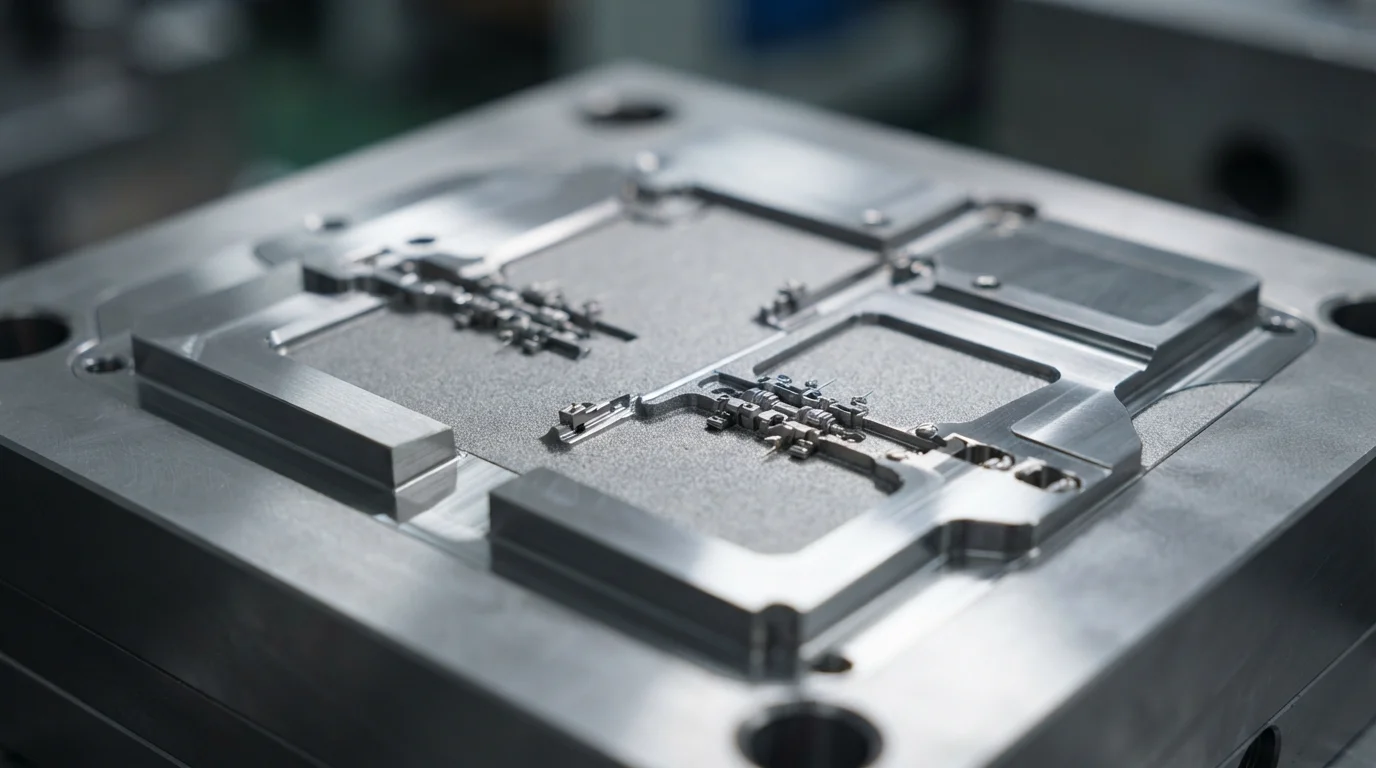
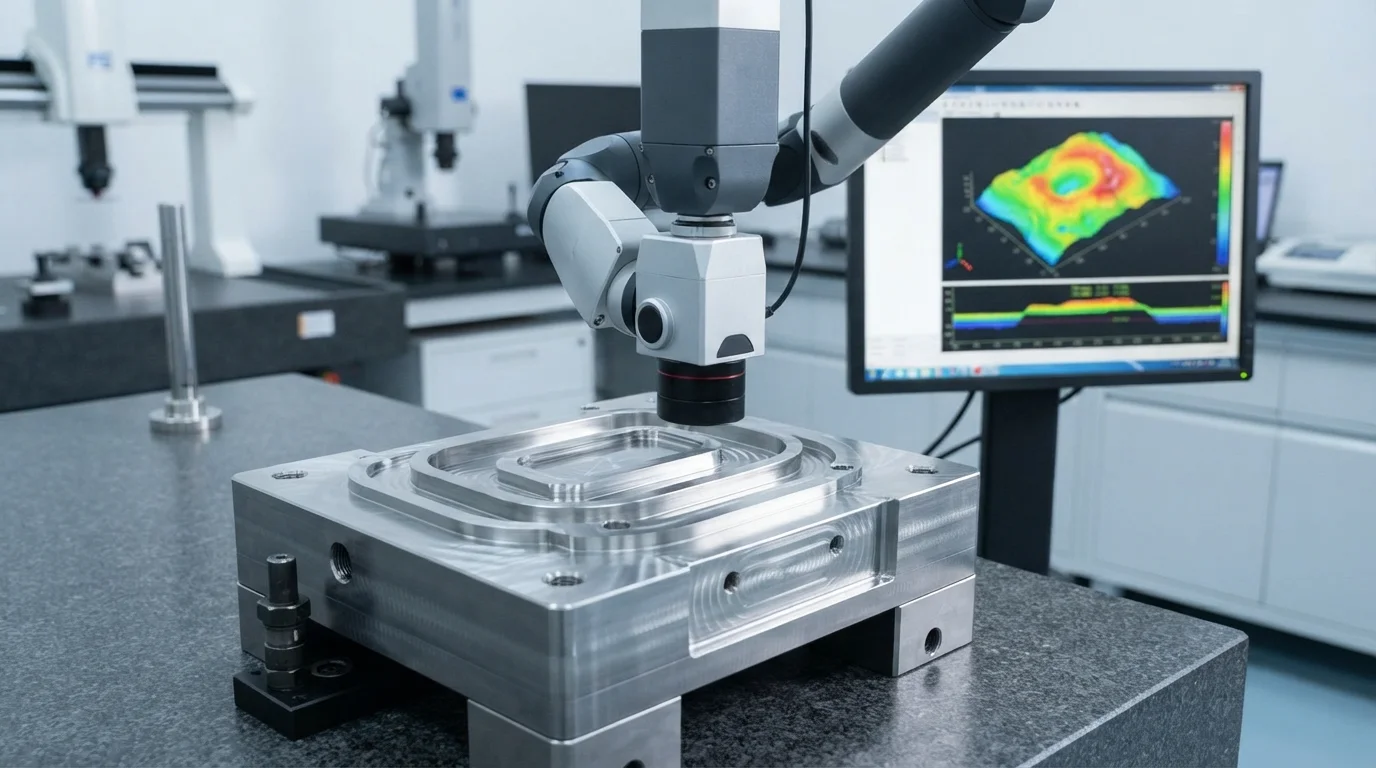
液状シリコーンゴムは、熱架橋前に非常に低い溶融粘度を示すため、バリ防止が金型工学における中心的な課題となります。従来のホットランナー金型では、液状シリコーンゴムが流路内で早期に加硫し、射出ノズルを詰まらせてしまいます。冷却水チャンネルを備えたコールドランナーシステムを利用することで、液状ポリマーが加熱された金型キャビティに入るまで15°Cから25°Cに冷却された状態を維持します。25台の5軸CNCマシニングセンターを使用して金型キャビティを加工することで、シャットオフランドの公差を±0.002 mm未満に抑え、パーティングラインのバリを排除します。真空補助キャビティ排気システムは、射出前に金型から空気を排出し、微小な気泡やディーゼルバーンを防ぎます。.
重要なコールドランナー金型設計エンジニアリング基準には以下が含まれます:
- ニードルバルブゲート制御—空気圧式ニードルバルブでノズルオリフィスを遮断し、サイクル間の液状シリコンの垂れを防ぎます。.
- 熱絶縁バリア—コールドランナーマニホールドと加熱された金型プレートの間に断熱プレートを設置し、正確な温度差を維持します。.
- ミクロンレベルのシャットオフ鋼—金型のパーティングラインをサブミクロン精度に研削し、低粘度シリコーンが外観面に浸透するのを防ぎます。.
- 真空排気ポート—射出前にキャビティ内を100mbarの真空に引き、複雑な微細形状におけるエアトラップを防ぎます。.
医療グレードLSRおよび生体適合性コンプライアンス
医療機器エンジニアリングでは、厳格な規制基準を満たす純粋で不活性なエラストマー材料が求められます。プラチナ硬化LSR配合は、クリーンなプラチナ触媒ヒドロシリル化を受け、過酸化物の酸性副生成物や揮発性残留物を残しません。臨床部品の成形には、以下のような医療グレードの樹脂が使用されます: Wacker Elastosil LR 3003、Momentive Silopren LSR 2050、およびShin-Etsu KE-2009. これらの生体適合性材料は、USPクラスVIおよびISO 10993基準を満たし、長期の皮膚接触および埋め込み型デバイスに安全です。ISO 13485認証の下でISOクラス8クリーンルーム成形部門を運営することで、滅菌呼吸バルブ、カテーテル、および流体シールを浮遊粒子から保護します。自動ロボットによるドロップパッケージングは人的接触を最小限に抑え、生産全体を通じてクリーンルームの完全性を維持します。.
自動車およびヘルスケア照明向け光学透明LSR成形
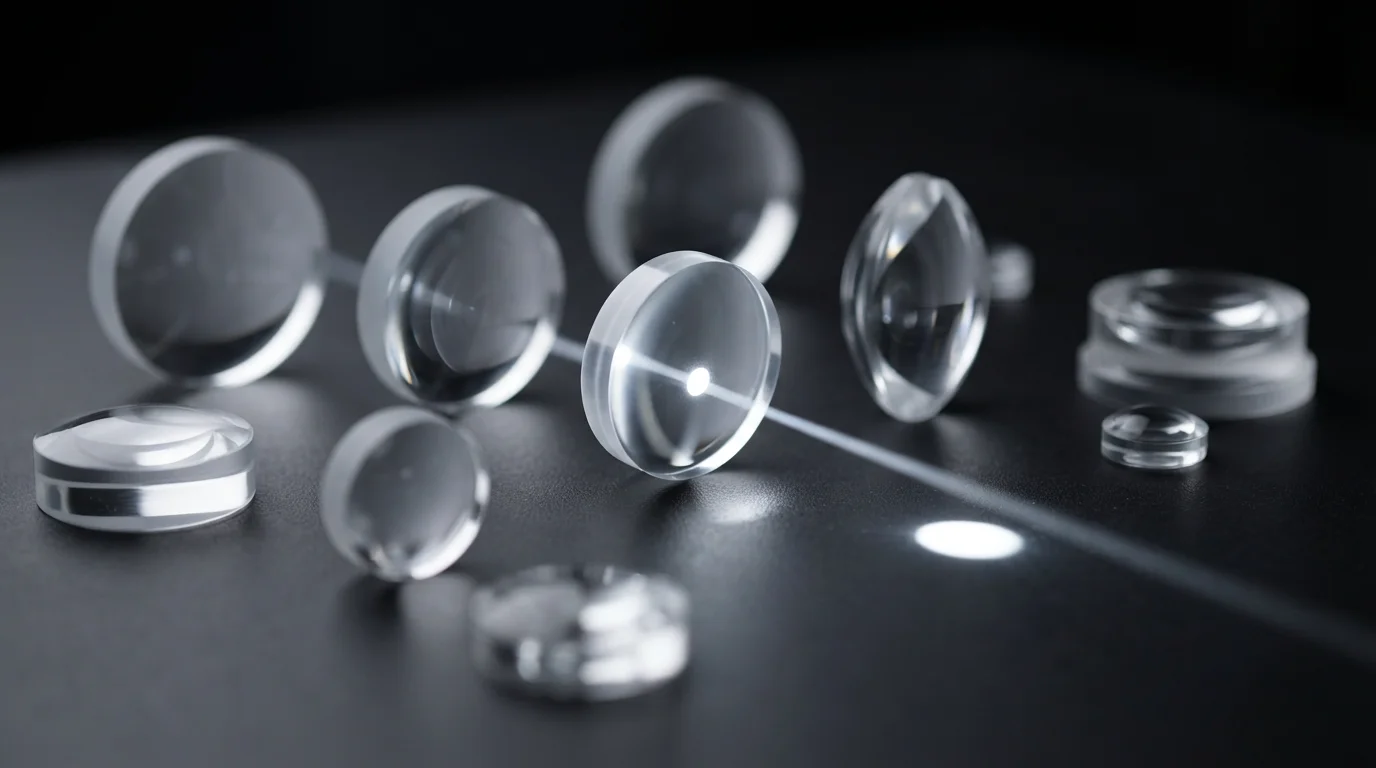
光学グレードの液状シリコーンゴムは、自動車用アダプティブヘッドライト、ライトガイド、および医療診断用レンズにとって主要な材料進歩を表します。光学LSRは、従来のアクリルやポリカーボネートと比較して、92%を超える光透過率を提供し、UV黄変に対する優れた耐性を示します。光学レンズの成形には、S136ステンレス鋼製の高研磨キャビティが必要であり、HRC 48-52に熱処理され、SPI A-1ダイヤモンド基準に研磨されます。キャビティ表面仕上げと硬化速度を制御することで、厚肉照明部品の複屈折と光学歪みを排除します。.
熱硬化速度論と液体計量システム
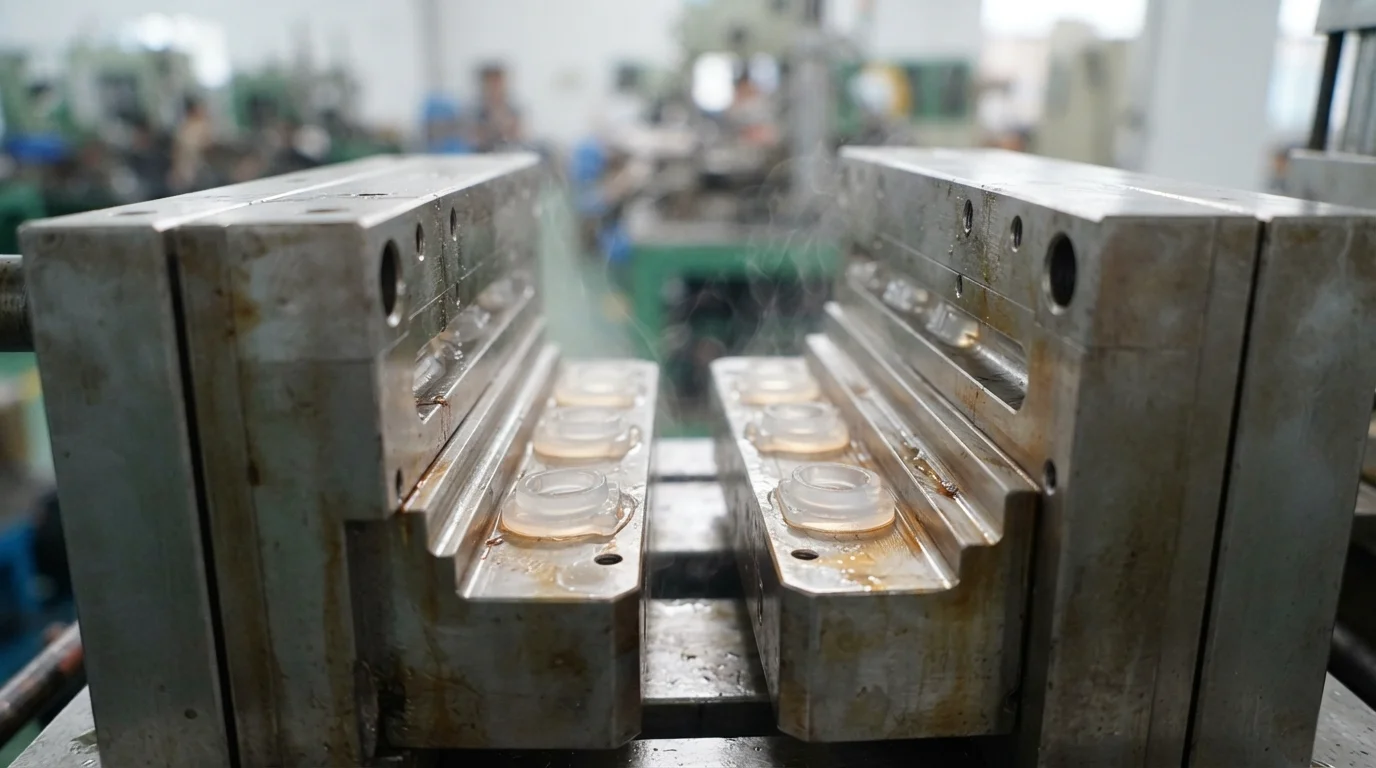
熱加硫速度論は、金型キャビティ内の精密な加熱プロファイルを必要とします。液状シリコーンゴムは、自動化された二液計量ポンプにより、正確に1:1の体積比で計量され、触媒と架橋剤が完全に混合されます。混合された冷たい液体を170°Cから200°Cに加熱された金型キャビティに注入すると、数秒以内に白金触媒による急速硬化が引き起こされます。金型加熱回路のバランスを取ることで、均一な熱分布が確保され、未硬化の軟質部や過硬化による表面の焼けを防ぎます。デカップリング成形方法を実行することで、計量精度、キャビティ圧力、硬化時間を分離し、量産全体でCpKおよびPpk > 1.67を維持します。.
LSR設計をプロトタイプ検証から大量生産に移行するには、単一ソースのエンジニアリングサポートが必要です。社内の工具室では、プロトタイプのコールドランナー工具を切削し、7〜10営業日で機能的なT1サンプルを提供します。焼入れ鋼製の量産工具を製作することで、15Tから3000Tの自動プレス機全体でSPIクラス101の金型寿命が100万サイクルを超えることを保証します。.
よくある質問 (FAQ)
なぜLSRにはコールドランナーシステムが必要で、熱可塑性プラスチックにはホットランナーが使用されるのですか?
液状シリコーンゴムは熱硬化性材料であり、加熱されると硬化します。コールドランナーシステムは、ランナー内の液状樹脂を冷却して、加熱された金型キャビティに到達する前に早期硬化するのを防ぎます。熱可塑性プラスチックは逆の挙動を示し、溶融状態を維持するためにホットランナーが必要です。.
低粘度の液状シリコーン成形において、バリをどのように防ぎますか?
LSRのバリを防ぐには、型合わせ面を0.002 mm未満のシャットオフ公差で機械加工する必要があります。ニードルバルブ式コールドランナーノズル、キャビティの真空引き、剛性の高い金型プレートを使用することで、低粘度の液状シリコーンが浸み出すのを防ぎます。.
LSRを硬質プラスチック基材にオーバーモールドできますか?
PBTやPA66などの熱可塑性プラスチックへのLSRのオーバーモールドは、自己接着性LSRグレードまたは熱プライマーを使用して広く行われています。二次射出は高温の基材上で行われ、二次的な接着剤を必要とせずに永久的な化学結合を形成します。.