
Высокоточные медицинские и автомобильные применения все чаще требуют гибких компонентов, способных выдерживать экстремальные термические циклы и воздействие химических веществ. Традиционные термопластичные эластомеры часто размягчаются или получают необратимую остаточную деформацию при непрерывном нагреве выше 120°C. Выбор Литье под давлением из жидкой силиконовой резины (LSR) решает эти эксплуатационные ограничения, используя жидкие силиконовые составы с платиновым отверждением, которые сохраняют эластичность от -50°C до более 200°C. JUCHENG работает как вертикально интегрированный контрактный производитель, поставляющий компоненты из жидкого силикона без облоя строго в соответствии с файлами CAD заказчика.
Содержание
Системы холодноканальные и конструкция пресс-форм для LSR без облоя
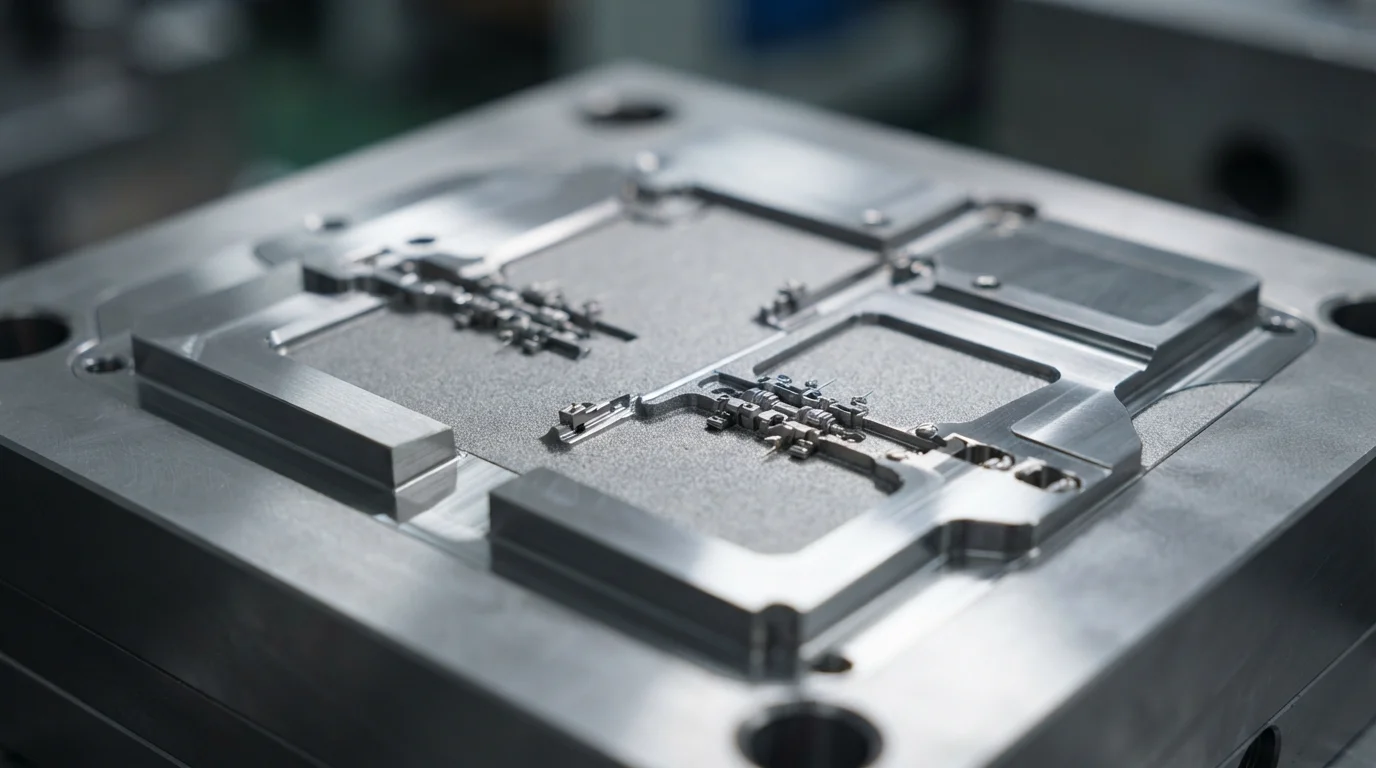
Жидкая силиконовая резина обладает очень низкой вязкостью расплава до термического сшивания, что делает предотвращение облоя центральной задачей в проектировании пресс-форм. Обычные горячеканальные пресс-формы вызывают преждевременную вулканизацию жидкой силиконовой резины внутри каналов потока, засоряя инжекционные сопла. Использование холодноканальных систем с охлаждаемыми водяными каналами поддерживает жидкий полимер охлажденным при температуре от 15°C до 25°C до тех пор, пока он не попадет в нагретую полость формы. Обработка полостей формы с использованием 25 станков с ЧПУ с 5 осями достигает допусков на запорные поверхности точнее ±0,002 мм, устраняя облой по линии разъема. Системы вакуумной эвакуации полости откачивают воздух из формы перед впрыском, предотвращая образование микропузырьков и дизельных ожогов.
Критические стандарты проектирования холодноканальной оснастки включают:
- Управление игольчатым клапаном— Перекрытие отверстия сопла пневматическими игольчатыми клапанами предотвращает подтекание жидкого силикона между циклами.
- Теплоизоляционные барьеры— Установка изоляционных плит между холодноканальным коллектором и нагретыми плитами формы обеспечивает точные перепады температур.
- Микронная сталь для запорной арматуры—Шлифовка линий разъема пресс-форм до субмикронной точности предотвращает проникновение низковязкого силикона на косметические поверхности.
- Вакуумные порты для откачки воздуха—Создание вакуума 100 мбар внутри полости перед впрыском предотвращает образование воздушных ловушек в сложных микроэлементах.
Медицинский LSR и соответствие биосовместимости
Разработка медицинских устройств требует чистых, инертных эластомерных материалов, отвечающих строгим нормативным стандартам. Составы LSR с платиновым отверждением проходят чистую платино-катализируемую гидросилилирование, не оставляя перекисных кислотных побочных продуктов или летучих остатков. Формование клинических компонентов использует медицинские смолы, такие как Wacker Elastosil LR 3003, Momentive Silopren LSR 2050 и Shin-Etsu KE-2009. Эти биосовместимые материалы соответствуют критериям USP Class VI и ISO 10993, что делает их безопасными для длительного контакта с кожей и имплантируемых устройств. Эксплуатация цеха литья под давлением класса чистоты ISO 8 в соответствии с сертификацией ISO 13485 защищает стерильные дыхательные клапаны, катетеры и гидравлические уплотнения от воздушных частиц. Автоматизированная роботизированная упаковка в капсулы минимизирует контакт с человеком, сохраняя целостность чистого помещения на протяжении всего производства.
Оптически прозрачное литье LSR для автомобильного и медицинского освещения
Оптический жидкий силиконовый каучук представляет собой значительный материальный прорыв для автомобильных адаптивных фар, световодов и медицинских диагностических линз. Оптический LSR обеспечивает светопропускание более 92% при превосходной устойчивости к пожелтению под воздействием УФ-излучения по сравнению с традиционным акрилом или поликарбонатом. Формование оптических линз требует высокополированных полостей из нержавеющей стали S136, закаленной до HRC 48-52 и отполированной до алмазных стандартов SPI A-1. Контроль качества поверхности полости и кинетики отверждения исключает двойное лучепреломление и оптические искажения в толстостенных осветительных компонентах.
Кинетика термического отверждения и системы дозирования жидкости
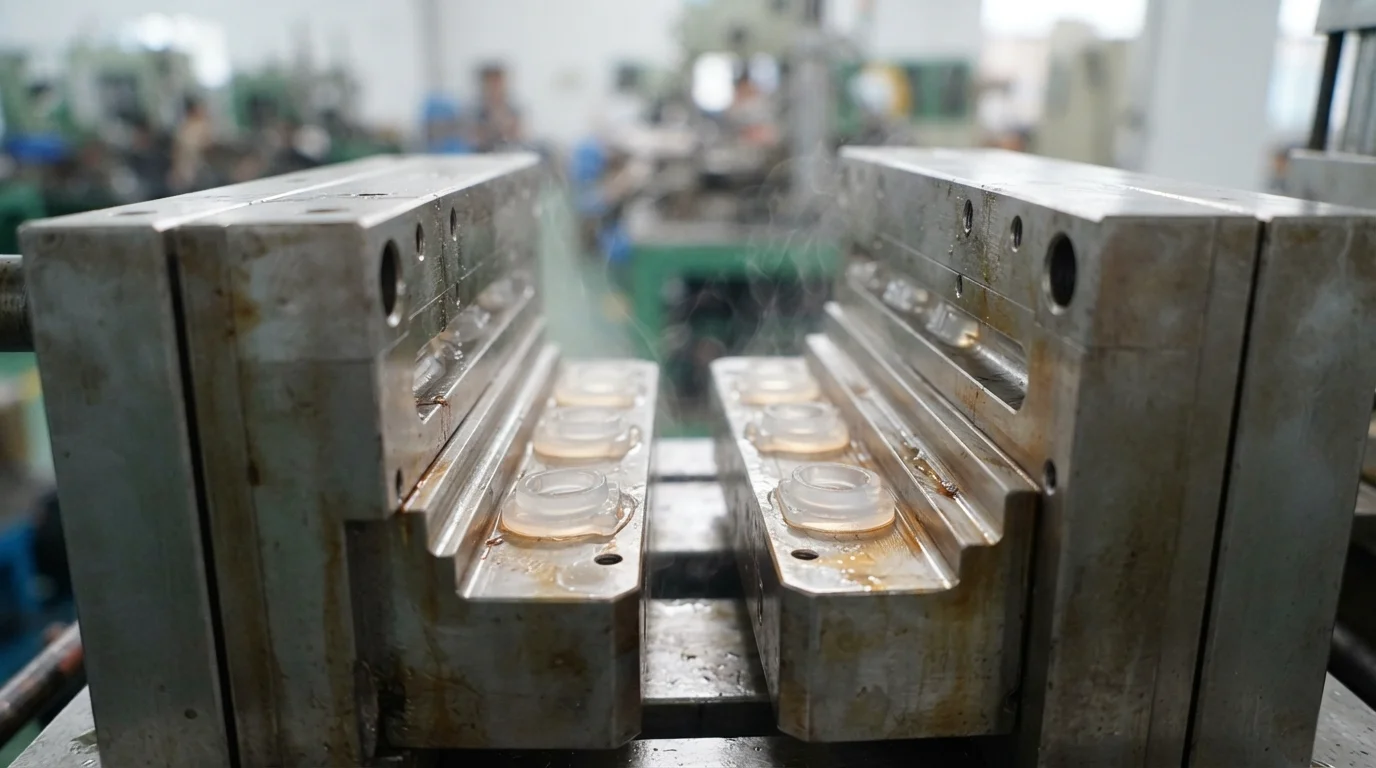
Кинетика термической вулканизации требует точных профилей нагрева внутри полости формы. Жидкий силиконовый каучук дозируется через автоматические двухкомпонентные дозирующие насосы с точным объемным соотношением 1:1, тщательно смешивая катализатор и сшивающий агент. Впрыск смешанной холодной жидкости в полости формы, нагретые до 170°C–200°C, запускает быстрое платино-катализируемое отверждение в течение секунд. Балансировка цепей нагрева формы обеспечивает равномерное распределение температуры, предотвращая недополимеризованные мягкие участки или переотверждение поверхности. Применение методологии Decoupled Molding позволяет раздельно контролировать точность дозирования, давление в полости и время отверждения, поддерживая CpK и PpK > 1.67 в серийном производстве.
Переход конструкций LSR от прототипной валидации к крупносерийному производству требует инженерной поддержки из одного источника. Собственные инструментальные цеха изготавливают прототипную оснастку с холодноканальной системой для поставки функциональных образцов T1 в течение 7–10 рабочих дней. Изготовление производственной оснастки из закаленной стали гарантирует срок службы пресс-формы класса SPI 101, превышающий 1 000 000 циклов, на автоматических литьевых машинах усилием от 15 до 3000 тонн.
Часто задаваемые вопросы (FAQ)
Почему LSR требует холодноканальной системы, а термопласты используют горячеканальные?
Жидкий силиконовый каучук — это термореактивный материал, который отверждается при нагревании. Холодноканальные системы поддерживают жидкую смолу охлажденной внутри каналов, чтобы предотвратить преждевременное отверждение до попадания в нагретую полость формы. Термопласты ведут себя противоположно, требуя горячеканальных систем для поддержания расплава в текучем состоянии.
Как предотвратить образование облоя при литье низковязкого жидкого силикона?
Предотвращение облоя LSR требует обработки линий разъёма формы с допусками на запирание точнее 0,002 мм. Использование сопел холодного канала с игольчатым клапаном, вакуумного удаления воздуха из полости и жёстких плит формы предотвращает вытекание низковязкого жидкого силикона.
Можно ли наносить LSR методом овермолдинга на жёсткие пластиковые подложки?
Овермолдинг LSR на термопласты, такие как PBT или PA66, широко выполняется с использованием самосцепляющихся марок LSR или термических праймеров. Вторичное впрыскивание происходит на подложку, нагретую до высокой температуры, образуя постоянную химическую связь без необходимости вторичных клеев.