
Las aplicaciones de atención médica y automotriz de alta precisión requieren cada vez más componentes flexibles capaces de soportar ciclos térmicos extremos y exposición a productos químicos. Los elastómeros termoplásticos tradicionales a menudo se ablandan o sufren una deformación permanente por compresión cuando se exponen a calor continuo por encima de 120°C. Especificar Moldeo por inyección de caucho de silicona líquida (LSR) resuelve estas limitaciones de rendimiento utilizando formulaciones de silicona líquida curadas con platino que conservan la elasticidad desde -50°C hasta más de 200°C. JUCHENG opera como un fabricante por contrato verticalmente integrado que entrega componentes de silicona líquida sin rebabas estrictamente de acuerdo con los archivos CAD del cliente.
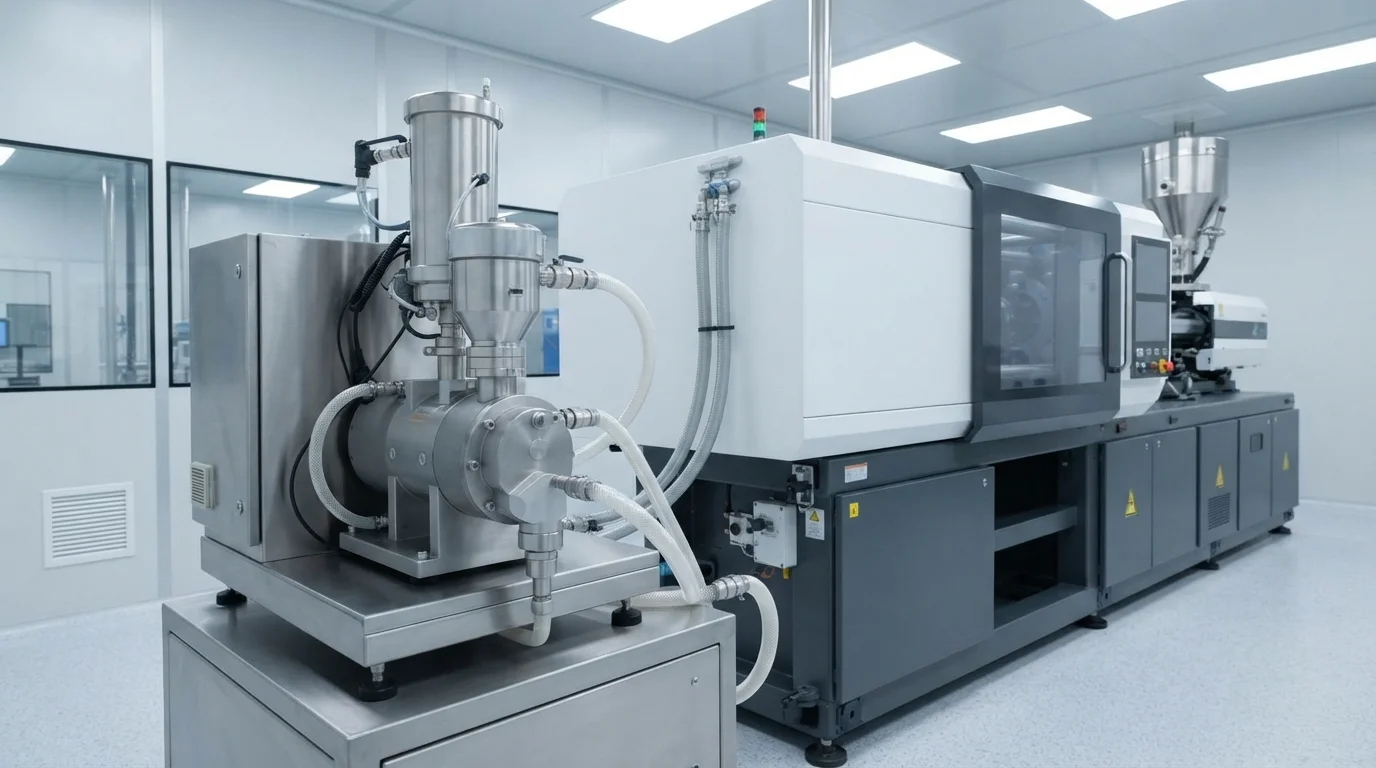
Tabla de contenido
Diseño de sistemas de canal frío y herramientas LSR sin rebabas
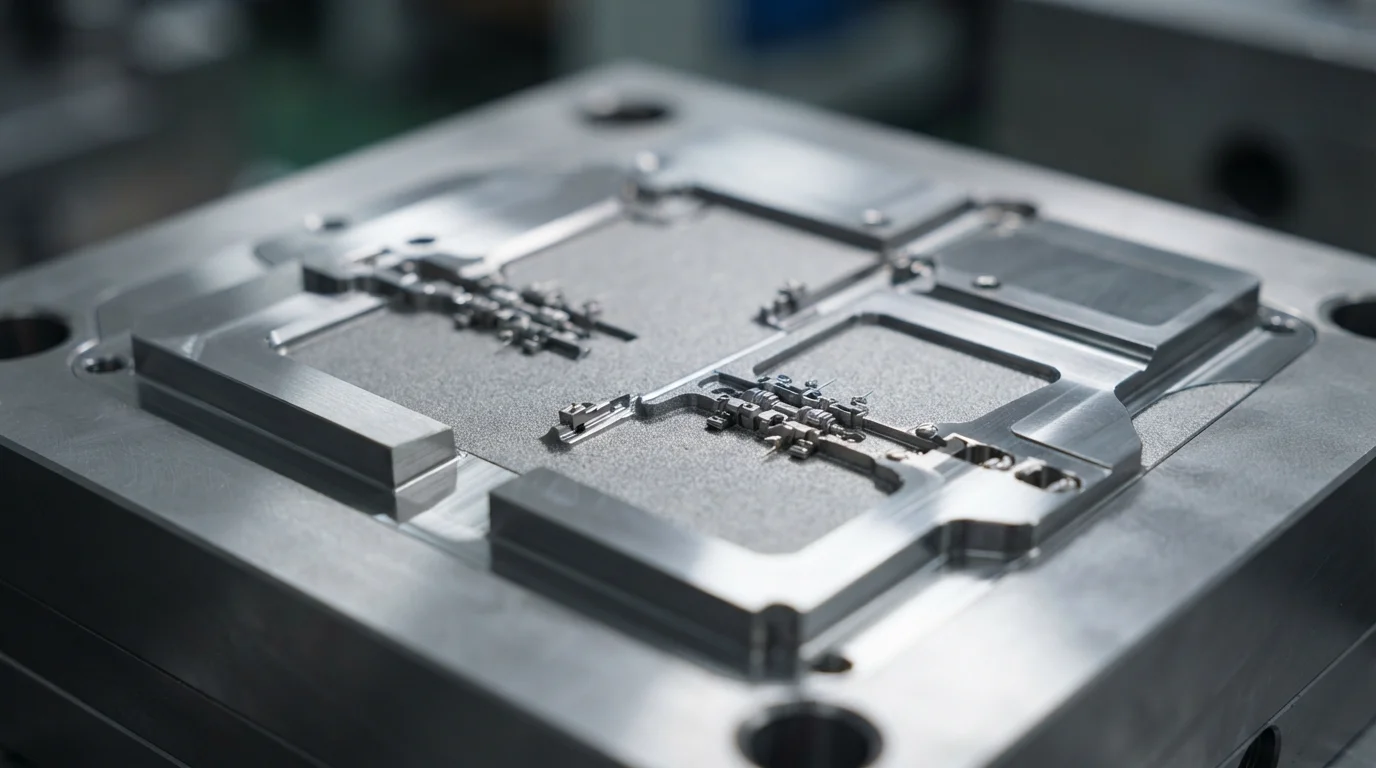
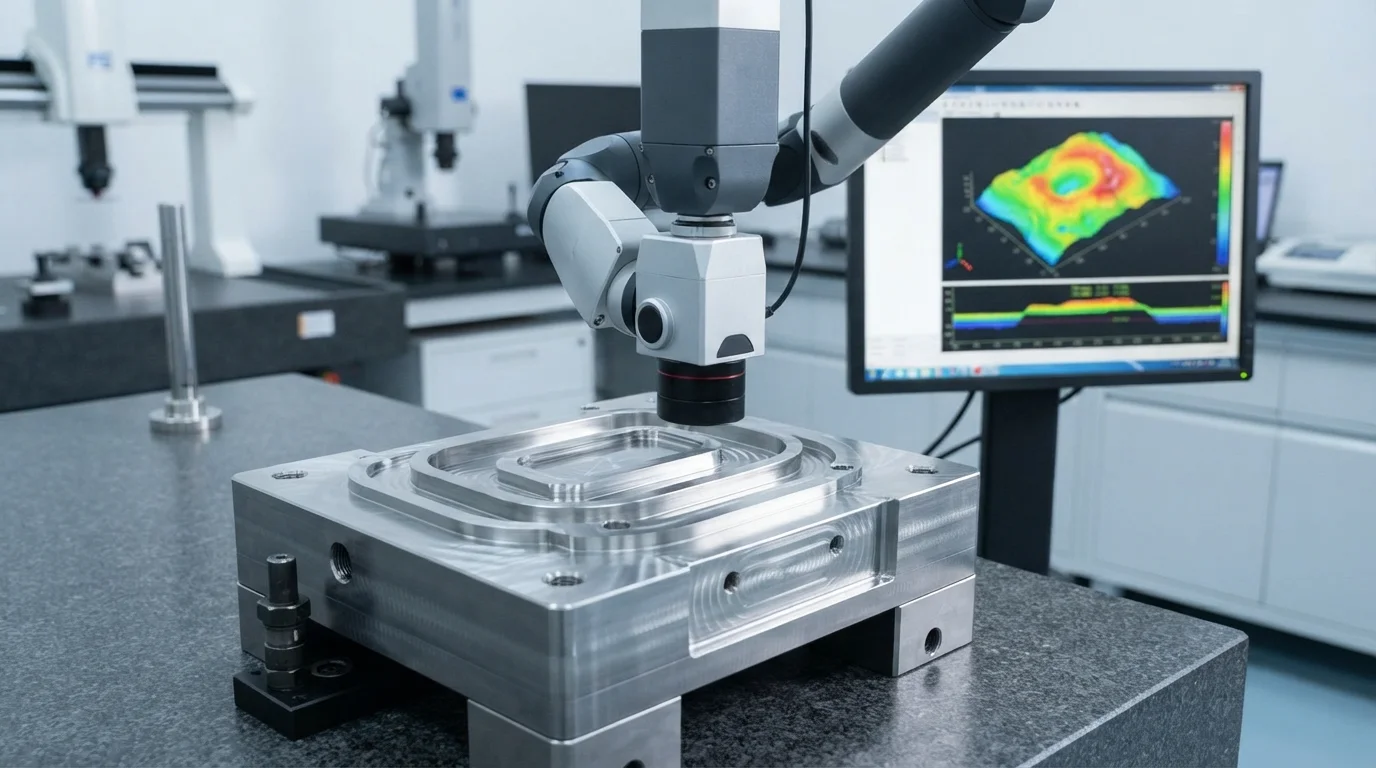
El caucho de silicona líquida exhibe una viscosidad de fusión extremadamente baja antes del entrecruzamiento térmico, lo que hace que la prevención de rebabas sea el desafío central en la ingeniería de herramientas. Las herramientas de canal caliente convencionales causan que el caucho de silicona líquida se vulcanice prematuramente dentro de los canales de flujo, obstruyendo las boquillas de inyección. La utilización de sistemas de canal frío equipados con canales de agua enfriada mantiene el polímero líquido enfriado a 15°C a 25°C hasta que entra en la cavidad del molde calentada. El mecanizado de cavidades de herramientas utilizando 25 conjuntos de centros de mecanizado CNC de 5 ejes logra tolerancias de superficie de cierre más ajustadas que ±0.002 mm, eliminando rebabas en la línea de partición. Los sistemas de evacuación de cavidad asistidos por vacío extraen el aire del molde antes de la inyección, evitando micro burbujas y quemaduras diésel.
Los estándares críticos de ingeniería de herramientas de canal frío incluyen:
- Control de compuerta de aguja—Cerrar el orificio de la boquilla con válvulas de aguja neumáticas evita el goteo de silicona líquida entre ciclos.
- Barreras de aislamiento térmico—Instalar placas de aislamiento entre el colector de canal frío y las placas de molde calentadas preserva diferenciales de temperatura precisos.
- Acero de cierre de nivel de micras—Rectificado de líneas de partición de moldes con precisión submicrónica evita que la silicona de baja viscosidad se filtre en las superficies cosméticas.
- Puertos de evacuación al vacío—Extraer 100 mbar de vacío dentro de la cavidad antes de la inyección evita atrapamientos de aire en microcaracterísticas intrincadas.
Cumplimiento de LSR de grado médico y biocompatibilidad
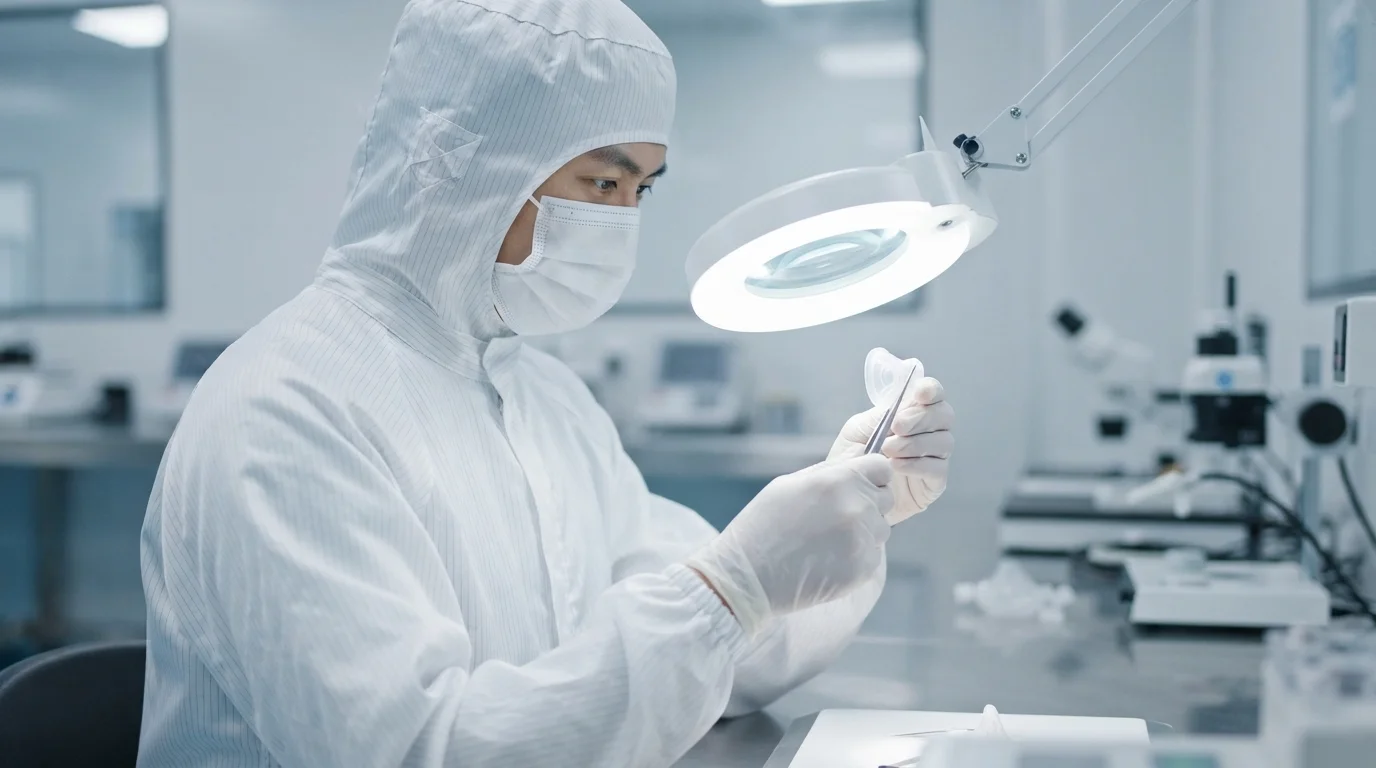
La ingeniería de dispositivos médicos exige materiales elastoméricos puros e inertes que cumplan con estrictos estándares regulatorios. Las formulaciones de LSR curadas con platino se someten a hidrosililación limpia catalizada por platino, sin dejar subproductos ácidos de peróxido ni residuos volátiles. El moldeo de componentes clínicos utiliza resinas de grado médico como Wacker Elastosil LR 3003, Momentive Silopren LSR 2050 y Shin-Etsu KE-2009. Estos materiales biocompatibles cumplen con los criterios USP Clase VI e ISO 10993, lo que los hace seguros para contacto prolongado con la piel y dispositivos implantables. Operar un departamento de moldeo en sala limpia ISO Clase 8 bajo certificación ISO 13485 protege válvulas respiratorias estériles, catéteres y sellos de fluidos de partículas en el aire. El empaque robótico automatizado de caída minimiza el contacto humano, manteniendo la integridad de la sala limpia durante toda la producción.
Moldeo de LSR ópticamente transparente para iluminación automotriz y sanitaria
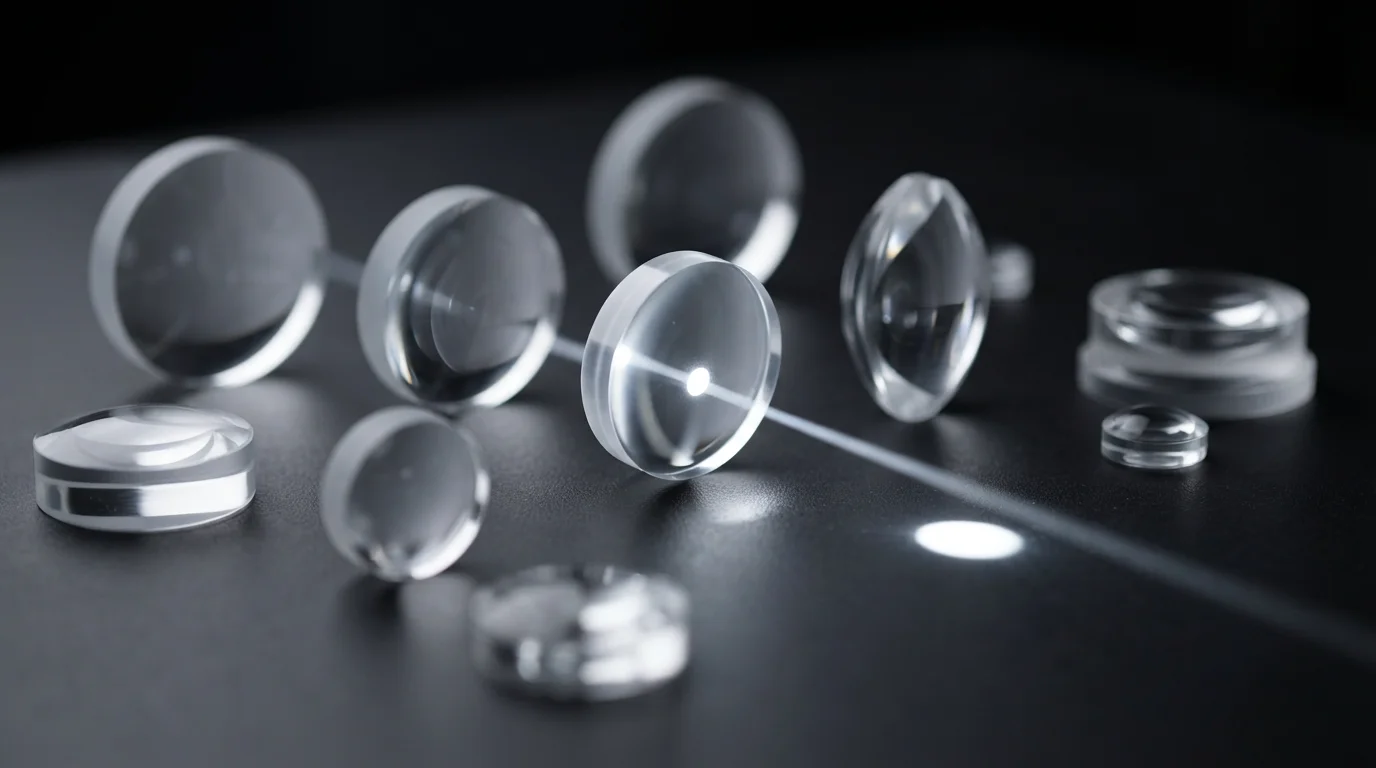
El caucho de silicona líquida de grado óptico representa un avance importante en materiales para faros adaptativos automotrices, guías de luz y lentes de diagnóstico médico. El LSR óptico ofrece más del 92% de transmisión de luz, mostrando una resistencia superior al amarilleo por UV en comparación con el acrílico o policarbonato tradicionales. El moldeo de lentes ópticas requiere cavidades de alto pulido hechas de acero inoxidable S136, tratadas térmicamente a HRC 48-52 y pulidas a estándares de diamante SPI A-1. Controlar el acabado superficial de la cavidad y la cinética de curado elimina la birrefringencia y la distorsión óptica en componentes de iluminación gruesos.
Cinética de curado térmico y sistemas de dosificación de líquidos
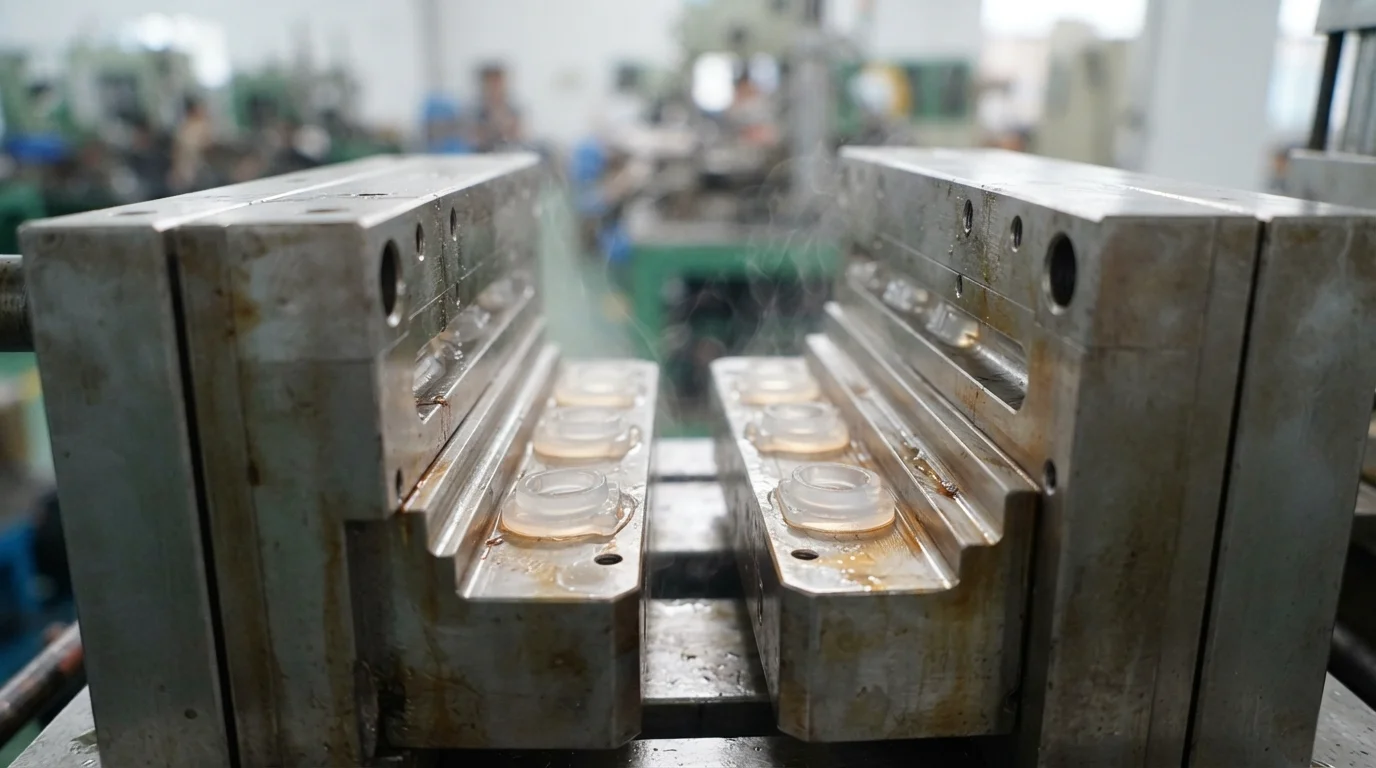
La cinética de vulcanización térmica requiere perfiles de calentamiento precisos dentro de la cavidad del molde. El caucho de silicona líquida se dosifica mediante bombas automáticas de dos componentes en una relación de volumen exacta de 1:1, mezclando completamente el catalizador y el reticulante. Inyectar el líquido frío mezclado en cavidades de molde calentadas a 170°C a 200°C desencadena un curado rápido catalizado por platino en segundos. Equilibrar los circuitos de calentamiento del molde asegura una distribución térmica uniforme, evitando puntos blandos subcurados o quemaduras superficiales por sobrecurado. Ejecutar la metodología de Moldeo Desacoplado aísla la precisión de dosificación, la presión de cavidad y el tiempo de curado, manteniendo CpK y PpK > 1.67 en toda la producción en serie.
La transición de diseños de LSR desde la validación de prototipos hasta la fabricación de alto volumen requiere soporte de ingeniería de fuente única. Los talleres de herramientas internos cortan herramientas de canal frío para prototipos para entregar muestras T1 funcionales en 7 a 10 días hábiles. La construcción de herramientas de producción de acero endurecido garantiza una vida útil de molde Clase SPI 101 que supera 1,000,000 de ciclos en prensas automatizadas que van desde 15T hasta 3000T.
Preguntas frecuentes (FAQ)
¿Por qué el LSR requiere un sistema de canal frío mientras que los termoplásticos usan canales calientes?
El caucho de silicona líquida es un material termoestable que se cura cuando se calienta. Los sistemas de canal frío mantienen la resina líquida fría dentro de los canales para evitar el curado prematuro antes de que llegue a la cavidad del molde calentada. Los termoplásticos se comportan de manera inversa, requiriendo canales calientes para mantener el fundido fluido.
¿Cómo se previene la rebaba en el moldeo de silicona líquida de baja viscosidad?
Prevenir la rebaba en LSR requiere mecanizar las líneas de partición del molde con tolerancias de cierre más estrictas que 0,002 mm. El uso de boquillas de canal frío con aguja, evacuación al vacío de la cavidad y placas de molde rígidas evita que la silicona líquida de baja viscosidad se filtre.
¿Se puede sobremoldear LSR sobre sustratos plásticos rígidos?
El sobremoldeo de LSR sobre termoplásticos como PBT o PA66 se realiza ampliamente utilizando grados de LSR autoadhesivos o imprimaciones térmicas. La inyección secundaria se realiza sobre un sustrato de alta temperatura, formando un enlace químico permanente sin necesidad de pegamentos secundarios.