
Les applications médicales et automobiles de haute précision exigent de plus en plus des composants flexibles capables de résister à des cycles thermiques extrêmes et à l'exposition à des produits chimiques. Les élastomères thermoplastiques traditionnels ramollissent souvent ou subissent une déformation permanente par compression lorsqu'ils sont exposés à une chaleur continue supérieure à 120 °C. La spécification de Moulage par injection de silicone liquide (LSR) résout ces limitations de performance en utilisant des formulations de silicone liquide réticulées au platine qui conservent leur élasticité de -50 °C à plus de 200 °C. JUCHENG opère en tant que fabricant sous contrat verticalement intégré, fournissant des composants en silicone liquide sans bavures, strictement conformes aux fichiers CAO du client.
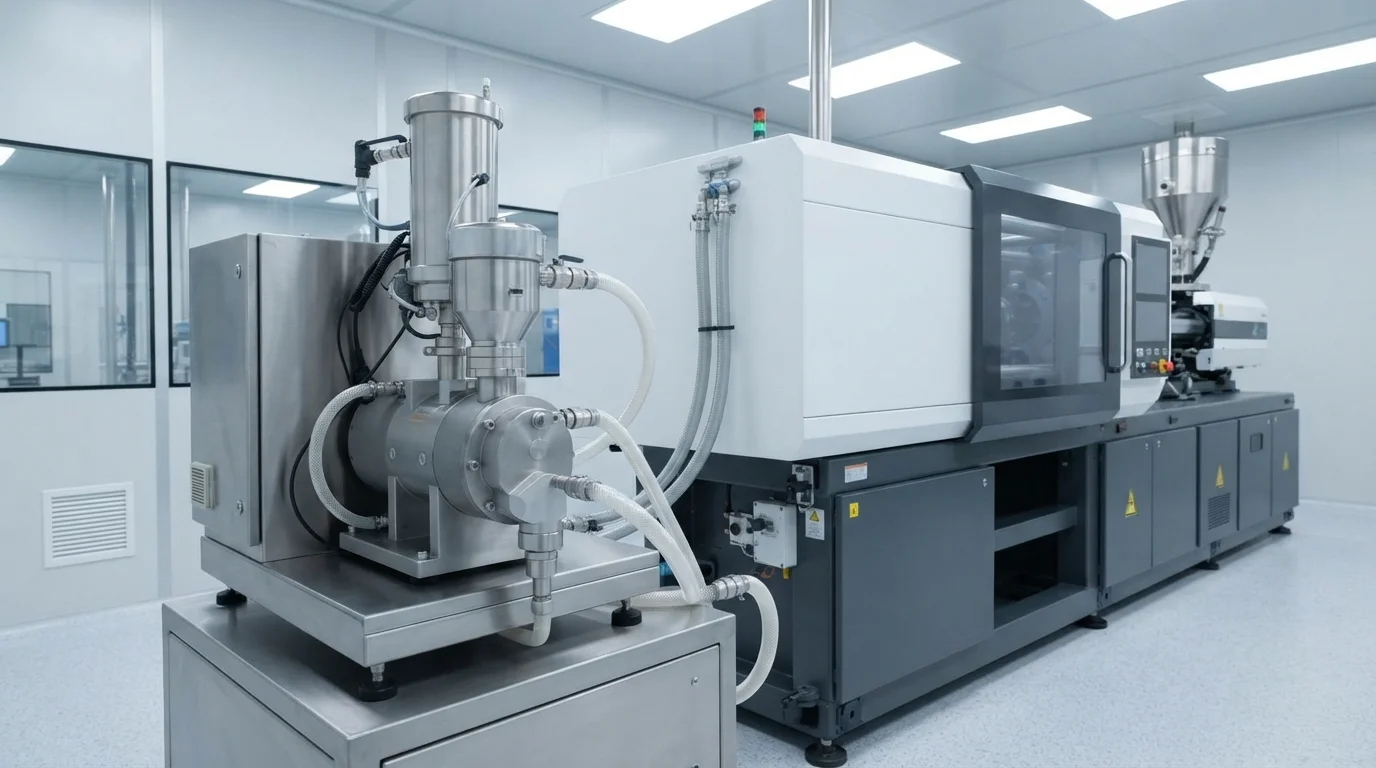
Table des matières
Systèmes de canaux froids et conception d'outillage LSR sans bavures
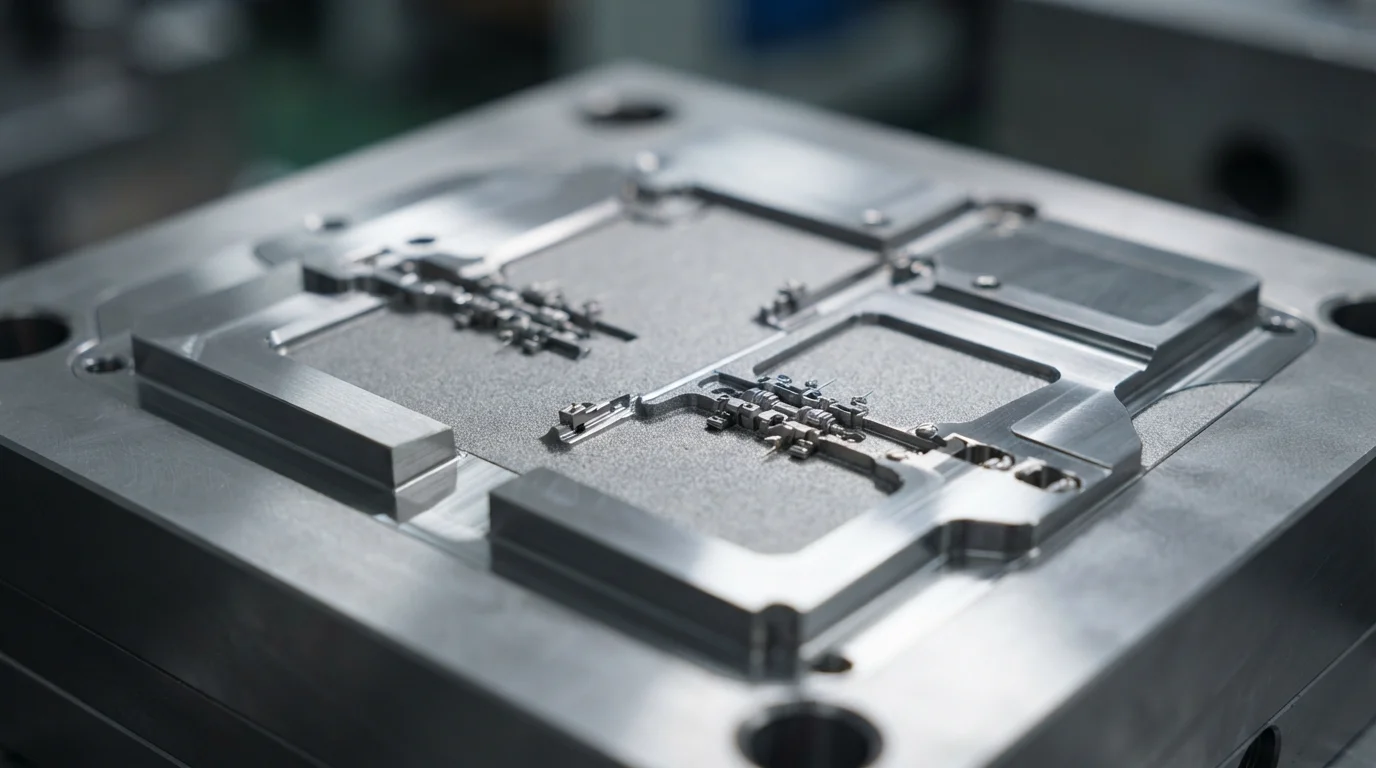
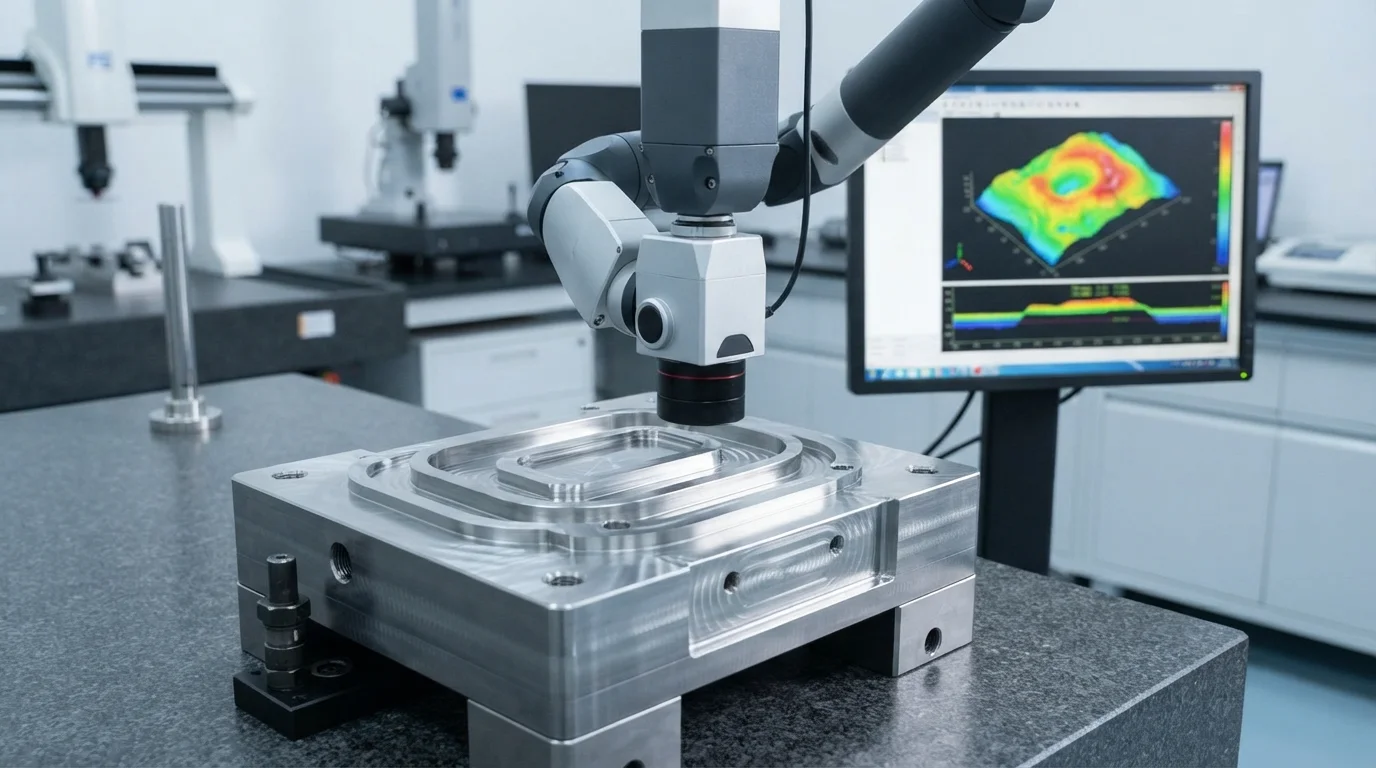
Le silicone liquide présente une très faible viscosité à l'état fondu avant la réticulation thermique, ce qui fait de la prévention des bavures le défi central de l'ingénierie d'outillage. Les outillages à canaux chauds conventionnels provoquent une vulcanisation prématurée du silicone liquide à l'intérieur des canaux d'écoulement, obstruant les buses d'injection. L'utilisation de systèmes à canaux froids équipés de canaux d'eau réfrigérée maintient le polymère liquide refroidi entre 15 °C et 25 °C jusqu'à ce qu'il pénètre dans la cavité du moule chauffé. L'usinage des cavités d'outillage à l'aide de 25 centres d'usinage CNC à 5 axes permet d'obtenir des tolérances de plan de joint plus serrées que ±0,002 mm, éliminant ainsi les bavures sur la ligne de joint. Les systèmes d'évacuation assistée par vide de la cavité aspirent l'air du moule avant l'injection, empêchant les micro-bulles et les brûlures diesel.
Les normes critiques d'ingénierie d'outillage à canaux froids comprennent :
- Contrôle de la vanne à pointeau—La fermeture de l'orifice de la buse avec des vannes à pointeau pneumatiques empêche l'égouttement du silicone liquide entre les cycles.
- Barrières d'isolation thermique—L'installation de plaques d'isolation entre le collecteur de canaux froids et les plaques de moule chauffées préserve des différentiels de température précis.
- Acier d'étanchéité au niveau du micron—Le meulage des lignes de joint de moule à une précision submicronique empêche le silicone à faible viscosité de s'infiltrer sur les surfaces cosmétiques.
- Orifices d'évacuation sous vide—L'application d'un vide de 100 mbar à l'intérieur de la cavité avant l'injection empêche les poches d'air dans les micro-caractéristiques complexes.
Conformité LSR de qualité médicale et biocompatibilité
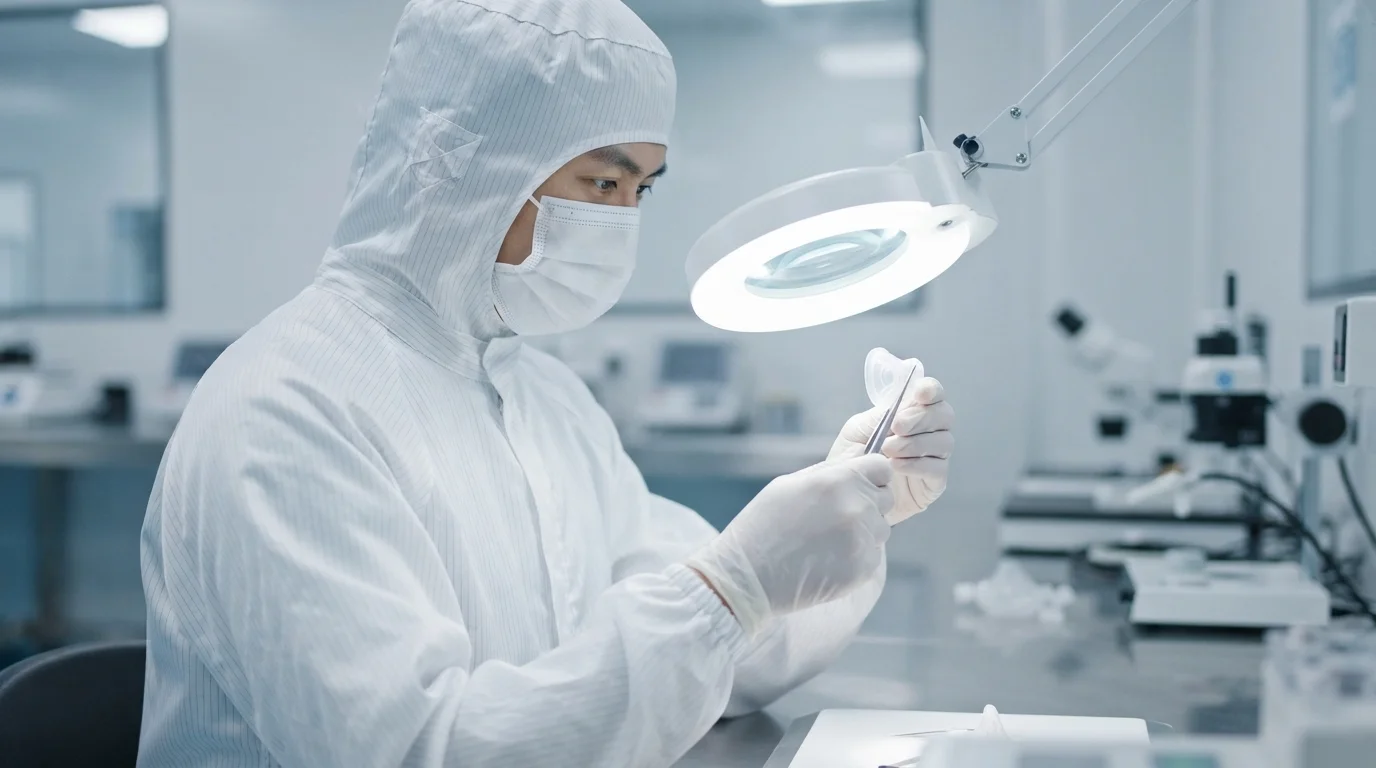
L'ingénierie des dispositifs médicaux exige des matériaux élastomères purs et inertes qui satisfont aux normes réglementaires strictes. Les formulations LSR durcies au platine subissent une hydrosilylation propre catalysée par le platine, ne laissant aucun sous-produit acide de peroxyde ni résidu volatil. Le moulage de composants cliniques utilise des résines de qualité médicale comme Wacker Elastosil LR 3003, Momentive Silopren LSR 2050 et Shin-Etsu KE-2009. Ces matériaux biocompatibles satisfont aux critères USP classe VI et ISO 10993, ce qui les rend sûrs pour un contact cutané à long terme et des dispositifs implantables. L'exploitation d'un département de moulage en salle blanche ISO classe 8 sous certification ISO 13485 protège les valves respiratoires stériles, les cathéters et les joints fluidiques des particules en suspension. L'emballage robotisé automatisé par chute minimise le contact humain, préservant l'intégrité de la salle blanche tout au long de la production.
Moulage LSR optiquement transparent pour l'éclairage automobile et médical
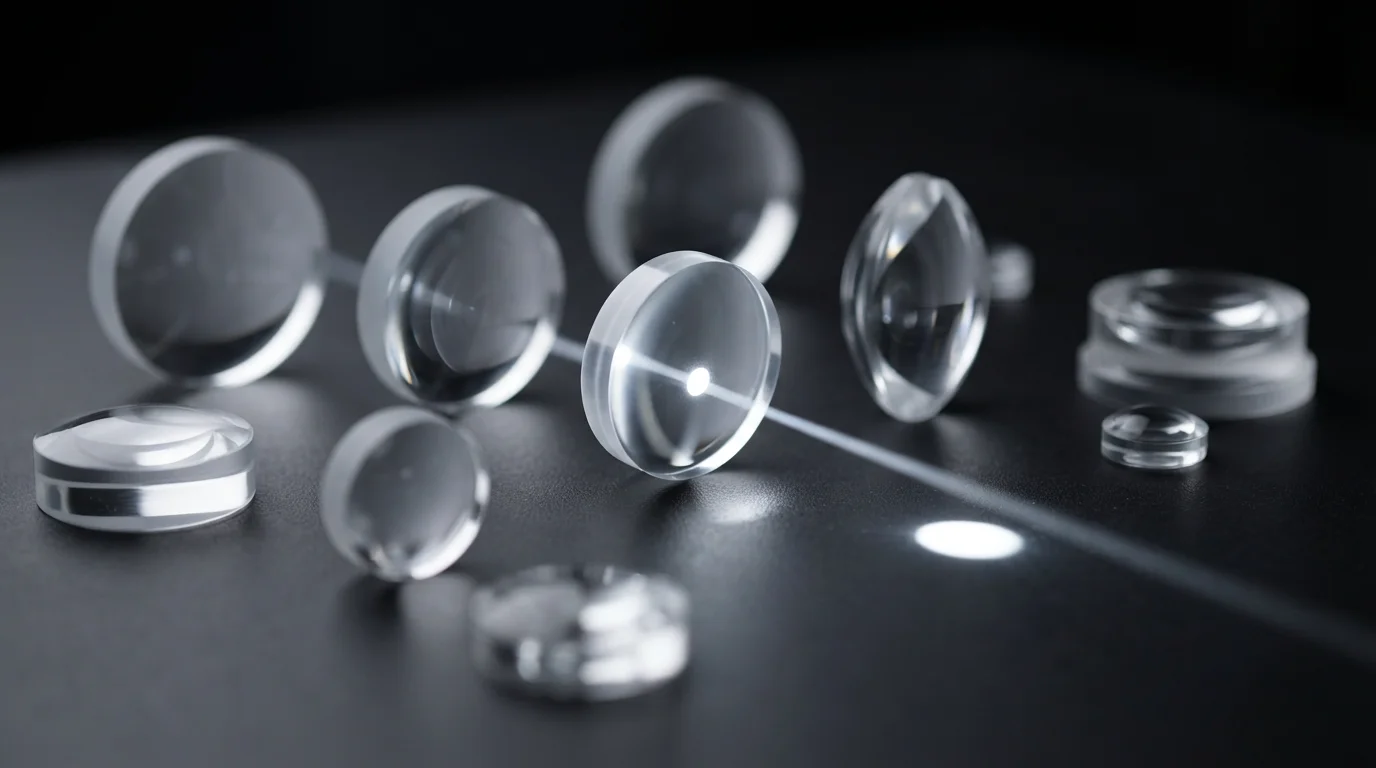
Le caoutchouc de silicone liquide de qualité optique représente une avancée matérielle majeure pour les phares adaptatifs automobiles, les guides de lumière et les lentilles de diagnostic médical. Le LSR optique offre une transmission de la lumière supérieure à 92 % tout en présentant une résistance supérieure au jaunissement UV par rapport à l'acrylique ou au polycarbonate traditionnels. Le moulage de lentilles optiques nécessite des cavités hautement polies en acier inoxydable S136, traitées thermiquement à HRC 48-52 et polies selon les normes diamant SPI A-1. Le contrôle de l'état de surface de la cavité et de la cinétique de durcissement élimine la biréfringence et la distorsion optique dans les composants d'éclairage épais.
Cinétique de durcissement thermique et systèmes de dosage de liquide
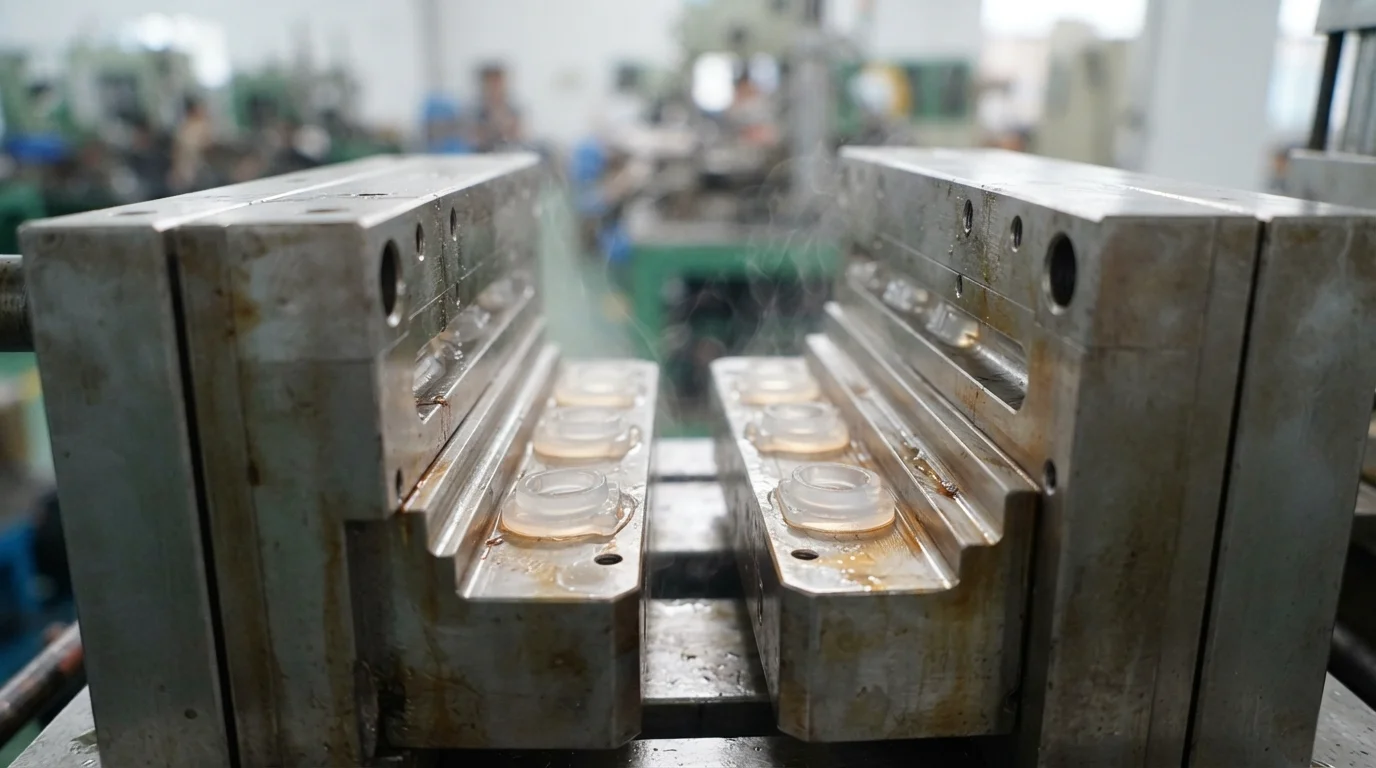
La cinétique de vulcanisation thermique nécessite des profils de chauffage précis à l'intérieur de la cavité du moule. Le caoutchouc de silicone liquide est dosé par des pompes de dosage automatiques à deux composants à un rapport volumétrique exact de 1:1, mélangeant soigneusement le catalyseur et le réticulant. L'injection du liquide froid mélangé dans les cavités du moule chauffées à 170 °C à 200 °C déclenche un durcissement rapide catalysé par le platine en quelques secondes. L'équilibrage des circuits de chauffage du moule assure une distribution thermique uniforme, empêchant les points mous sous-polymérisés ou la brûlure de surface sur-polymérisée. L'exécution de la méthodologie de moulage découplé isole la précision du dosage, la pression de la cavité et le temps de durcissement, maintenant CpK et PpK > 1,67 sur la production en série.
La transition des conceptions LSR de la validation du prototype à la fabrication en grand volume nécessite un support d'ingénierie à source unique. Les ateliers d'outillage internes usinent des outillages de prototype à canaux froids pour livrer des échantillons T1 fonctionnels en 7 à 10 jours ouvrables. La construction d'outillage de production en acier trempé garantit une durée de vie de moule de classe SPI 101 dépassant 1 000 000 de cycles sur des presses automatisées allant de 15 T à 3000 T.
Questions fréquemment posées (FAQ)
Pourquoi le LSR nécessite-t-il un système de canaux froids alors que les thermoplastiques utilisent des canaux chauds ?
Le caoutchouc de silicone liquide est un matériau thermodurcissable qui durcit lorsqu'il est chauffé. Les systèmes de canaux froids maintiennent la résine liquide froide à l'intérieur des canaux pour empêcher un durcissement prématuré avant qu'elle n'atteigne la cavité du moule chauffée. Les thermoplastiques se comportent de manière inverse, nécessitant des canaux chauds pour maintenir la matière fondue fluide.
How do you prevent flash in low-viscosity liquid silicone molding?
Preventing LSR flash requires machining mold parting lines with shut-off tolerances tighter than 0.002 mm. Utilizing needle valve cold runner nozzles, vacuum cavity evacuation, and rigid mold plates prevents low-viscosity liquid silicone from seeping out.
Can LSR be overmolded onto rigid plastic substrates?
Overmolding LSR onto thermoplastics like PBT or PA66 is widely performed using self-adhesive LSR grades or thermal primers. Secondary injection occurs onto a high-heat substrate, forming a permanent chemical bond without requiring secondary glues.