
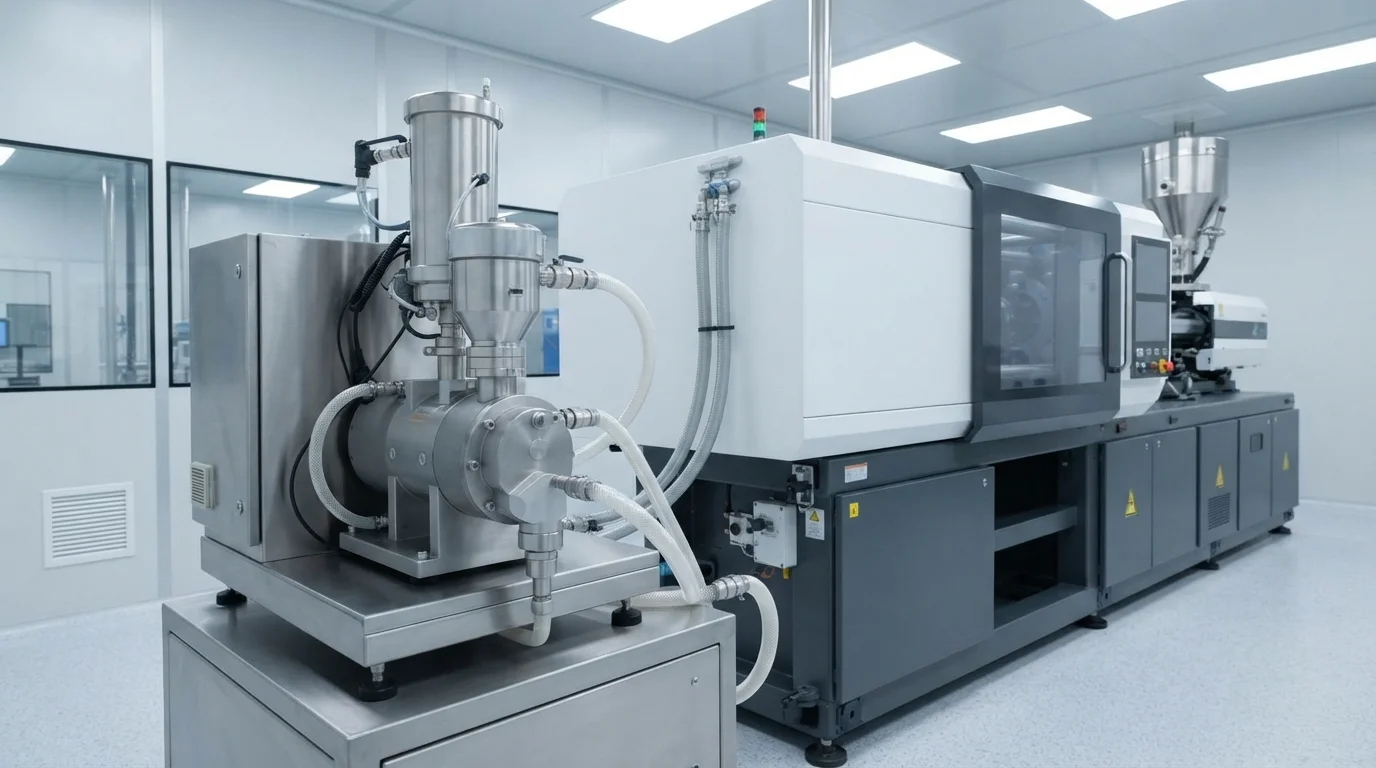
Hochpräzise Anwendungen im Gesundheitswesen und in der Automobilindustrie erfordern zunehmend flexible Komponenten, die extremen thermischen Zyklen und chemischer Belastung standhalten. Traditionelle thermoplastische Elastomere erweichen oft oder erleiden einen dauerhaften Druckverformungsrest, wenn sie kontinuierlicher Hitze über 120°C ausgesetzt werden. Die Spezifikation von Flüssigsilikon (LSR) im Spritzguss löst diese Leistungsgrenzen durch die Verwendung von platinkatalysierten Flüssigsilikon-Formulierungen, die ihre Elastizität von -50°C bis über 200°C behalten. JUCHENG ist ein vertikal integrierter Lohnhersteller, der gratfreie Flüssigsilikon-Komponenten streng nach Kundenvorgaben (CAD-Dateien) liefert.
Inhaltsverzeichnis
Kaltkanalsysteme & gratfreies LSR-Werkzeugdesign
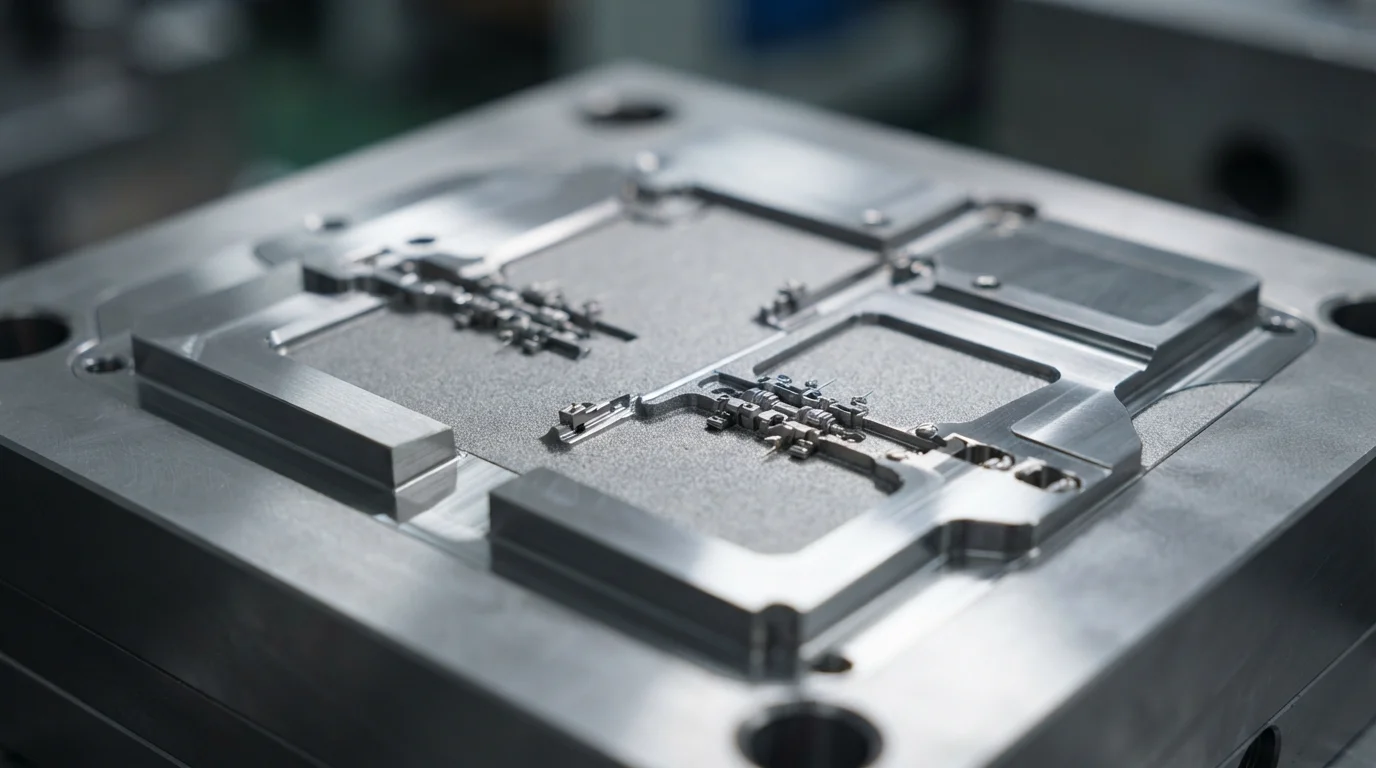
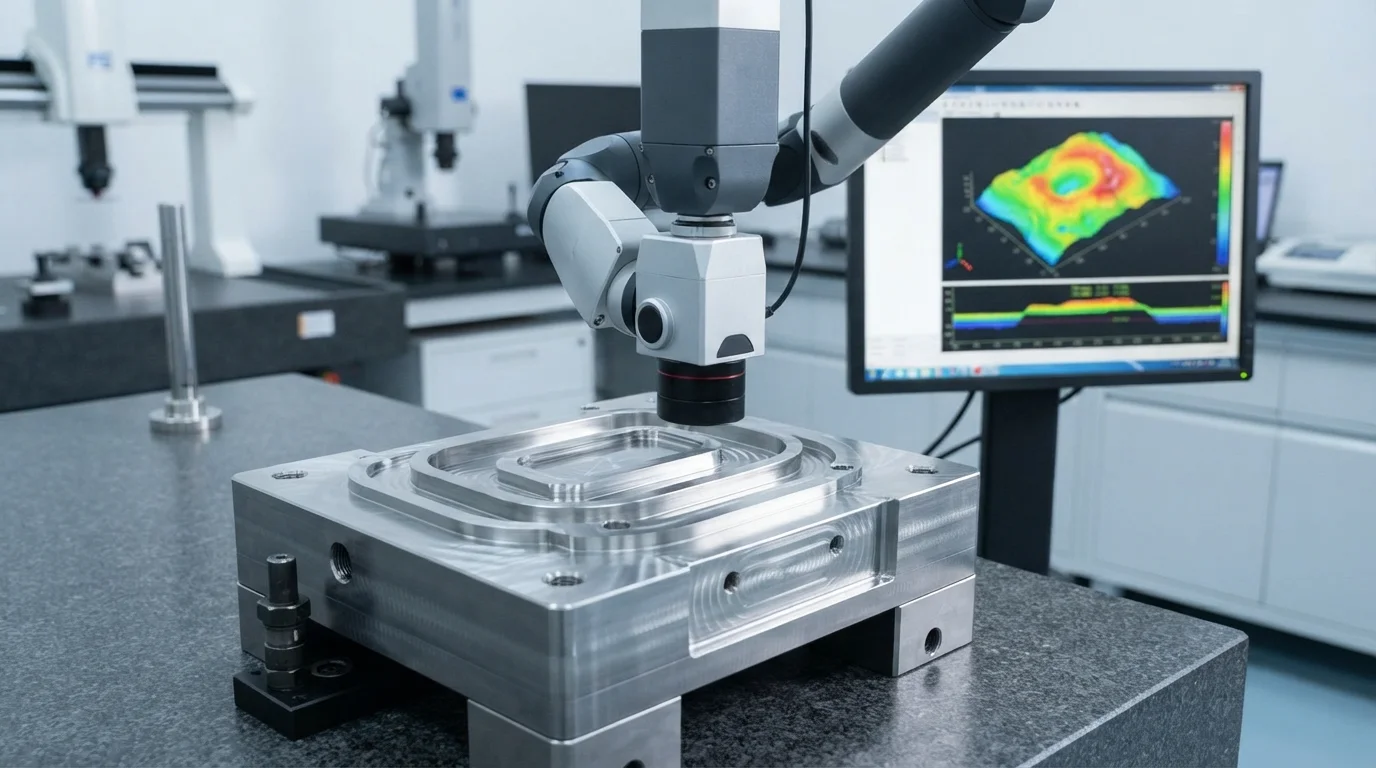
Flüssigsilikon weist vor der thermischen Vernetzung eine extrem niedrige Schmelzviskosität auf, was die Gratvermeidung zur zentralen Herausforderung im Werkzeugbau macht. Herkömmliche Heißkanalwerkzeuge führen dazu, dass Flüssigsilikon vorzeitig in den Fließkanälen vulkanisiert und die Einspritzdüsen verstopft. Der Einsatz von Kaltkanalsystemen mit gekühlten Wasserkanälen hält das flüssige Polymer bis zum Eintritt in die beheizte Formkavität auf 15°C bis 25°C gekühlt. Die Bearbeitung der Formkavitäten mit 25 5-Achs-CNC-Bearbeitungszentren erreicht Absperrkantentoleranzen von besser als ±0,002 mm und eliminiert Parting-Linien-Grat. Vakuumunterstützte Kavitätsentlüftungssysteme saugen vor dem Einspritzen die Luft aus der Form und verhindern Mikroblasen und Diesel-Effekte (Verbrennungen).
Kritische Kaltkanal-Werkzeugbaustandards umfassen:
- Nadelschließer-Steuerung—Das Verschließen der Düsenöffnung mit pneumatischen Nadelschließern verhindert das Nachtropfen von Flüssigsilikon zwischen den Zyklen.
- Thermische Isolationsbarrieren—Die Installation von Isolierplatten zwischen dem Kaltkanalverteiler und den beheizten Formplatten gewährleistet präzise Temperaturdifferenzen.
- Mikrometergenaues Absperrventil aus Stahl—Das Schleifen von Formtrennlinien auf Submikrometergenauigkeit verhindert, dass niedrigviskoses Silikon auf kosmetische Oberflächen sickert.
- Vakuumentlüftungsöffnungen—Das Anlegen eines Vakuums von 100 mbar im Formhohlraum vor dem Spritzen verhindert Lufteinschlüsse in komplexen Mikrostrukturen.
Medizinisches LSR und Biokompatibilitätskonformität
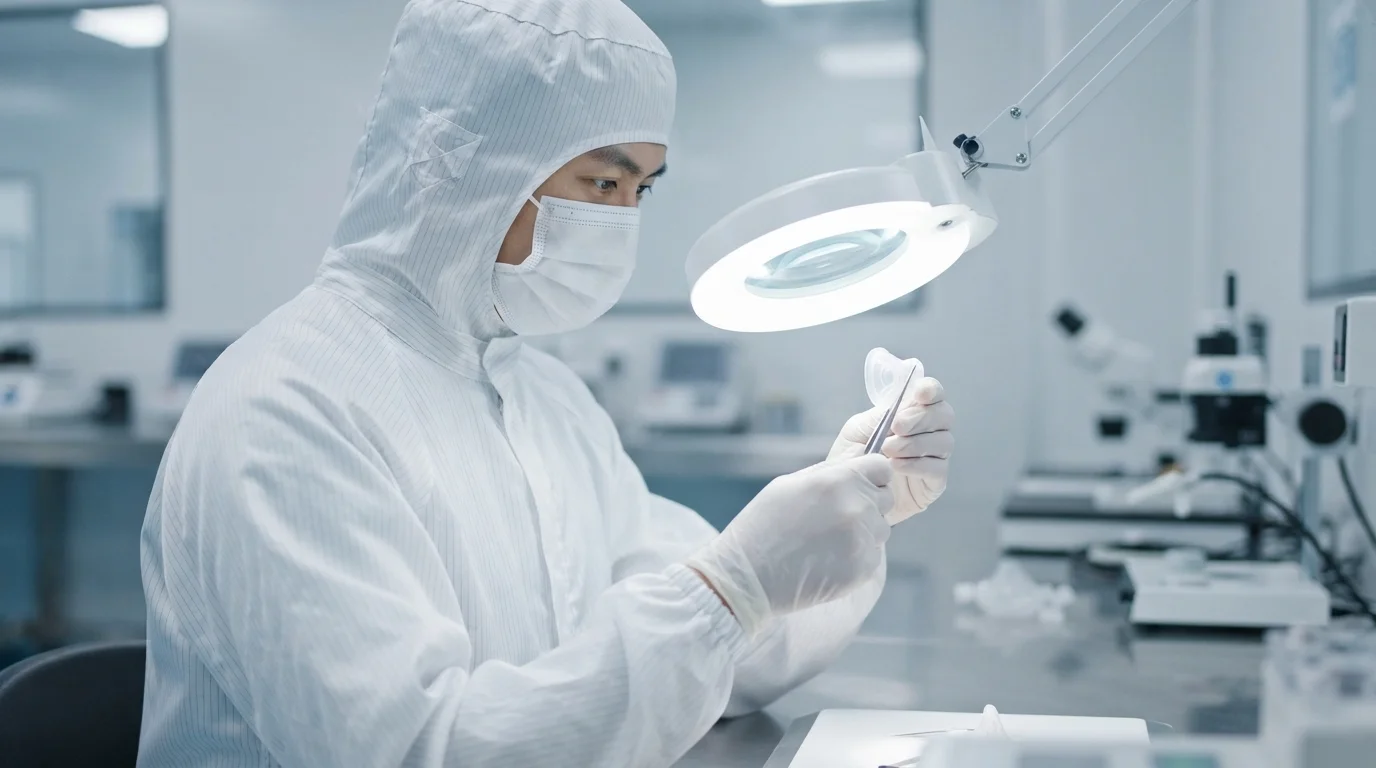
Die Entwicklung medizinischer Geräte erfordert reine, inerte Elastomermaterialien, die strenge regulatorische Standards erfüllen. Platinvernetzte LSR-Formulierungen durchlaufen eine saubere platinkatalysierte Hydrosilylierung, die keine Peroxid-Säurerückstände oder flüchtigen Rückstände hinterlässt. Beim Formen klinischer Komponenten werden medizinische Harze wie Wacker Elastosil LR 3003, Momentive Silopren LSR 2050 und Shin-Etsu KE-2009. verwendet. Diese biokompatiblen Materialien erfüllen die Kriterien von USP Class VI und ISO 10993 und sind daher für langfristigen Hautkontakt und implantierbare Geräte sicher. Der Betrieb einer Reinraum-Spritzgießabteilung der ISO-Klasse 8 unter ISO-13485-Zertifizierung schützt sterile Atemventile, Katheter und Fluidikdichtungen vor luftgetragenen Partikeln. Automatisiertes Roboter-Drop-Packaging minimiert den menschlichen Kontakt und erhält die Reinraumintegrität während der gesamten Produktion.
Optisch klares LSR-Spritzgießen für Automobil- und Healthcare-Beleuchtung
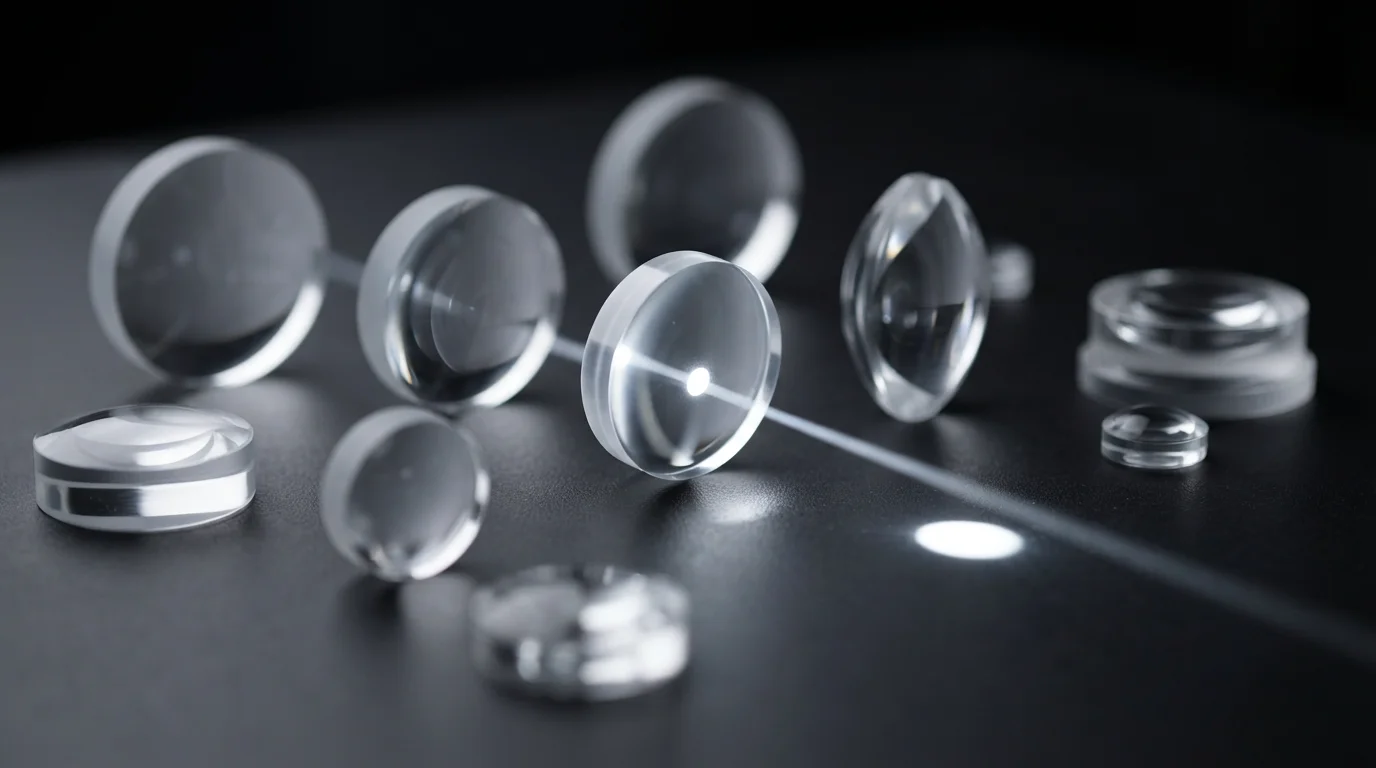
Optisches Flüssigsilikon stellt einen bedeutenden Materialfortschritt für adaptive Automobilscheinwerfer, Lichtleiter und medizinische Diagnoselinsen dar. Optisches LSR bietet über 92% Lichtdurchlässigkeit und weist im Vergleich zu herkömmlichem Acryl oder Polycarbonat eine überlegene Beständigkeit gegen UV-Vergilbung auf. Das Formen optischer Linsen erfordert hochglanzpolierte Kavitäten aus S136-Edelstahl, wärmebehandelt auf HRC 48-52 und poliert nach SPI-A-1-Diamantstandard. Die Kontrolle der Kavitätenoberflächenbeschaffenheit und der Aushärtungskinetik verhindert Doppelbrechung und optische Verzerrung in dicken Beleuchtungskomponenten.
Thermische Aushärtungskinetik und Flüssigdosiermittel-Systeme
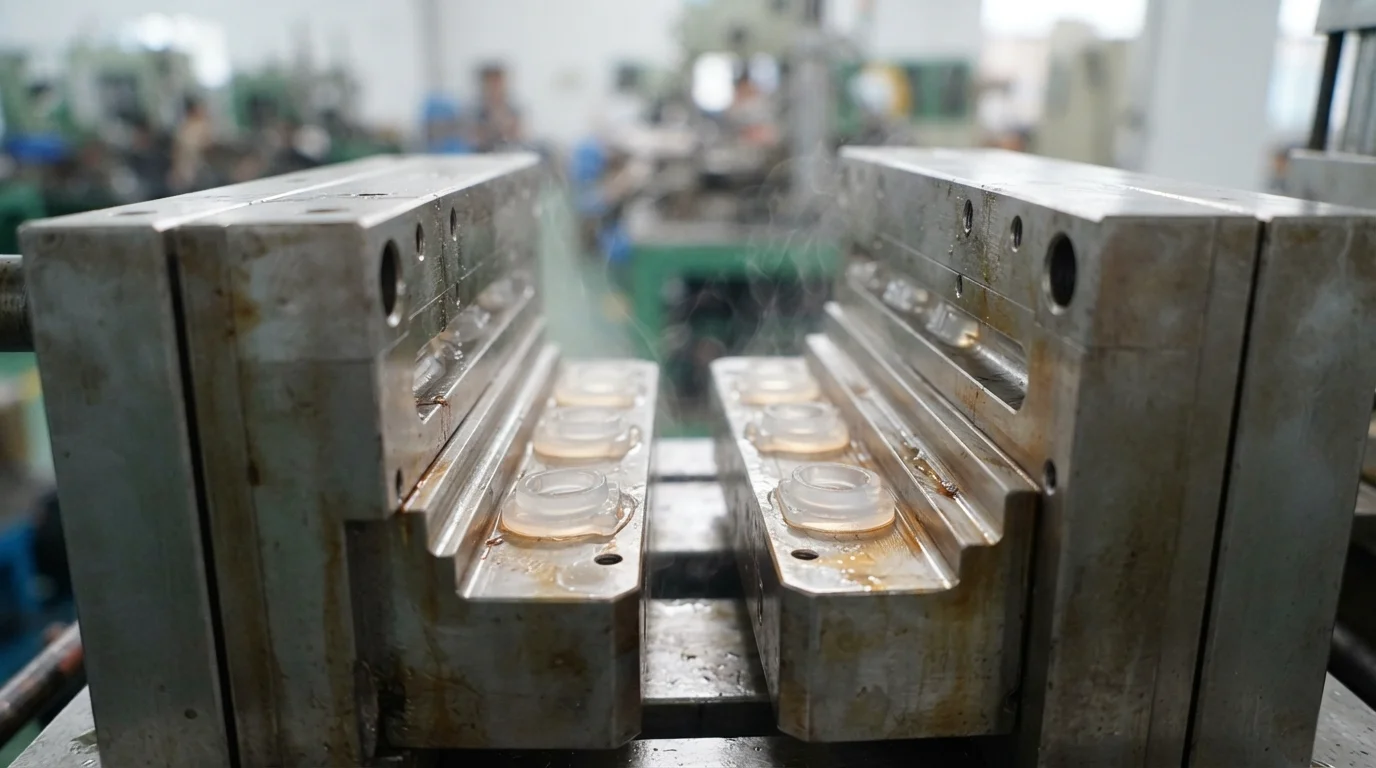
Die thermische Vulkanisationskinetik erfordert präzise Heizprofile im Formhohlraum. Flüssigsilikon wird über automatisierte Zweikomponenten-Dosierpumpen in einem exakten Volumenverhältnis von 1:1 dosiert, wobei Katalysator und Vernetzer gründlich gemischt werden. Das Einspritzen der gemischten kalten Flüssigkeit in auf 170 °C bis 200 °C erhitzte Formkavitäten löst innerhalb von Sekunden eine schnelle platinkatalysierte Aushärtung aus. Die Ausbalancierung der Formheizkreisläufe gewährleistet eine gleichmäßige Wärmeverteilung und verhindert untervernetzte weiche Stellen oder übervernetzte Oberflächenverbrennungen. Die Anwendung der Decoupled-Molding-Methodik entkoppelt Dosiergenauigkeit, Kavitätsdruck und Aushärtezeit und hält CpK & PpK > 1,67 über die Serienproduktion hinweg aufrecht.
Der Übergang von LSR-Designs von der Prototypenvalidierung zur Serienfertigung erfordert technische Unterstützung aus einer Hand. Interne Werkzeugbauabteilungen fertigen Prototypen-Kaltkanalwerkzeuge, um funktionale T1-Muster in 7 bis 10 Werktagen zu liefern. Der Bau von Produktionswerkzeugen aus gehärtetem Stahl garantiert eine SPI-Klasse-101-Werkzeuglebensdauer von über 1.000.000 Zyklen auf automatisierten Pressen von 15 t bis 3000 t.
Häufig gestellte Fragen (FAQs)
Warum benötigt LSR ein Kaltkanalsystem, während Thermoplaste Heißkanalsysteme verwenden?
Flüssigsilikon ist ein duroplastisches Material, das bei Erwärmung aushärtet. Kaltkanalsysteme halten das flüssige Harz in den Kanälen kühl, um ein vorzeitiges Aushärten zu verhindern, bevor es die beheizte Formkavität erreicht. Thermoplaste verhalten sich umgekehrt und benötigen Heißkanäle, um die Schmelze fließfähig zu halten.
How do you prevent flash in low-viscosity liquid silicone molding?
Preventing LSR flash requires machining mold parting lines with shut-off tolerances tighter than 0.002 mm. Utilizing needle valve cold runner nozzles, vacuum cavity evacuation, and rigid mold plates prevents low-viscosity liquid silicone from seeping out.
Can LSR be overmolded onto rigid plastic substrates?
Overmolding LSR onto thermoplastics like PBT or PA66 is widely performed using self-adhesive LSR grades or thermal primers. Secondary injection occurs onto a high-heat substrate, forming a permanent chemical bond without requiring secondary glues.