
Yüksek hassasiyetli sağlık ve otomotiv uygulamaları, aşırı termal döngülere ve kimyasal maruziyete dayanabilen esnek bileşenler gerektirmektedir. Geleneksel termoplastik elastomerler, 120°C üzerindeki sürekli ısıya maruz kaldığında sıklıkla yumuşar veya kalıcı sıkıştırma deformasyonuna uğrar. Belirtilen Sıvı Silikon Kauçuk (LSR) Enjeksiyon Kalıplama -50°C'den 200°C'nin üzerine kadar esnekliğini koruyan platin kürlenmiş sıvı silikon formülasyonlarını kullanarak bu performans sınırlamalarını çözer. JUCHENG, müşteri CAD dosyalarına tam olarak uygun olarak çapaksız sıvı silikon bileşenler sunan dikey olarak entegre bir fason üretici olarak faaliyet göstermektedir.
İçindekiler
Soğuk Yolluk Sistemleri ve Çapaksız LSR Kalıp Tasarımı
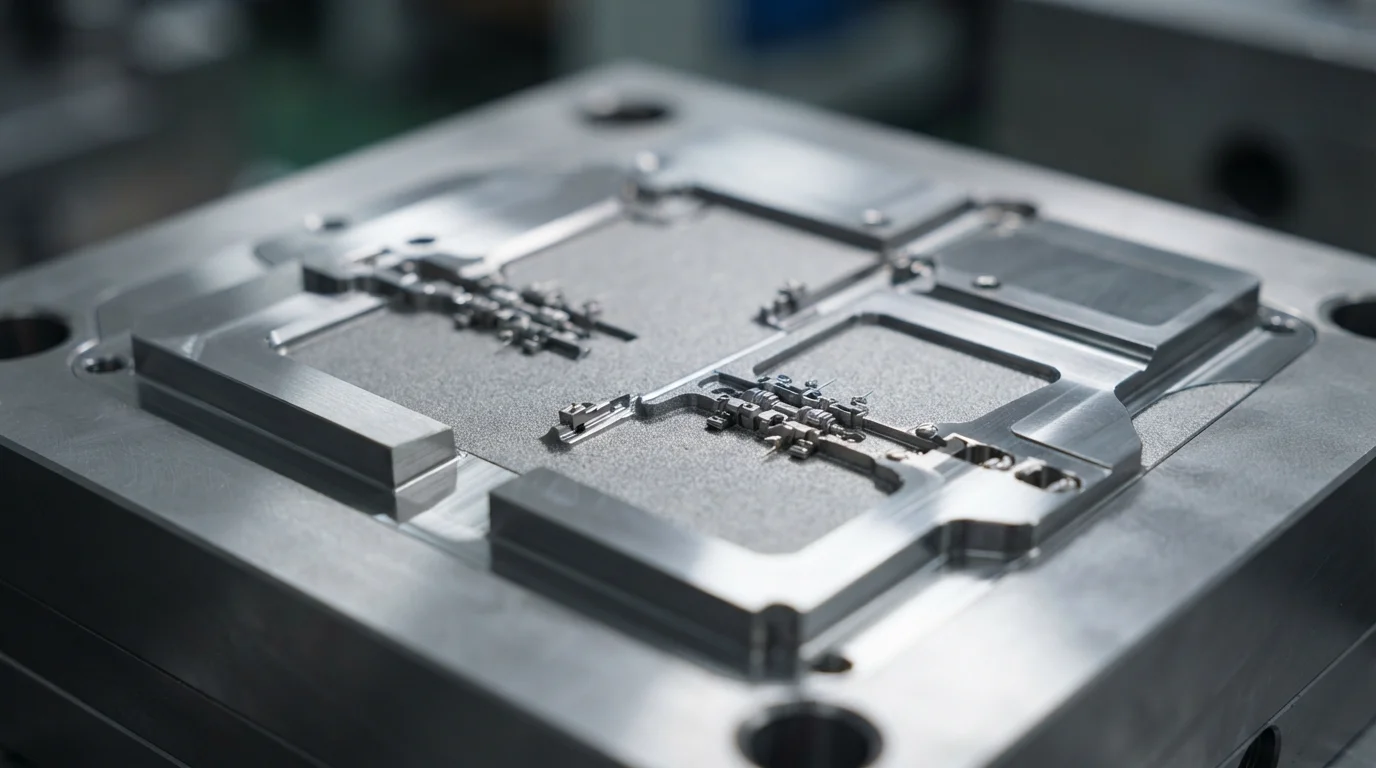
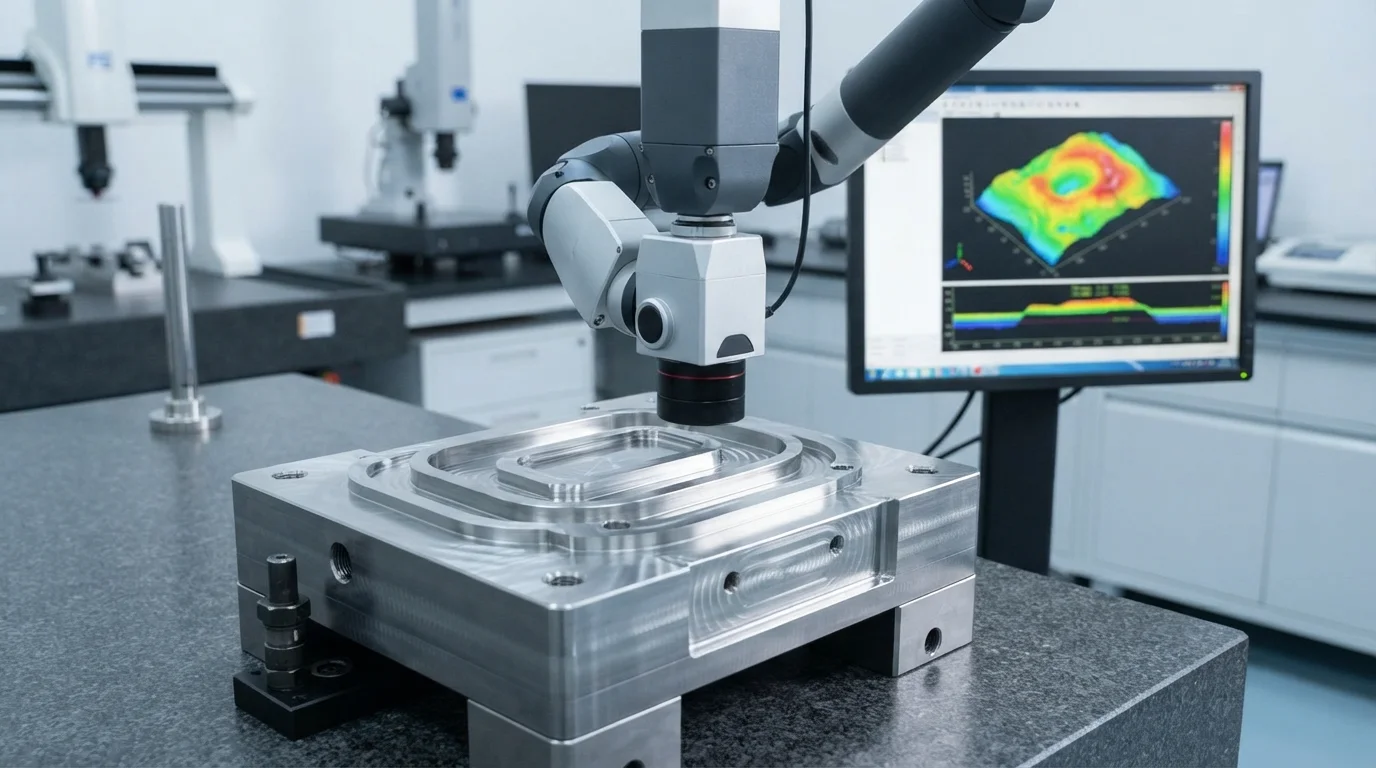
Sıvı silikon kauçuk, termal çapraz bağlanma öncesinde son derece düşük eriyik viskozitesi sergiler ve bu da çapak önlemeyi kalıp mühendisliğinde temel zorluk haline getirir. Geleneksel sıcak yolluk kalıpları, sıvı silikon kauçuğun akış kanalları içinde erken vulkanize olmasına ve enjeksiyon nozullarının tıkanmasına neden olur. Soğutulmuş su kanallarıyla donatılmış soğuk yolluk sistemlerinin kullanılması, sıvı polimeri ısıtılmış kalıp boşluğuna girene kadar 15°C ile 25°C arasında soğutulmuş halde tutar. Kalıp boşluklarının 25 set 5 eksenli CNC işleme merkezi kullanılarak işlenmesi, ±0,002 mm'den daha sıkı kapama yüzeyi toleransları elde ederek ayırma hattı çapağını ortadan kaldırır. Vakum destekli boşluk tahliye sistemleri, enjeksiyon öncesinde havayı kalıptan çekerek mikro kabarcıkları ve dizel yanıklarını önler.
Kritik soğuk yolluk kalıp mühendisliği standartları şunları içerir:
- İğne valf kapı kontrolü—Nozul ağzının pnömatik iğne valflerle kapatılması, döngüler arasında sıvı silikon sızmasını önler.
- Termal izolasyon bariyerleri—Soğuk yolluk manifoldu ile ısıtılmış kalıp plakaları arasına yalıtım plakaları yerleştirmek, doğru sıcaklık farklarını korur.
- Mikron seviyesinde kapatma çeliği—Kalıp ayırma hatlarının alt mikron hassasiyetinde taşlanması, düşük viskoziteli silikonun kozmetik yüzeylere sızmasını önler.
- Vakum tahliye portları—Enjeksiyondan önce kavite içinde 100 mbar vakum oluşturmak, karmaşık mikro özelliklerde hava hapsolmasını önler.
Medikal Sınıf LSR ve Biyouyumluluk Uyumu
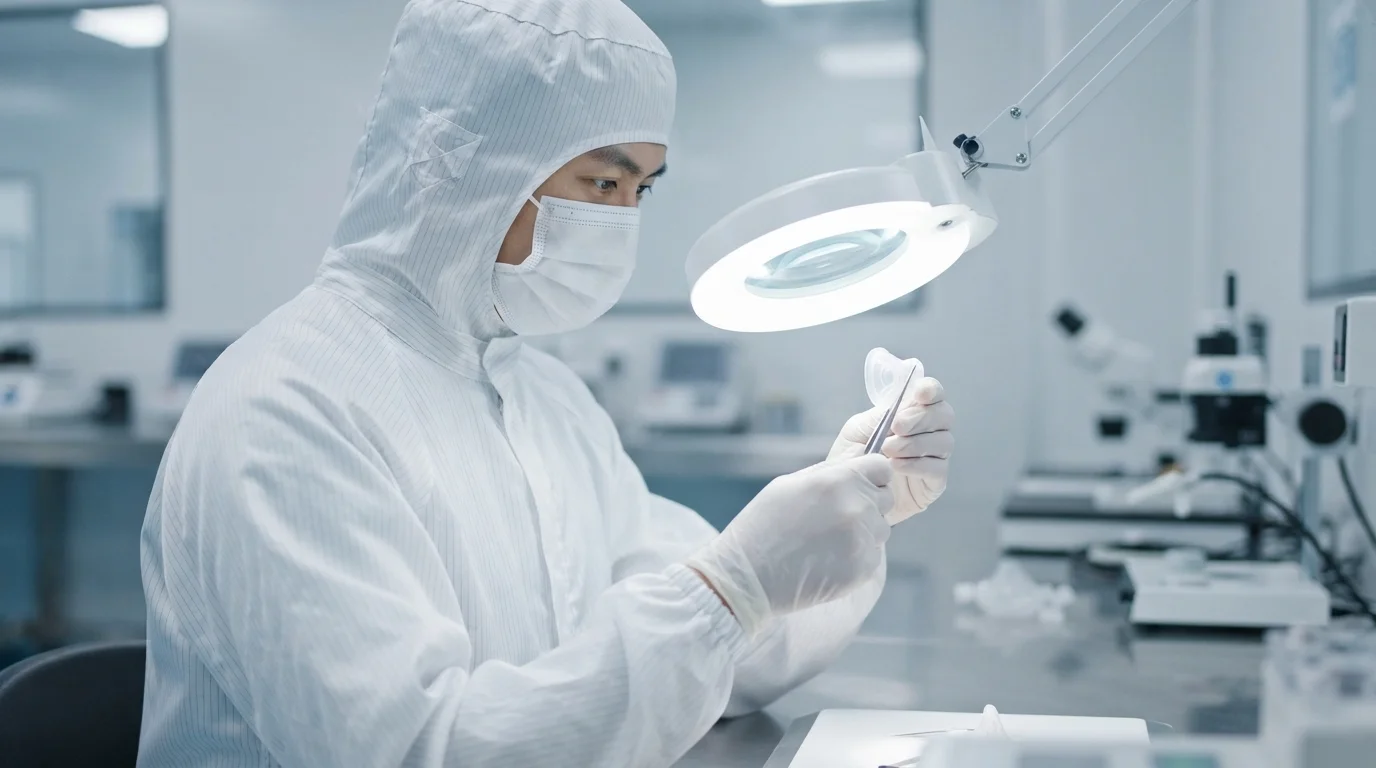
Medikal cihaz mühendisliği, katı düzenleyici standartları karşılayan saf, inert elastomerik malzemeler gerektirir. Platin kürlemeli LSR formülasyonları, temiz platin katalizli hidrosililasyon sürecinden geçerek sıfır peroksit asit yan ürünü veya uçucu kalıntı bırakır. Klinik bileşenlerin kalıplanmasında Wacker Elastosil LR 3003, Momentive Silopren LSR 2050 ve Shin-Etsu KE-2009. gibi medikal sınıf reçineler kullanılır. Bu biyouyumlu malzemeler USP Sınıf VI ve ISO 10993 kriterlerini karşılayarak uzun süreli cilt teması ve implante edilebilir cihazlar için güvenli hale gelir. ISO 13485 sertifikası altında ISO Sınıf 8 temiz oda kalıplama departmanının işletilmesi, steril solunum valflerini, kateterleri ve akışkan sızdırmazlık elemanlarını havadaki partiküllerden korur. Otomatik robotik damla paketleme, insan temasını en aza indirerek üretim boyunca temiz oda bütünlüğünü korur.
Otomotiv ve Sağlık Aydınlatması için Optik Şeffaf LSR Kalıplama
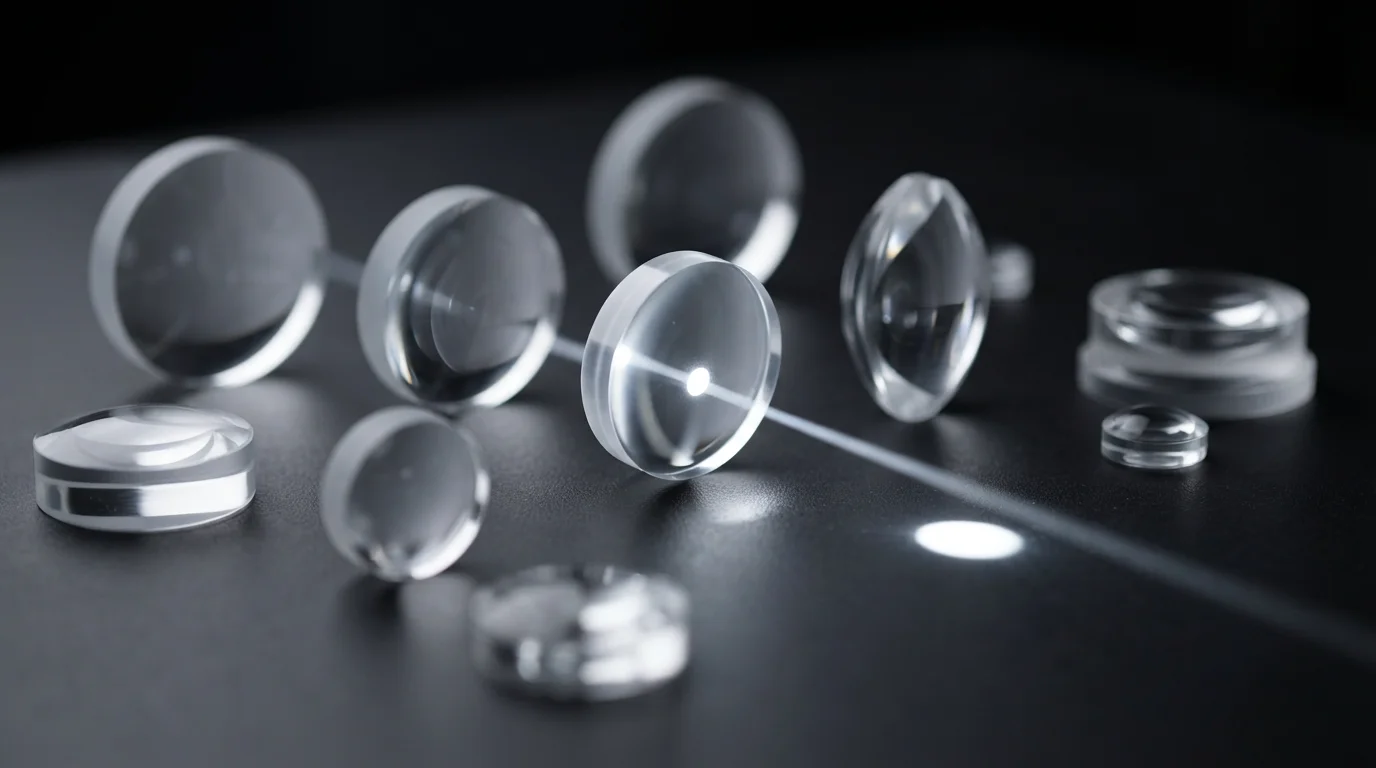
Optik sınıf sıvı silikon kauçuk, otomotiv uyarlanabilir farları, ışık kılavuzları ve medikal teşhis lensleri için önemli bir malzeme ilerlemesini temsil eder. Optik LSR, geleneksel akrilik veya polikarbonata kıyasla üstün UV sararma direnci sergilerken 'nin üzerinde ışık geçirgenliği sağlar. Optik lenslerin kalıplanması, HRC 48-52'ye ısıl işlem uygulanmış ve SPI A-1 elmas standartlarına parlatılmış S136 paslanmaz çelikten yapılmış yüksek parlaklıkta kaviteler gerektirir. Kavite yüzey finişinin ve kürleme kinetiğinin kontrol edilmesi, kalın aydınlatma bileşenlerinde çift kırılmayı ve optik distorsiyonu ortadan kaldırır.
Isıl Kürleme Kinetiği ve Sıvı Dozajlama Sistemleri
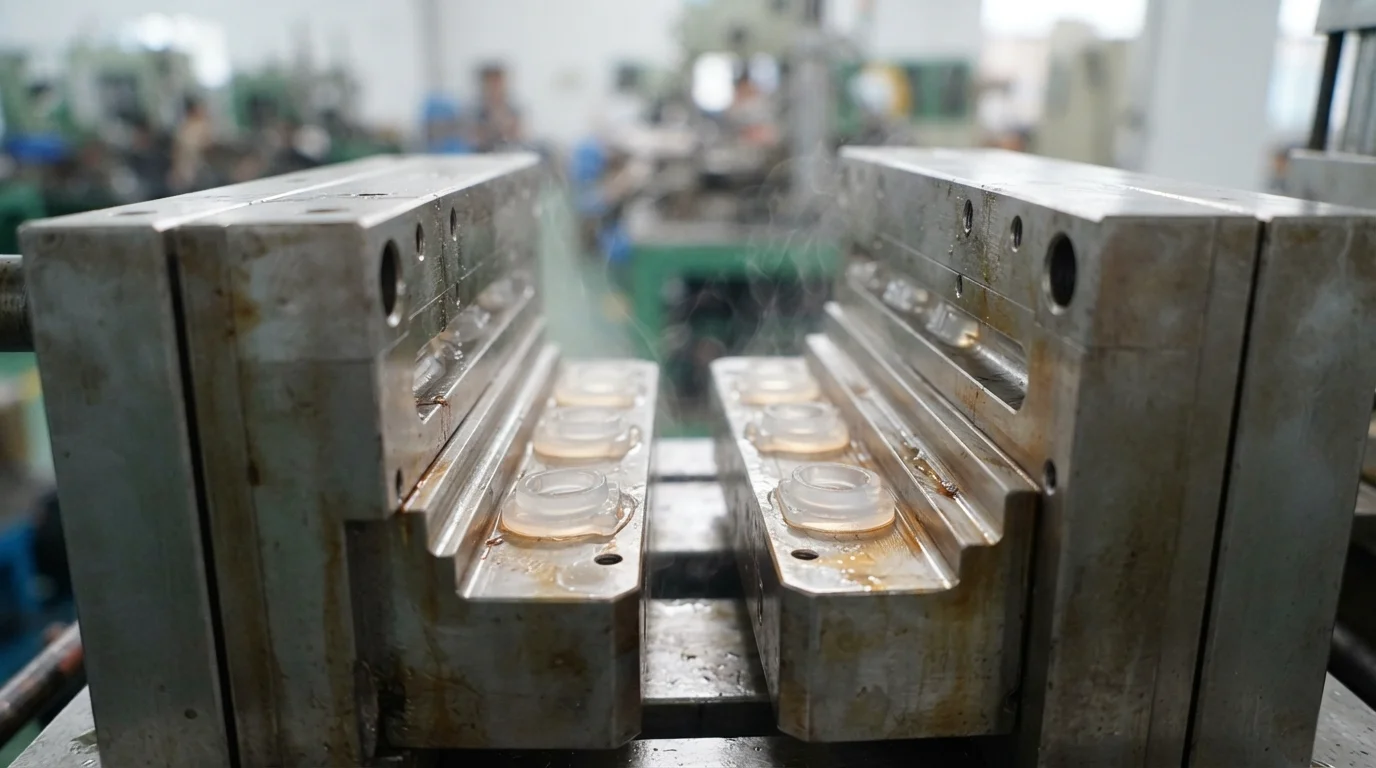
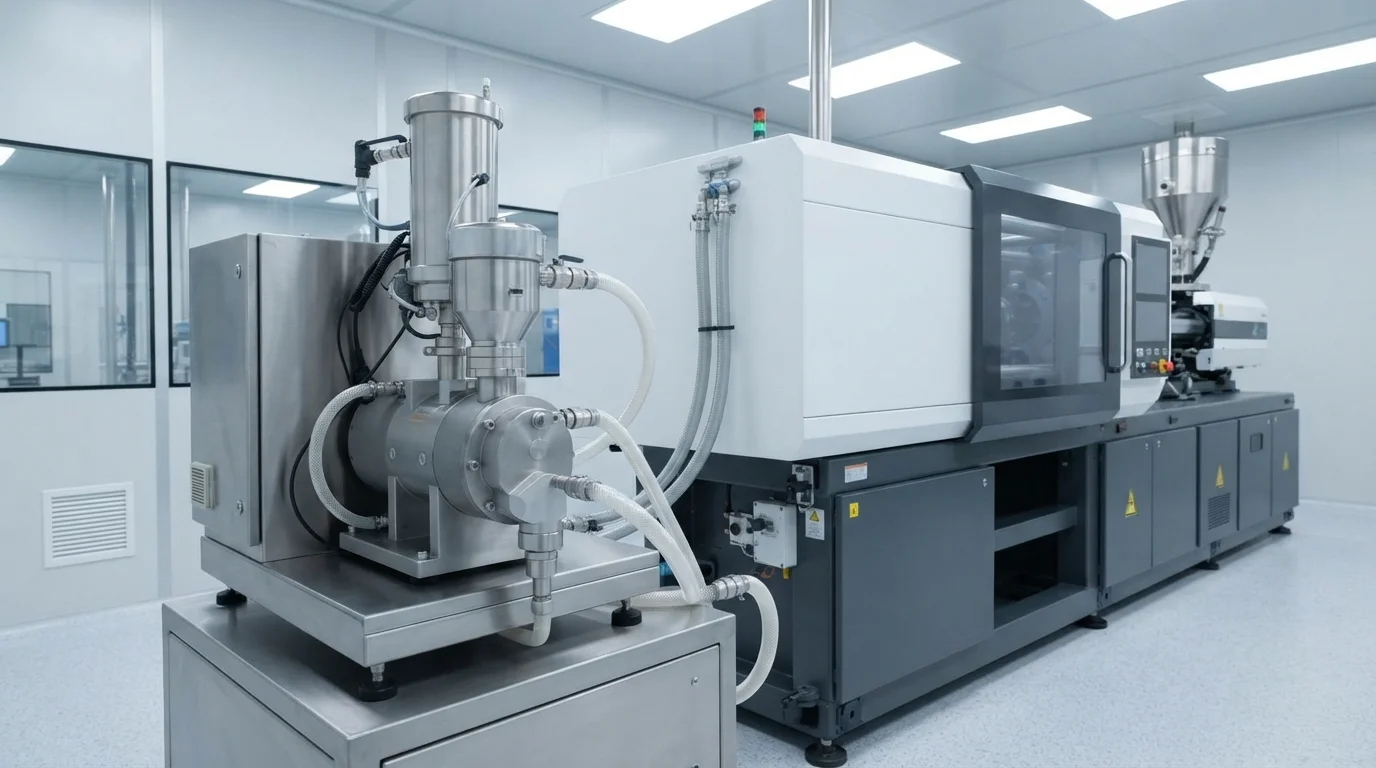
Isıl vulkanizasyon kinetiği, kalıp kavitesi içinde hassas ısıtma profilleri gerektirir. Sıvı silikon kauçuk, otomatik iki bileşenli dozaj pompaları aracılığıyla tam 1:1 hacim oranında ölçülerek katalizör ve çapraz bağlayıcı iyice karıştırılır. Karıştırılmış soğuk sıvının 170°C ila 200°C'ye ısıtılmış kalıp kavitelerine enjekte edilmesi, saniyeler içinde hızlı platin katalizli kürlemeyi tetikler. Kalıp ısıtma devrelerinin dengelenmesi, eşit ısı dağılımını sağlayarak az kürlenmiş yumuşak noktaları veya aşırı kürlenmiş yüzey yanmalarını önler. Ayrık Kalıplama metodolojisinin uygulanması, dozaj hassasiyetini, kavite basıncını ve kürleme süresini izole ederek seri üretim boyunca CpK ve PpK > 1,67 değerini korur.
LSR tasarımlarının prototip doğrulamadan yüksek hacimli üretime geçirilmesi, tek kaynaklı mühendislik desteği gerektirir. Şirket içi takımhaneler, 7 ila 10 iş günü içinde fonksiyonel T1 numuneleri sunmak için prototip soğuk yolluk takımlarını işler. Sertleştirilmiş çelik üretim takımlarının oluşturulması, 15T ila 3000T arasındaki otomatik preslerde 1.000.000 çevrimi aşan SPI Sınıf 101 kalıp ömrünü garanti eder.
Sıkça Sorulan Sorular (SSS)
Neden termoplastikler sıcak yolluk kullanırken LSR soğuk yolluk sistemi gerektirir?
Sıvı silikon kauçuk, ısıtıldığında kürlenen bir termoset malzemedir. Soğuk yolluk sistemleri, ısıtılmış kalıp kavitesine ulaşmadan önce erken kürlenmeyi önlemek için sıvı reçineyi yolluklar içinde soğuk tutar. Termoplastikler ters davranır ve eriyiği akışkan tutmak için sıcak yolluk gerektirir.
Düşük viskoziteli sıvı silikon kalıplamada çapak oluşumunu nasıl önlersiniz?
LSR çapağını önlemek için kalıp ayırma hatlarının 0,002 mm'den daha sıkı kapatma toleranslarıyla işlenmesi gerekir. İğne valfli soğuk yolluk nozulları, vakumlu boşluk tahliyesi ve rijit kalıp plakaları kullanımı, düşük viskoziteli sıvı silikonun dışarı sızmasını önler.
LSR, rijit plastik altlıklar üzerine üst kalıplama (overmolding) ile uygulanabilir mi?
LSR'nin PBT veya PA66 gibi termoplastikler üzerine üst kalıplanması, kendinden yapışkanlı LSR tipleri veya termal astarlar kullanılarak yaygın olarak gerçekleştirilir. İkincil enjeksiyon, yüksek ısıya dayanıklı bir altlık üzerine yapılır ve ikincil yapıştırıcı gerektirmeden kalıcı bir kimyasal bağ oluşturur.