
電子センサー、高電圧バッテリーバスバー、ケーブルアセンブリを過酷な自動車用流体や周囲の湿気にさらすと、腐食による故障が加速します。従来のポッティングコンパウンドや二次シリコーンシールは、継続的な機械的振動によりひび割れ、電解液が内部接続を短絡させる可能性があります。金属接点やプリント基板をエンジニアリングサーモプラスチックに直接封止することで、環境からの浸入を防ぐモノリシックバリアが形成されます。.
異種材料間で強固な接着を実現するには、金属の表面エネルギーとポリマー溶融温度のバランスを取る必要があります。この技術エンジニアリングガイドでは、ラビリンスシャットオフ設計、差動熱膨張補償、高電圧絶縁規格について解説します。.
目次
センサーおよび電気部品用IP67防水封止
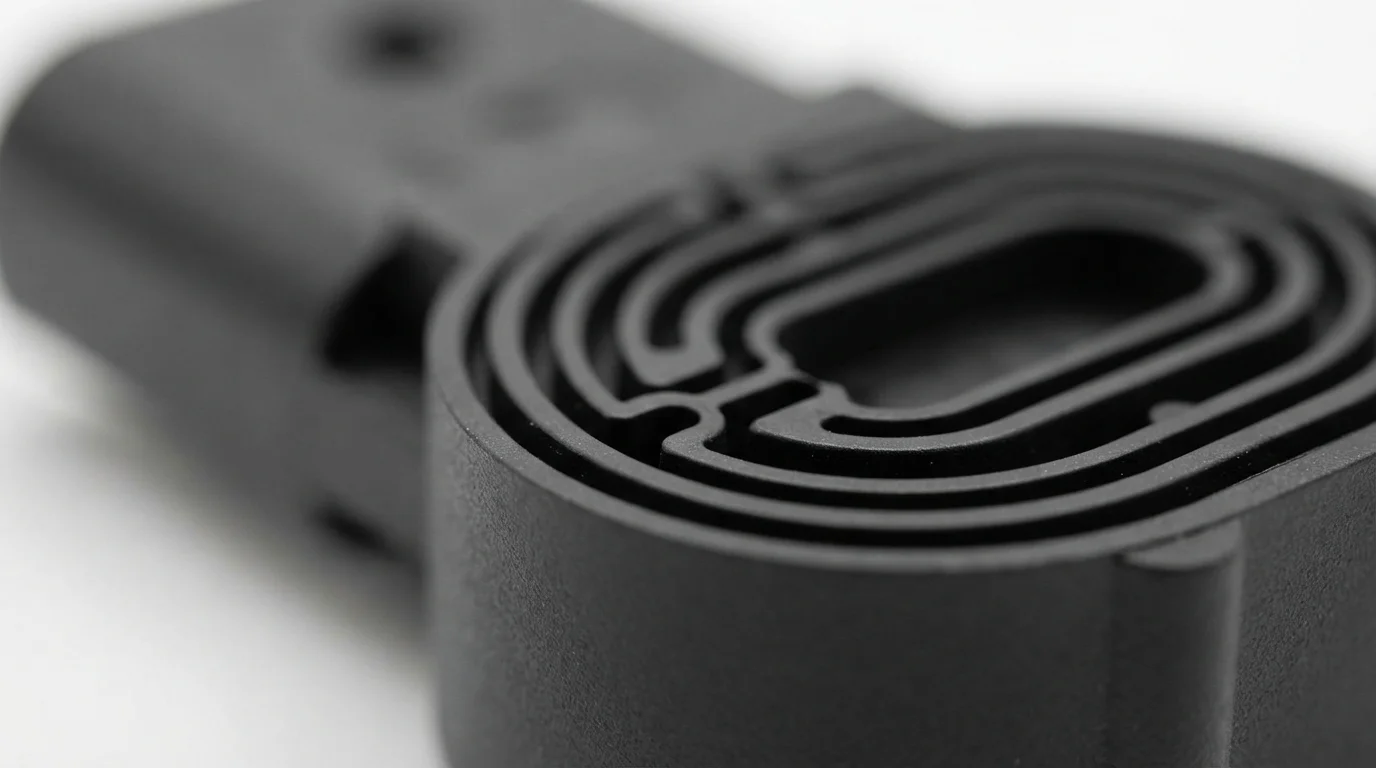
湿気、道路塩水噴霧、動的加圧洗浄から繊細な内部部品を保護するには、堅牢な侵入保護が必要です。IP67またはIP69Kシーリングを達成し、流体の侵入を防ぐには、 インサートオーバーモールディング 中にシームレスな 気密封止ランド. を作成する必要があります。溶融ポリマーは金属プロファイルの周囲に密着して流れ、湿気侵入の毛細管経路となる微小ギャップを排除する必要があります。金属とプラスチックの境界に沿って隆起したラビリンスリッジを設計することで、物理的な沿面距離を延長し、高電圧アーク放電を防ぎます。.
以下の表1は、一般的なインサート封止構成におけるシール機構と環境定格を比較したものです。
| 封止アーキテクチャ | 一次基板金属 | オーバーモールドポリマー | 侵入保護等級 | 主要な環境耐性 |
|---|---|---|---|---|
| ラビリンスシールセンサーボディ | 金メッキ真鍮ピン | PBT / PA66-GF30 | IP67 / IP68 浸水 | トランスミッションオイルおよびブレーキフルードに耐性 |
| 高電圧EVバスバー | 打ち抜き銅バー(C11000) | オレンジPA66(UL94 V-0) | IP69K 高圧洗浄 | 800Vの絶縁破壊を防止 |
| 工業用コネクタハーネス | ニッケルメッキ鋼製コンタクト | サントプレーンTPV / TPU | IP67防塵・防湿 | 化学薬品による洗浄やUV曝露に耐性 |
金属インサートおよびサブアセンブリ上へのプラスチックのオーバーモールド
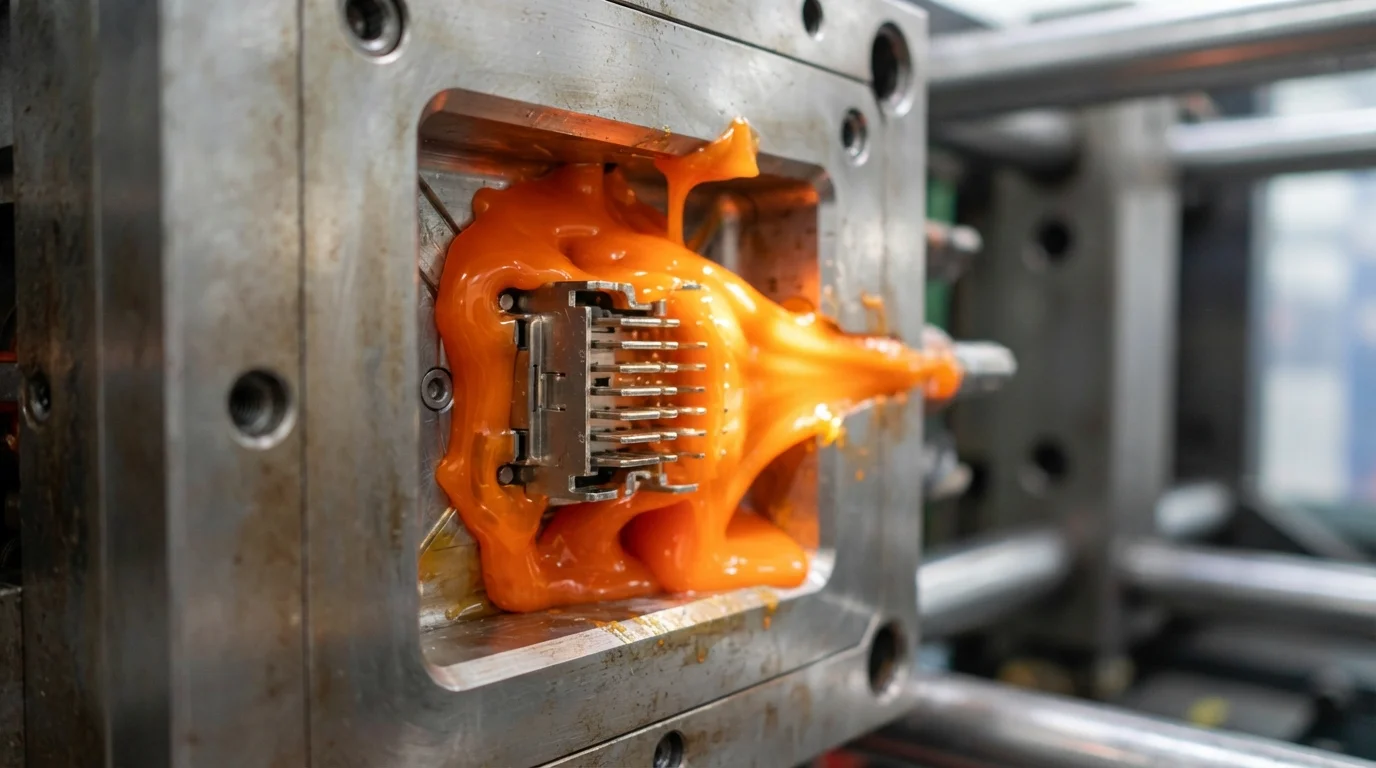
複雑なエンジニアリングアセンブリは、事前加工された 真鍮ねじ付きファスナー, 銅バスバー, 、および柔軟な配線ハーネスを一体化したプラスチックハウジングに組み合わせます。インサートオーバーモールドにおける主要な技術的課題は、激しい流体力学的射出圧力下でのインサートの変位防止に集中します。 PA66-GF30 または ポリカーボネート(PC) などの構造用樹脂は高い剛性荷重容量を提供し、 サントプレーンTPV などのエラストマー化合物は外部クッション性を供給します。ロボット自動化は、毎回のクランプアップサイクル前に、サブミリメートルの位置決め精度でコアキャビティネストに事前成形された金属サブアセンブリを装填します。.
不均一なカプセル化ワークフローのステップには以下が含まれます:
- 自動金属インサート装填—ロボットエンドエフェクタを利用して、金属コンタクトをコア位置決めピン上に確実に配置します。.
- 金属基板の予熱—金属インサートを100°Cに加熱することで、ポリマー接触時の熱勾配を低減します。.
- 速度制御充填—クローズドループ速度制御で樹脂を射出し、インサートを移動させることなく狭いキャビティを充填します。.
- 高圧保圧—保圧を維持することで、ポリマーが金属ローレットの周囲にしっかりと収縮します。.
異なる熱膨張(CTE)応力の克服
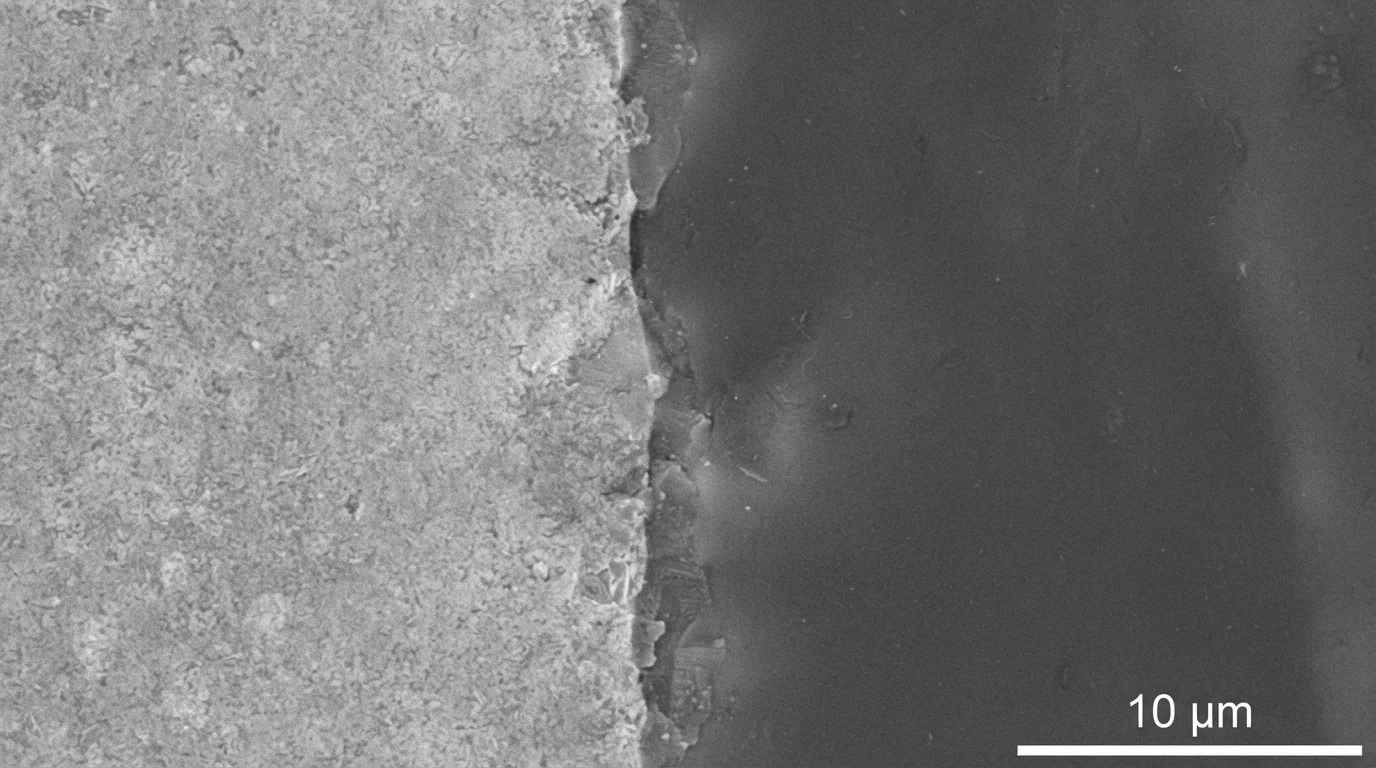
管理 CTEミスマッチ 剛性金属と周囲のポリマー間の差は、成形後の応力割れを防ぎます。銅と真鍮は16.5〜18.5 ppm/Kで膨張しますが、未充填のエンジニアリングプラスチックは加熱時に60〜100 ppm/Kで膨張します。 熱衝撃試験 -40°Cから125°Cにわたる試験中、熱膨張差によりプラスチックボス壁内部に深刻な引張りフープ応力が発生します。.
インサートオーバーモールディングを成功させるには、弾性ひずみを吸収して割れない高伸び樹脂配合を選択することが重要です。樹脂マトリックスにガラス繊維を添加すると、ポリマーのCTEが低下し、金属の膨張率とほぼ一致します。.
複雑なインサートオーバーモールディングにJUCHENGを選ぶ理由
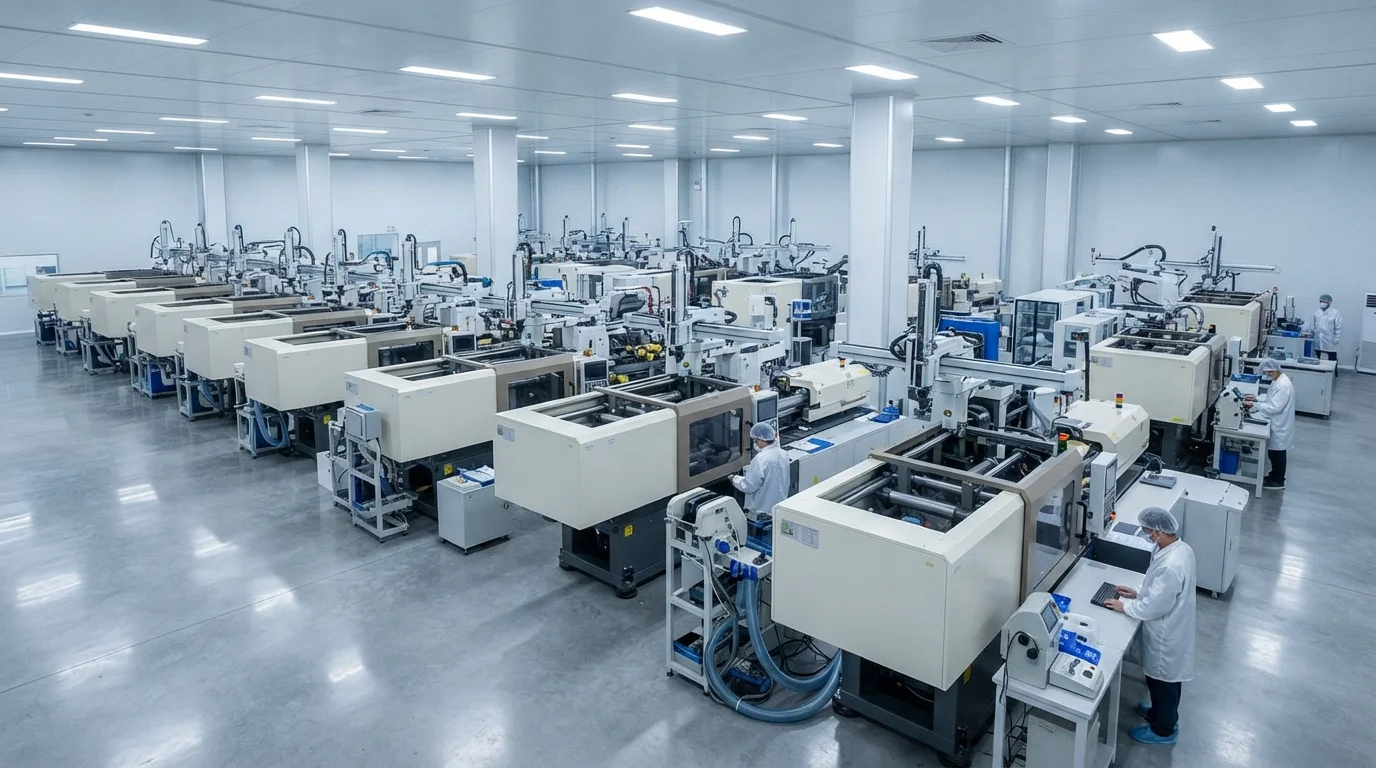
金属-プラスチック封止プロジェクトでJUCHENGと提携することで、15Tから3000Tの型締力を備えた35台以上の自動射出成形機を備えた広大な生産フロアを利用できます。社内工具室には25セットの5軸CNC機械があり、焼入れされたシャットオフ鋼ランドを精密加工できます。 S136ステンレス鋼 または H13工具鋼. 金属インサートとゴム層をインサートオーバーモールディングで組み合わせることは、当社の中核である オーバーモールディング射出成形 能力を補完します。.
IATF 16949およびISO 13485認証を受けた品質マネジメントシステムが、すべてのマルチショット生産を支え、自動車プログラム向けの完全なPPAPレベル3文書を提供します。ISOクラス8のクリーンルーム成形部門を運営し、成形およびドロップパッケージング中の医療部品を粒子汚染から保護します。.
よくある質問 (FAQ)
インサート成形とインサートオーバーモールディングの主な違いは何ですか?
インサート成形は通常、金属ファスナーを単一の硬質プラスチック樹脂内に封入します。インサートオーバーモールディングは、金属インサートを硬質プラスチックで封入し、その後TPEやTPUなどの柔軟なエラストマー層で覆う多層プロセスを伴います。.
成形中にプラスチックが金属接触ピンに漏れるのを防ぐにはどうすればよいですか?
プラスチックのバリを防ぐには、0.01 mmより厳しい公差で金型のシャットオフランドを機械加工する必要があります。精密研削された鋼製ランドが金属インサートのショルダーにしっかりとクランプし、溶融プラスチックを遮断する機械的バリアを形成します。.
オーバーモールディング前に金属インサートを予熱することが重要なのはなぜですか?
金属インサートを100°Cに予熱すると、冷たい金属と溶融プラスチックの間の温度差が減少します。熱勾配が低いと、ポリマースキンが早期に凍結するのを防ぎ、ひび割れを引き起こす残留応力が減少します。.
インサートオーバーモールディングはどのようにIP67防水シールを実現しますか?
IP67シールの達成は、Santoprene TPVなどのエラストマー樹脂を金属リード線とハウジングのシームに直接成形することに依存しています。収縮するエラストマーが金属プロファイルの周りにしっかりと圧縮され、連続したガスケットを形成します。.
高電圧EVバスバーを封入するのに最適なプラスチックはどれですか?
難燃性ポリアミド66(PA66-GF30)とポリブチレンテレフタレート(PBT)が高電圧バスバーに好まれます。これらの樹脂は、高い機械的剛性、UL94 V-0難燃性、および600Vを超える比較トラッキング指数(CTI)定格を兼ね備えています。.
電子回路基板(PCB)はインサートオーバーモールディングで直接封止できますか?
PCBの直接封止は、低圧ポリアミドホットメルト樹脂または穏やかな二次射出成形を使用して行われます。低い射出圧力により、繊細なはんだ接合部やワイヤーボンドが機械的な圧壊損傷から保護されます。.