
Воздействие агрессивных автомобильных жидкостей и влаги окружающей среды на электронные датчики, высоковольтные шины аккумуляторов и кабельные сборки ускоряет коррозионный отказ. Традиционные заливочные компаунды и вторичные силиконовые уплотнения трескаются при непрерывной механической вибрации, позволяя электролитным жидкостям вызывать короткое замыкание внутренних соединений. Инкапсуляция металлических контактов и печатных плат непосредственно в инженерных термопластах создает монолитный барьер, препятствующий проникновению окружающей среды.
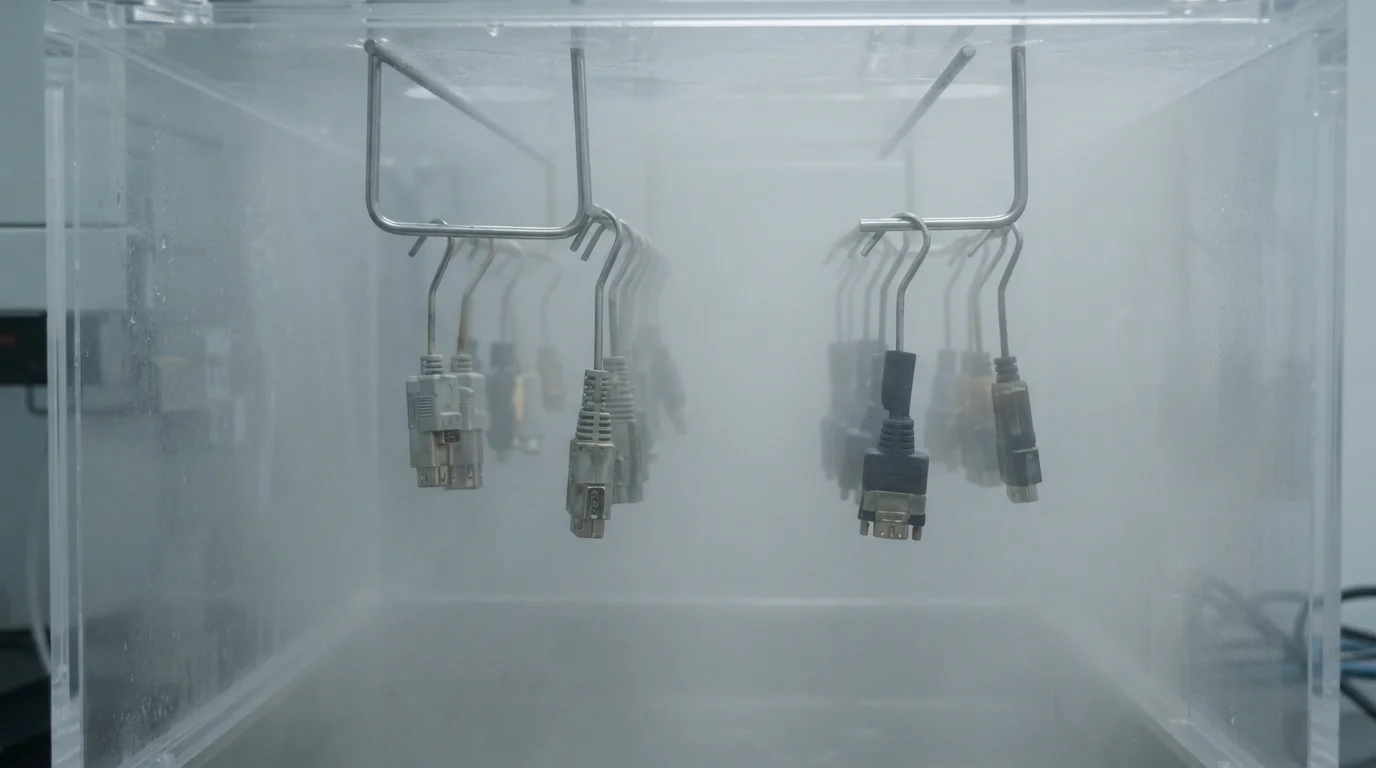
Достижение прочного соединения между разнородными материалами требует балансировки поверхностной энергии металла с температурами плавления полимера. Это техническое инженерное руководство исследует конструкцию лабиринтных запорных элементов, компенсацию дифференциального теплового расширения и стандарты высоковольтной изоляции.
Содержание
Водонепроницаемая инкапсуляция IP67 для датчиков и электрических компонентов
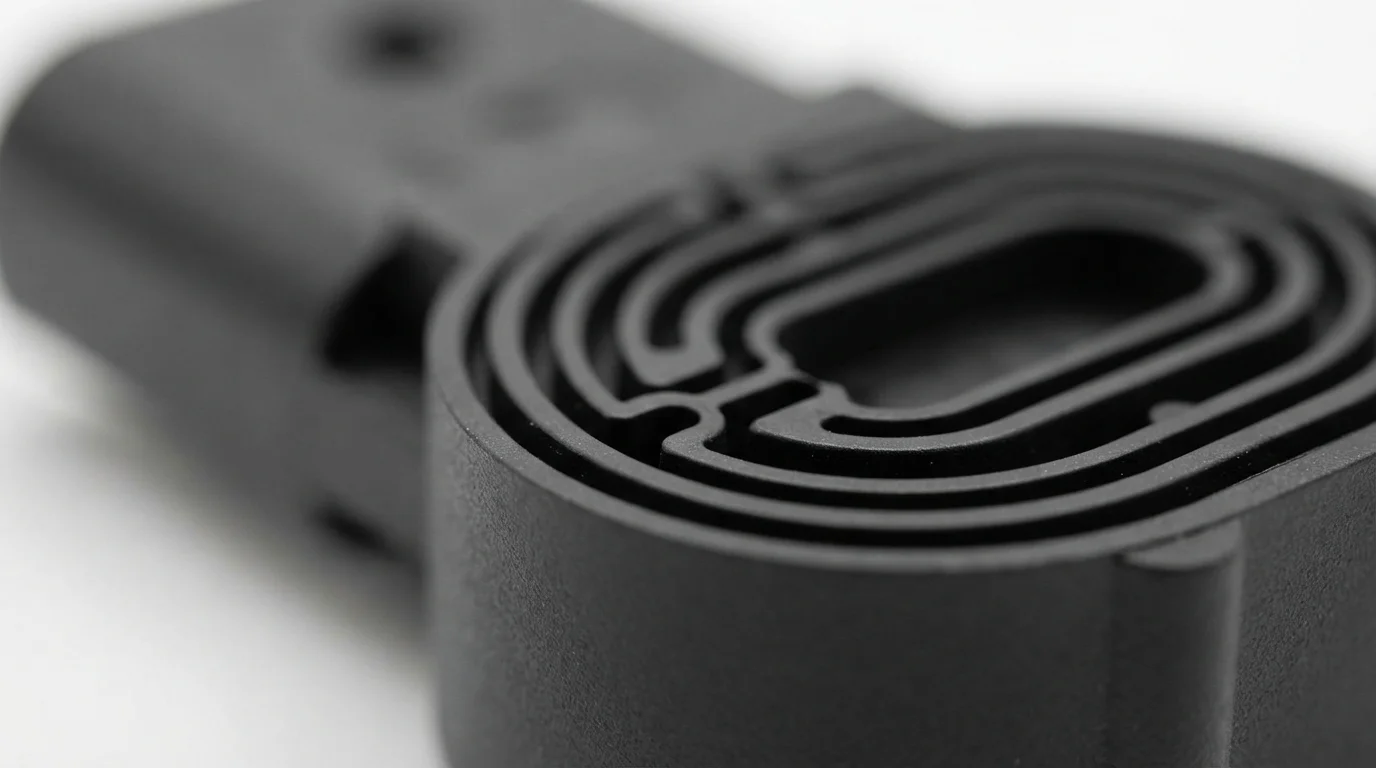
Защита хрупких внутренних компонентов от влаги, соляного тумана с дорог и динамической мойки под давлением требует надежной защиты от проникновения. Достижение герметизации IP67 или IP69K при предотвращении проникновения жидкости во время литья со вставками требует создания бесшовных герметичных посадочных поверхностей. Расплавленный полимер должен плотно обтекать металлические профили, устраняя микрозазоры, которые служат капиллярными путями для проникновения влаги. Проектирование приподнятых лабиринтных гребней вдоль границы раздела металл-пластик увеличивает физические пути утечки, предотвращая высоковольтное электрическое дугообразование.
Таблица 1 ниже сравнивает механизмы герметизации и классы защиты окружающей среды для распространенных конфигураций инкапсуляции со вставками:
| Архитектура герметизации | Основной металл подложки | Литьевой полимер поверх | Степень защиты от проникновения | Ключевая устойчивость к воздействию окружающей среды |
|---|---|---|---|---|
| Лабиринтно-уплотненный корпус датчика | Позолоченные латунные контакты | PBT / PA66-GF30 | Погружение IP67 / IP68 | Устойчив к трансмиссионному маслу и тормозной жидкости |
| Высоковольтная шина для электромобилей | Штампованная медная шина (C11000) | Оранжевый PA66 (UL94 V-0) | Мойка под высоким давлением IP69K | Предотвращает пробой диэлектрика при 800 В |
| Промышленный разъемный жгут | Контакты из стали с никелевым покрытием | Сантопрен TPV / TPU | IP67 Пыле- и влагозащита | Устойчив к химическим смывкам и воздействию УФ-излучения |
Литье пластмасс поверх металлических вставок и узлов
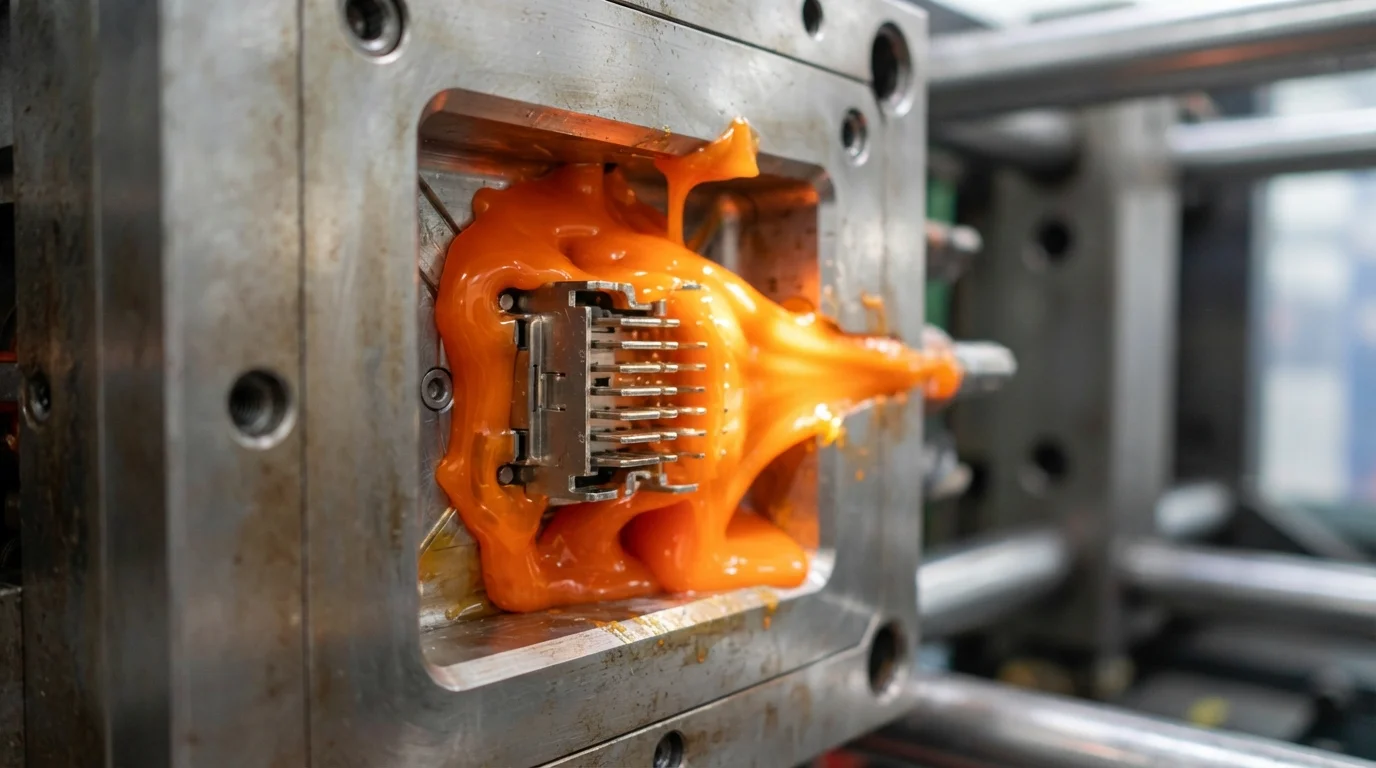
Сложные инженерные узлы объединяют предварительно обработанные латунные резьбовые крепежи, медные шины, и гибкие жгуты проводов в единый пластиковый корпус. Основные технические проблемы при литье со вставками сосредоточены на предотвращении смещения вставок под воздействием интенсивных гидродинамических давлений впрыска. Конструкционные смолы, такие как PA66-GF30 или поликарбонат (ПК) обеспечивают высокую жесткую несущую способность, в то время как эластомерные компаунды, такие как Santoprene TPV обеспечивают внешнюю амортизацию. Роботизированная автоматизация загружает предварительно сформированные металлические узлы в гнезда сердечника с субмиллиметровой точностью позиционирования перед каждым циклом смыкания.
Этапы гетерогенного процесса инкапсуляции включают:
- Автоматическая загрузка металлических вставок— Использование роботизированного инструмента на конце манипулятора надежно размещает металлические контакты на центрирующих штифтах сердечника.
- Предварительный нагрев металлических подложек— Нагрев металлических вставок до 100°C снижает температурные градиенты при контакте с полимером.
- Управляемое скоростью заполнение—Впрыск смолы под замкнутым контуром управления скоростью позволяет заполнять узкие полости без смещения вставок.
- Высокое давление выдержки—Поддержание давления выдержки обеспечивает плотную усадку полимера вокруг металлических накаток.
Преодоление напряжения от дифференциального теплового расширения (КТР)
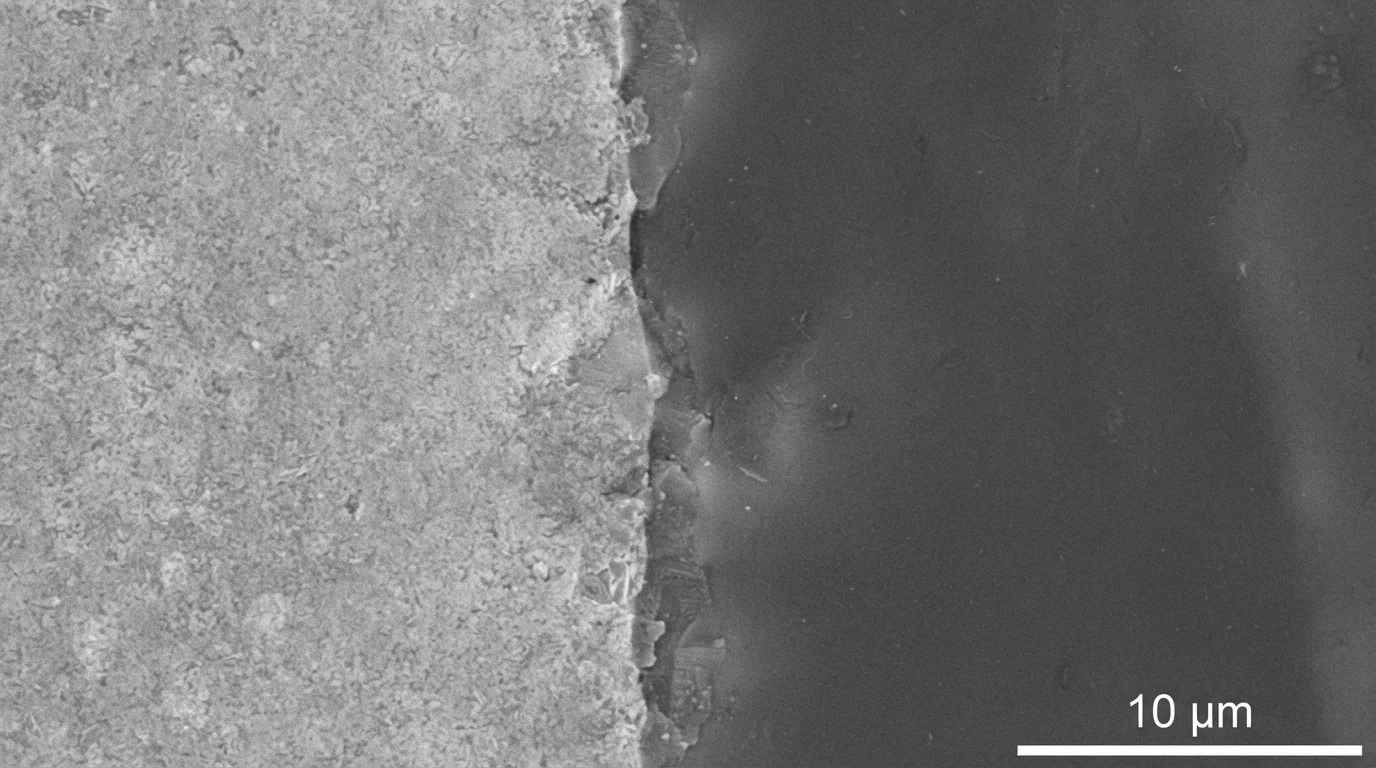
Управление несоответствием КТР между жесткими металлами и окружающими полимерами предотвращает растрескивание после формования. Медь и латунь расширяются на 16,5–18,5 ppm/К, тогда как ненаполненные инженерные пластики расширяются на 60–100 ppm/К при нагреве. Во время термоциклических испытаний в диапазоне от -40°C до 125°C дифференциальное тепловое расширение создает значительные растягивающие кольцевые напряжения в стенке пластиковой бобышки.
Успешное выполнение литья со вставками зависит от выбора составов смол с высокой элонгацией, которые поглощают упругую деформацию без растрескивания. Добавление стекловолокна в матрицу смолы снижает КТР полимера, приближая его к коэффициентам расширения металлов.
Почему стоит выбрать JUCHENG для сложного литья со вставками
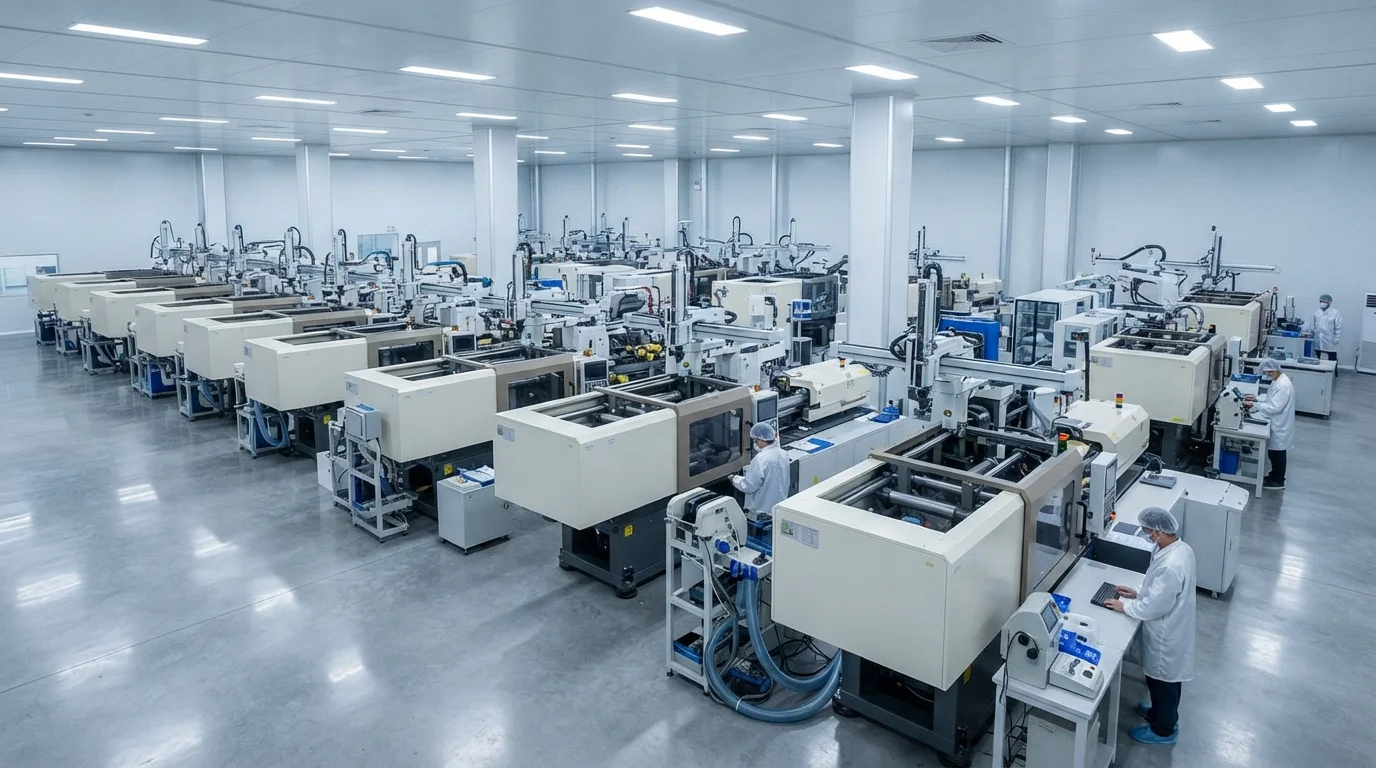
Сотрудничество с JUCHENG для проектов по инкапсуляции металла в пластик обеспечивает доступ к обширному производственному цеху, оснащенному более чем 35 автоматическими литьевыми машинами с усилием смыкания от 15 до 3000 тонн. Собственный инструментальный цех с 25 комплектами 5-осевых станков с ЧПУ позволяет точно обрабатывать стальные запорные поверхности из закаленной нержавеющей стали S136 или инструментальной стали H13. Комбинирование металлических вставок с резиновыми слоями с помощью литья со вставками дополняет наши основные литья под давлением с двухкомпонентным формованием возможности.
Системы менеджмента качества, сертифицированные по стандартам IATF 16949 и ISO 13485, обеспечивают каждую серию многокомпонентного производства, предоставляя полную документацию уровня PPAP 3 для автомобильных программ. Эксплуатация цеха литья под давлением класса чистоты ISO 8 защищает медицинские компоненты от загрязнения частицами во время формования и упаковки.
Часто задаваемые вопросы (FAQ)
В чем основное различие между литьем с закладными элементами и литьем с облицовкой закладных элементов?
Литье с закладными элементами обычно инкапсулирует металлические крепежные элементы в единый жесткий пластиковый полимер. Литье с облицовкой закладных элементов включает многослойный процесс, при котором металлическая вставка инкапсулируется в жесткий пластик и затем покрывается гибким эластомерным слоем, таким как TPE или TPU.
Как предотвратить попадание пластика на контактные штифты металла во время формования?
Предотвращение образования облоя пластика требует механической обработки запорных поверхностей пресс-формы с допусками менее 0,01 мм. Прецизионно шлифованные стальные запорные поверхности плотно прижимаются к заплечику металлической вставки, образуя механический барьер, блокирующий расплавленный пластик.
Почему предварительный нагрев металлических вставок критически важен перед литьем с облицовкой?
Предварительный нагрев металлических вставок до 100°C снижает разницу температур между холодным металлом и расплавленным пластиком. Меньшие температурные градиенты предотвращают преждевременное замерзание полимерной оболочки, снижая остаточные напряжения, вызывающие растрескивание.
Как литье с облицовкой закладных элементов достигает водонепроницаемости по стандарту IP67?
Достижение герметичности IP67 основано на формовании эластомерных смол, таких как Santoprene TPV, непосредственно поверх металлических выводов и швов корпуса. Усаживающийся эластомер плотно сжимается вокруг металлического профиля, образуя непрерывную прокладку.
Какие пластмассы лучше всего подходят для инкапсуляции высоковольтных шин электромобилей?
Для высоковольтных шин предпочтительны огнестойкий полиамид 66 (PA66-GF30) и полибутилентерефталат (PBT). Эти смолы сочетают высокую механическую жесткость, огнестойкость по классу UL94 V-0 и индекс сравнительного трекинга (CTI) более 600 В.
Можно ли инкапсулировать печатные платы непосредственно методом литья с облицовкой закладных элементов?
Прямая инкапсуляция печатных плат выполняется с использованием низковязких полиамидных термоплавких смол или щадящей вторичной инжекции. Более низкие давления впрыска защищают хрупкие паяные соединения и проводные связи от механического повреждения.