
A exposição de sensores eletrônicos, barramentos de alta tensão e conjuntos de cabos a fluidos automotivos agressivos e umidade ambiente acelera a falha corrosiva. Compostos de encapsulamento tradicionais e selos secundários de silicone racham sob vibração mecânica contínua, permitindo que fluidos eletrolíticos causem curto-circuito nas conexões internas. Encapsular contatos metálicos e placas de circuito impresso diretamente em termoplásticos de engenharia cria uma barreira monolítica que impede a entrada de contaminantes ambientais.
Alcançar uma ligação robusta entre materiais heterogêneos requer equilibrar as energias de superfície do metal com as temperaturas de fusão do polímero. Este guia técnico de engenharia explora o design de vedação labirinto, a compensação de expansão térmica diferencial e os padrões de isolamento de alta tensão.
Índice
- 1. Encapsulamento à Prova d'Água IP67 para Sensores e Componentes Elétricos
- 2. Sobremoldagem de Plásticos sobre Inserções Metálicas e Subconjuntos
- 3. Superando o Estresse de Expansão Térmica Diferencial (CTE)
- 4. Por que Escolher a JUCHENG para Sobremoldagem de Inserção Complexa
- 5. Perguntas Frequentes (FAQs)
Encapsulamento à Prova d'Água IP67 para Sensores e Componentes Elétricos
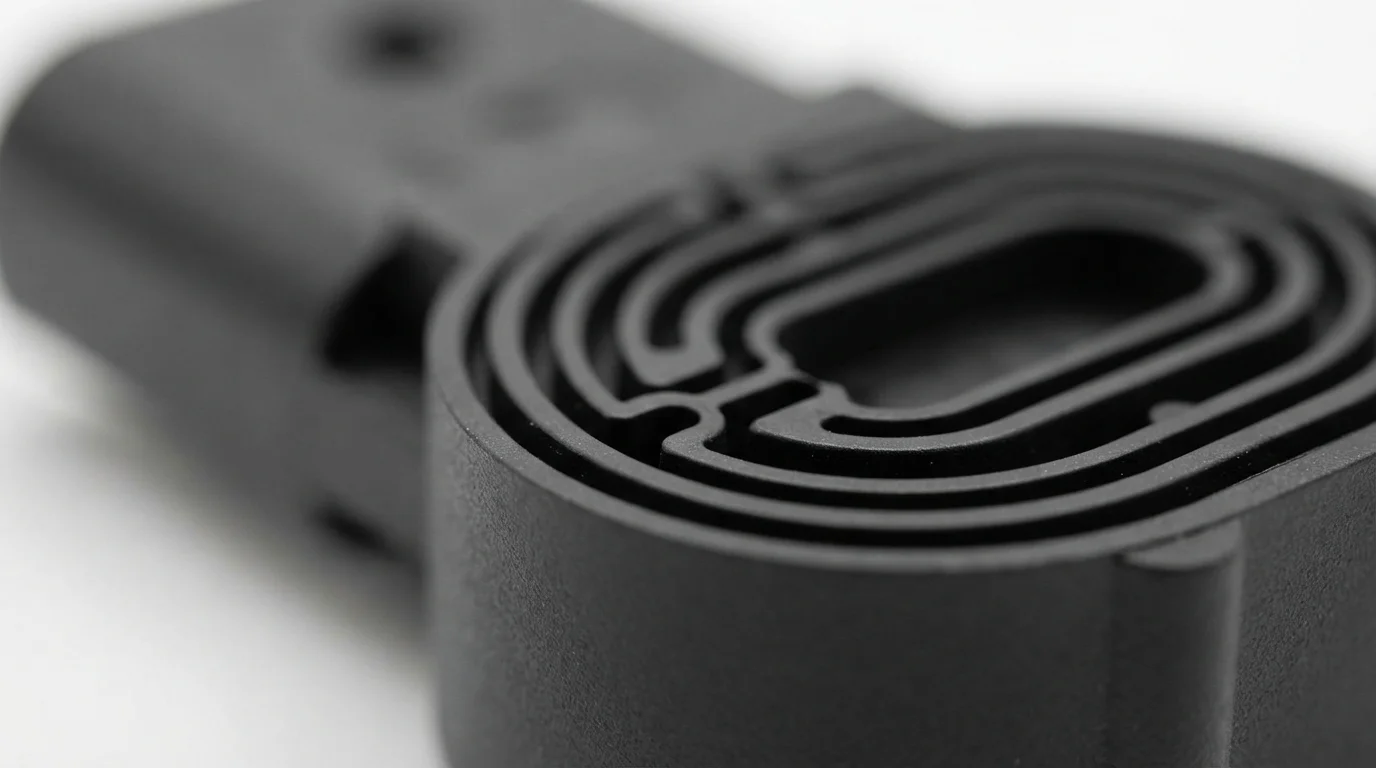
Proteger componentes internos delicados da umidade, spray de sal e lavagem dinâmica de alta pressão exige proteção robusta contra ingresso. Alcançar vedação IP67 ou IP69K enquanto se previne a intrusão de fluidos durante a sobremoldagem de inserção requer a criação de superfícies de vedação herméticas. sem emendas. O polímero fundido deve fluir intimamente ao redor dos perfis metálicos, eliminando micro-fendas que servem como caminhos capilares para a entrada de umidade. Projetar cristas de labirinto elevadas ao longo da fronteira metal-plástico estende as distâncias de escoamento físico, prevenindo arco elétrico de alta tensão.
A Tabela 1 abaixo compara mecanismos de vedação e classificações ambientais em configurações comuns de encapsulamento de inserção:
| Arquitetura de Encapsulamento | Substrato Primário Metálico | Polímero Sobremoldado | Classificação de Proteção de Ingresso | Resistência Ambiental Chave |
|---|---|---|---|---|
| Corpo do Sensor Selado com Labirinto | Pinos de Latão Banhados a Ouro | PBT / PA66-GF30 | Submersão IP67 / IP68 | Resiste a óleo de transmissão e fluido de freio |
| Barramento EV de Alta Tensão | Barra de Cobre Estampada (C11000) | PA66 Laranja (UL94 V-0) | Lavagem de Alta Pressão IP69K | Previne quebra dielétrica de 800V |
| Industrial Connector Harness | Nickel-Plated Steel Contacts | Santoprene TPV / TPU | IP67 Dust & Moisture | Resists chemical washdowns & UV exposure |
Overmolding Plastics Over Metal Inserts and Sub-Assemblies
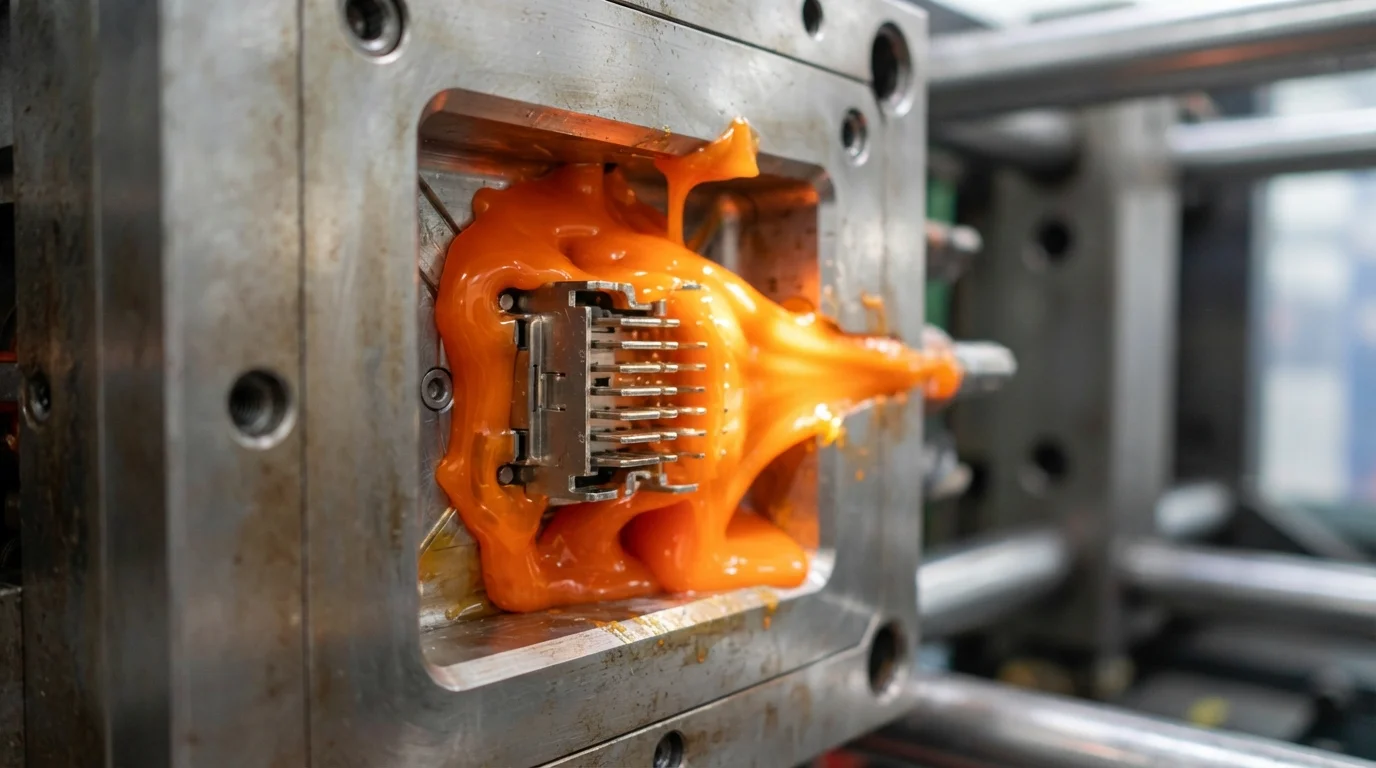
Complex engineering assemblies combine pre-machined brass threaded fasteners, barras coletoras de cobre, and flexible wiring harnesses into a unified plastic housing. Primary technical challenges in insert overmolding center on preventing insert displacement under intense hydrodynamic injection pressures. Structural resins such as PA66-GF30 ou policarbonato (PC) deliver high rigid load capacity, while elastomeric compounds like Santoprene TPV supply external cushioning. Robotic automation loads pre-formed metal sub-assemblies into core cavity nests with sub-millimeter positioning accuracy prior to every clamp-up cycle.
Heterogeneous encapsulation workflow steps include:
- Automated metal insert loading—Utilizing robotic end-of-arm tooling places metal contacts securely over core locating pins.
- Preheating metal substrates—Warming metal inserts to 100°C reduces thermal gradients during polymer contact.
- Preenchimento com controle de velocidade—Injecting resin under closed-loop velocity control fills narrow cavities without displacing inserts.
- High-pressure packing—Holding packing pressure ensures the polymer shrinks tightly around metal knurls.
Overcoming Differential Thermal Expansion (CTE) Stress
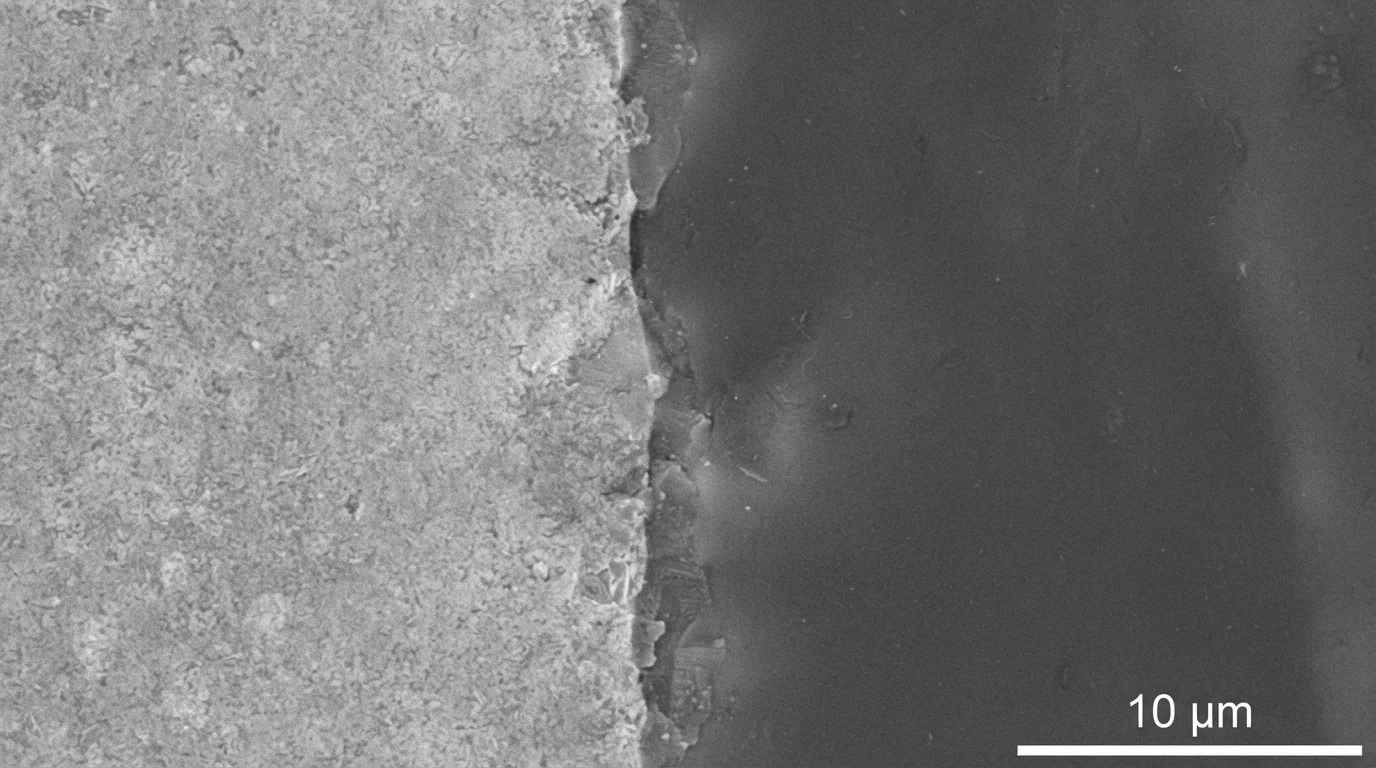
Gerenciar a incompatibilidade de CTE between rigid metals and surrounding polymers prevents post-mold stress cracking. Copper and brass expand at 16.5 to 18.5 ppm/K, whereas unfilled engineering plastics expand at 60 to 100 ppm/K upon heating. During thermal shock testing spanning -40°C to 125°C, thermal expansion differentials generate severe tensile hoop stress inside the plastic boss wall.
Executing successful insert overmolding depends on selecting high-elongation resin formulations that absorb elastic strain without cracking. Adding glass fibers to the resin matrix lowers polymer CTE, bringing it into close alignment with metallic expansion rates.
Why Choose JUCHENG for Complex Insert Overmolding
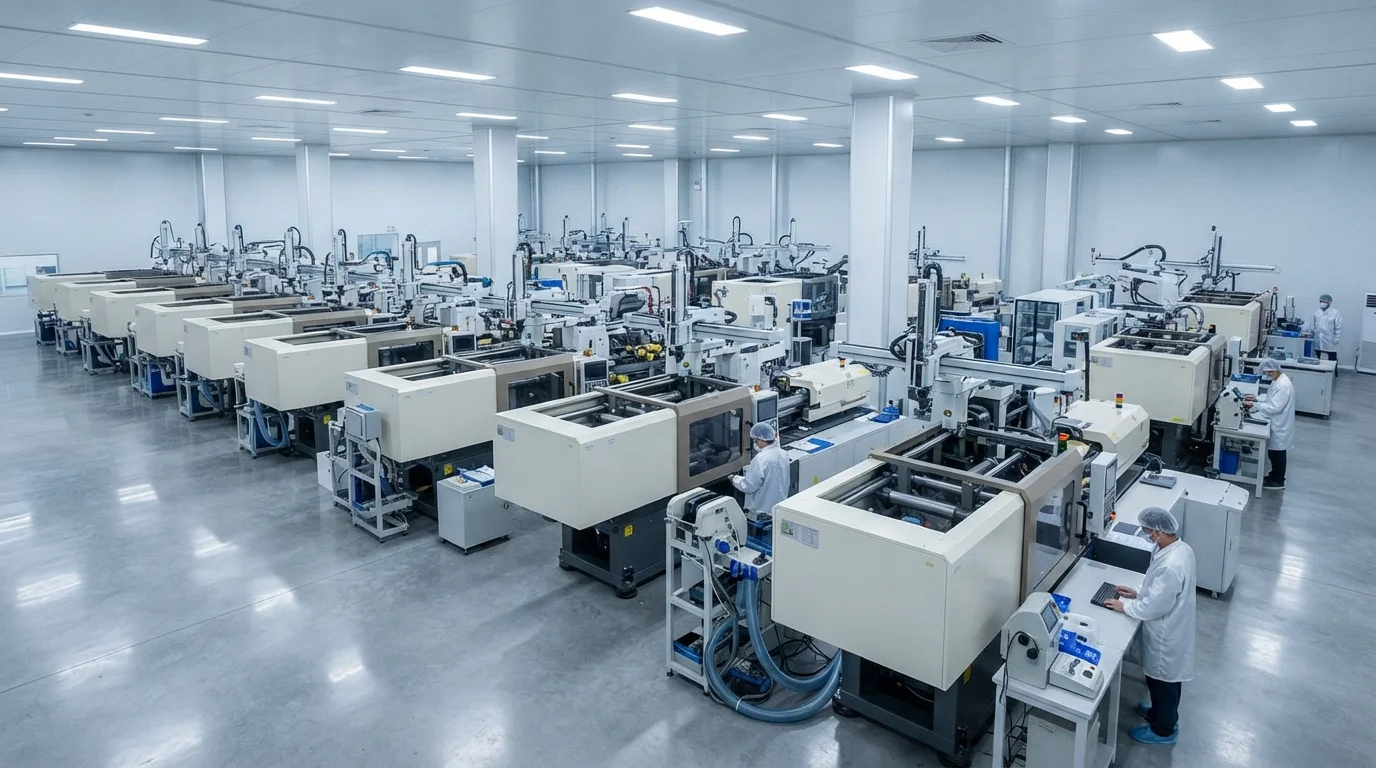
Partnering with JUCHENG for metal-plastic encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands from hardened S136 ou aço para ferramentas H13. Combining metal inserts with rubber layers via insert overmolding complements our core moldagem por injeção de sobremoldagem capabilities.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging.
Perguntas Frequentes (FAQs)
What is the main difference between insert molding and insert overmolding?
Insert molding typically encapsulates metal fasteners inside a single rigid plastic resin. Insert overmolding involves a multi-layer process where a metal insert is encapsulated in rigid plastic and subsequently covered with a flexible elastomer layer like TPE or TPU.
How do you prevent plastic from leaking onto metal contact pins during molding?
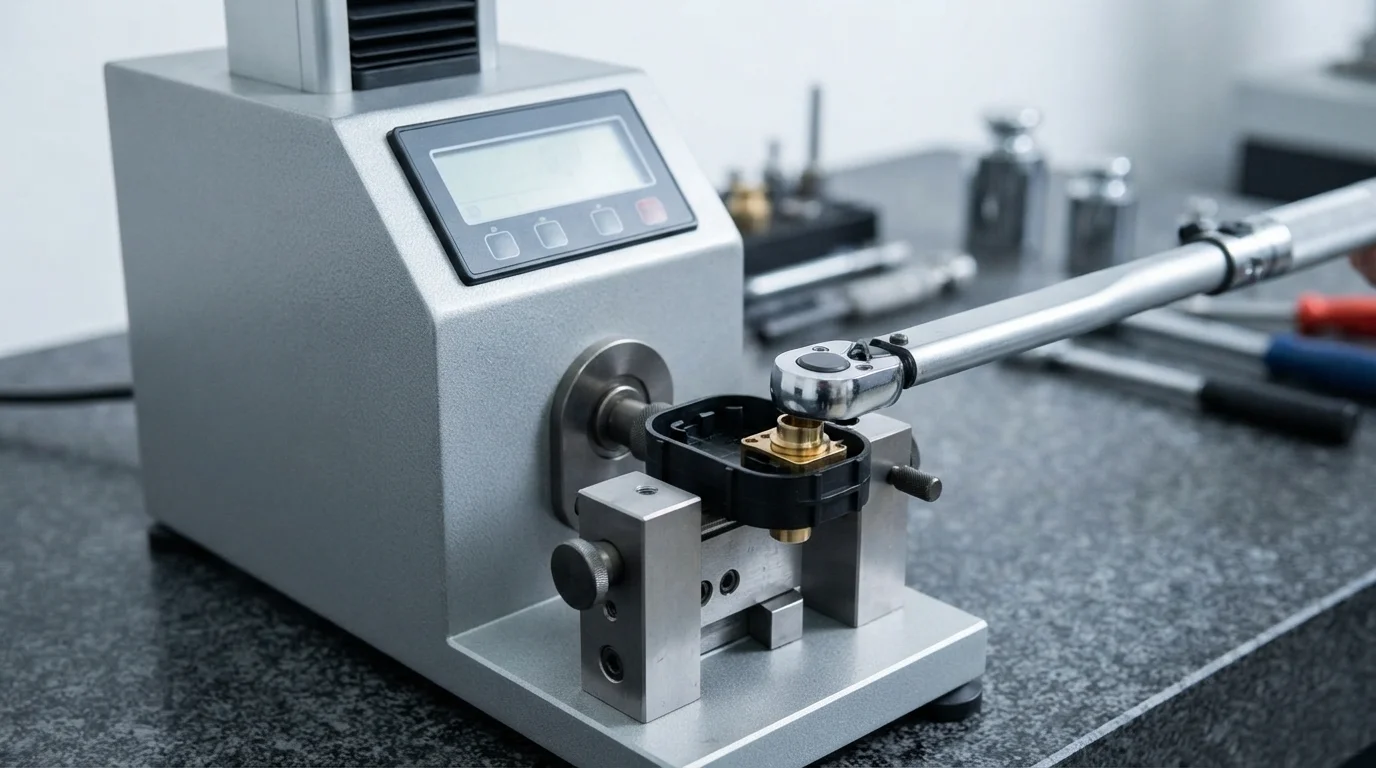
Preventing plastic flash requires machining mold shut-off lands with tolerances tighter than 0.01 mm. Precision-ground steel lands clamp firmly against the metal insert shoulder, forming a mechanical barrier that blocks molten plastic.
Why is preheating metal inserts critical before overmolding?
Preheating metal inserts to 100°C reduces the temperature differential between cold metal and molten plastic. Lower thermal gradients prevent the polymer skin from freezing prematurely, reducing residual stresses that cause cracking.
How does insert overmolding achieve IP67 waterproof sealing?
Achieving IP67 sealing relies on molding elastomeric resins like Santoprene TPV directly over metal leads and housing seams. The shrinking elastomer compresses tightly around the metal profile, forming a continuous gasket.
Which plastics are best for encapsulating high-voltage EV busbars?
Flame-retardant Polyamide 66 (PA66-GF30) and Polybutylene Terephthalate (PBT) are preferred for high-voltage busbars. These resins combine high mechanical stiffness, UL94 V-0 flame retardancy, and comparative tracking index (CTI) ratings exceeding 600V.
Can electronic circuit boards (PCBs) be encapsulated directly with insert overmolding?
Direct encapsulation of PCBs is performed using low-pressure polyamide hot melt resins or gentle secondary injection. Lower injection pressures protect delicate solder joints and wire bonds from mechanical crush damage.