
Exposing electronic sensors, high-voltage battery busbars, and cable assemblies to harsh automotive fluids and ambient moisture accelerates corrosive failure. Traditional potting compounds and secondary silicone seals crack under continuous mechanical vibration, permitting electrolyte fluids to short-circuit internal connections. Encapsulating metal contacts and printed circuit boards directly within engineering thermoplastics creates a monolithic barrier that halts environmental ingress.
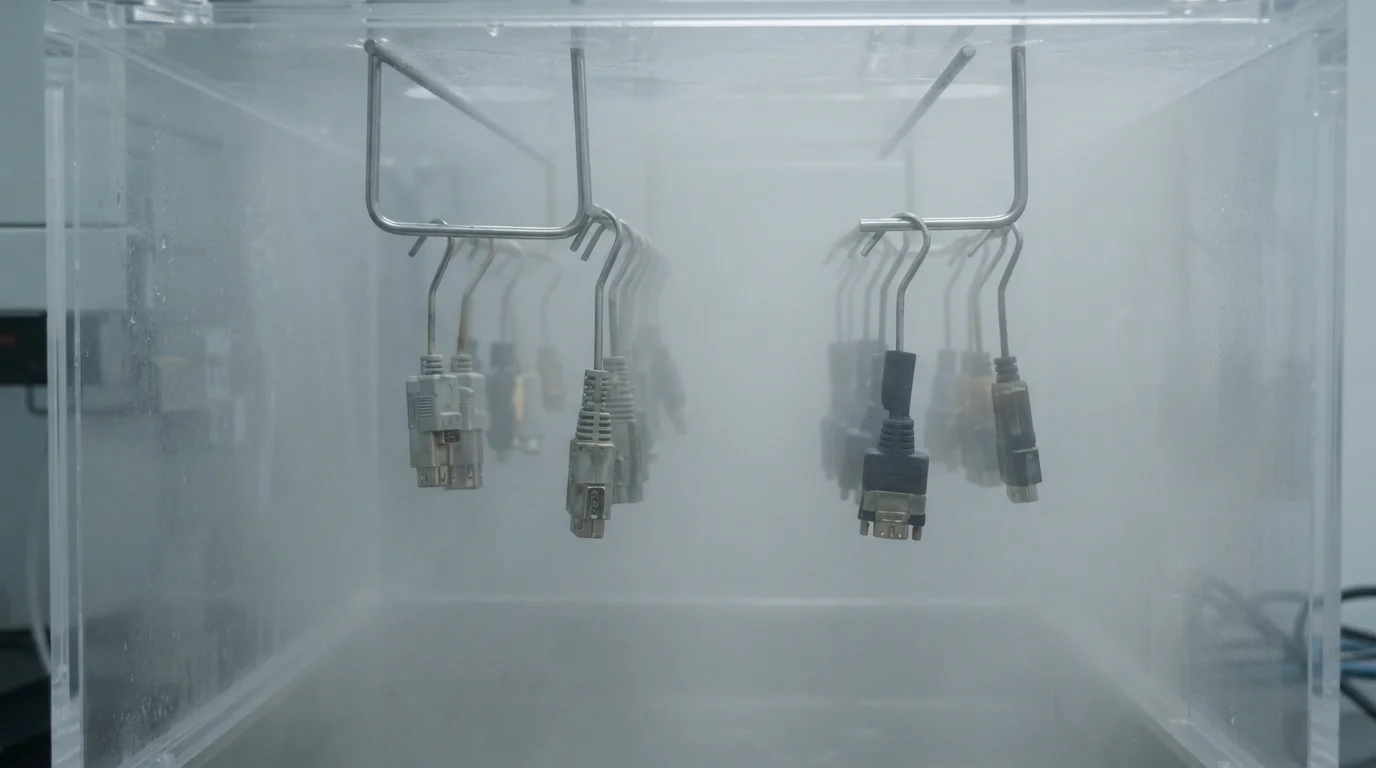
Achieving a robust bond across heterogeneous materials requires balancing metal surface energies with polymer melt temperatures. This technical engineering guide explores labyrinth shut-off design, differential thermal expansion compensation, and high-voltage insulation standards.
Sommario
IP67 Waterproof Encapsulation for Sensors and Electrical Components
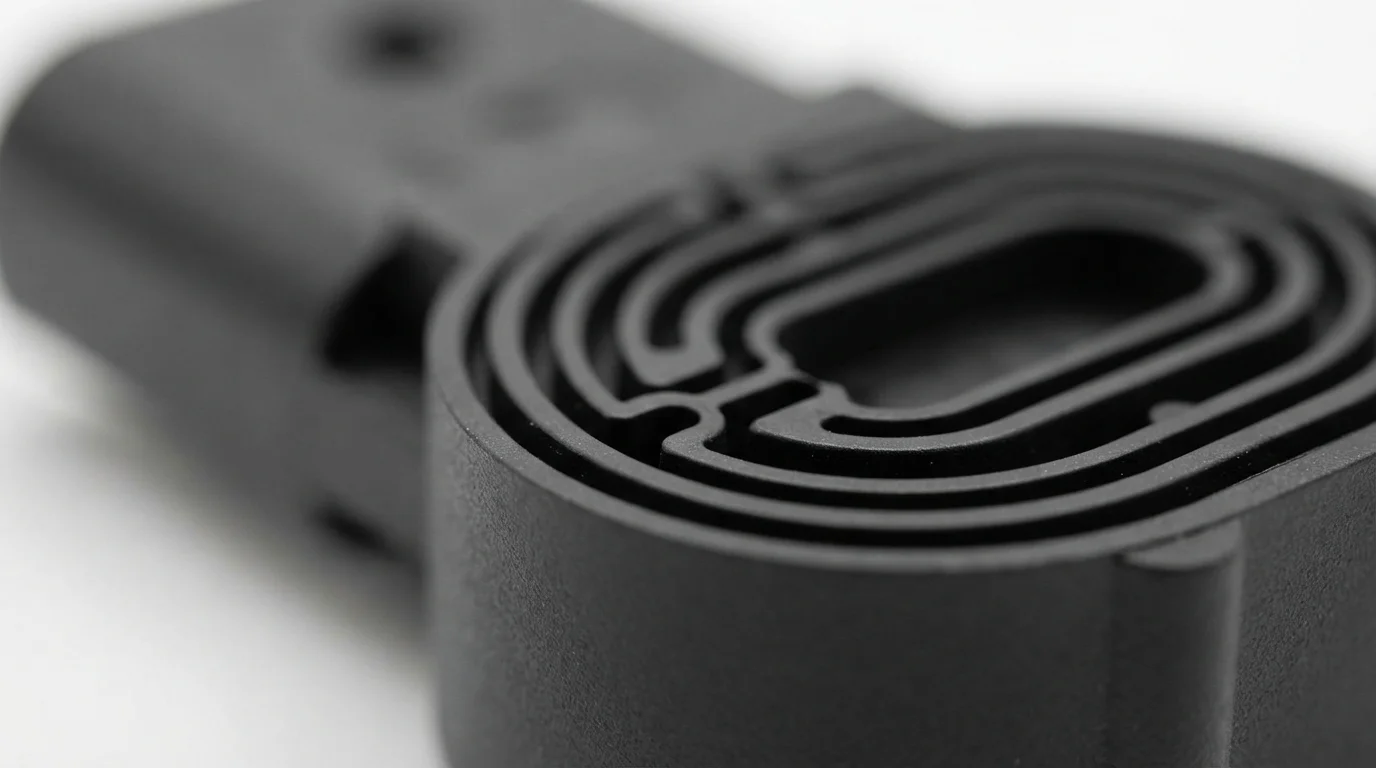
Protecting delicate internal components from moisture, road salt spray, and dynamic pressure washing demands robust ingress protection. Achieving IP67 or IP69K sealing while preventing fluid intrusion during insert overmolding requires creating seamless hermetic sealing lands. Il polimero fuso deve fluire intimamente attorno ai profili metallici, eliminando i micro-spazi che fungono da percorsi capillari per l'ingresso di umidità. La progettazione di creste labirintiche rialzate lungo il confine metallo-plastica estende le distanze di strisciamento fisico, prevenendo l'arco elettrico ad alta tensione.
La Tabella 1 di seguito confronta i meccanismi di tenuta e le classificazioni ambientali tra le configurazioni comuni di incapsulamento degli inserti:
| Architettura di Incapsulamento | Metallo del Substrato Primario | Polimero sovrastampato | Classificazione di Protezione Ingresso | Resistenza Ambientale Chiave |
|---|---|---|---|---|
| Corpo Sensore Sigillato a Labirinto | Perni in Ottone Placcato Oro | PBT / PA66-GF30 | IP67 / IP68 Immersione | Resiste a olio trasmissione e fluido freni |
| Busbar EV ad Alta Tensione | Barra di Rame Stampata (C11000) | PA66 Arancione (UL94 V-0) | IP69K Lavaggio ad Alta Pressione | Previene la rottura dielettrica da 800V |
| Cablaggio connettore industriale | Contatti in acciaio nichelato | Santoprene TPV / TPU | IP67 Polvere e umidità | Resiste a lavaggi chimici e esposizione ai raggi UV |
Sovrastampaggio di plastiche su inserti metallici e sottoassiemi
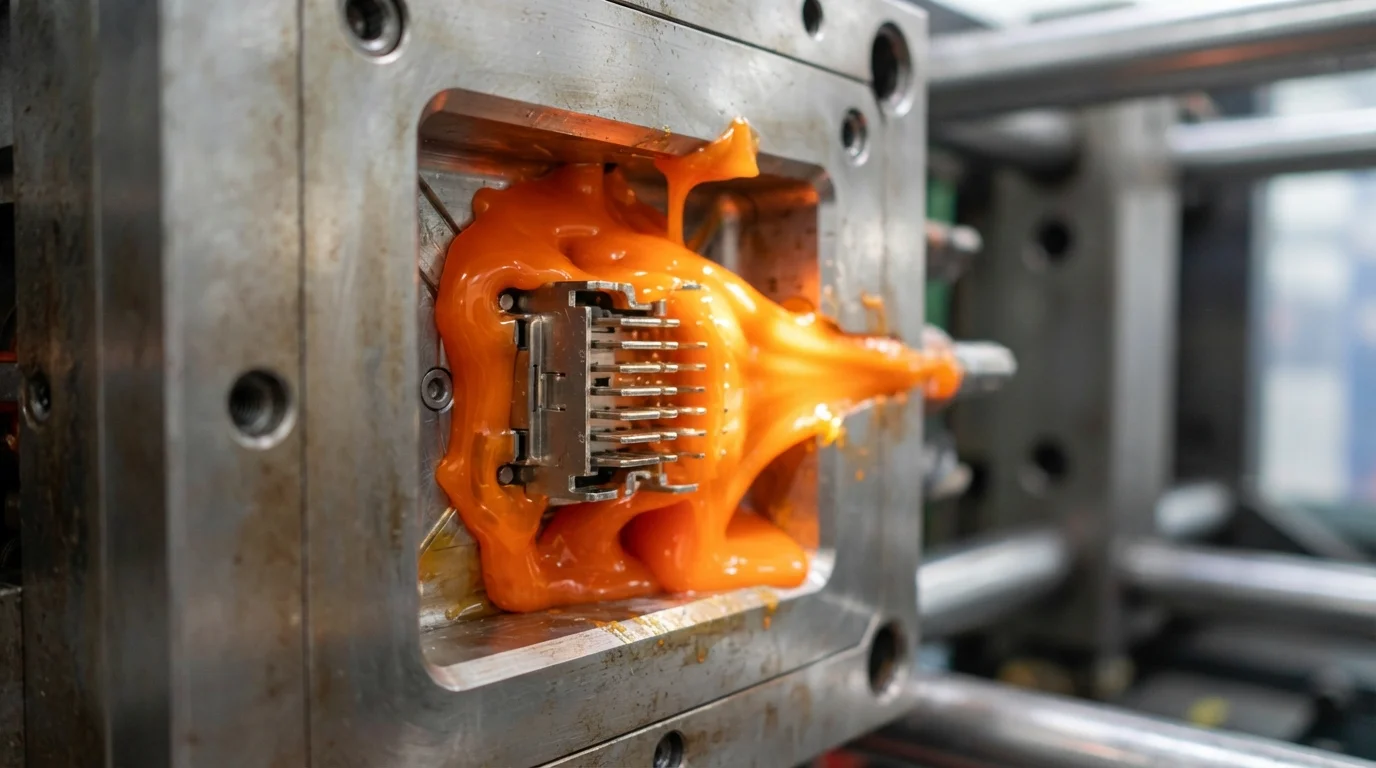
Assiemi ingegneristici complessi combinano elementi pre-lavorati fissaggi filettati in ottone, barre collettrici in rame, e cablaggi flessibili in un alloggiamento plastico unificato. Le principali sfide tecniche nello stampaggio a inserto riguardano la prevenzione dello spostamento dell'inserto sotto intense pressioni idrodinamiche di iniezione. Resine strutturali come PA66-GF30 o policarbonato (PC) offrono un'elevata capacità di carico rigido, mentre composti elastomerici come Santoprene TPV Fornire un'imbottitura esterna. L'automazione robotica carica i sottoassiemi metallici preformati nelle cavità del nucleo con una precisione di posizionamento sub-millimetrica prima di ogni ciclo di serraggio.
Le fasi del flusso di lavoro di incapsulamento eterogeneo includono:
- Caricamento automatico degli inserti metallici—Utilizzando l'utensile robotico di fine braccio posiziona i contatti metallici in modo sicuro sui perni di posizionamento del nucleo.
- Preriscaldamento dei substrati metallici—Riscaldare gli inserti metallici a 100°C riduce i gradienti termici durante il contatto con il polimero.
- Riempimento controllato in velocità—L'iniezione di resina sotto controllo a circuito chiuso della velocità riempie le cavità strette senza spostare gli inserti.
- Pressurizzazione ad alta pressione—Mantenere la pressione di mantenimento garantisce che il polimero si restringa saldamente attorno alle zigrinature metalliche.
Superare lo stress da dilatazione termica differenziale (CTE)
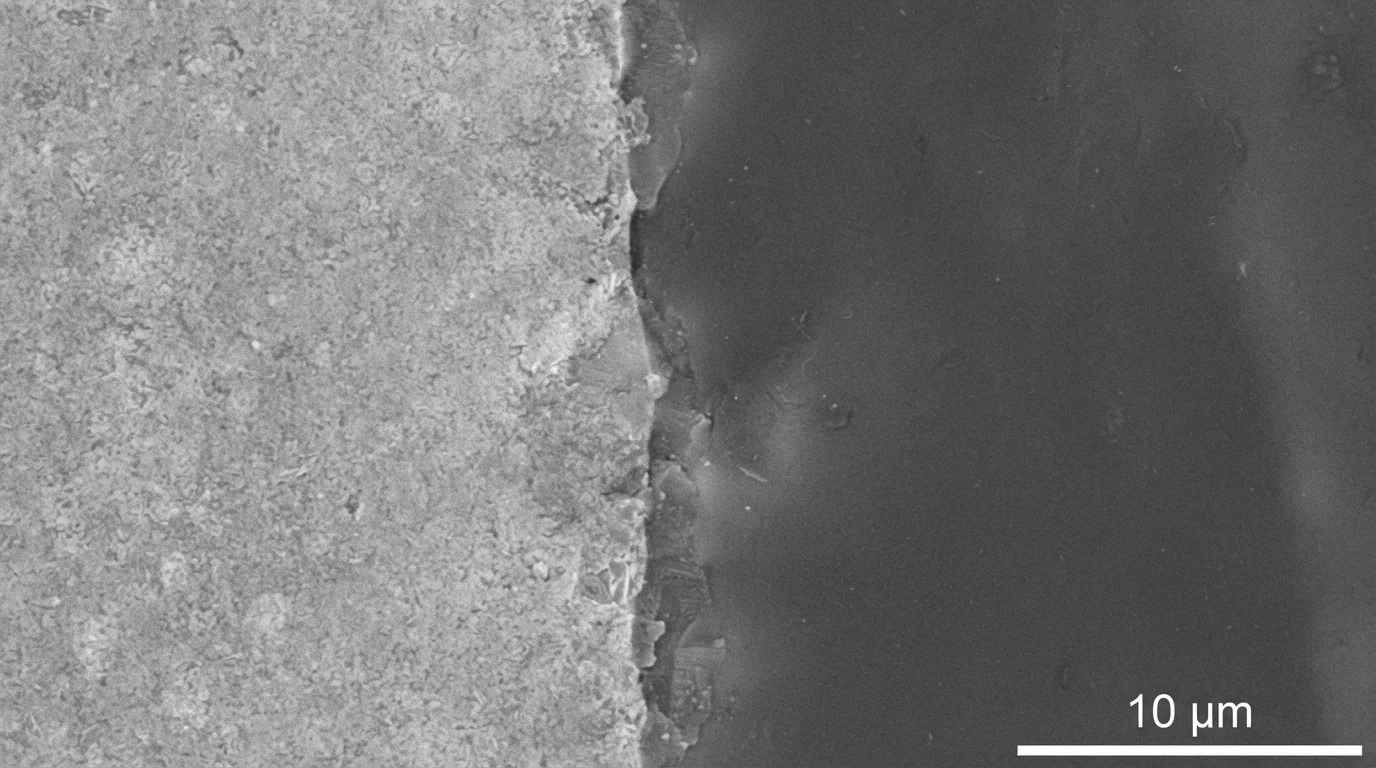
Gestire la discrepanza del CTE tra metalli rigidi e polimeri circostanti previene la fessurazione da stress post-stampaggio. Rame e ottone si espandono a 16,5-18,5 ppm/K, mentre i polimeri tecnici non riempiti si espandono a 60-100 ppm/K al riscaldamento. Durante i test di shock termico che vanno da -40°C a 125°C, le differenze di dilatazione termica generano uno stress anulare di trazione severo all'interno della parete del mozzo in plastica.
L'esecuzione di un overmolding di inserti di successo dipende dalla selezione di formulazioni di resina ad alta elongazione che assorbono la deformazione elastica senza fessurarsi. L'aggiunta di fibre di vetro alla matrice di resina abbassa il CTE del polimero, portandolo in stretto allineamento con i tassi di espansione metallici.
Why Choose JUCHENG for Complex Insert Overmolding
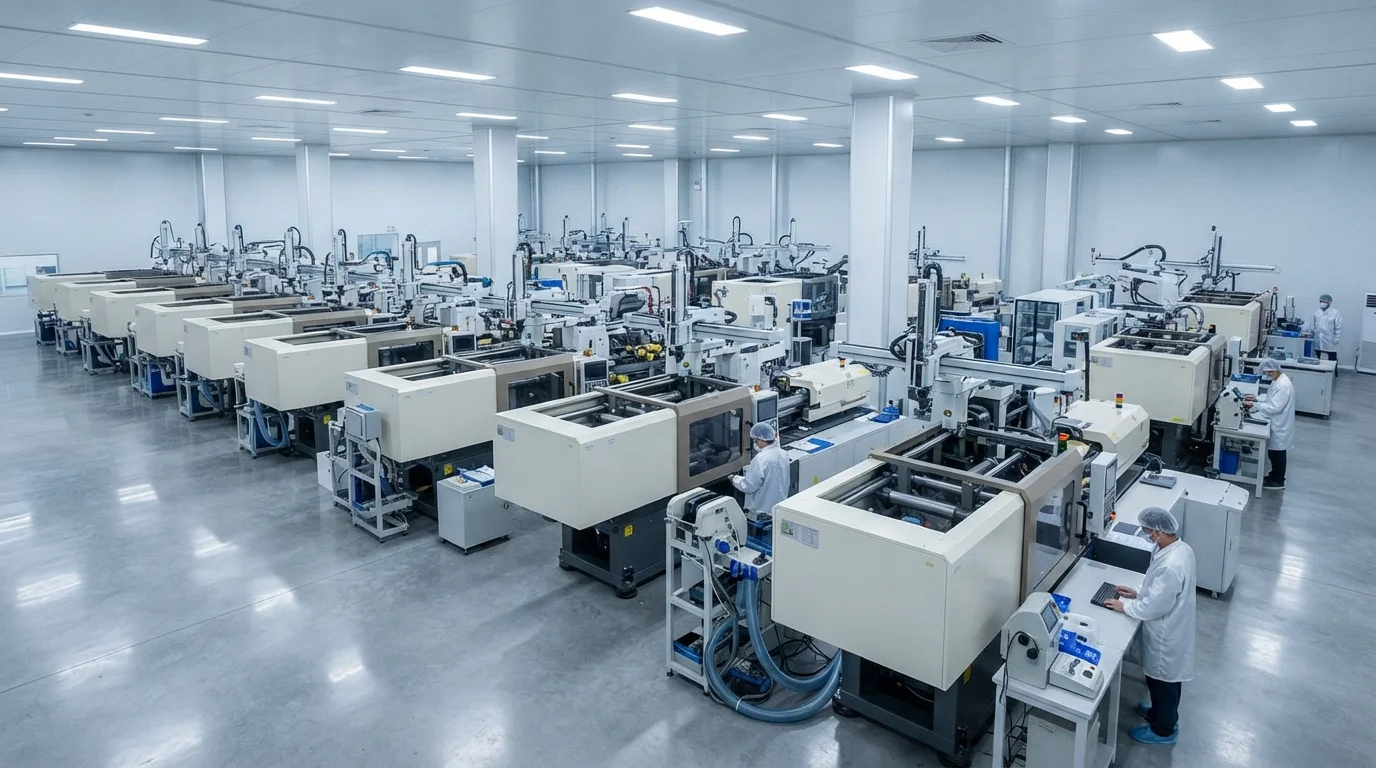
Partnering with JUCHENG for metal-plastic encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands from hardened acciaio inossidabile S136 o Acciaio per utensili H13. Combining metal inserts with rubber layers via insert overmolding complements our core sovrastampaggio a iniezione capabilities.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging.
Domande Frequenti (FAQ)
What is the main difference between insert molding and insert overmolding?
Insert molding typically encapsulates metal fasteners inside a single rigid plastic resin. Insert overmolding involves a multi-layer process where a metal insert is encapsulated in rigid plastic and subsequently covered with a flexible elastomer layer like TPE or TPU.
How do you prevent plastic from leaking onto metal contact pins during molding?
Preventing plastic flash requires machining mold shut-off lands with tolerances tighter than 0.01 mm. Precision-ground steel lands clamp firmly against the metal insert shoulder, forming a mechanical barrier that blocks molten plastic.
Why is preheating metal inserts critical before overmolding?
Preheating metal inserts to 100°C reduces the temperature differential between cold metal and molten plastic. Lower thermal gradients prevent the polymer skin from freezing prematurely, reducing residual stresses that cause cracking.
How does insert overmolding achieve IP67 waterproof sealing?
Achieving IP67 sealing relies on molding elastomeric resins like Santoprene TPV directly over metal leads and housing seams. The shrinking elastomer compresses tightly around the metal profile, forming a continuous gasket.
Which plastics are best for encapsulating high-voltage EV busbars?
Flame-retardant Polyamide 66 (PA66-GF30) and Polybutylene Terephthalate (PBT) are preferred for high-voltage busbars. These resins combine high mechanical stiffness, UL94 V-0 flame retardancy, and comparative tracking index (CTI) ratings exceeding 600V.
Can electronic circuit boards (PCBs) be encapsulated directly with insert overmolding?
Direct encapsulation of PCBs is performed using low-pressure polyamide hot melt resins or gentle secondary injection. Lower injection pressures protect delicate solder joints and wire bonds from mechanical crush damage.