
Exponer sensores electrónicos, barras colectoras de baterías de alto voltaje y conjuntos de cables a fluidos automotrices agresivos y humedad ambiental acelera la falla corrosiva. Los compuestos de encapsulado tradicionales y los sellos secundarios de silicona se agrietan bajo vibración mecánica continua, permitiendo que los fluidos electrolíticos cortocircuiten las conexiones internas. Encapsular contactos metálicos y placas de circuito impreso directamente dentro de termoplásticos de ingeniería crea una barrera monolítica que detiene la entrada de contaminantes ambientales.
Lograr una unión robusta entre materiales heterogéneos requiere equilibrar las energías superficiales del metal con las temperaturas de fusión del polímero. Esta guía técnica de ingeniería explora el diseño de cierre laberíntico, la compensación de expansión térmica diferencial y los estándares de aislamiento de alto voltaje.
Tabla de contenido
Encapsulado impermeable IP67 para sensores y componentes eléctricos
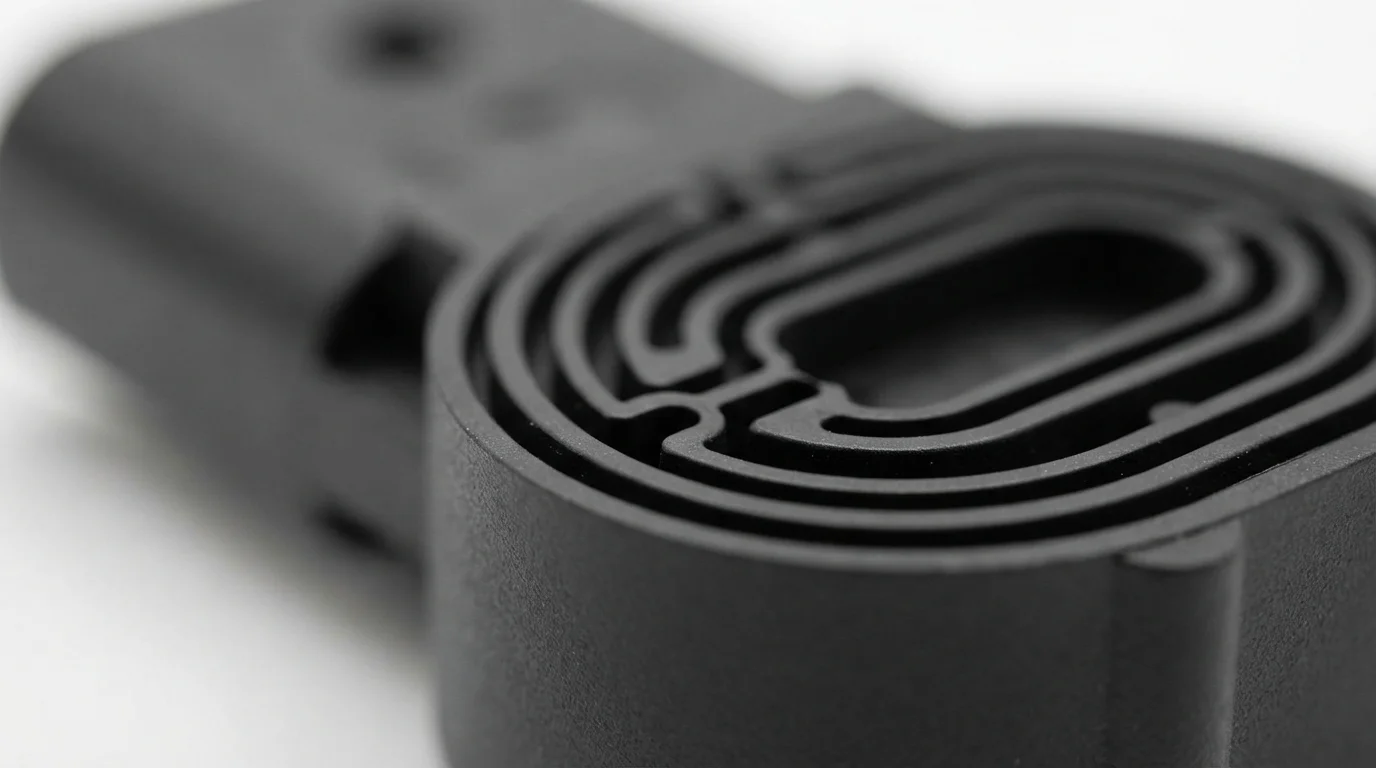
Proteger los componentes internos delicados de la humedad, la niebla salina de la carretera y el lavado a presión dinámico exige una protección de ingreso robusta. Lograr el sellado IP67 o IP69K mientras se previene la intrusión de fluidos durante el sobremoldeo por inserción requiere crear superficies de sellado hermético. El polímero fundido debe fluir íntimamente alrededor de los perfiles metálicos, eliminando microhuecos que sirven como vías capilares para la entrada de humedad. Diseñar crestas laberínticas elevadas a lo largo del límite metal-plástico extiende las distancias de fuga físicas, evitando arcos eléctricos de alto voltaje.
La Tabla 1 a continuación compara los mecanismos de sellado y las clasificaciones ambientales en configuraciones comunes de encapsulado por inserción:
| Arquitectura de encapsulado | Sustrato primario de metal | Polímero Sobremoldeado | Clasificación de protección de ingreso | Resistencia ambiental clave |
|---|---|---|---|---|
| Cuerpo de sensor sellado con laberinto | Pines de latón chapados en oro | PBT / PA66-GF30 | Inmersión IP67 / IP68 | Resiste aceite de transmisión y líquido de frenos |
| Barra colectora EV de alto voltaje | Barra de cobre estampada (C11000) | PA66 naranja (UL94 V-0) | Lavado a alta presión IP69K | Previene la ruptura dieléctrica de 800V |
| Arnés de conector industrial | Contactos de acero niquelados | Santoprene TPV / TPU | IP67 Dust & Moisture | Resists chemical washdowns & UV exposure |
Overmolding Plastics Over Metal Inserts and Sub-Assemblies
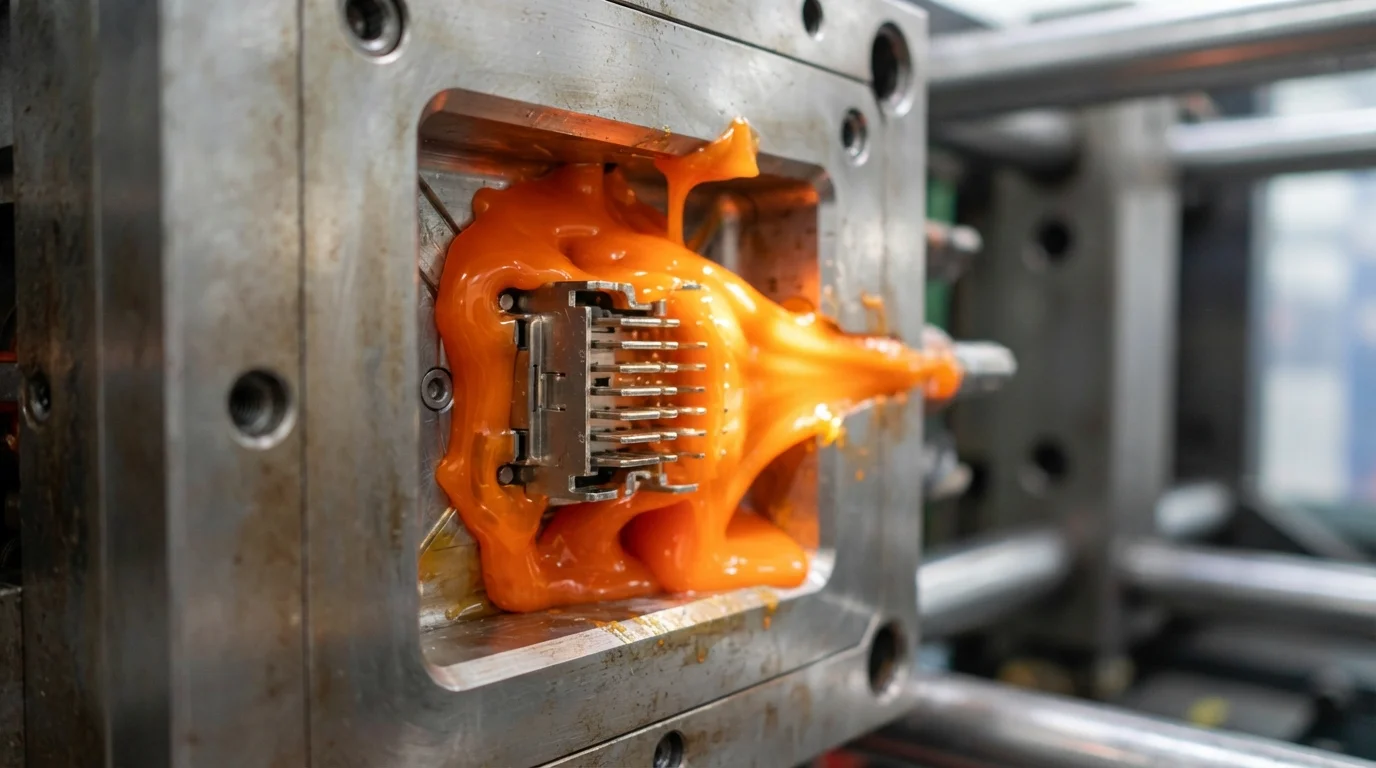
Complex engineering assemblies combine pre-machined brass threaded fasteners, barras colectoras de cobre, and flexible wiring harnesses into a unified plastic housing. Primary technical challenges in insert overmolding center on preventing insert displacement under intense hydrodynamic injection pressures. Structural resins such as PA66-GF30 o policarbonato (PC) deliver high rigid load capacity, while elastomeric compounds like Santoprene TPV supply external cushioning. Robotic automation loads pre-formed metal sub-assemblies into core cavity nests with sub-millimeter positioning accuracy prior to every clamp-up cycle.
Heterogeneous encapsulation workflow steps include:
- Automated metal insert loading—Utilizing robotic end-of-arm tooling places metal contacts securely over core locating pins.
- Preheating metal substrates—Warming metal inserts to 100°C reduces thermal gradients during polymer contact.
- Velocity-controlled filling—Injecting resin under closed-loop velocity control fills narrow cavities without displacing inserts.
- High-pressure packing—Holding packing pressure ensures the polymer shrinks tightly around metal knurls.
Overcoming Differential Thermal Expansion (CTE) Stress
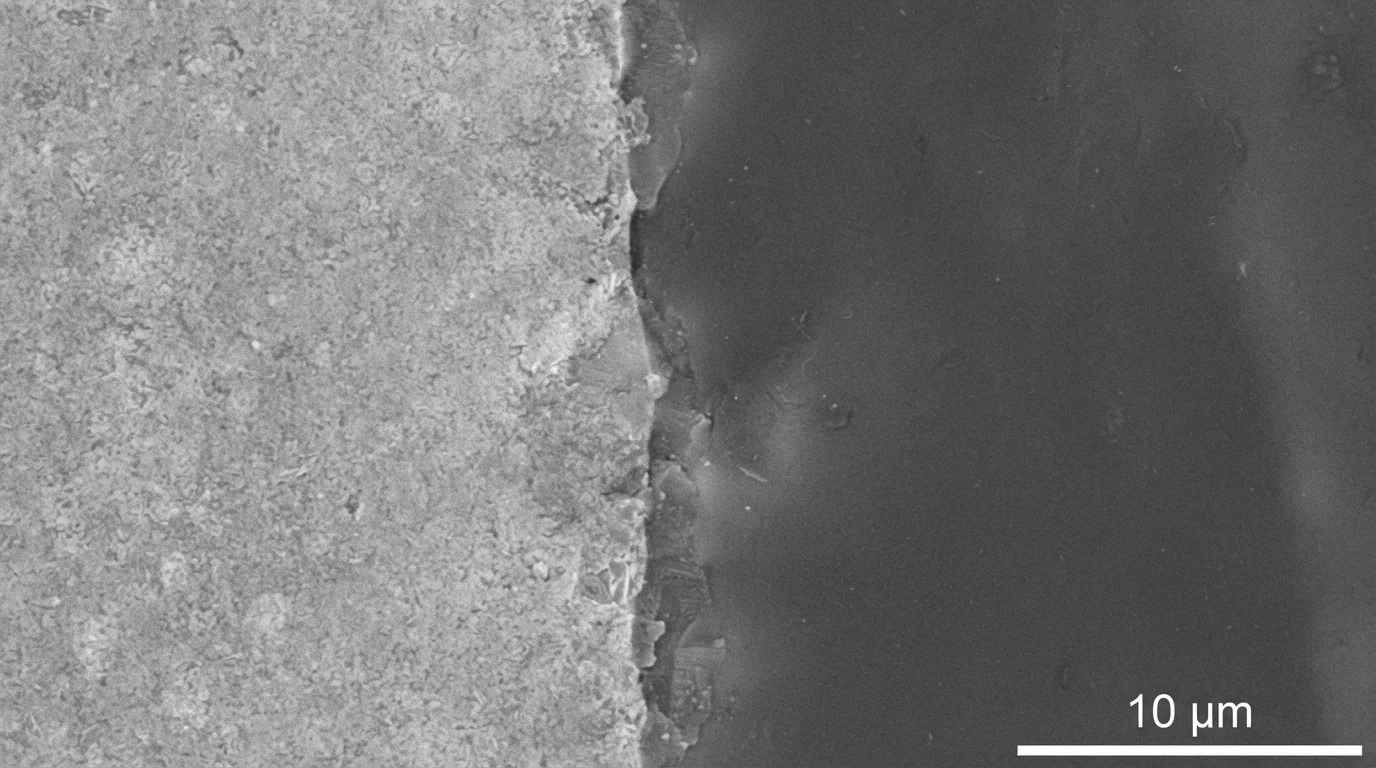
Gestionar el desajuste de CTE between rigid metals and surrounding polymers prevents post-mold stress cracking. Copper and brass expand at 16.5 to 18.5 ppm/K, whereas unfilled engineering plastics expand at 60 to 100 ppm/K upon heating. During thermal shock testing spanning -40°C to 125°C, thermal expansion differentials generate severe tensile hoop stress inside the plastic boss wall.
Executing successful insert overmolding depends on selecting high-elongation resin formulations that absorb elastic strain without cracking. Adding glass fibers to the resin matrix lowers polymer CTE, bringing it into close alignment with metallic expansion rates.
Why Choose JUCHENG for Complex Insert Overmolding
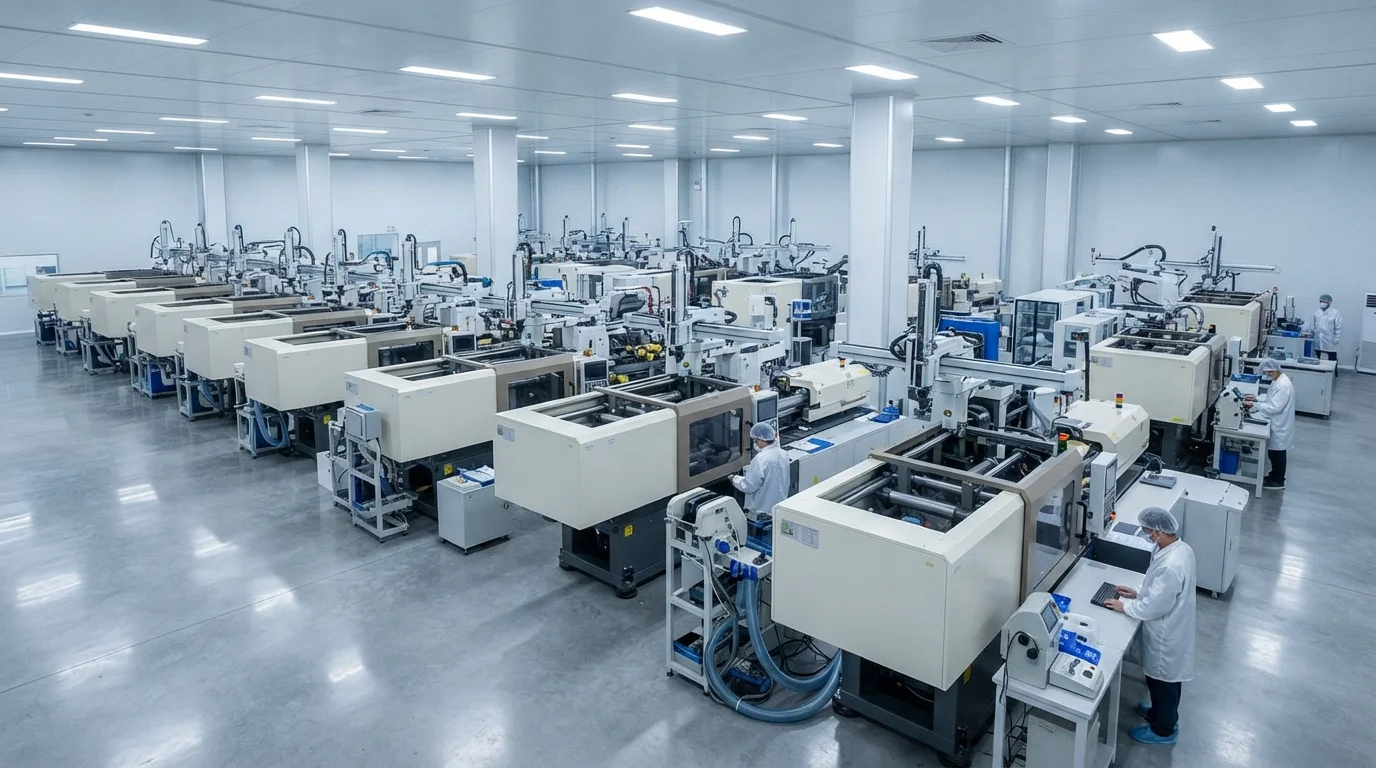
Partnering with JUCHENG for metal-plastic encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands from hardened acero inoxidable S136 o acero para herramientas H13. Combining metal inserts with rubber layers via insert overmolding complements our core sobremoldeo por inyección capabilities.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging.
Preguntas frecuentes (FAQ)
What is the main difference between insert molding and insert overmolding?
Insert molding typically encapsulates metal fasteners inside a single rigid plastic resin. Insert overmolding involves a multi-layer process where a metal insert is encapsulated in rigid plastic and subsequently covered with a flexible elastomer layer like TPE or TPU.
¿Cómo se evita que el plástico se filtre sobre los pines de contacto metálicos durante el moldeo?
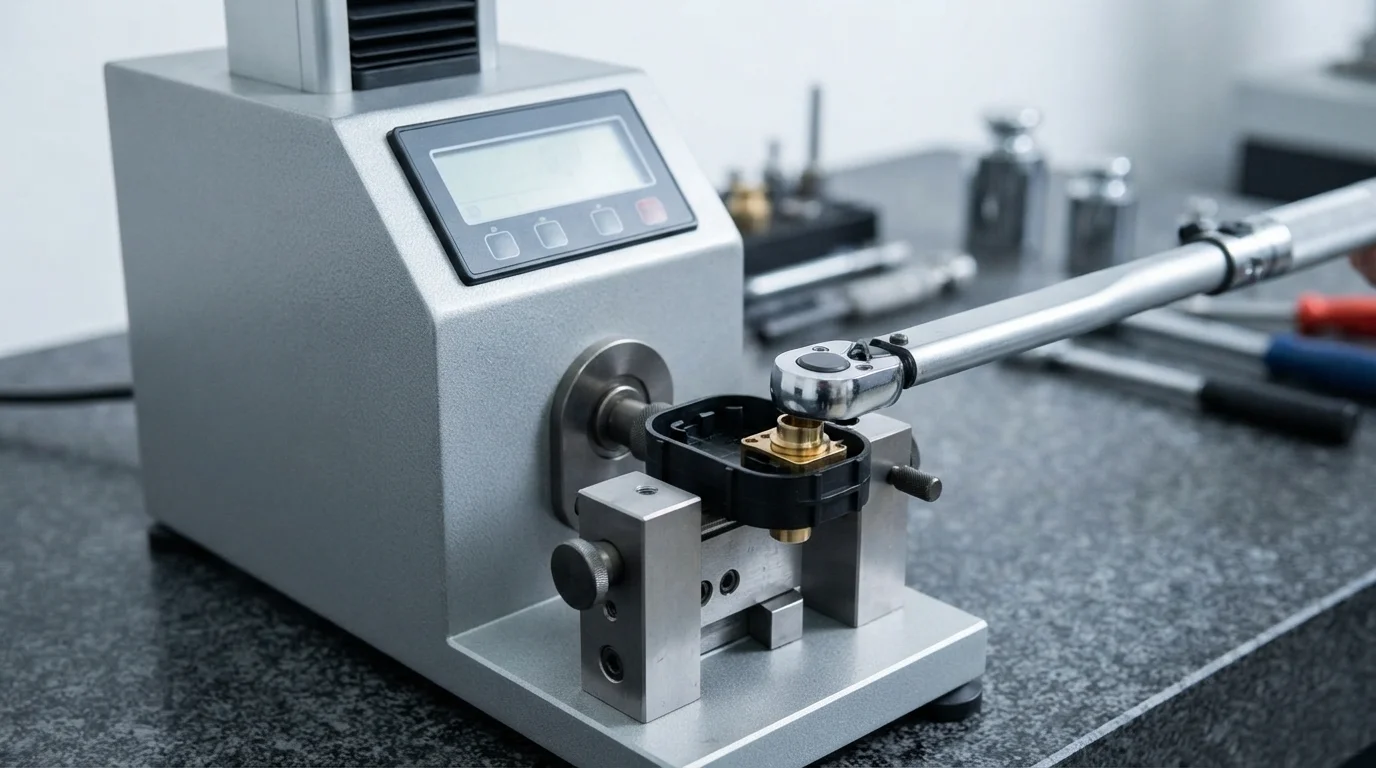
Prevenir la rebaba de plástico requiere mecanizar las superficies de cierre del molde con tolerancias más estrictas que 0,01 mm. Las superficies de acero rectificadas con precisión se sujetan firmemente contra el hombro del inserto metálico, formando una barrera mecánica que bloquea el plástico fundido.
¿Por qué es crítico precalentar los insertos metálicos antes del sobremoldeo?
Precalentar los insertos metálicos a 100 °C reduce la diferencia de temperatura entre el metal frío y el plástico fundido. Los gradientes térmicos más bajos evitan que la piel del polímero se congele prematuramente, reduciendo las tensiones residuales que causan grietas.
¿Cómo logra el sobremoldeo de insertos el sellado impermeable IP67?
Lograr el sellado IP67 depende de moldear resinas elastoméricas como Santoprene TPV directamente sobre los conductores metálicos y las uniones de la carcasa. El elastómero que se contrae se comprime firmemente alrededor del perfil metálico, formando una junta continua.
¿Qué plásticos son los mejores para encapsular barras colectivas de vehículos eléctricos de alto voltaje?
La poliamida 66 ignífuga (PA66-GF30) y el tereftalato de polibutileno (PBT) son los preferidos para barras colectivas de alto voltaje. Estas resinas combinan alta rigidez mecánica, retardancia de llama UL94 V-0 y clasificaciones de índice de seguimiento comparativo (CTI) superiores a 600 V.
¿Se pueden encapsular directamente las placas de circuito electrónico (PCB) con sobremoldeo de insertos?
La encapsulación directa de PCB se realiza utilizando resinas de poliamida termofusibles de baja presión o inyección secundaria suave. Las presiones de inyección más bajas protegen las uniones de soldadura delicadas y los enlaces de alambre del daño por aplastamiento mecánico.