
When comparing heat staking vs ultrasonic welding, start with the joint function: both methods join plastic assemblies, but they create the joint differently. Heat staking softens a molded boss so it can form a retaining head around a second component; ultrasonic welding fuses compatible plastic interfaces through vibration and pressure. The choice depends on whether the assembly needs mechanical retention, a continuous seam, service access, or a controlled appearance—not on which process sounds faster.
The functional difference starts in the joint
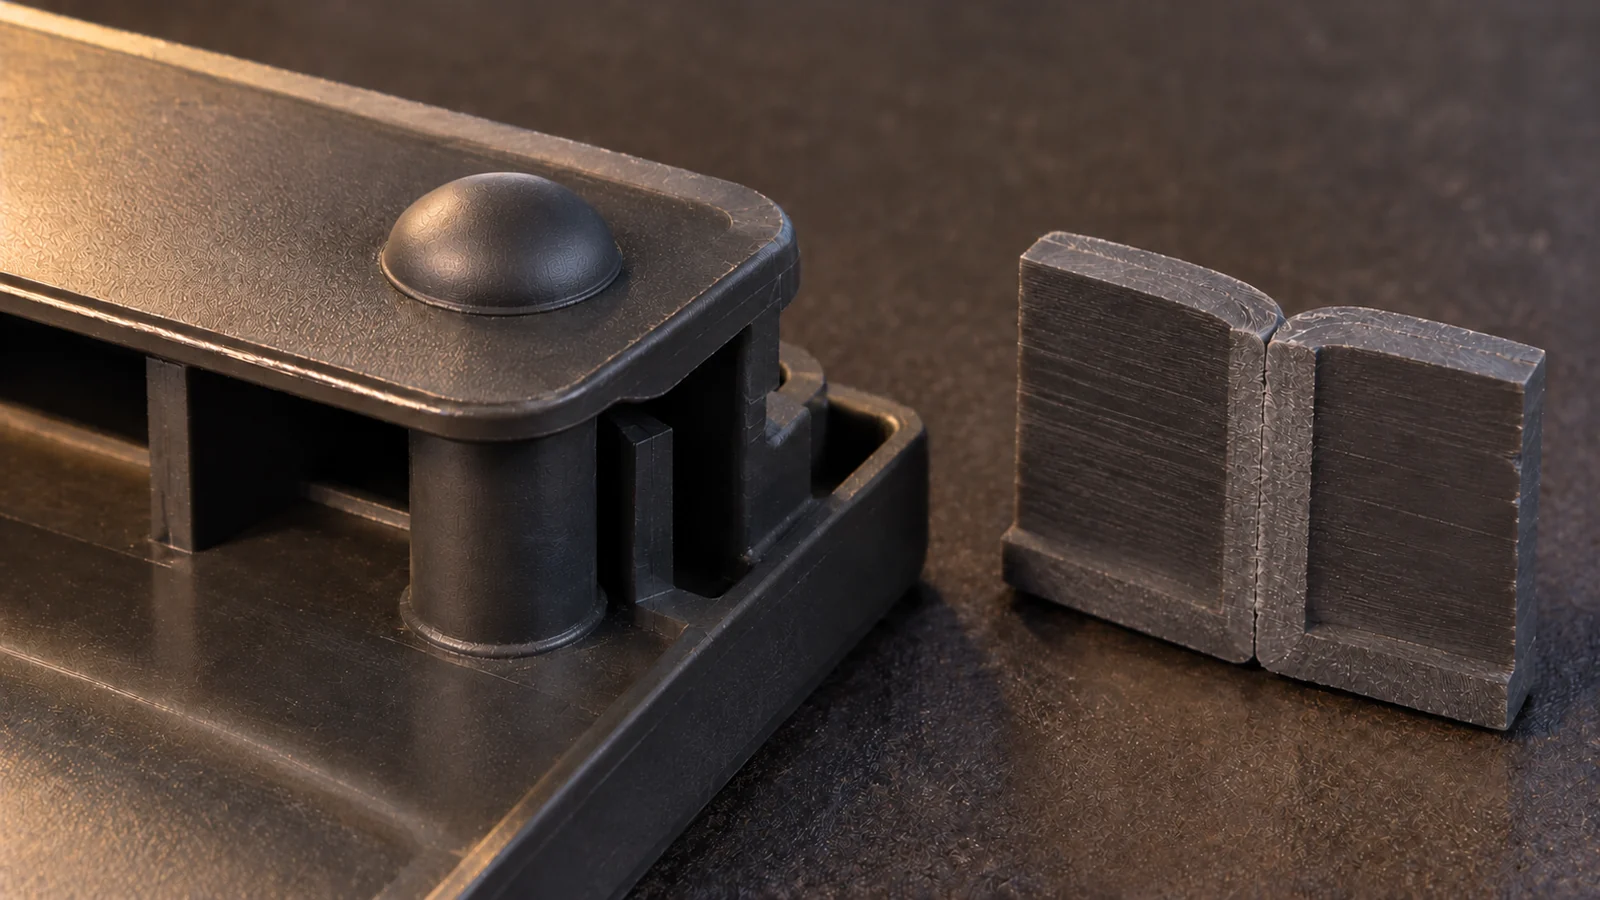
Heat staking is a form of thermal forming. A plastic post or boss is heated and reshaped to capture another part, often a metal insert or component with a hole. The retained component can remain mechanically captured without welding two plastic halves together. Boss dimensions, support, and head formation therefore drive the design.
Ultrasonic welding instead joins suitable thermoplastic interfaces by localized heating generated during vibration and clamping. It can form a seam around a perimeter or at defined joint features. Joint geometry, resin compatibility, fixture support, horn access, and the required seal are central design inputs. See the site’s guides to ヒートステーキング および 超音波溶着 for the process contexts.
Compare the tradeoffs that affect the finished assembly
| 判断要因 | ヒートステーキング | 超音波溶接 |
|---|---|---|
| Typical joint function | Captures or retains a component with a formed plastic feature | Fuses compatible plastic interfaces |
| 主要部品の特徴 | 材料量を制御したアクセス可能なポストまたはボス | 設計された接合ランドと支持された振動経路 |
| 組立アクセス | ツールが各ステーキング位置に到達できること | ホーンが接合部付近の適切な表面に接触すること |
| シームまたは筐体の要件 | 保持ポイント。本質的に連続シームではない | 連続接合として設計可能。ただし試験による確認が必要 |
| 一般的な設計リスク | ボスの割れ、不揃いなヘッド、応力痕または外観上の痕 | 位置ずれ、融合不良、バリ、部品のたわみ、またはウェルドラインの見え |
| 保守性 | 形成されたヘッドを除去できるかどうかに依存 | 溶接組立品は一般に非破壊分離を想定して設計されていない |
これらは傾向であり、保証ではありません。樹脂グレード、フィラー、肉厚形状、生産速度、治具設計によって実現可能性は変わります。比較は一般的なサイクルタイムの主張ではなく、実際の部品と要件を用いて行うべきです。.
プロセス名ではなく組立要件で選ぶ
ヒートステーキングは、成形ボスが第二の部品を保持でき、設計上ステーキングのアクセス余地がある場合に論理的な候補となります。個別の保持点が必要な組立を簡素化できる可能性があります。ボス根部、周囲の壁、材料状態、荷重経路を確認してください。寸法不足や支持が不十分なポストは、安定した頭部を形成する代わりに割れや変形を起こすことがあります。.
超音波溶着は、互換性のある2つのプラスチック部品に溶融界面が必要な場合、特にシームが規定の経路に沿う必要がある場合に評価する価値があります。部品には接合フィーチャー、位置決め戦略、治具サポートが必要です。金属部品のみを保持する場合は、2つのプラスチック表面を溶着しても実際の設計ニーズを解決できない可能性があります。.
プロセス失敗の結果も比較してください。インサートの緩み、ステークの割れ、シームの漏れは、それぞれ異なる検出方法を必要とします。設備を選定したり接合フィーチャーを確定する前に、組立の合格基準を定義してください。.
強度、外観、機能を検証する
- 要件を明示する: 保持力、引き抜き抵抗、密封性、位置合わせ、または外観上の限界。.
- 形状を検査する: ボスまたは接合部の寸法、抜け勾配、壁の支持、公差スタック。.
- 代表的な試作を実施する: 可能な限り量産想定の材料と治具を使用する。.
- 故障モードを試験する: 必要に応じて引張、トルク、漏れ、断面、または外観検査。.
- 許容範囲を文書化する: セットアップ、部品ロット、観察された破損箇所、および合格基準を記録します。.
見た目が整ったヘッドやシームを機能試験の代用にしてはなりません。検査方法は、組立にとって重要な破損を検出できるものでなければなりません。.
よくある質問
ヒートステーキングは超音波溶着の代わりになりますか?
接合部の機能がそれを許す場合に限ります。ヒートステーキングは保持用の形状を形成するものであり、超音波溶着はプラスチック界面を融着させるものです。これらは一部の組立コンセプトにおいてのみ代替となり得るものであり、互換可能な工程ではありません。.
密閉筐体にはどちらの工程が適していますか?
連続したプラスチックシームには超音波溶着が候補となり得ますが、密封性は定義されたリーク試験によって証明する必要があります。離散的なヒートステーキングポイントは、それ自体では連続したシールを形成しません。.
設計を確定する前に何を決定すべきですか?
材料、荷重および密封の要件、外観上の制約、工具のアクセス、公差スタック、および合格を実証する試験を確認します。代表的な組立試作により、選択した方法を検証すべきです。.
より優れた工程とは、その接合部の形状が組立の機能を直接満たし、信頼性高く検査できる工程です。.