
Lorsque l'on compare le sertissage à chaud et le soudage par ultrasons, commencez par la fonction de l'assemblage : les deux méthodes assemblent des ensembles plastiques, mais elles créent l'assemblage différemment. Le sertissage à chaud ramollit un bossage moulé afin qu'il puisse former une tête de retenue autour d'un second composant ; le soudage par ultrasons fusionne des interfaces plastiques compatibles par vibration et pression. Le choix dépend de la nécessité pour l'assemblage d'une retenue mécanique, d'un cordon continu, d'un accès pour maintenance ou d'un aspect maîtrisé—et non du procédé qui semble le plus rapide.
La différence fonctionnelle commence dans l'assemblage
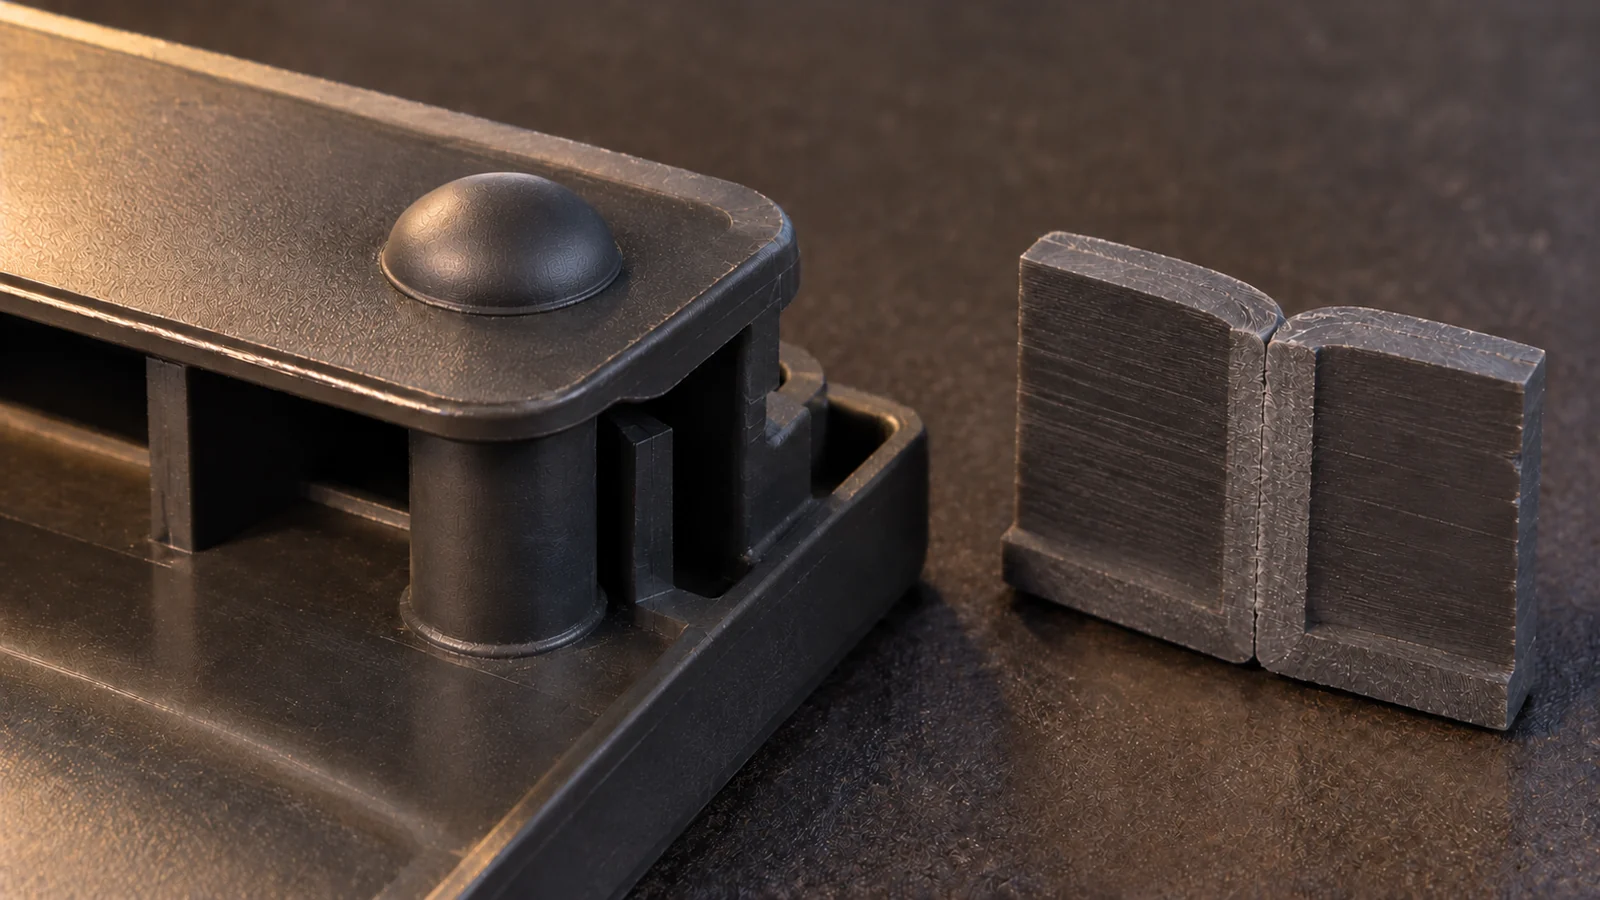
Le sertissage à chaud est une forme de formage thermique. Un plot ou bossage en plastique est chauffé et remis en forme pour capturer une autre pièce, souvent un insert métallique ou un composant percé d'un trou. Le composant retenu peut rester mécaniquement captif sans souder deux moitiés plastiques ensemble. Les dimensions du bossage, son support et la formation de la tête déterminent donc la conception.
Le soudage par ultrasons assemble quant à lui des interfaces thermoplastiques adaptées par un chauffage localisé généré pendant la vibration et le serrage. Il peut former un cordon sur un périmètre ou au niveau de caractéristiques d'assemblage définies. La géométrie de l'assemblage, la compatibilité des résines, le support de montage, l'accès de la sonotrode et l'étanchéité requise sont des données de conception essentielles. Consultez les guides du site sur thermofixage et des le soudage par ultrasons pour les contextes de procédé.
Comparer les compromis qui affectent l'assemblage fini
| Facteur de décision | Sertissage à chaud | Le soudage par ultrasons |
|---|---|---|
| Fonction d'assemblage typique | Capture ou retient un composant grâce à une caractéristique plastique formée | Fusionne des interfaces plastiques compatibles |
| Caractéristique de la pièce clé | Colonnes ou bossages accessibles avec volume de matière contrôlé | Plan de joint conçu et trajet de vibration supporté |
| Accès pour l'assemblage | L'outil doit atteindre chaque point de rivetage | La sonotrode doit entrer en contact avec une surface appropriée près du joint |
| Exigences de joint ou de boîtier | Points de rétention ; pas intrinsèquement un joint continu | Peut être conçu comme un joint continu, sous réserve d'essais |
| Risque de conception courant | Fissuration du bossage, tête irrégulière, contraintes ou marques esthétiques | Désalignement, fusion faible, bavure, flexion de la pièce ou visibilité de la ligne de soudure |
| Maintenabilité | Dépend de la possibilité de retirer la tête formée | Les assemblages soudés ne sont généralement pas conçus pour une séparation non destructive |
Ce sont des tendances, pas des garanties. La nuance de résine, les charges, la géométrie des parois, la cadence de production et la conception des montages peuvent modifier la faisabilité. Une comparaison doit s'appuyer sur des pièces et des exigences réelles plutôt que sur des allégations génériques de temps de cycle.
Choisir selon le besoin d'assemblage, pas selon l'étiquette du procédé
Le thermosoudage par poinçonnement est un candidat logique lorsqu'un bossage moulé peut retenir un second composant et que la conception laisse de la place pour l'accès au poinçonnement. Il peut simplifier un assemblage nécessitant des points de retenue discrets. Vérifiez la racine du bossage, la paroi environnante, l'état de la matière et le chemin de charge ; un plot sous-dimensionné ou mal supporté peut se fissurer ou se déformer au lieu de former une tête stable.
Le soudage par ultrasons mérite d'être évalué lorsque deux composants plastiques compatibles doivent présenter une interface fusionnée, en particulier lorsque le joint doit suivre un tracé défini. La pièce doit offrir une caractéristique de joint, une stratégie de positionnement et un support de montage. Si seul un composant métallique est capturé, le soudage de deux surfaces plastiques risque de ne pas répondre au besoin réel de conception.
Comparez également la conséquence d'une défaillance du procédé. Un insert desserré, un poinçon fissuré et un joint qui fuit exigent des méthodes de détection différentes. Définissez l'acceptation de l'assemblage avant de choisir l'équipement ou de finaliser la caractéristique de joint.
Valider la résistance, l'aspect et la fonction
- Énoncez l'exigence : force de retenue, résistance à l'arrachement, étanchéité, alignement ou limite esthétique.
- Inspectez la géométrie : dimensions du bossage ou du joint, dépouille, support de paroi et cumul de tolérances.
- Réalisez des essais représentatifs : utilisez si possible des matériaux et des montages destinés à la production.
- Testez le mode de défaillance : traction, couple, fuite, coupe ou inspection visuelle selon le cas.
- Documentez la fenêtre : enregistrer la configuration, le lot de pièces, l'emplacement de la défaillance observée et les critères d'acceptation.
N'utilisez pas une tête ou un cordon d'aspect soigné comme substitut à un essai fonctionnel. La méthode d'inspection doit détecter la défaillance qui compte pour l'assemblage.
Questions fréquentes
Le thermosertissage peut-il remplacer le soudage par ultrasons ?
Uniquement lorsque la fonction du joint le permet. Le thermosertissage forme un élément de retenue ; le soudage par ultrasons fusionne les interfaces plastiques. Ce ne sont des alternatives que pour certains concepts d'assemblage, pas des opérations interchangeables.
Quel procédé est préférable pour un boîtier étanche ?
Le soudage par ultrasons peut être un candidat pour un cordon plastique continu, mais l'étanchéité doit être prouvée par un essai d'étanchéité défini. Des points de thermosertissage discrets ne créent pas à eux seuls une étanchéité continue.
Que faut-il décider avant de figer la conception ?
Confirmer les matériaux, les besoins de charge et d'étanchéité, les limites esthétiques, l'accès à l'outillage, la chaîne de tolérances et l'essai qui démontrera l'acceptation. Un essai d'assemblage représentatif doit valider la méthode retenue.
Le meilleur procédé est celui dont la géométrie du joint répond directement à la fonction de l'assemblage et peut être inspecté de manière fiable.