
Al comparar el remachado en caliente con la soldadura ultrasónica, comience por la función de la unión: ambos métodos unen conjuntos de plástico, pero crean la unión de forma diferente. El remachado en caliente reblandece un jefe moldeado para que pueda formar una cabeza de retención alrededor de un segundo componente; la soldadura ultrasónica fusiona interfaces de plástico compatibles mediante vibración y presión. La elección depende de si el conjunto necesita retención mecánica, una costura continua, acceso para mantenimiento o una apariencia controlada, no de qué proceso suena más rápido.
La diferencia funcional comienza en la unión
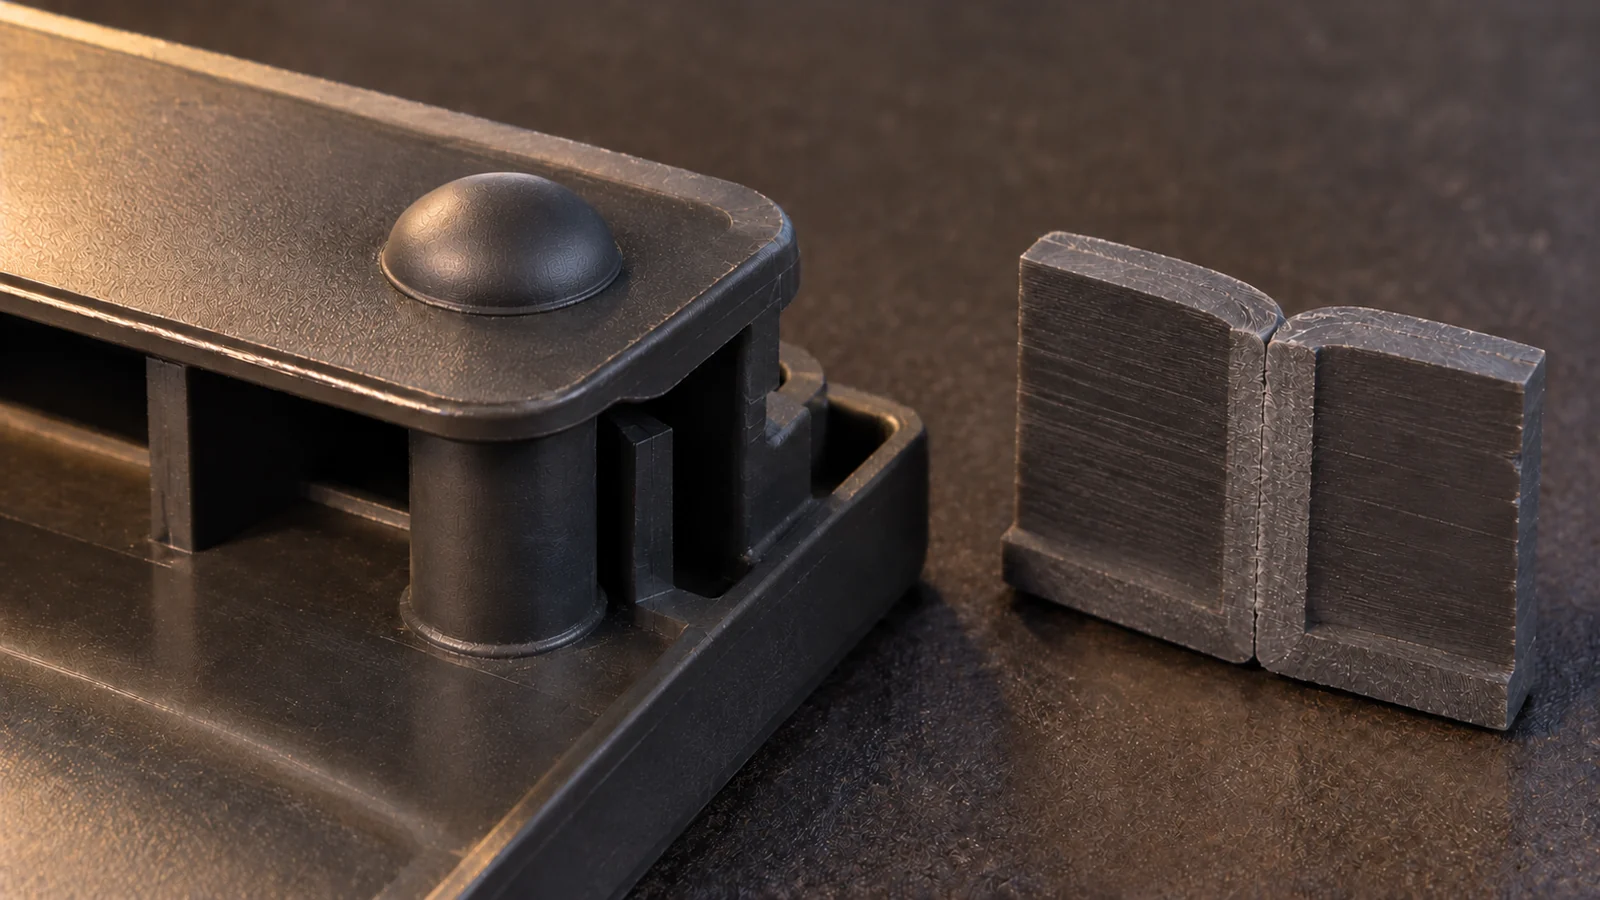
El remachado en caliente es una forma de conformado térmico. Un poste o jefe de plástico se calienta y se remodela para capturar otra pieza, a menudo un inserto metálico o un componente con un orificio. El componente retenido puede permanecer capturado mecánicamente sin soldar dos mitades de plástico entre sí. Por lo tanto, las dimensiones del jefe, el soporte y la formación de la cabeza determinan el diseño.
La soldadura ultrasónica, en cambio, une interfaces termoplásticas adecuadas mediante calentamiento localizado generado durante la vibración y el prensado. Puede formar una costura alrededor de un perímetro o en características de unión definidas. La geometría de la unión, la compatibilidad de resinas, el soporte del utillaje, el acceso del sonotrodo y el sellado requerido son entradas de diseño fundamentales. Consulte las guías del sitio sobre remachado en caliente y soldadura por ultrasonidos para los contextos del proceso.
Compare las ventajas y desventajas que afectan al conjunto terminado
| Factor de decisión | Remachado térmico | Soldadura ultrasónica |
|---|---|---|
| Función típica de la unión | Captura o retiene un componente con una característica de plástico conformada | Fusiona interfaces de plástico compatibles |
| Característica de la pieza clave | Postes o jefes accesibles con volumen de material controlado | Unión diseñada y una trayectoria de vibración soportada |
| Acceso para el ensamblaje | La herramienta debe alcanzar cada ubicación de remachado térmico | El sonotrodo debe contactar una superficie adecuada cerca de la unión |
| Requisitos de costura o cerramiento | Puntos de retención; no es intrínsecamente una costura continua | Puede diseñarse como una unión continua, sujeta a ensayos |
| Riesgo de diseño común | Agrietamiento del jefe, cabeza inconsistente, marcas de tensión o estéticas | Desalineación, fusión débil, rebaba, flexión de la pieza o visibilidad de la línea de soldadura |
| Facilidad de mantenimiento | Depende de si la cabeza conformada puede retirarse | Las estructuras soldadas generalmente no están diseñadas para separación no destructiva |
Estas son tendencias, no garantías. El grado de resina, los rellenos, la geometría de la pared, la velocidad de producción y el diseño del utillaje pueden cambiar la viabilidad. Una comparación debe usar piezas y requisitos reales en lugar de afirmaciones genéricas sobre tiempos de ciclo.
Elija según la necesidad de ensamblaje, no según la etiqueta del proceso
El remachado térmico es un candidato lógico cuando un jefe moldeado puede retener un segundo componente y el diseño tiene espacio para el acceso de remachado. Puede simplificar un ensamblaje que necesita puntos de retención discretos. Verifique la raíz del jefe, la pared circundante, la condición del material y la trayectoria de carga; un poste de tamaño insuficiente o mal soportado puede agrietarse o deformarse en lugar de formar una cabeza estable.
La soldadura ultrasónica merece evaluarse cuando dos componentes plásticos compatibles necesitan una interfaz fusionada, especialmente cuando la costura debe seguir una trayectoria definida. La pieza debe proporcionar una característica de unión, una estrategia de localización y soporte de utillaje. Si solo se está capturando un componente metálico, soldar dos superficies plásticas puede no resolver la necesidad real de diseño.
También compare la consecuencia de un fallo del proceso. Un inserto suelto, un remache agrietado y una costura con fugas requieren métodos de detección diferentes. Defina la aceptación del ensamblaje antes de seleccionar el equipo o de finalizar la característica de unión.
Valide la resistencia, la apariencia y la función
- Indique el requisito: fuerza de retención, resistencia al desprendimiento, sellado, alineación o límite cosmético.
- Inspeccione la geometría: dimensiones del jefe o de la unión, ángulo de desmoldeo, soporte de pared y acumulación de tolerancias.
- Realice ensayos representativos: use materiales y utillajes previstos para producción cuando sea posible.
- Pruebe el modo de fallo: tracción, par, fuga, sección o inspección visual según corresponda.
- Documente la ventana: registrar la configuración, el lote de piezas, la ubicación de la falla observada y los criterios de aceptación.
No utilice una cabeza o una unión de aspecto prolijo como sustituto de las pruebas funcionales. El método de inspección debe detectar la falla que es importante para el ensamblaje.
Preguntas frecuentes
¿Puede el termoconformado por estampado en caliente reemplazar a la soldadura ultrasónica?
Solo cuando la función de la unión lo permita. El termoconformado por estampado en caliente forma un elemento de retención; la soldadura ultrasónica fusiona interfaces de plástico. Son alternativas solo para algunos conceptos de ensamblaje, no operaciones intercambiables.
¿Qué proceso es mejor para un recinto sellado?
La soldadura ultrasónica puede ser una candidata para una costura de plástico continua, pero el sellado debe demostrarse con una prueba de fuga definida. Los puntos discretos estampados en caliente no crean por sí mismos un sello continuo.
¿Qué debe decidirse antes de congelar el diseño?
Confirmar los materiales, las necesidades de carga y sellado, los límites cosméticos, el acceso a las herramientas, la acumulación de tolerancias y la prueba que demostrará la aceptación. Una prueba de ensamblaje representativa debe validar el método seleccionado.
El mejor proceso es aquel cuya geometría de unión cumple directamente la función del ensamblaje y puede inspeccionarse de manera confiable.