
При сравнении термической клепки и ультразвуковой сварки начните с функции соединения: оба метода соединяют пластиковые сборки, но создают соединение по-разному. Термическая клепка размягчает формованный бобышку, чтобы она могла образовать удерживающую головку вокруг второго компонента; ультразвуковая сварка сплавляет совместимые пластиковые поверхности посредством вибрации и давления. Выбор зависит от того, нужна ли сборке механическая фиксация, непрерывный шов, доступ для обслуживания или контролируемый внешний вид, — а не от того, какой процесс кажется быстрее.
Функциональное различие начинается в соединении
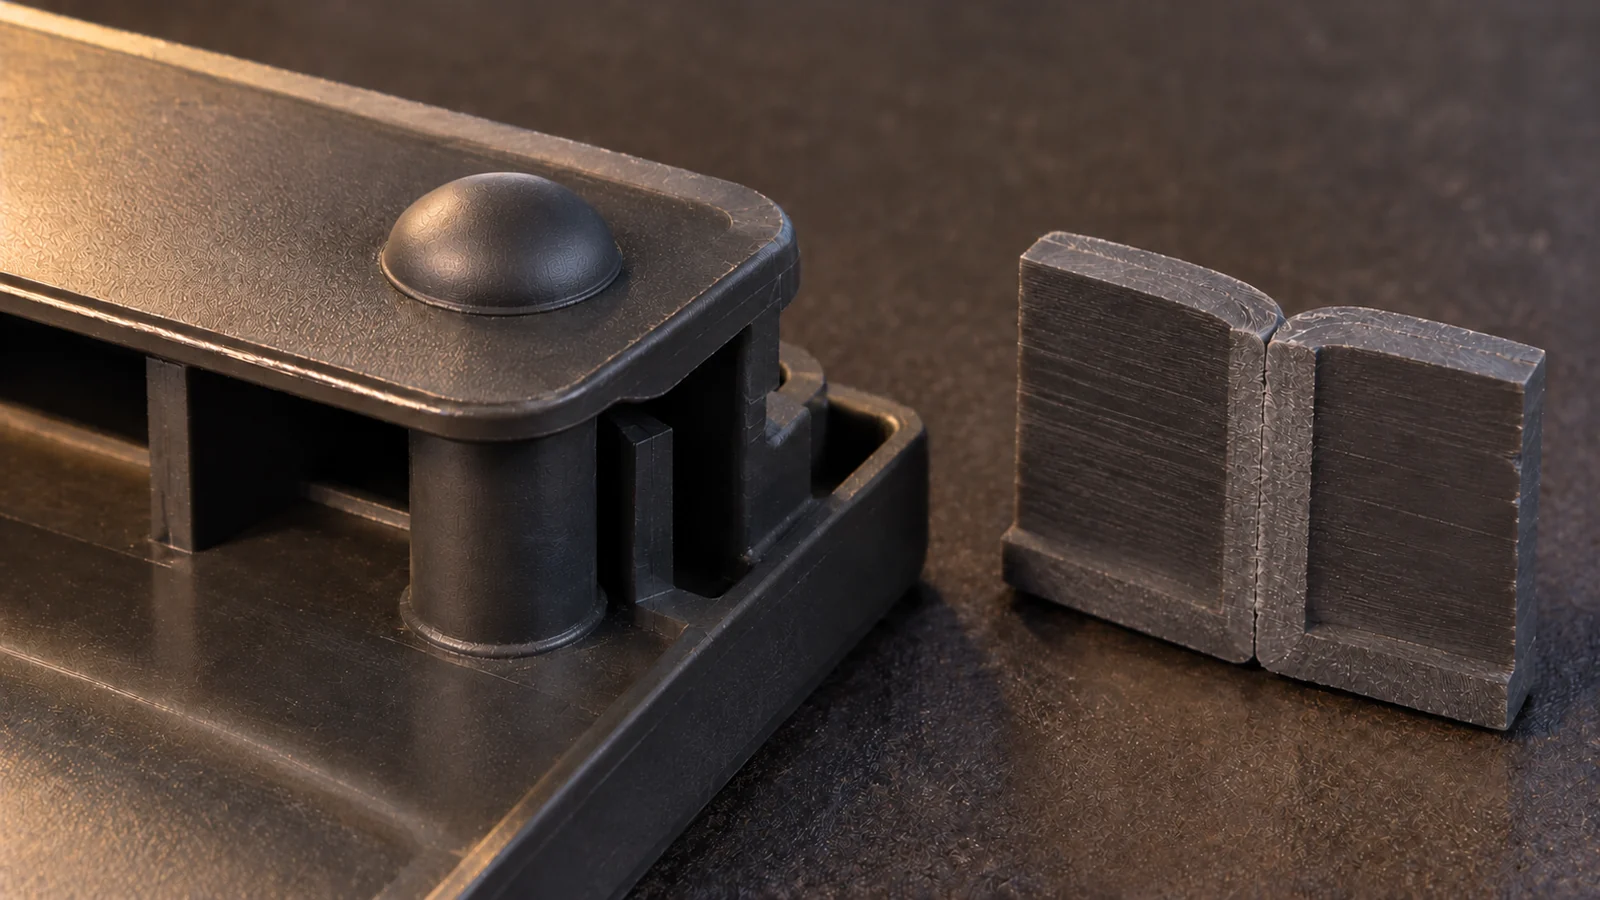
Термическая клепка — это разновидность термоформования. Пластиковый столбик или бобышка нагревается и переформовывается, чтобы захватить другую деталь, часто металлическую вставку или компонент с отверстием. Удерживаемый компонент может оставаться механически зафиксированным без сварки двух пластиковых половин вместе. Поэтому размеры бобышки, опора и формирование головки определяют конструкцию.
Ультразвуковая сварка вместо этого соединяет подходящие термопластичные поверхности посредством локального нагрева, возникающего при вибрации и прижиме. Она может образовывать шов по периметру или в заданных элементах соединения. Геометрия соединения, совместимость смол, опора в оснастке, доступ волновода и требуемая герметичность являются ключевыми входными данными для проектирования. См. руководства сайта по термическая заклепка и ультразвуковая сварка для контекстов процесса.
Сравните компромиссы, влияющие на готовую сборку
| Фактор решения | Термическая клепка | Ультразвуковая сварка |
|---|---|---|
| Типичная функция соединения | Захватывает или удерживает компонент с помощью формованного пластикового элемента | Сплавляет совместимые пластиковые поверхности |
| Ключевая особенность детали | Доступные стойки или бобышки с контролируемым объёмом материала | Спроектированная посадочная поверхность соединения и поддерживаемый путь вибрации |
| Доступ для сборки | Инструмент должен достигать каждой точки термоформирования | Излучатель должен контактировать с подходящей поверхностью вблизи соединения |
| Требования к шву или корпусу | Точки фиксации; по своей природе не являются непрерывным швом | Может быть спроектировано как непрерывное соединение при условии проведения испытаний |
| Типичный риск конструкции | Растрескивание бобышки, неоднородная головка, следы напряжений или косметические дефекты | Несоосность, слабое сплавление, облой, деформация детали или видимость линии сварки |
| Ремонтопригодность | Зависит от того, можно ли удалить сформированную головку | Сварные сборки, как правило, не рассчитаны на неразрушающее разделение |
Это тенденции, а не гарантии. Марка смолы, наполнители, геометрия стенок, скорость производства и конструкция оснастки могут изменить осуществимость. При сравнении следует использовать реальные детали и требования, а не общие заявления о времени цикла.
Выбирайте по потребности сборки, а не по названию процесса
Термическая запрессовка (heat staking) — логичный кандидат, когда формованный бобышка может удерживать второй компонент и в конструкции есть место для доступа к запрессовке. Это может упростить сборку, требующую дискретных точек фиксации. Проверьте основание бобышки, окружающую стенку, состояние материала и путь нагрузки; недостаточный по размеру или плохо поддерживаемый столбик может треснуть или деформироваться вместо формирования стабильной головки.
Ультразвуковая сварка заслуживает оценки, когда два совместимых пластиковых компонента нуждаются в сплавленном интерфейсе, особенно когда шов должен следовать заданному пути. Деталь должна обеспечивать соединительный элемент, стратегию позиционирования и поддержку оснастки. Если захватывается только металлический компонент, сварка двух пластиковых поверхностей может не решить фактическую конструктивную потребность.
Также сравните последствия отказа процесса. Ослабленная закладная деталь, треснувшая запрессовка и протекающий шов требуют разных методов обнаружения. Определите критерии приемки сборки до выбора оборудования или финализации соединительного элемента.
Проверьте прочность, внешний вид и функциональность
- Сформулируйте требование: усилие удержания, сопротивление вырыванию, герметичность, совмещение или косметическое ограничение.
- Проверьте геометрию: размеры бобышки или соединения, уклон, поддержку стенки и размерную цепь допусков.
- Проведите репрезентативные испытания: по возможности используйте материалы и оснастку, соответствующие серийному производству.
- Проверьте режим отказа: испытание на растяжение, крутящий момент, утечку, сечение или визуальный контроль по обстоятельствам.
- Задокументируйте рабочий диапазон: фиксируйте настройку, партию деталей, наблюдаемое место отказа и критерии приемки.
Не используйте аккуратно выглядящую головку или шов в качестве замены функциональным испытаниям. Метод контроля должен выявлять отказ, значимый для сборки.
Часто задаваемые вопросы
Может ли термооплавление заменить ультразвуковую сварку?
Только когда это допускает функция соединения. Термооплавление формирует удерживающий элемент; ультразвуковая сварка сплавляет пластиковые поверхности. Это альтернативы лишь для некоторых концепций сборки, а не взаимозаменяемые операции.
Какой процесс лучше для герметичного корпуса?
Ультразвуковая сварка может быть кандидатом для непрерывного пластикового шва, но герметичность должна быть подтверждена заданным испытанием на утечку. Отдельные точки термооплавления сами по себе не создают непрерывного уплотнения.
Что следует решить до фиксации конструкции?
Подтвердите материалы, требования к нагрузке и герметичности, ограничения по внешнему виду, доступ для инструмента, размерную цепь допусков и испытание, которое продемонстрирует приемку. Пробная сборка представительного образца должна подтвердить выбранный метод.
Лучший процесс — тот, чья геометрия соединения напрямую отвечает функции сборки и может быть надежно проконтролирована.