
電気自動車(EV)メーカーは、航続距離を延ばすためにシャシー重量を削減するという継続的なプレッシャーに直面しています。.
重いアルミニウム構造部品をガラス繊維強化エンジニアリングポリマーに置き換えることは、軽量化における主要なマイルストーンです。.
この技術ブログでは、信頼性の高い構造用トレイを成形するために必要な、繊維配向の物理、高トン数金型構成、およびポリマーの収縮制御についてレビューします。.
目次
金属代替の物理:PA6-GF50がEVバッテリートレイから10kgを削減する理由
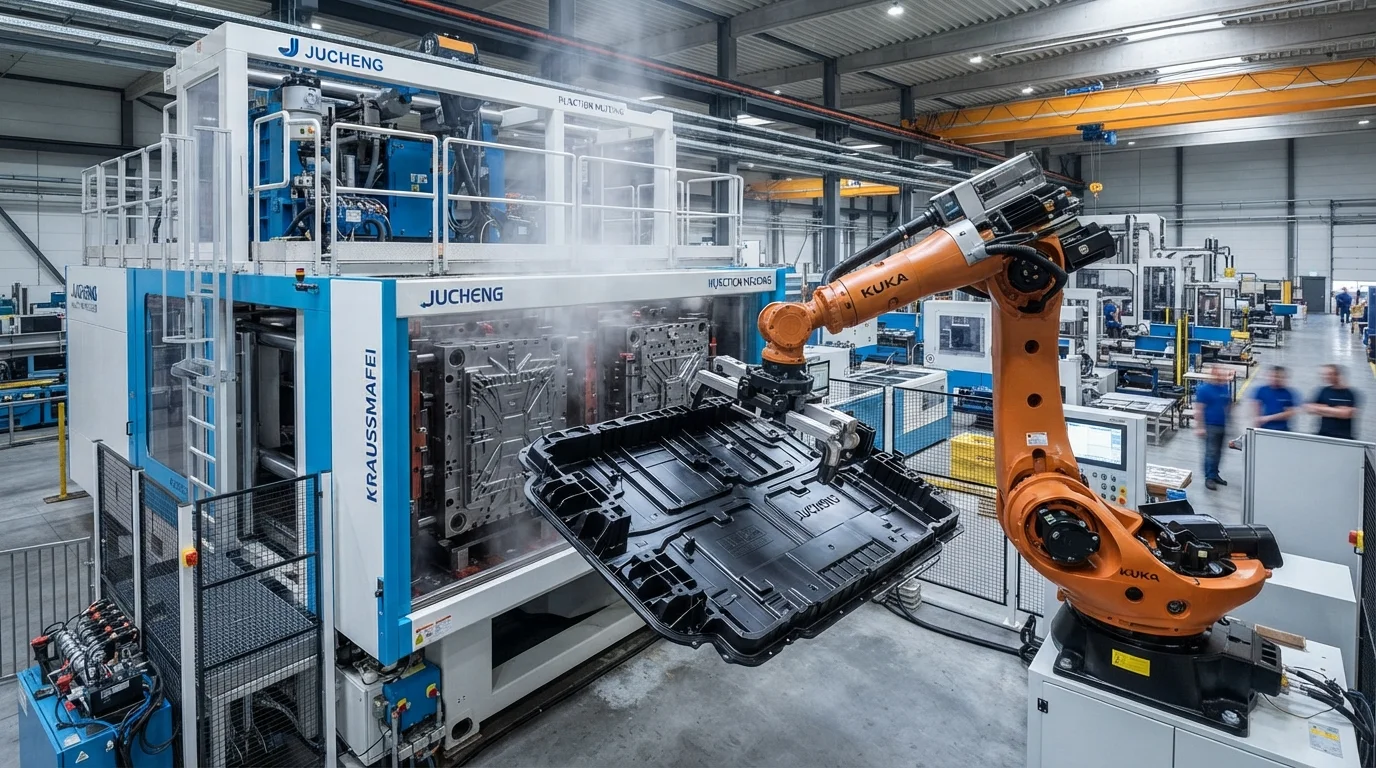
高性能ポリマーへの移行により、自動車構造は金属代替設計を行うことができます。.
具体的には、 ガラス繊維強化ポリアミド製バッテリートレイの製造 を利用することで、車両1台あたり最大10kgの軽量化を実現する軽量基盤が得られます。.
50%ガラス繊維を充填したポリアミド(PA6またはPA66)を使用すると、ダイカストアルミニウムに匹敵する機械的特性が得られます。.
These highly reinforced engineering polymers provide exceptional tensile strength and modulus, which are crucial for holding heavy cell stacks safely.
Consequently, components molded from these compounds resist dynamic vehicular loads without buckling.
Key performance metrics for glass-filled polyamide formulations include:
- 引張弾性率—Highly reinforced 50% glass-filled grades achieve a modulus of over 15,000 MPa, mimicking die-cast aluminum.
- Impact energy absorption—Polyamide composites absorb significant impact energy during dynamic side collisions, protecting cell integrity.
- 耐薬品性—Polyamide resists automotive coolants and electrolyte fluids under elevated operating temperatures.
Solving Anisotropic Shrinkage and Flow-Induced Warpage
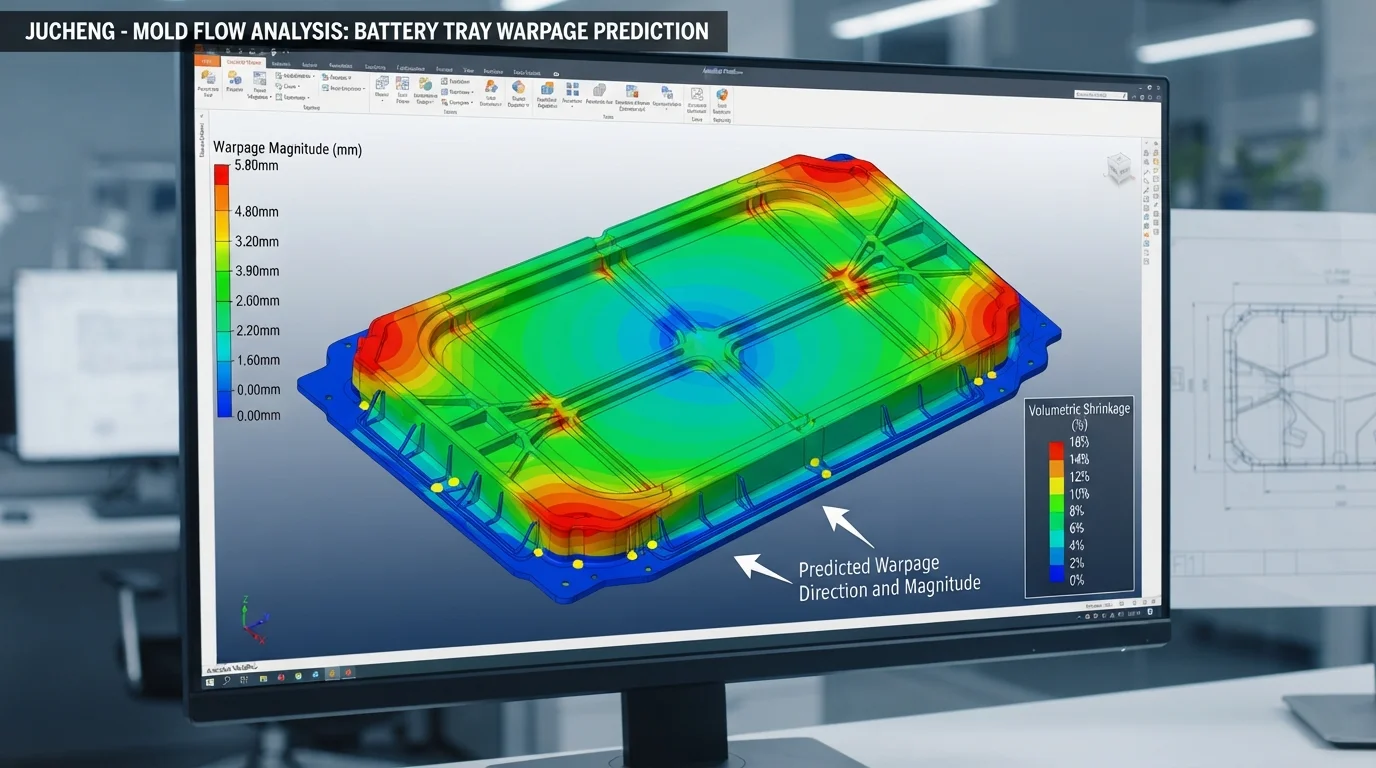
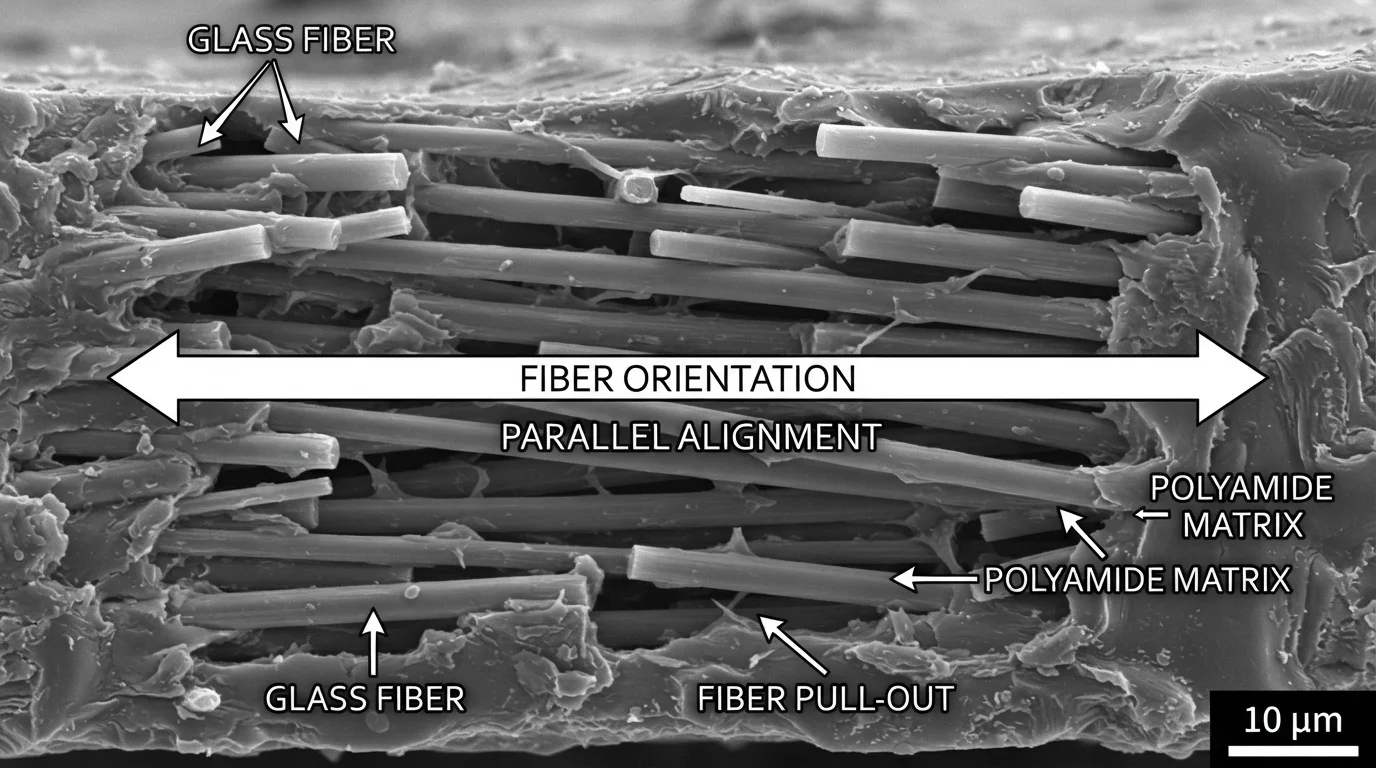
Controlling warpage in ガラス繊維強化ポリアミド製バッテリートレイの製造 requires detailed flow analysis.
Glass fibers align parallel to the melt flow path as the plastic enters the mold cavity.
This directional alignment causes anisotropic shrinkage, where the part shrinks far less along the flow direction than across it.
Tooling engineers utilize balanced multi-point hot runner gates to distribute the melt front symmetrically.
Symmetric filling balances fiber orientation, neutralizing internal stresses that cause post-mold twisting.
Designing structural ribs with uniform thickness ratios also limits differential cooling across the tray floor.
Preventing Fiber Shearing and Screw Wear During High-Pressure Molding
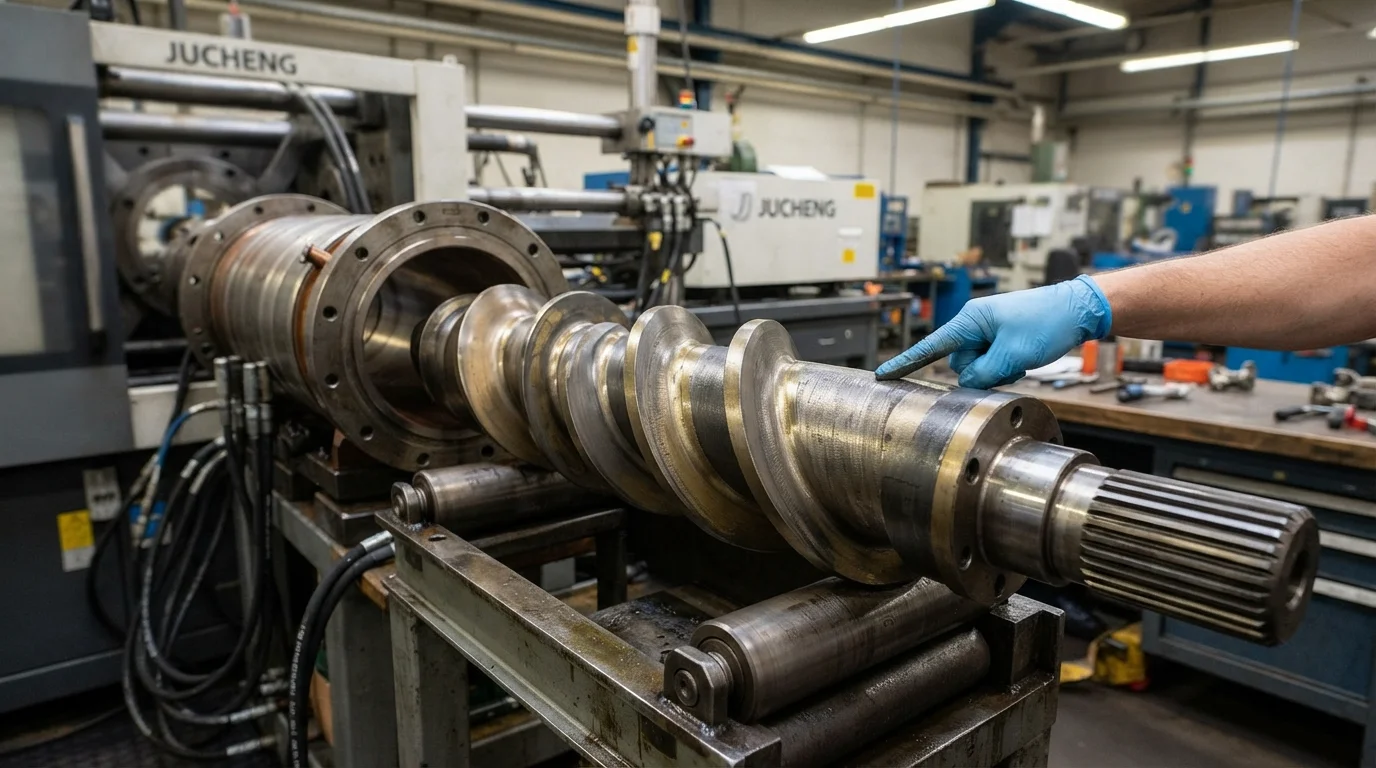
Preventing fiber breakage during ガラス繊維強化ポリアミド製バッテリートレイの製造 is vital to retain mechanical strength.
High screw rotational speeds and aggressive pack pressures physically chop the short glass fibers, reducing their aspect ratio.
Shorter fibers fail to distribute mechanical loads efficiently, reducing the tensile limit of the molded tray.
To protect fiber length, our processing engineers maintain low backpressure and limit screw speed during plasticization.
Furthermore, processing highly abrasive glass-filled materials requires using bimetallic barrels and hardened screws to prevent rapid machine wear.
This machinery safeguard maintains precise clearances between screw flights, preserving shot-weight repeatability over long production runs.
Mastering Large-Format Tooling on 500T to 650T High-Tonnage Presses
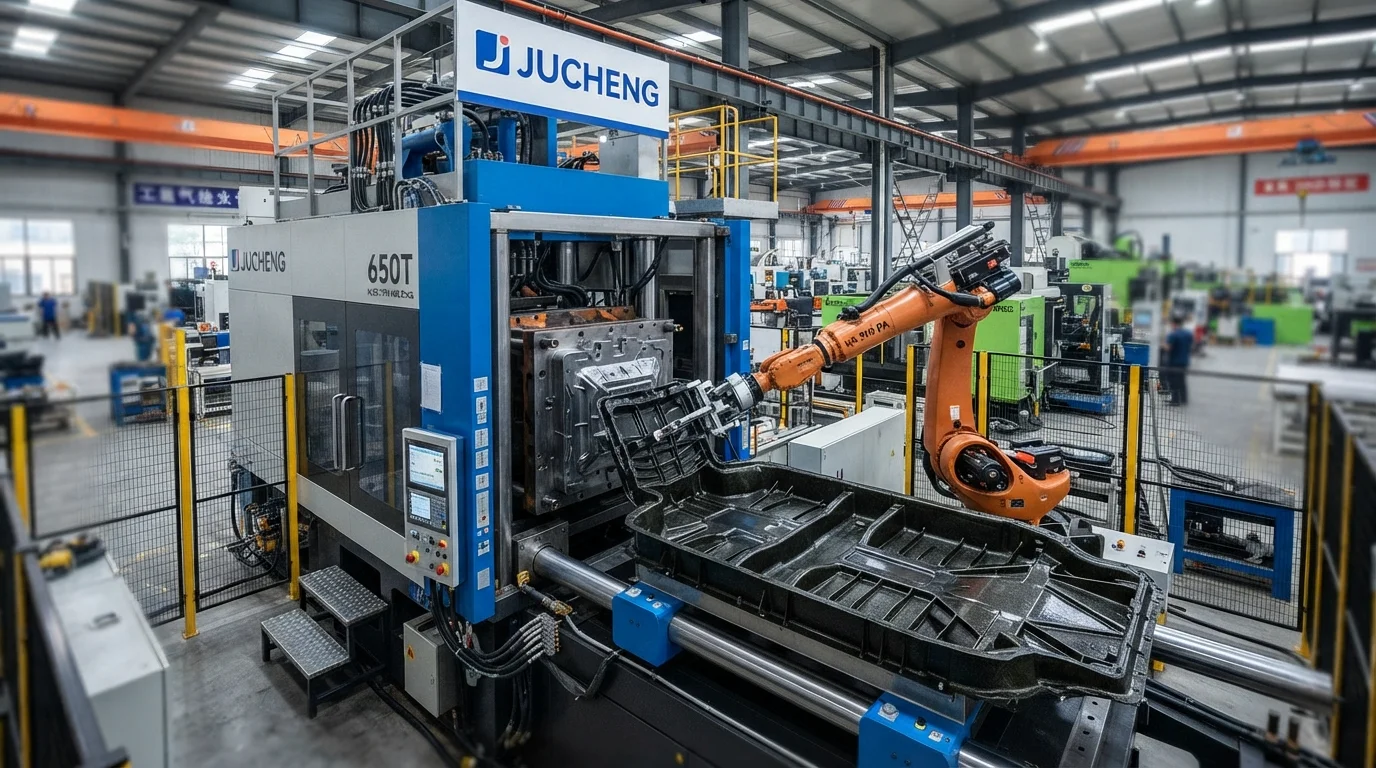
Molding large-format battery trays requires massive clamping forces to prevent parting line flash.
JUCHENG Injection Molding operates a fleet of heavy-duty horizontal presses ranging from 500T to 650T of clamping force.
These automated machines deliver the hydraulic pressure needed to hold complex mold halves shut under extreme injection pressures.
Our expertise in ガラス繊維強化ポリアミド製バッテリートレイの製造 provides a lightweight structural foundation for larger カスタムEV用プラスチックバッテリーハウジング.
精密工具とIATF 16949認証の品質システムを組み合わせることで、JUCHENGは信頼性の高い製造ソリューションを提供します。.
当社のチームは、構造部品の設計を最適化するために、24時間以内に包括的なDfMレビューを提供します。.
ポリアミドにおける吸湿と寸法成長の管理
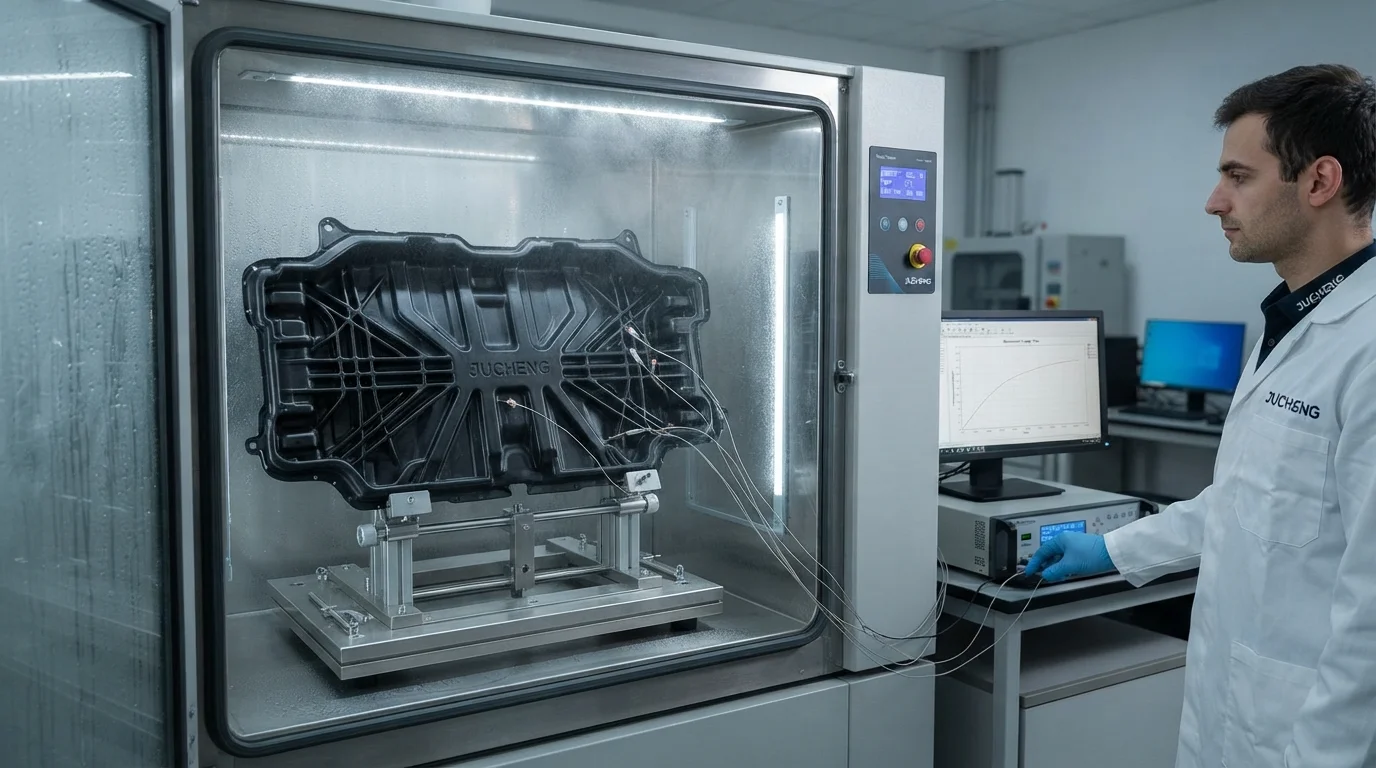
ポリアミドは極性ポリマーであり、周囲の環境から自然に水分を吸収します。.
吸湿は可塑剤として作用し、延性を高めますが、引張強度をわずかに低下させ、部品の寸法を増加させます。.
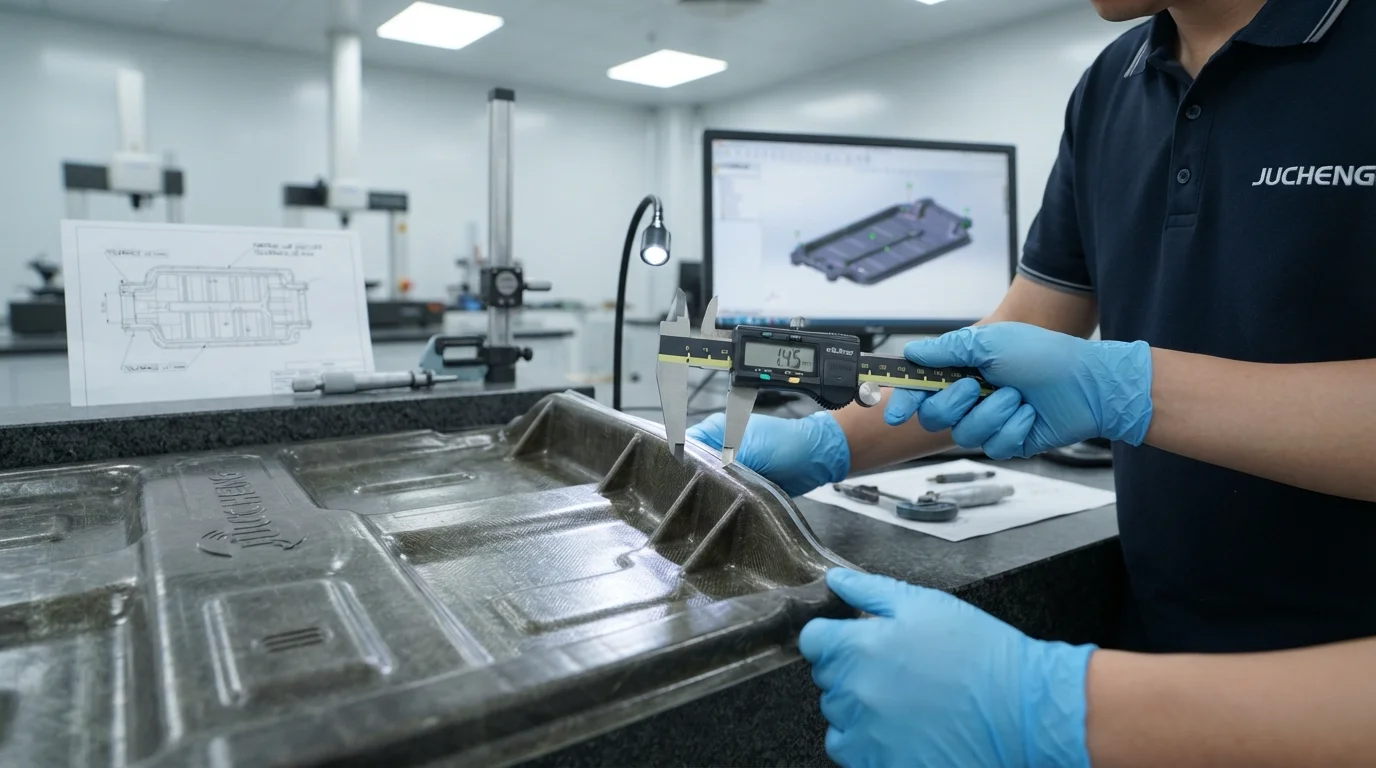
成形段階でこの寸法成長を考慮し、それに応じてコアキャビティの寸法を調整します。.
成形前に樹脂ペレットを0.05%以下の含水率に予備乾燥することは、必須の品質ゲートです。.
湿った樹脂は溶融中に加水分解劣化を受け、脆い部品やシルバーストリークなどの外観不良を引き起こします。.
当社の材料準備手順には、絶対的な乾燥を保証するための連続露点監視が含まれています。.
よくある質問(FAQ)
ガラス繊維の含有量はポリアミドの収縮率にどのように影響しますか?
ガラス繊維の含有量を増やすと、流動方向に平行な収縮が大幅に減少しますが、流動方向と垂直な収縮は比較的変化しません。例えば、未充填のポリアミドは約1.5%収縮しますが、30%ガラス充填コンパウンドは流動経路に沿ってわずか0.3%しか収縮しません。この大きな差は、寸法反りを防ぐためにDfM中にモデル化する必要があります。.
ガラス充填ナイロンを成形する際、バイメタル機械の摩耗が懸念されるのはなぜですか?
ガラス繊維は非常に研磨性が高く、標準的な鋼製スクリューやバレルに急速な侵食を引き起こします。この摩耗により、スクリューフライトとバレル壁の間の隙間が増加し、溶融物の滑りや射出ショットの不均一性が生じます。高容量の生産で成形再現性を維持するには、バイメタルバレルとカーバイドコーティングされたスクリューの使用が必須です。.
大型構造トレイは、高い型締め力をかけずにゼロフラッシュで成形できますか?
薄肉の大型部品を成形するには、キャビティを充填するために高い射出圧力が必要であり、必然的に金型の分割面を押し広げようとします。十分な型締め力がないと、溶融プラスチックがパーティングラインに沿って漏れ出し、フラッシュが発生します。500トン以上の型締め力を備えた大型プレス機の操作は、タイトなシャットオフを維持するために不可欠です。.