
La fusione di materiali elastomerici flessibili su strutture plastiche rigide richiede un controllo rigoroso delle temperature di processo, delle velocità di iniezione e delle curve di pressione in cavità. L'incapsulamento multi-materiale offre impugnature ergonomiche soft-touch, assorbimento degli urti e tenuta fluidica, eliminando al contempo le fasi di assemblaggio manuale secondarie. Ottenere un'elevata forza di adesione senza causare distorsione termica o dilavamento del substrato rappresenta una sfida di processo complessa.
Comprendere le fasi sequenziali in stampo—dallo stampaggio primario del substrato all'iniezione secondaria dell'elastomero—consente agli ingegneri di produzione di stabilire finestre di processo stabili. La gestione termica lungo lo strato limite polimerico determina se i due materiali formano un legame chimico permanente o subiscono delaminazione sotto stress meccanico. Questa guida tecnica di processo analizza la meccanica dello stampaggio a due fasi, la chimica del legame interfacciale e la prevenzione del rimelting del substrato.
Sommario
Le Due Fasi in Stampa: Stampaggio del Substrato e Sovrastampaggio dell'Elastomero
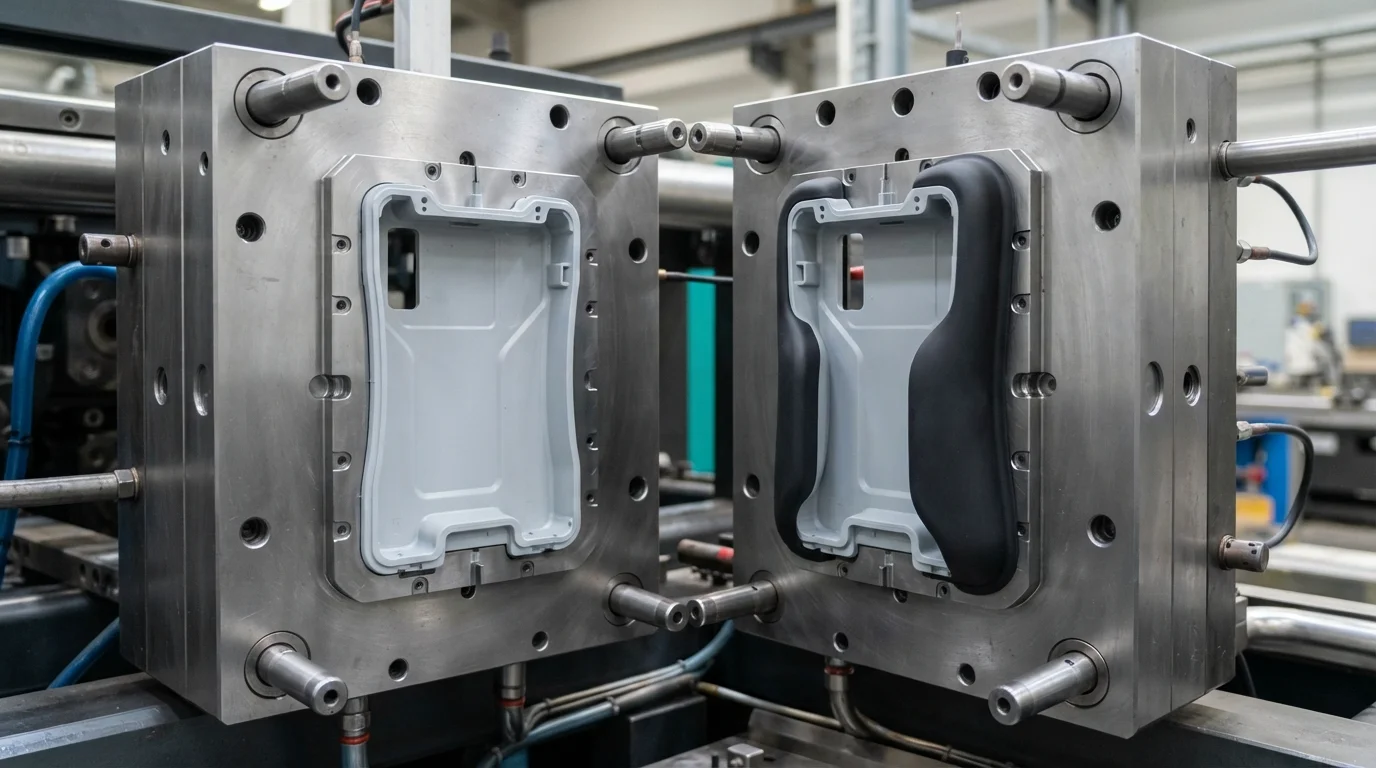
Eseguire con successo un processo di stampaggio a iniezione con sovrastampaggio implica la divisione della produzione in due fasi termiche e meccaniche distinte. La fase uno si concentra sullo stampaggio del substrato, iniettando termoplastici tecnici rigidi come policarbonato (PC), ABS, o PA66 nella cavità primaria.
Una volta che il substrato rigido si è solidificato sufficientemente per mantenere la forma strutturale, sovrastampaggio dell'elastomero avviene in una cavità secondaria. Il trasferimento del substrato manualmente o tramite bracci robotici a 6 assi posiziona il telaio rigido nella cavità di sovrastampaggio. L'iniezione secondaria quindi spinge il materiale fuso TPE, TPU, o TPV sul telaio pre-stampato, incapsulando le aree di contatto designate.
La sequenza di lavorazione di sovrastampaggio a due stadi include:
- Stampaggio primario del substrato—L'iniezione di resina tecnica rigida stabilisce il telaio strutturale e la linea di base dimensionale.
- Trasferimento e caricamento del substrato—Lo spostamento del telaio in plastica caldo nella cavità secondaria prepara il pezzo per l'incapsulamento in elastomero.
- Iniezione secondaria di elastomero—L'iniezione di TPE o TPU morbido a velocità controllata riempie le zone di tenuta o di presa designate.
- Raffreddamento interfacciale ed espulsione—Il raffreddamento simultaneo dei due strati di materiale consente l'aggancio delle catene chimiche prima dell'apertura dello stampo.
Bloccaggi meccanici vs. legame chimico interfacciale
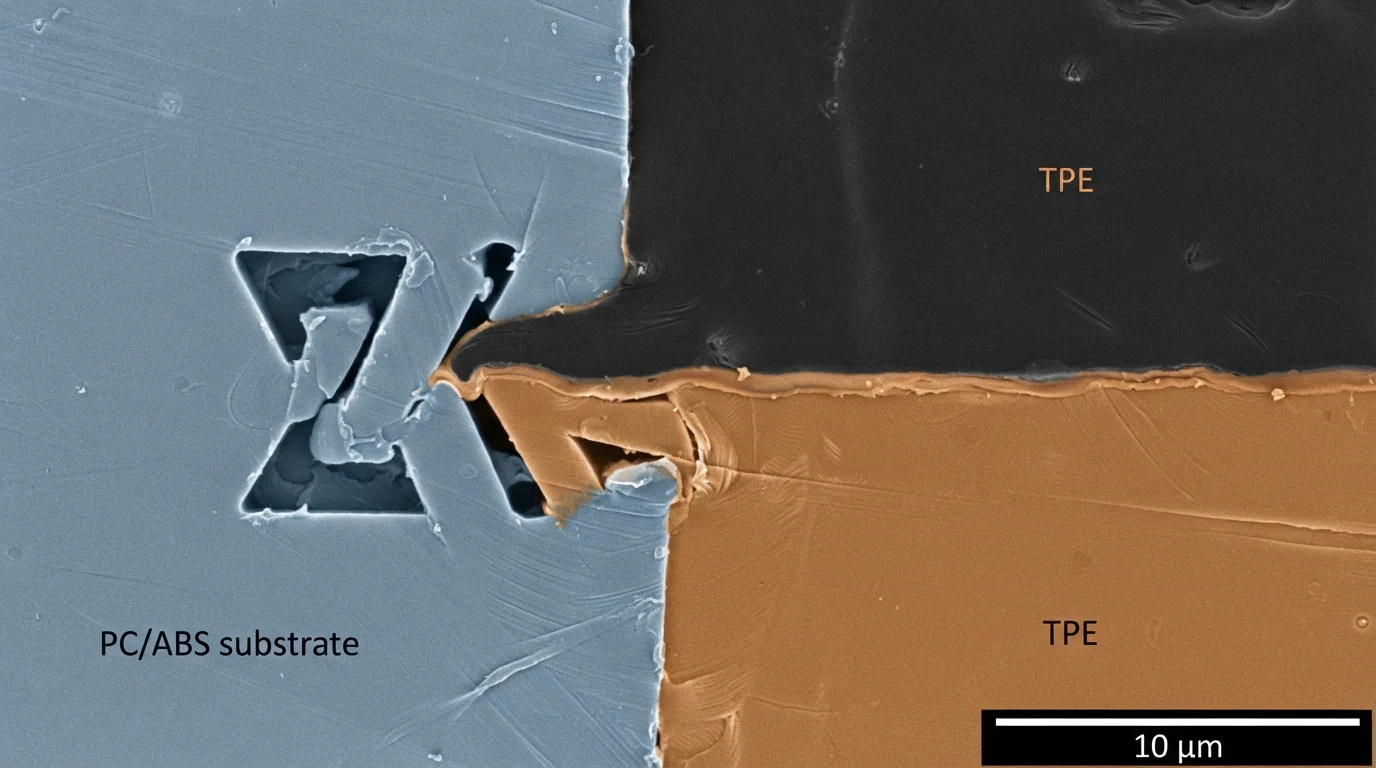
Il raggiungimento di un'elevata resistenza alla pelatura dipende da due distinti meccanismi di adesione: l'interdiffusione chimica e l'ancoraggio fisico. Legame interfacciale si verifica quando la resina calda del secondo colpo fonde uno strato limite microscopico del substrato rigido, consentendo l'interdiffusione delle catene polimeriche.
La compatibilità chimica tra famiglie di resine determina se l'interdiffusione molecolare può avvenire naturalmente. Quando l'affinità chimica è bassa, i progettisti di stampi incorporano blocchi meccanici come code di rondine, fori passanti o sottosquadri perimetrali. Gli ancoraggi fisici bloccano meccanicamente lo strato elastomerico sul substrato, prevenendo il distacco dei bordi sotto taglio dinamico.
| Meccanismo di adesione | Driver Fisico Primario | Coppie di Polimeri Compatibili | Requisito di Attrezzaggio Ingegneristico |
|---|---|---|---|
| Fusione Molecolare Chimica | Interdiffusione di catene attraverso lo strato limite | ABS + TPE / PC + TPU / PP + TPV | Preriscaldare la cavità del substrato a 70-90°C |
| Blocco Meccanico | Intrappolamento fisico in code di rondine/sottosquadri | PA66-GF + TPE standard / POM + TPU | Lavorazione di scanalature di bloccaggio meccanico a 90 gradi |
Controlli di processo per prevenire la rifusione del substrato
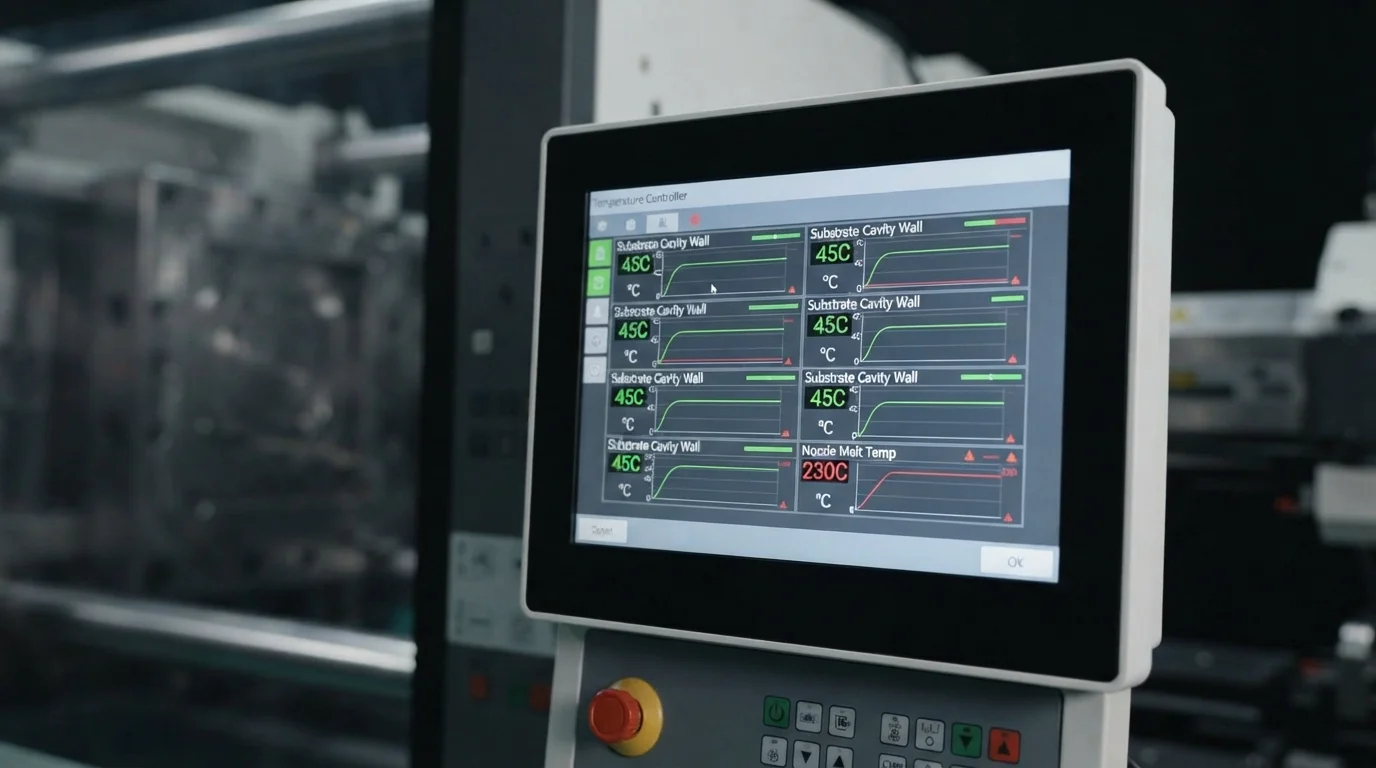
Prevenire la deformazione del substrato durante l'iniezione secondaria richiede il bilanciamento delle temperature di fusione e delle velocità di riempimento. Un calore eccessivo del secondo colpo o un'alta pressione di iniezione localizzata possono erodere le pareti sottili del substrato, causando distorsioni estetiche.
Il monitoraggio delle temperature di fusione garantisce che la resina di sovrastampaggio entri nella cavità abbastanza calda da promuovere l'adesione senza fondere il telaio strutturale. L'esecuzione magistrale del processo di stampaggio a iniezione per sovrastampaggio garantisce una forte adesione durante la personalizzazione sovrastampaggio a iniezione.
Domande Frequenti (FAQ)
Perché la temperatura superficiale del substrato influisce sulla resistenza del legame di sovrastampaggio?
Mantenere calde le superfici della cavità del substrato consente al fuso elastomerico del secondo colpo di diffondersi nella pelle polimerica rigida. Le superfici fredde del substrato spengono prematuramente la resina di sovrastampaggio in ingresso, impedendo l'intreccio delle catene molecolari e causando delaminazione interfacciale.
Cosa causa la rifusione o l'erosione del substrato durante l'iniezione secondaria?
La rifusione del substrato si verifica quando le temperature di iniezione del secondo colpo o le velocità locali del fuso sono eccessivamente elevate. L'attrito di taglio elevato erode le sezioni sottili delle pareti del substrato, causando deformazione del pezzo e sanguinamento del colore tra gli strati.
Come migliorano gli interblocchi meccanici la durata delle guarnizioni sovrastampate?
Gli interblocchi meccanici come le code di rondine e le scanalature perimetrali intrappolano fisicamente lo strato elastomerico all'interno dei canali rigidi del substrato. L'ancoraggio fisico impedisce alla guarnizione morbida di staccarsi o sollevarsi sotto esposizione a fluidi ad alta pressione o affaticamento meccanico dinamico.