
Das Verbinden flexibler Elastomermaterialien über starren Kunststoffstrukturrahmen erfordert eine strenge Kontrolle der Verarbeitungstemperaturen, Einspritzgeschwindigkeiten und Kavitätsdruckkurven. Die Mehrkomponentenumhüllung bietet ergonomische Soft-Touch-Griffe, Stoßdämpfung und fluiddichte Abdichtung und eliminiert gleichzeitig sekundäre manuelle Montageschritte. Das Erreichen einer hohen Haftfestigkeit ohne thermische Verformung oder Substrat-Auswaschung stellt eine komplexe Verarbeitungsherausforderung dar.
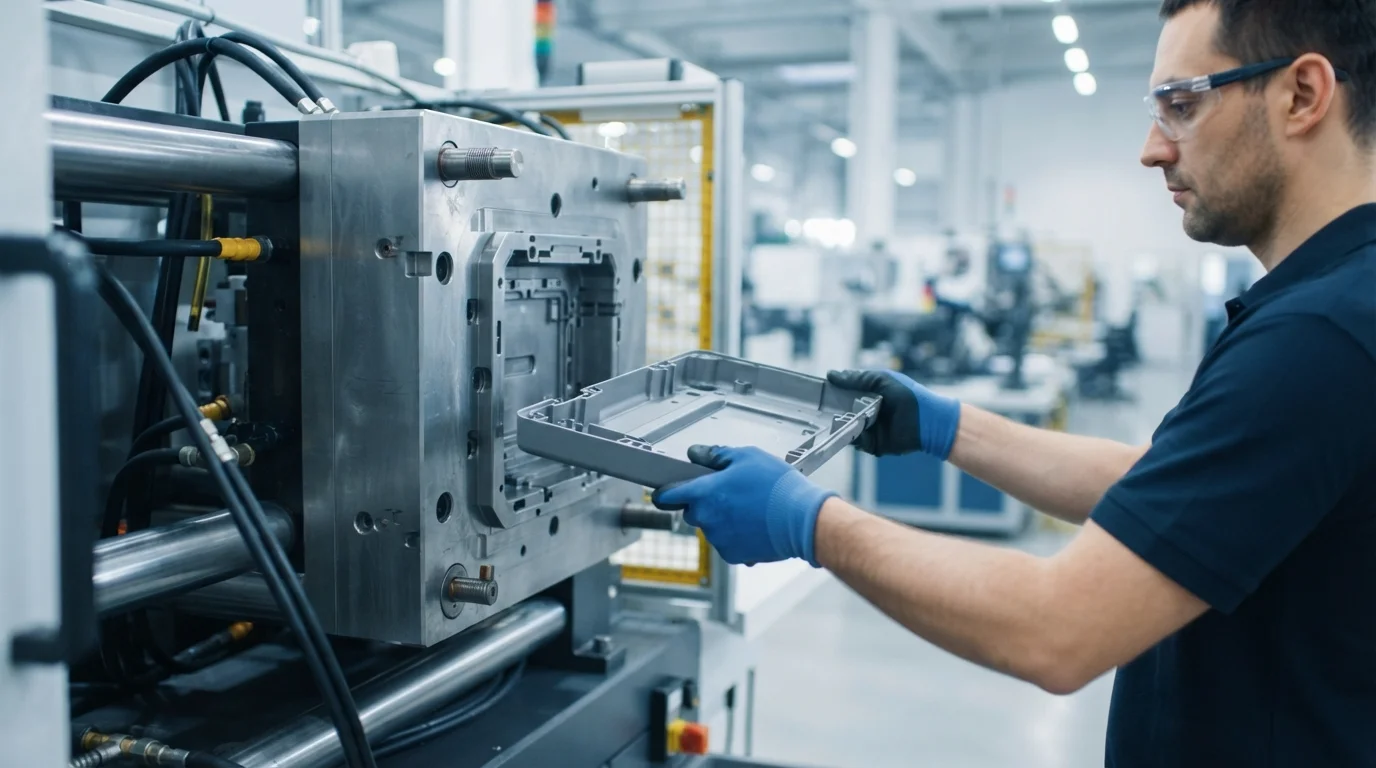
Das Verständnis der sequenziellen In-Mold-Phasen – vom primären Substratspritzguss bis zur sekundären Elastomerinjektion – ermöglicht es Fertigungsingenieuren, stabile Prozessfenster zu etablieren. Das Wärmemanagement entlang der Polymergrenzschicht bestimmt, ob die beiden Materialien eine dauerhafte chemische Bindung eingehen oder unter mechanischer Belastung unter Delamination leiden. Dieser technische Verarbeitungsleitfaden analysiert die Mechanik des Zweistufen-Spritzgießens, die Chemie der Grenzflächenbindung und die Verhinderung des Substrat-Aufschmelzens.
Inhaltsverzeichnis
Die zwei In-Mold-Phasen: Substratspritzguss & Elastomer-Overmolding
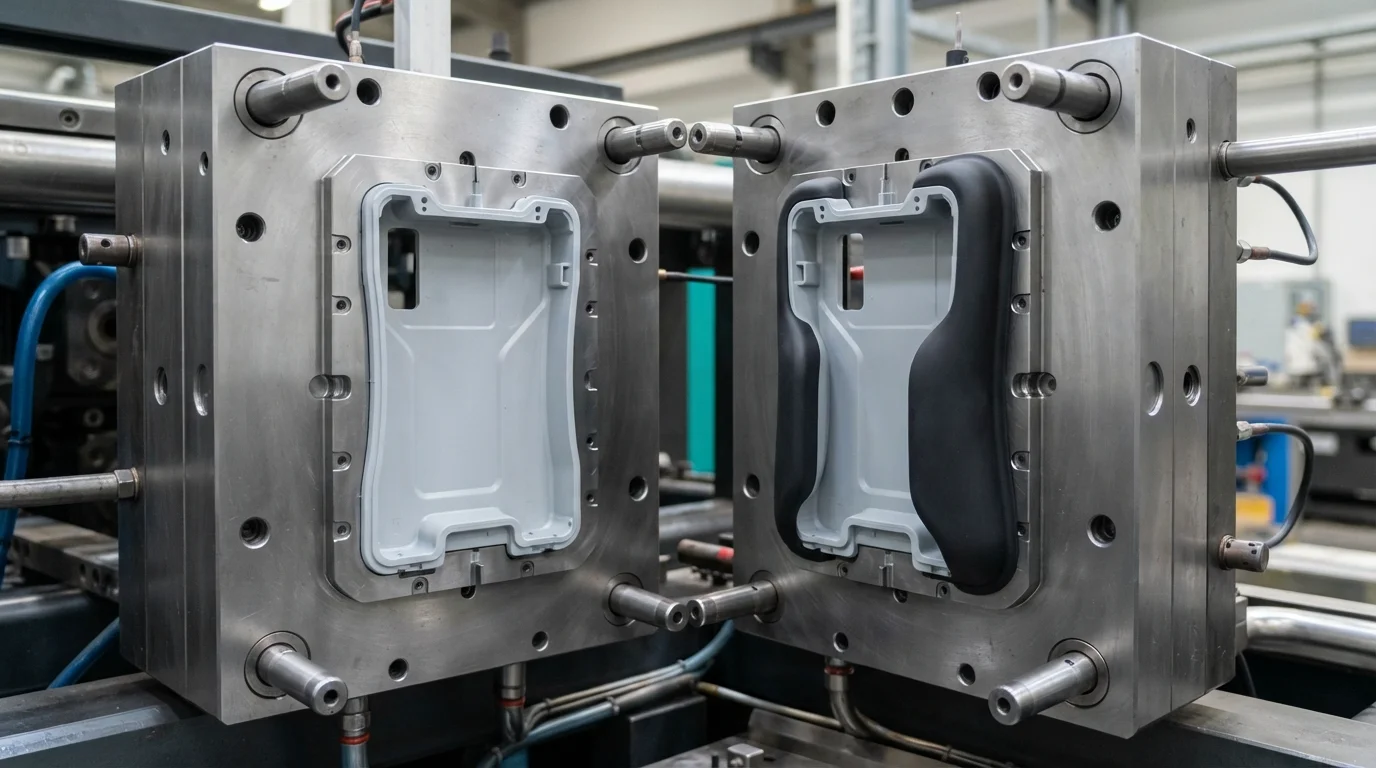
Die Durchführung eines erfolgreichen Overmolding-Spritzgussprozesses beinhaltet die Aufteilung der Fertigung in zwei unterschiedliche thermische und mechanische Phasen. Phase eins konzentriert sich auf den Substratspritzguss, bei dem starre technische Thermoplaste wie Polycarbonat (PC), ABS, oder PA66 in die Primärkavität eingespritzt werden.
Sobald das starre Substrat ausreichend erstarrt ist, um seine strukturelle Form zu behalten, Elastomer-Overmolding findet in einer sekundären Kavität statt. Das manuelle Übertragen des Substrats oder der Einsatz automatisierter 6-Achs-Roboterarme positioniert den starren Rahmen in der Umspritzkavität. Die sekundäre Injektion drückt dann geschmolzenes TPE, TPU, oder TPV über den vorgeformten Rahmen und kapselt die vorgesehenen Kontaktbereiche ein.
Der zweistufige Umspritzprozess umfasst folgende Schritte:
- Primärspritzguss des Substrats—Das Einspritzen von starrem technischem Harz etabliert den strukturellen Rahmen und die dimensionale Basislinie.
- Substrattransfer und -beladung—Das Bewegen des warmen Kunststoffrahmens in die sekundäre Kavität bereitet das Bauteil für die Elastomer-Umhüllung vor.
- Sekundäre Elastomer-Injektion—Das Einspritzen von weichem TPE oder TPU mit kontrollierter Geschwindigkeit füllt die vorgesehenen Dichtungs- oder Griffflächen.
- Grenzflächenkühlung und Auswurf—Das gleichzeitige Kühlen beider Materialschichten ermöglicht, dass sich chemische Kettenverschlaufungen vor dem Öffnen der Form verriegeln.
Mechanische Verriegelungen vs. chemische Grenzflächenbindung
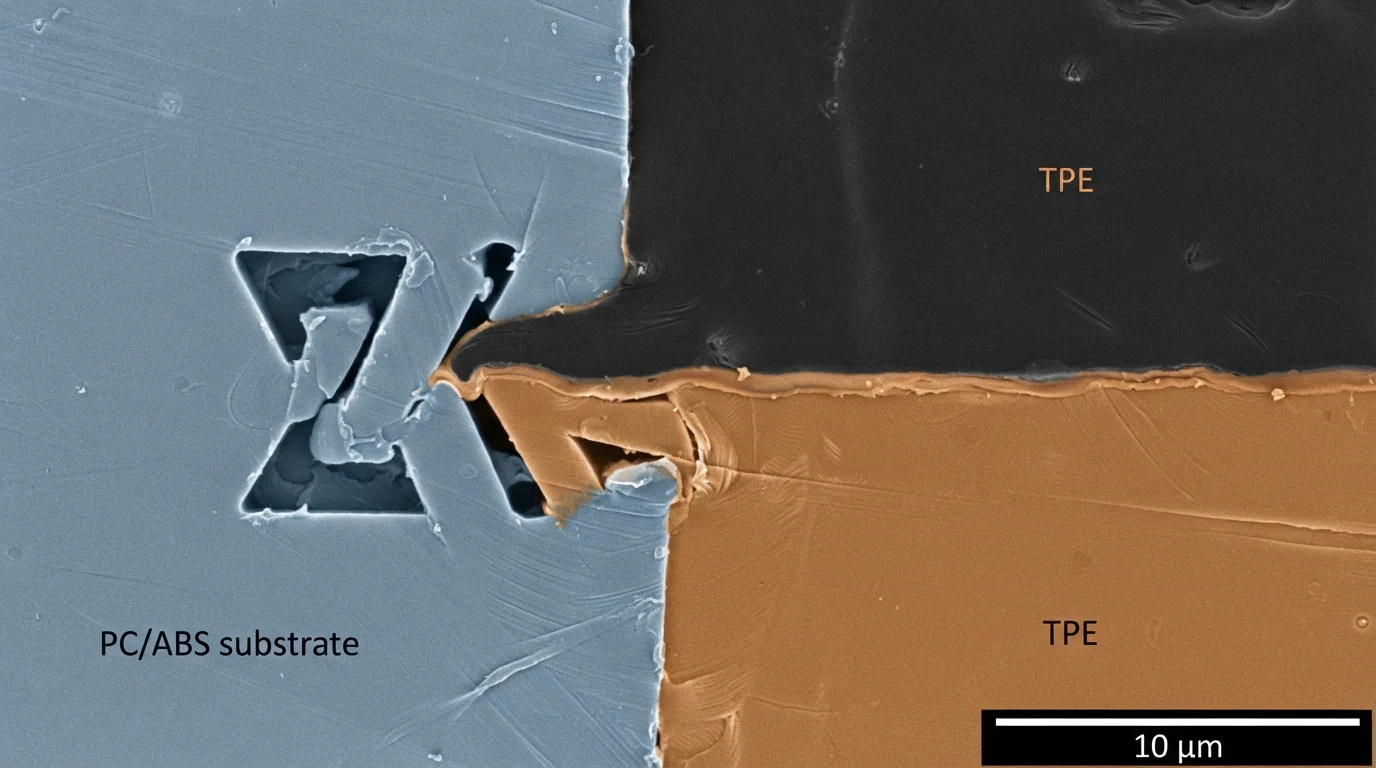
Das Erreichen hoher Schälfestigkeit hängt von zwei unterschiedlichen Haftmechanismen ab: chemischer Interdiffusion und physikalischer Verankerung. Grenzflächenbindung tritt auf, wenn heißes Zweitkomponentenharz eine mikroskopische Grenzschicht des starren Substrats aufschmilzt, wodurch Polymerketten interdiffundieren können.
Die chemische Kompatibilität zwischen Harzfamilien bestimmt, ob eine molekulare Interdiffusion auf natürliche Weise stattfinden kann. Bei geringer chemischer Affinität integrieren Formenbaukonstrukteure mechanische Verriegelungen wie Schwalbenschwänze, Durchgangslöcher oder umlaufende Hinterschneidungen. Physische Anker verriegeln die Elastomerschicht mechanisch auf dem Substrat und verhindern so ein Ablösen der Kanten bei dynamischer Scherung.
| Haftmechanismus | Primärer physikalischer Treiber | Kompatible Polymerpaare | Anforderung an die technische Werkzeugausstattung |
|---|---|---|---|
| Chemische Molekularfusion | Ketteninterdiffusion über die Grenzflächenhaut | ABS + TPE / PC + TPU / PP + TPV | Substratkavität auf 70-90°C vorheizen |
| Mechanische Verriegelung | Physisches Einfangen in Schwalbenschwänzen/Hinterschneidungen | PA66-GF + Standard-TPE / POM + TPU | Bearbeitung von 90-Grad-mechanischen Verriegelungsnuten |
Verarbeitungskontrollen zur Verhinderung des Umschmelzens des Substrats
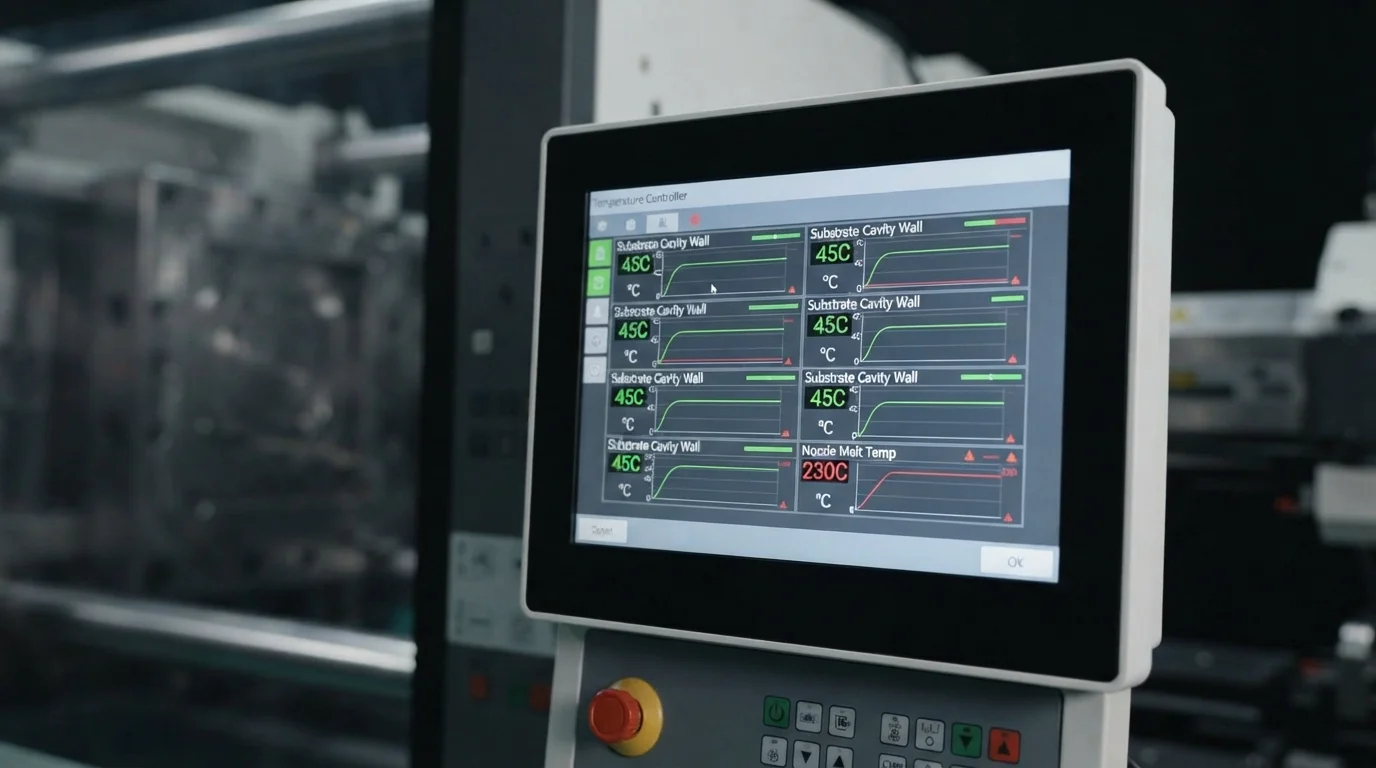
Die Verhinderung von Substratverformungen beim Sekundärspritzguss erfordert die Abstimmung von Schmelztemperaturen und Füllgeschwindigkeiten. Übermäßige Wärme beim zweiten Schuss oder hoher lokaler Einspritzdruck können dünne Substratwände wegspülen und kosmetische Verformungen verursachen.
Die Überwachung der Schmelztemperaturen stellt sicher, dass das Umspritzharz heiß genug in die Kavität eintritt, um die Haftung zu fördern, ohne den Strukturrahmen zu schmelzen. Die perfekte Beherrschung der Ausführung des Umspritz-Spritzgussprozesses gewährleistet eine starke Haftung bei kundenspezifischen Overmolding-Spritzguss.
Häufig gestellte Fragen (FAQs)
Warum beeinflusst die Oberflächentemperatur des Substrats die Haftfestigkeit beim Umspritzen?
Die Beibehaltung warmer Substratkavitätenoberflächen ermöglicht es der Elastomer-Schmelze des zweiten Schusses, in die starre Polymerhaut zu diffundieren. Kalte Substratoberflächen schrecken das eintretende Umspritzharz vorzeitig ab, verhindern die Verschlaufung der Molekülketten und verursachen eine Grenzflächen-Delaminierung.
Was verursacht ein Wiederaufschmelzen oder Wegspülen des Substrats beim Sekundärspritzguss?
Ein Wiederaufschmelzen des Substrats tritt auf, wenn die Einspritztemperaturen des zweiten Schusses oder die lokalen Schmelzgeschwindigkeiten übermäßig hoch sind. Hohe Scherreibung spült dünne Substratwandabschnitte weg und verursacht Bauteilverformungen sowie Farbbluten zwischen den Schichten.
Wie verbessern mechanische Verzahnungen die Haltbarkeit umspritzter Dichtungen?
Mechanische Verzahnungen wie Schwalbenschwänze und umlaufende Nuten schließen die Elastomerschicht physisch in starren Substratkanälen ein. Die physische Verankerung verhindert, dass sich die weiche Dichtung bei Hochdruck-Fluidbelastung oder dynamischer mechanischer Ermüdung ablöst oder anhebt.