
Соединение гибких эластомерных материалов с жесткими пластиковыми конструкционными каркасами требует строгого контроля температур обработки, скоростей впрыска и кривых давления в полости формы. Многокомпонентное покрытие обеспечивает эргономичные мягкие на ощупь рукоятки, поглощение ударов и герметизацию жидкостей, устраняя необходимость в дополнительных ручных операциях сборки. Достижение высокой прочности соединения без термической деформации или вымывания подложки представляет собой сложную технологическую задачу.
Понимание последовательных стадий в форме — от первичного формования подложки до вторичного впрыска эластомера — позволяет инженерам-технологам установить стабильные технологические окна. Управление температурой на границе раздела полимеров определяет, образуют ли два материала прочную химическую связь или подвергаются расслоению под механическим напряжением. Данное техническое руководство по процессу анализирует механику двухстадийного формования, химию межфазной адгезии и предотвращение повторного расплавления подложки.
Содержание
Две стадии в форме: формование подложки и овермолдинг эластомером
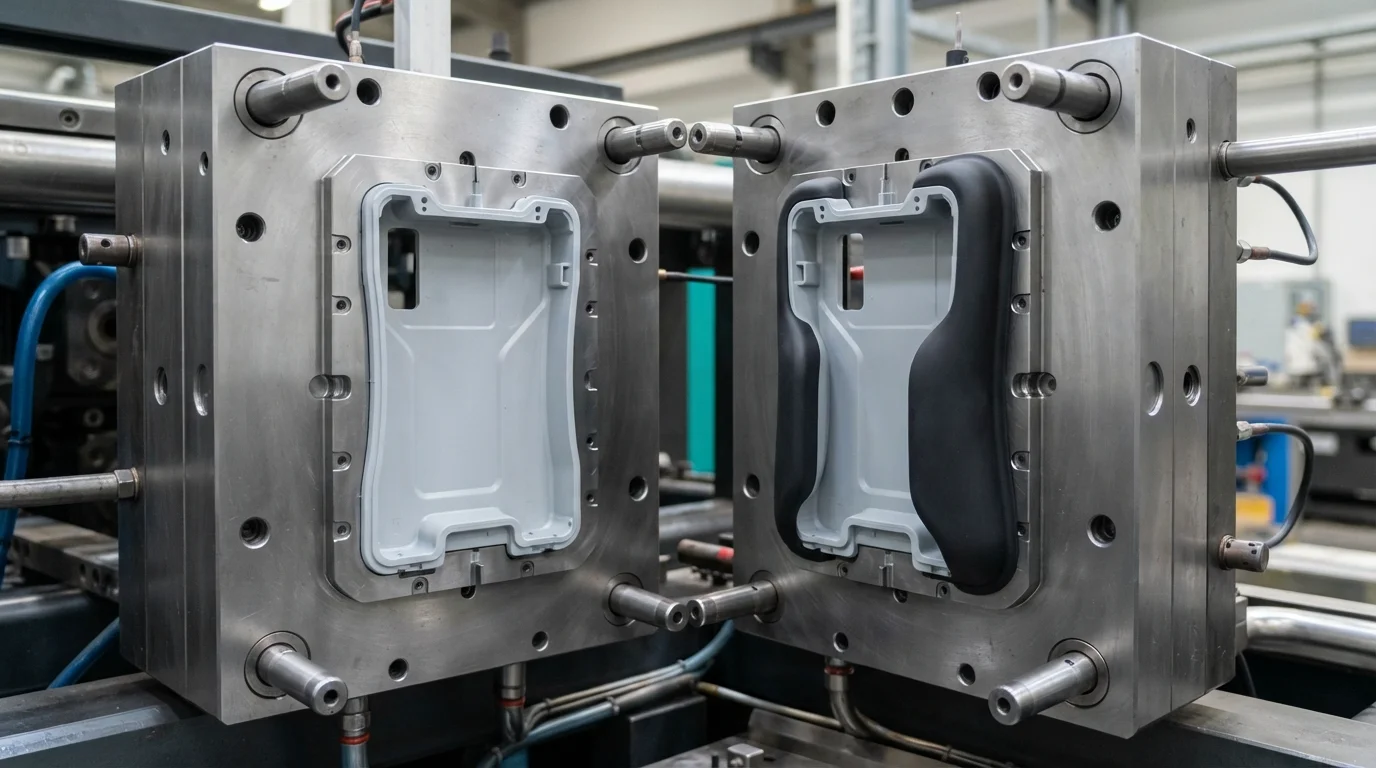
Выполнение успешного процесса литья под давлением с овермолдингом включает разделение производства на две отдельные термические и механические фазы. Первая стадия фокусируется на формовании подложки, впрыскивая жесткие конструкционные термопласты, такие как поликарбонат (ПК), АБС, или PA66 в первичную полость.
Как только жесткая подложка достаточно затвердеет, чтобы сохранить структурную форму, формовка эластомера поверх происходит во вторичной полости. Перемещение подложки вручную или с помощью автоматизированных 6-осевых роботизированных манипуляторов позиционирует жесткую раму в полости для формовки поверх. Затем вторичная инжекция подает расплавленный TPE, TPU, или ТПВ на предварительно отформованную раму, герметизируя заданные контактные зоны.
Последовательность двухэтапного процесса формовки включает:
- Первичное формование подложки—Инжекция жесткой инженерной смолы устанавливает структурную раму и базовые размеры.
- Перенос и загрузка подложки—Перемещение теплой пластиковой рамы во вторичную полость подготавливает деталь к инкапсуляции эластомером.
- Вторичная инжекция эластомера—Инжекция мягкого TPE или TPU с контролируемой скоростью заполняет заданные зоны уплотнения или захвата.
- Охлаждение на границе раздела и извлечение—Одновременное охлаждение обоих слоев материала позволяет зафиксировать переплетения химических цепей перед открытием формы.
Механические блокировки против химической межфазной связи
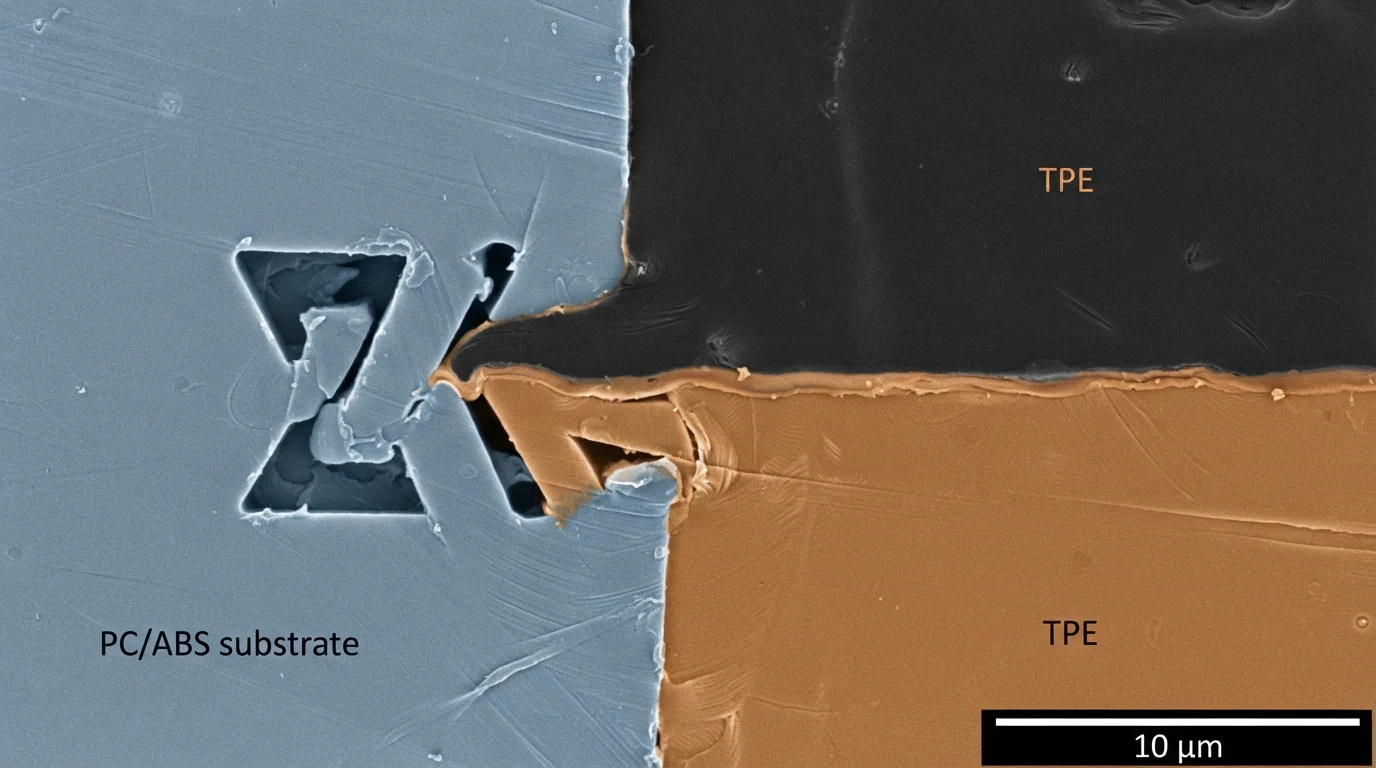
Достижение высокой прочности на отслаивание зависит от двух различных механизмов адгезии: химической взаимодиффузии и физического закрепления. Межфазная адгезия возникает, когда горячий расплав второго компонента расплавляет микроскопический граничный слой жесткой подложки, позволяя полимерным цепям взаимно диффундировать.
Химическая совместимость между семействами смол определяет, может ли молекулярная взаимная диффузия происходить естественным образом. Когда химическое сродство низкое, конструкторы пресс-форм включают механические замки такие как ласточкин хвост, сквозные отверстия или периметральные поднутрения. Физические якоря механически фиксируют эластомерный слой на подложке, предотвращая отслаивание кромок при динамическом сдвиге.
| Механизм адгезии | Основной физический фактор | Совместимые пары полимеров | Требования к технологической оснастке |
|---|---|---|---|
| Химическое молекулярное плавление | Взаимная диффузия цепей через граничный слой | ABS + TPE / PC + TPU / PP + TPV | Предварительный нагрев полости подложки до 70-90°C |
| Механическое зацепление | Физическое удержание в ласточкиных хвостах/поднутрениях | PA66-GF + стандартный TPE / POM + TPU | Механическая обработка 90-градусных механических стопорных канавок |
Контроль технологических параметров для предотвращения повторного плавления подложки
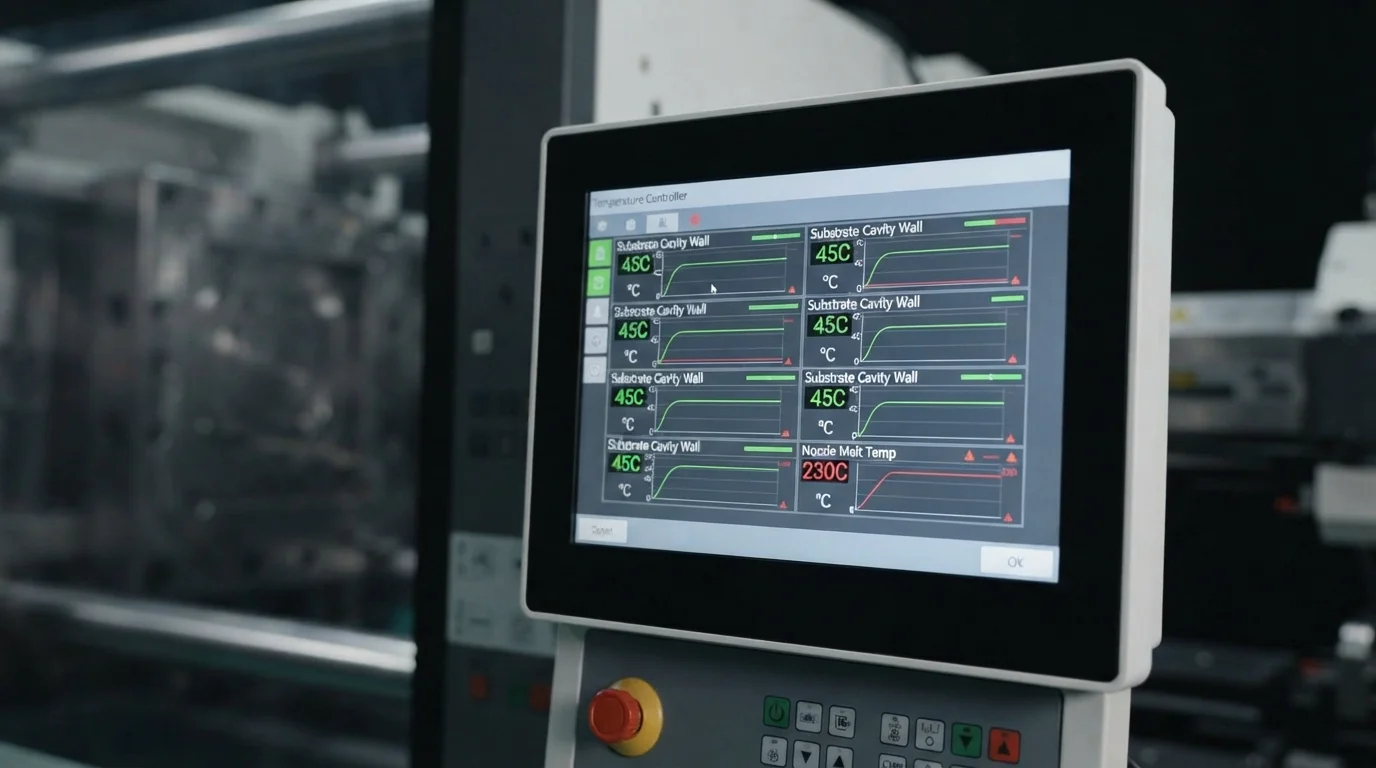
Предотвращение деформации подложки при вторичном впрыске требует балансировки температур расплава и скоростей заполнения. Чрезмерное тепло второй заливки или высокое локальное давление впрыска могут вымыть тонкие стенки подложки, вызывая косметические искажения.
Мониторинг температур расплава гарантирует, что смола для овермолдинга попадает в полость формы достаточно горячей для обеспечения адгезии без расплавления структурного каркаса. Освоенное выполнение процесса литья под давлением с овермолдингом обеспечивает прочную адгезию при индивидуальном литья под давлением с двухкомпонентным формованием.
Часто задаваемые вопросы (FAQ)
Почему температура поверхности подложки влияет на прочность соединения при овермолдинге?
Поддержание теплых поверхностей полости подложки позволяет расплаву эластомера второй заливки диффундировать в поверхность жесткого полимера. Холодные поверхности подложки преждевременно охлаждают поступающий расплав овермолдинга, препятствуя переплетению молекулярных цепей и вызывая межфазное расслоение.
Что вызывает повторное плавление или вымывание подложки при вторичном впрыске?
Повторное плавление подложки происходит, когда температуры впрыска второй заливки или локальные скорости расплава чрезмерно высоки. Высокое сдвиговое трение вымывает тонкие участки стенок подложки, вызывая деформацию детали и смешение цветов между слоями.
Как механические замки повышают долговечность овермолдинговых прокладок?
Механические замки, такие как «ласточкин хвост» и периметральные канавки, физически удерживают эластомерный слой внутри каналов жесткой подложки. Физическое анкерование предотвращает отслаивание или подъем мягкой прокладки при воздействии жидкости под высоким давлением или динамической механической усталости.