
유연한 엘라스토머 소재를 강성 플라스틱 구조 프레임워크 위에 융합하려면 공정 온도, 사출 속도, 캐비티 압력 곡선을 엄격하게 제어해야 합니다. 다중 소재 캡슐화는 2차 수동 조립 단계를 제거하면서 인체공학적 소프트터치 그립, 충격 흡수, 유체 밀봉을 제공합니다. 열 변형이나 기재 워시아웃을 유발하지 않으면서 높은 접합 강도를 달성하는 것은 복잡한 공정 과제입니다.
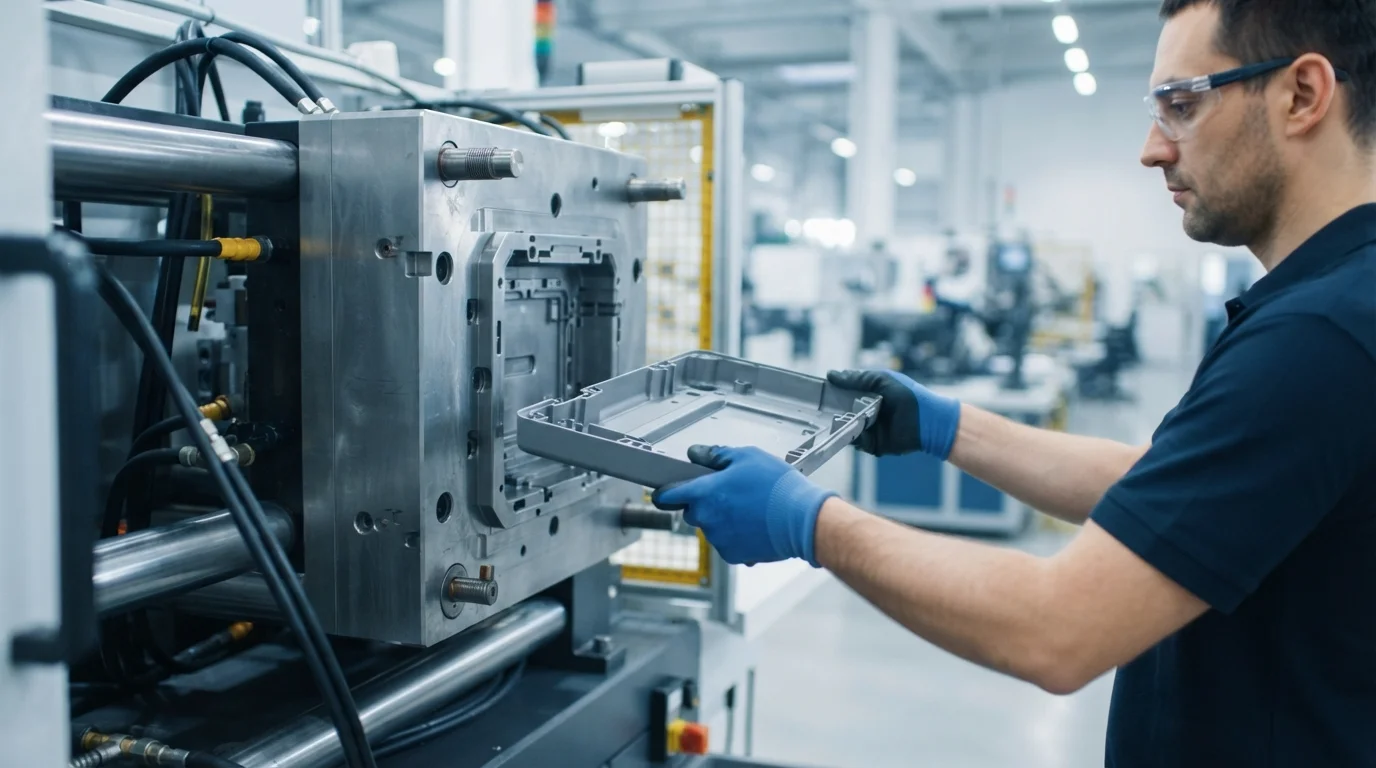
1차 기재 성형부터 2차 엘라스토머 사출에 이르는 순차적 인몰드 단계를 이해하면 제조 엔지니어는 안정적인 공정 윈도우를 확립할 수 있습니다. 폴리머 경계층을 따른 열 관리는 두 소재가 영구적인 화학적 접합을 형성하는지, 아니면 기계적 응력 하에서 박리(delamination)가 발생하는지를 결정합니다. 이 기술 공정 가이드는 2단계 성형 역학, 계면 접합 화학, 기재 재용융 방지를 분석합니다.
목차
두 가지 인몰드 단계: 기재 성형 및 엘라스토머 오버몰딩
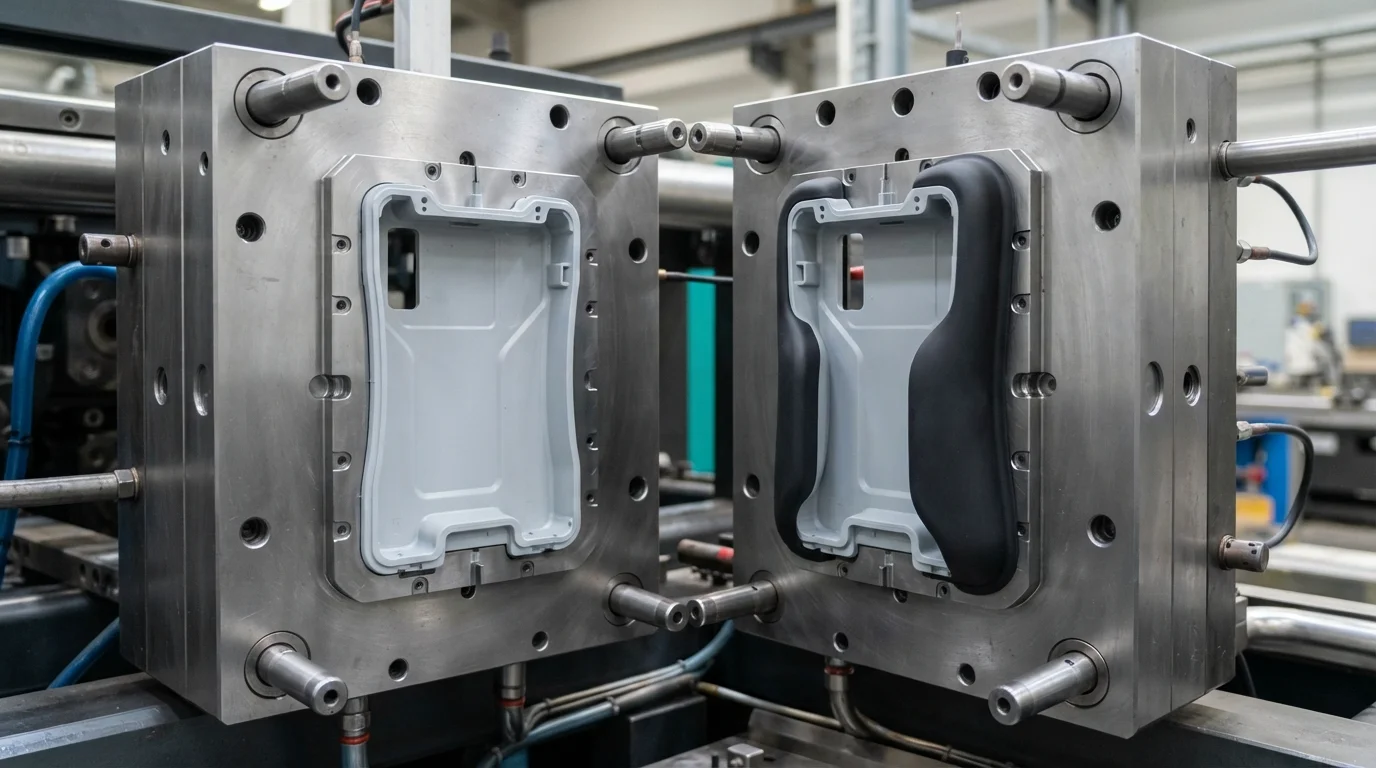
성공적인 오버몰딩 사출 성형 공정 을 실행하려면 제조를 두 가지 별개의 열적·기계적 단계로 나누어야 합니다. 1단계는 기재 성형, 즉 폴리카보네이트(PC), ABS, 또는 PA66 과 같은 강성 엔지니어링 열가소성 수지를 1차 캐비티에 사출하는 데 중점을 둡니다.
강성 기재가 구조적 형상을 유지할 수 있을 만큼 충분히 고화되면, 엘라스토머 오버몰딩은 2차 캐비티에서 이루어집니다. 기판을 수동으로 이송하거나 자동화된 6축 로봇 암을 사용하여 강성 프레임을 오버몰드 캐비티에 위치시킵니다. 그런 다음 2차 사출을 통해 용융된 TPE, TPU, 또는 TPV 재료를 미리 성형된 프레임 위로 밀어 넣어 지정된 접촉 부위를 캡슐화합니다.
2단계 오버몰딩 공정 순서는 다음과 같습니다:
- 기판 1차 성형—강성 엔지니어링 수지를 사출하여 구조적 프레임과 치수 기준을 확립합니다.
- 기판 이송 및 장입—따뜻한 플라스틱 프레임을 2차 캐비티로 이동하여 엘라스토머 캡슐화를 위한 부품 준비를 합니다.
- 엘라스토머 2차 사출—제어된 속도로 연질 TPE 또는 TPU를 사출하여 지정된 밀봉 또는 그립 영역을 충전합니다.
- 계면 냉각 및 이젝션—두 재료층을 동시에 냉각하여 화학적 사슬 얽힘이 금형 개방 전에 고정되도록 합니다.
기계적 인터록 대 화학적 계면 접합
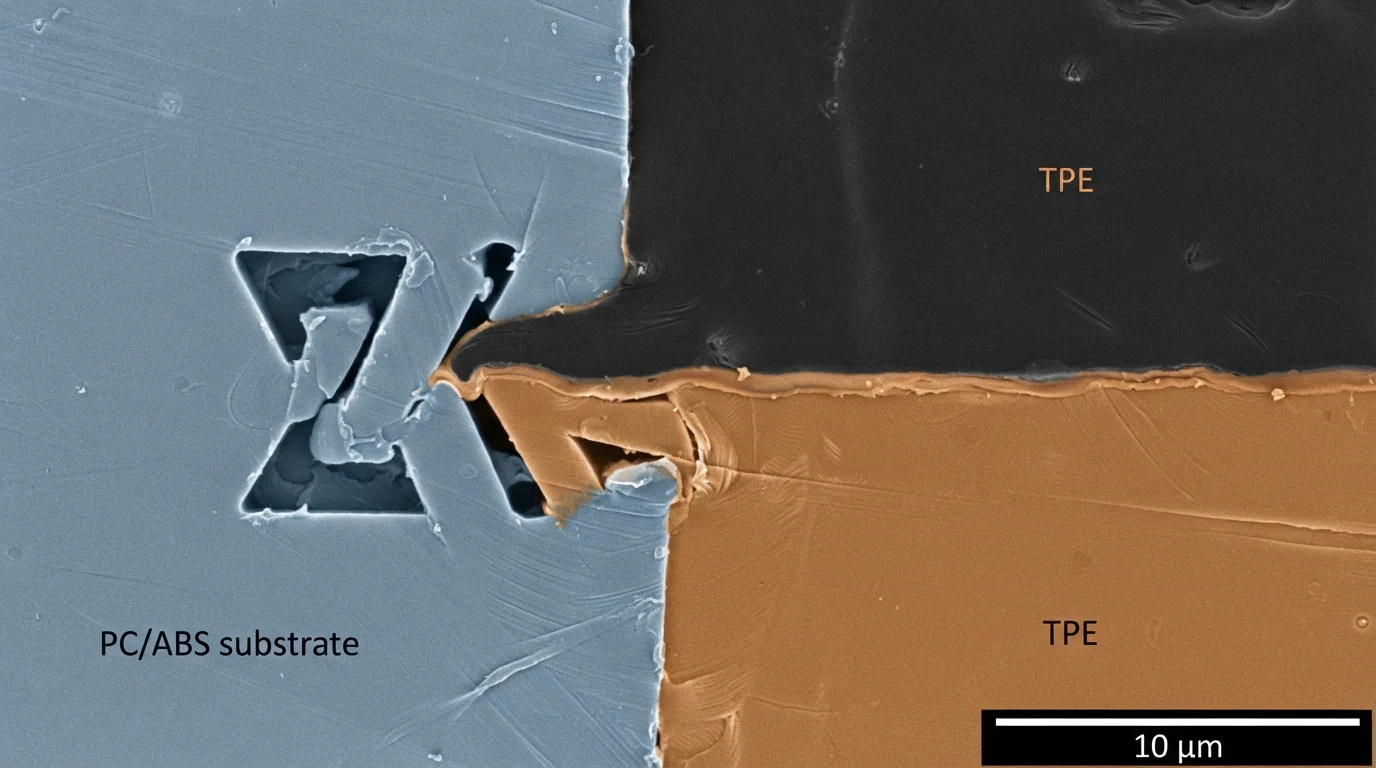
높은 박리 강도를 달성하는 것은 화학적 상호확산과 물리적 앵커링이라는 두 가지 서로 다른 접착 메커니즘에 달려 있습니다. 계면 접합 열간 2차 사출 수지가 강성 기재의 미세 경계층을 용융시켜 고분자 사슬이 상호확산할 수 있게 될 때 발생합니다.
수지 계열 간의 화학적 상용성은 분자 상호확산이 자연적으로 일어날 수 있는지를 결정합니다. 화학적 친화성이 낮을 때, 금형 설계자는 기계적 인터록 을 더브테일, 관통홀 또는 둘레 언더컷과 같이 적용합니다. 물리적 앵커는 엘라스토머 층을 기재에 기계적으로 고정하여 동적 전단 하에서 가장자리 박리를 방지합니다.
| 접착 메커니즘 | 주요 물리적 동인 | 상용성 고분자 조합 | 엔지니어링 툴링 요구사항 |
|---|---|---|---|
| 화학적 분자 융합 | 경계 표면을 가로지르는 사슬 상호확산 | ABS + TPE / PC + TPU / PP + TPV | 기재 캐비티를 70-90°C로 예열 |
| 기계적 인터로킹 | 더브테일/언더컷 내부의 물리적 트래핑 | PA66-GF + 표준 TPE / POM + TPU | 90도 기계적 잠금 홈 가공 |
기재 재용융 방지를 위한 공정 제어
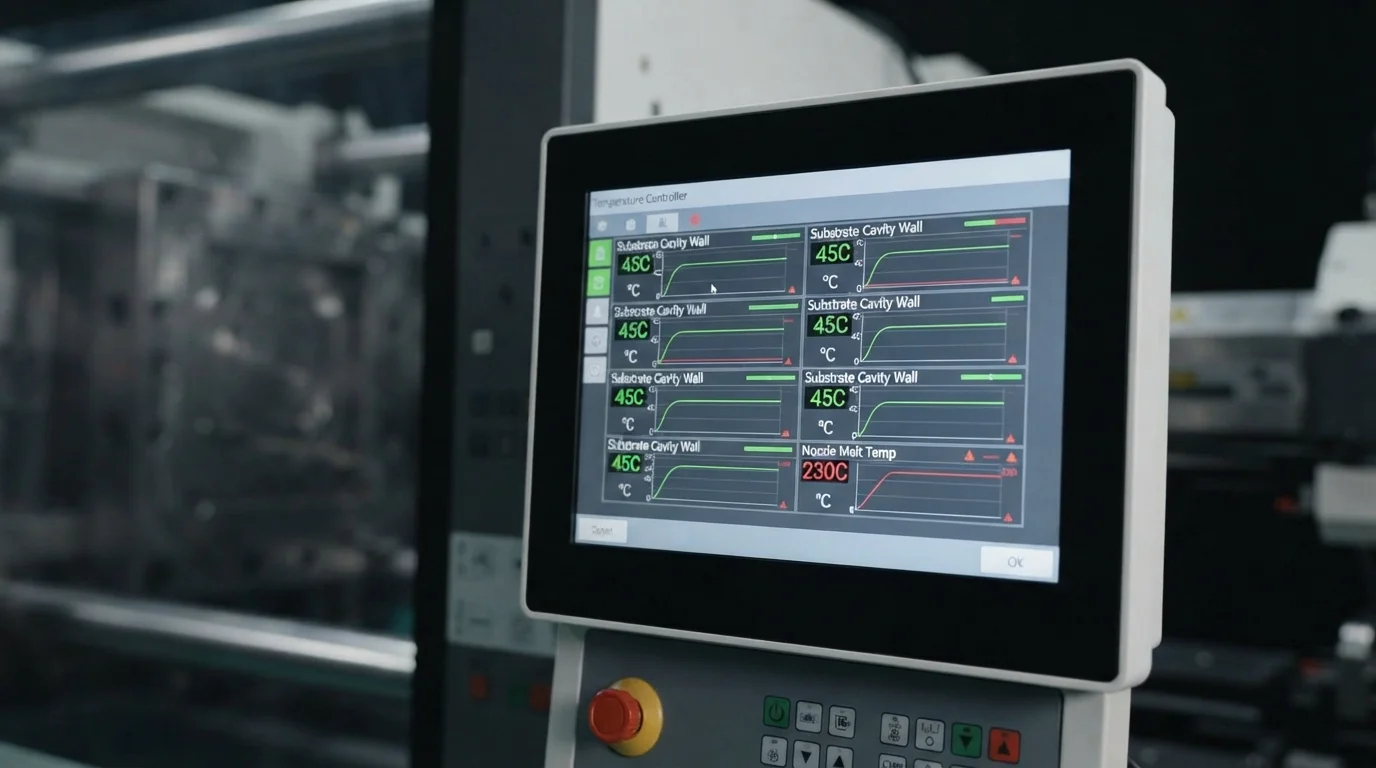
2차 사출 시 기판 변형을 방지하려면 용융 온도와 충전 속도의 균형을 맞춰야 합니다. 2차 사출 열이 과도하거나 국부적인 사출 압력이 높으면 얇은 기판 벽이 씻겨 나가 외관 변형이 발생할 수 있습니다.
용융 온도를 모니터링하면 오버몰드 수지가 접착력을 촉진할 만큼 충분히 뜨거운 상태로 캐비티에 유입되면서도 구조 프레임을 용융시키지 않도록 보장합니다. 오버몰딩 사출 성형 공정을 완벽하게 실행하면 맞춤형 제작 시 강한 접착력을 보장합니다. 오버몰딩 사출 성형.
자주 묻는 질문 (FAQ)
기판 표면 온도가 오버몰딩 접착 강도에 영향을 미치는 이유는 무엇입니까?
따뜻한 기판 캐비티 표면을 유지하면 2차 사출 엘라스토머 용융물이 경질 폴리머 표면층으로 확산될 수 있습니다. 차가운 기판 표면은 유입되는 오버몰드 수지를 조기에 급랭시켜 분자 사슬 얽힘을 방해하고 계면 박리를 유발합니다.
2차 사출 시 기판 재용융 또는 씻김 현상의 원인은 무엇입니까?
기판 재용융은 2차 사출 온도나 국부적인 용융물 속도가 과도하게 높을 때 발생합니다. 높은 전단 마찰은 얇은 기판 벽 부분을 씻어내어 부품 변형과 층 간 색 번짐을 유발합니다.
기계적 인터록이 오버몰딩 개스킷의 내구성을 어떻게 향상시킵니까?
더브테일과 둘레 홈 같은 기계적 인터록은 엘라스토머 층을 경질 기판 채널 내부에 물리적으로 가둡니다. 물리적 고정은 고압 유체 노출이나 동적 기계 피로 하에서 연질 개스킷이 박리되거나 들뜨는 것을 방지합니다.