
La fusion de matériaux élastomères flexibles sur des structures rigides en plastique nécessite un contrôle strict des températures de traitement, des vitesses d'injection et des courbes de pression en cavité. L'encapsulation multi-matériaux offre des poignées souples au toucher doux, une absorption des chocs et une étanchéité fluidique, tout en éliminant les étapes d'assemblage manuel secondaires. Obtenir une force de liaison élevée sans provoquer de distorsion thermique ou de lessivage du substrat représente un défi de traitement complexe.
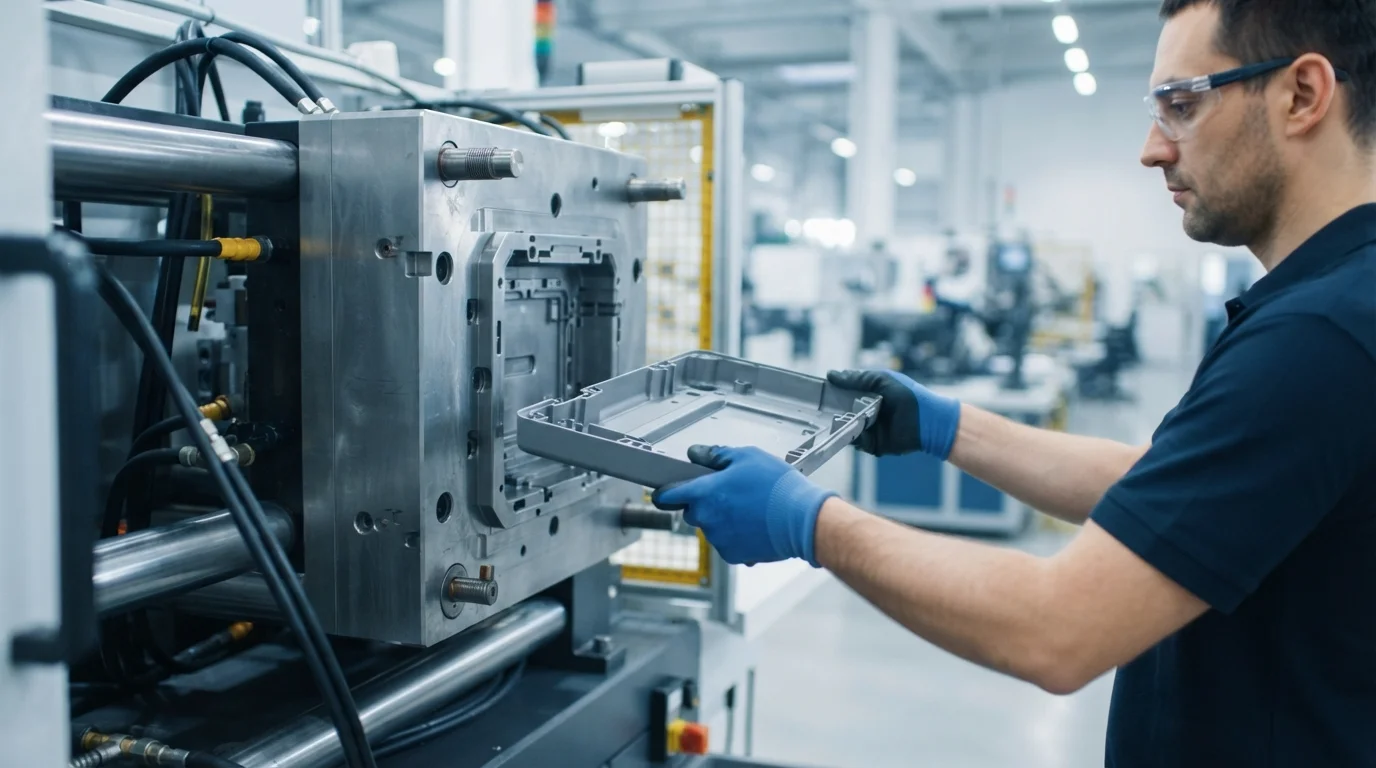
Comprendre les étapes séquentielles dans le moule—du moulage du substrat primaire à l'injection secondaire de l'élastomère—permet aux ingénieurs de fabrication d'établir des fenêtres de processus stables. La gestion thermique le long de la couche limite polymère détermine si les deux matériaux forment une liaison chimique permanente ou souffrent d'une délamination sous contrainte mécanique. Ce guide technique de traitement analyse la mécanique du moulage en deux étapes, la chimie de liaison interfaciale et la prévention de la refusion du substrat.
Table des matières
Les deux étapes dans le moule : moulage du substrat et surmoulage de l'élastomère
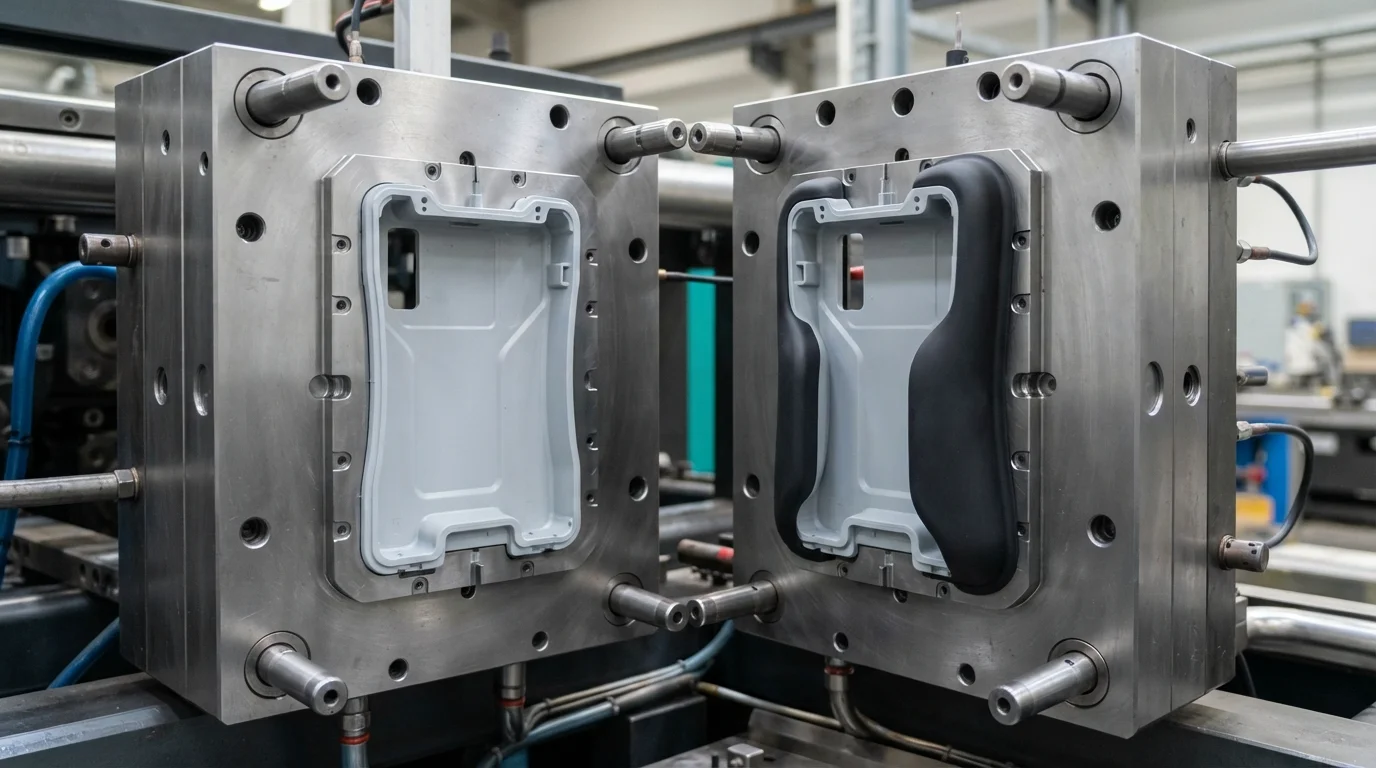
Exécuter avec succès un processus de moulage par injection de surmoulage implique de diviser la fabrication en deux phases thermiques et mécaniques distinctes. La première étape se concentre sur le moulage du substrat, injectant des thermoplastiques techniques rigides comme polycarbonate (PC) optique, ABS, ou PA66 dans la cavité primaire.
Une fois que le substrat rigide a suffisamment solidifié pour conserver sa forme structurelle, le surmoulage de l'élastomère se déroule dans une cavité secondaire. Le transfert du substrat manuellement ou à l'aide de bras robotisés à 6 axes positionne le cadre rigide dans la cavité de surmoulage. L'injection secondaire force ensuite le polymère fondu TPE, TPU, ou TPV sur le cadre pré-moulé, encapsulant les zones de contact désignées.
La séquence de traitement du surmoulage en deux étapes comprend :
- Moulage primaire du substrat—L'injection de résine technique rigide établit le cadre structurel et la référence dimensionnelle.
- Transfert et chargement du substrat—Le déplacement du cadre en plastique chaud dans la cavité secondaire prépare la pièce pour l'encapsulation en élastomère.
- Injection secondaire d'élastomère—L'injection de TPE ou TPU souple à vitesse contrôlée remplit les zones d'étanchéité ou de préhension désignées.
- Refroidissement interfacial et éjection—Le refroidissement simultané des deux couches de matériau permet aux enchevêtrements de chaînes chimiques de se verrouiller avant l'ouverture du moule.
Verrouillages mécaniques vs liaison interfaciale chimique
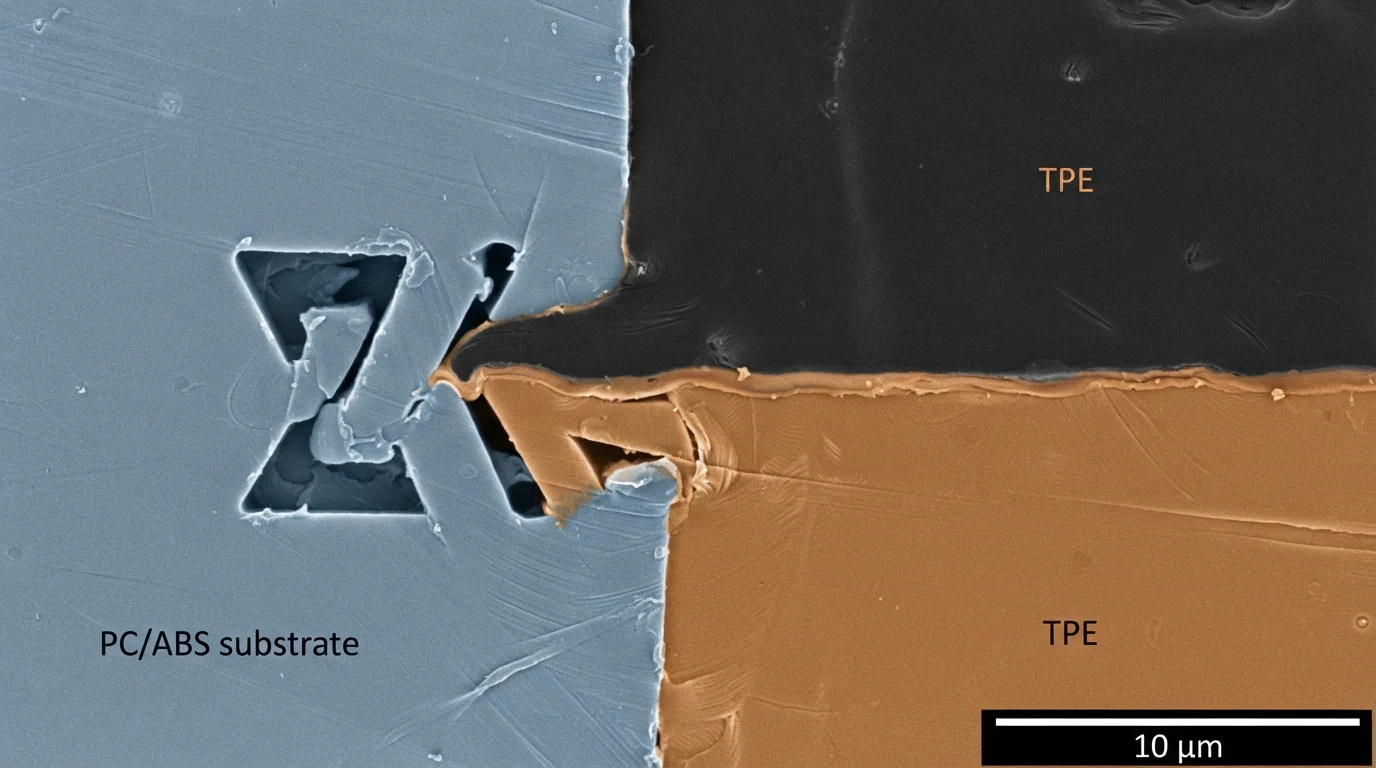
L'obtention d'une résistance au pelage élevée dépend de deux mécanismes d'adhérence distincts : l'interdiffusion chimique et l'ancrage physique. Liaison interfaciale se produit lorsque la résine chaude de la deuxième injection fait fondre une couche limite microscopique du substrat rigide, permettant aux chaînes de polymères de s'interdiffuser.
La compatibilité chimique entre familles de résines détermine si l'interdiffusion moléculaire peut se produire naturellement. Lorsque l'affinité chimique est faible, les concepteurs de moules intègrent des verrous mécaniques tels que des queues d'aronde, des trous traversants ou des contre-dépouilles périphériques. Les ancrages physiques verrouillent mécaniquement la couche élastomère sur le substrat, empêchant le décollement des bords sous cisaillement dynamique.
| Mécanisme d'adhérence | Principal facteur physique | Paires de polymères compatibles | Exigence d'outillage technique |
|---|---|---|---|
| Fusion moléculaire chimique | Interdiffusion de chaînes à travers la peau de la frontière | ABS + TPE / PC + TPU / PP + TPV | Préchauffer la cavité du substrat à 70-90°C |
| Verrouillage mécanique | Piégeage physique dans les queues d'aronde/contre-dépouilles | PA66-GF + TPE standard / POM + TPU | Usinage de rainures de verrouillage mécaniques à 90 degrés |
Contrôles de traitement pour empêcher la refusion du substrat
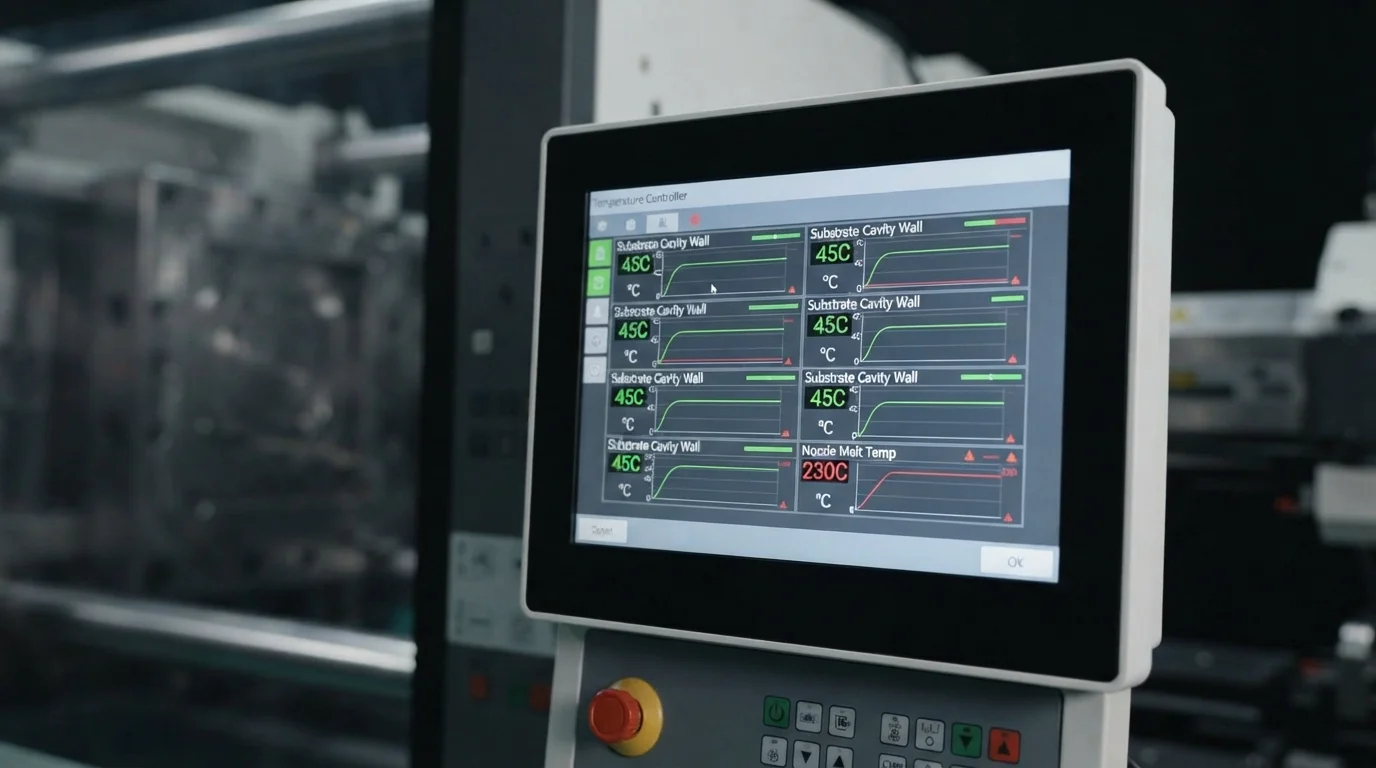
Prévenir la déformation du substrat lors de la seconde injection nécessite d'équilibrer les températures de fusion et les vitesses de remplissage. Une chaleur excessive de la seconde injection ou une pression d'injection localisée élevée peut laver les parois minces du substrat, provoquant une distorsion cosmétique.
La surveillance des températures de fusion garantit que la résine de surmoulage entre dans la cavité suffisamment chaude pour favoriser l'adhérence sans faire fondre le cadre structurel. La maîtrise de l'exécution du processus de moulage par injection de surmoulage assure une adhérence solide lors de la personnalisation moulage par injection de surmoulage.
Questions fréquemment posées (FAQ)
Pourquoi la température de surface du substrat affecte-t-elle la résistance de liaison du surmoulage ?
Le maintien de surfaces chaudes de la cavité du substrat permet à la masse fondue élastomère de la seconde injection de diffuser dans la peau polymère rigide. Les surfaces froides du substrat refroidissent prématurément la résine de surmoulage entrante, empêchant l'enchevêtrement des chaînes moléculaires et provoquant une délamination interfaciale.
Qu'est-ce qui cause la refusion ou le lavage du substrat lors de la seconde injection ?
La refusion du substrat se produit lorsque les températures d'injection de la seconde injection ou les vitesses locales de fusion sont excessivement élevées. Le frottement de cisaillement élevé emporte les sections de paroi minces du substrat, provoquant une déformation de la pièce et une migration de couleur entre les couches.
Comment les verrouillages mécaniques améliorent-ils la durabilité des joints surmoulés ?
Les verrouillages mécaniques tels que les queues d'aronde et les rainures périmétriques piègent physiquement la couche élastomère à l'intérieur des canaux rigides du substrat. L'ancrage physique empêche le joint souple de se décoller ou de se soulever sous exposition à un fluide à haute pression ou sous fatigue mécanique dynamique.