
La fusión de materiales elastoméricos flexibles sobre estructuras plásticas rígidas requiere un control estricto de las temperaturas de procesamiento, las velocidades de inyección y las curvas de presión de cavidad. La encapsulación multimaterial proporciona agarres ergonómicos de tacto suave, absorción de impactos y sellado de fluidos, eliminando pasos secundarios de ensamblaje manual. Lograr una alta resistencia de unión sin causar distorsión térmica o lavado del sustrato presenta un desafío de procesamiento complejo.
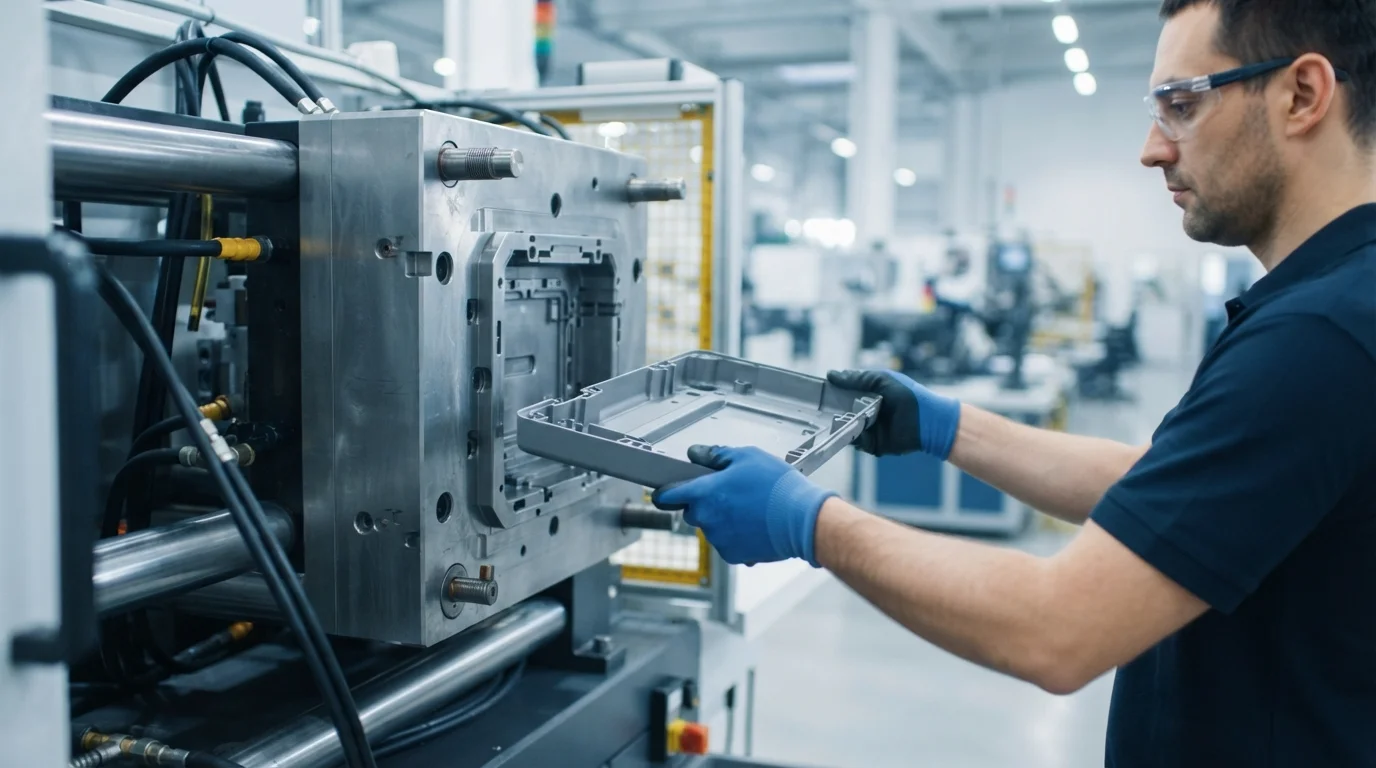
Comprender las etapas secuenciales dentro del molde—desde el moldeo primario del sustrato hasta la inyección secundaria del elastómero—permite a los ingenieros de fabricación establecer ventanas de proceso estables. La gestión térmica a lo largo de la capa límite del polímero determina si los dos materiales forman un enlace químico permanente o sufren delaminación bajo tensión mecánica. Esta guía técnica de procesamiento analiza la mecánica del moldeo en dos etapas, la química de unión interfacial y la prevención del refusión del sustrato.
Tabla de contenido
Las Dos Etapas en el Molde: Moldeo del Sustrato y Sobremoldeo del Elastómero
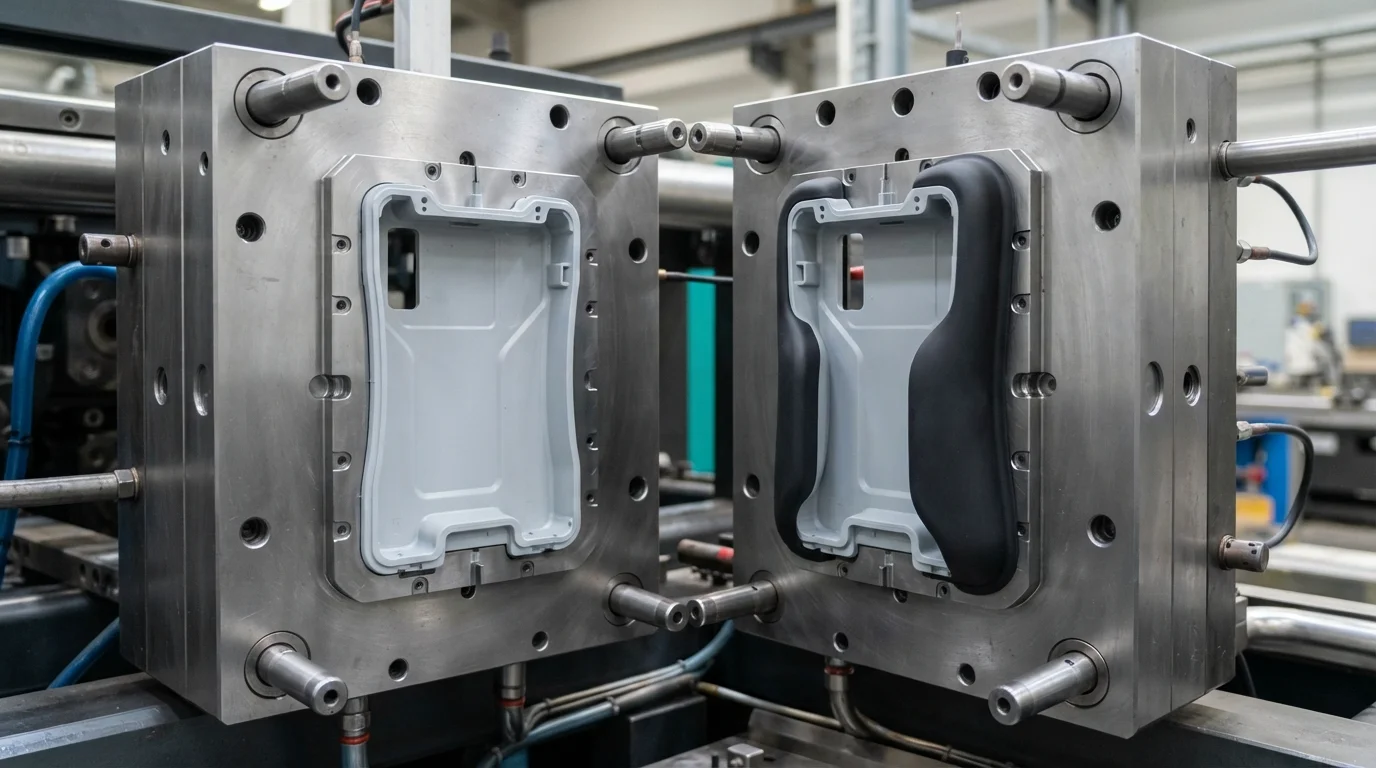
Ejecutar un proceso de moldeo por inyección de sobremoldeo exitoso implica dividir la fabricación en dos fases térmicas y mecánicas distintas. La etapa uno se centra en el moldeo del sustrato, inyectando termoplásticos de ingeniería rígidos como policarbonato (PC), ABS, o PA66 en la cavidad primaria.
Una vez que el sustrato rígido se solidifica lo suficiente para mantener la forma estructural, sobremoldeo de elastómero tiene lugar en una cavidad secundaria. Transferir el sustrato manualmente o mediante brazos robóticos automatizados de 6 ejes posiciona el marco rígido en la cavidad de sobremoldeo. La inyección secundaria luego fuerza el material fundido TPE, TPU, o TPV sobre el marco premoldeado, encapsulando las áreas de contacto designadas.
La secuencia de procesamiento de sobremoldeo en dos etapas incluye:
- Moldeo primario del sustrato—La inyección de resina de ingeniería rígida establece el marco estructural y la línea base dimensional.
- Transferencia y carga del sustrato—Mover el marco de plástico caliente a la cavidad secundaria prepara la pieza para la encapsulación de elastómero.
- Inyección secundaria de elastómero—La inyección de TPE o TPU blando a velocidad controlada llena las zonas designadas de sellado o agarre.
- Enfriamiento interfacial y expulsión—Enfriar ambas capas de material simultáneamente permite que los entrelazamientos de cadenas químicas se bloqueen antes de la apertura del molde.
Bloqueos mecánicos vs. unión interfacial química
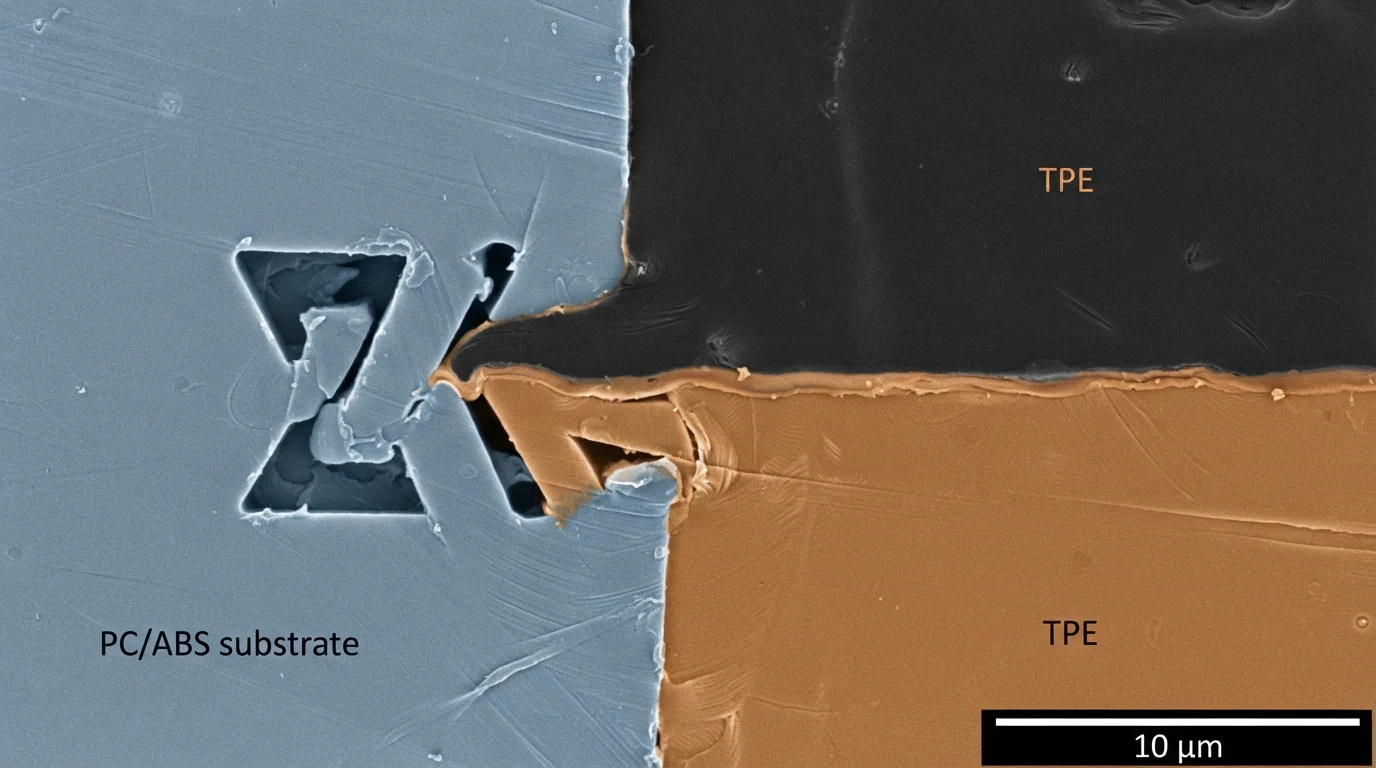
Lograr una alta resistencia al pelado depende de dos mecanismos de adhesión distintos: interdifusión química y anclaje físico. Unión interfacial ocurre cuando la resina caliente del segundo disparo funde una capa límite microscópica del sustrato rígido, permitiendo que las cadenas de polímeros se interdifundan.
La compatibilidad química entre familias de resinas determina si la interdiffusión molecular puede ocurrir de forma natural. Cuando la afinidad química es baja, los diseñadores de moldes incorporan bloqueos mecánicos como colas de milano, orificios pasantes o socavados perimetrales. Los anclajes físicos fijan mecánicamente la capa elastomérica al sustrato, evitando el desprendimiento de bordes bajo cizallamiento dinámico.
| Mecanismo de Adhesión | Impulsor Físico Principal | Pares de Polímeros Compatibles | Requisito de Ingeniería de Herramientas |
|---|---|---|---|
| Fusión Molecular Química | Interdifusión de cadenas a través de la piel límite | ABS + TPE / PC + TPU / PP + TPV | Precalentar la cavidad del sustrato a 70-90°C |
| Bloqueo Mecánico | Atrapamiento físico dentro de colas de milano/socavados | PA66-GF + TPE estándar / POM + TPU | Mecanizado de ranuras de bloqueo mecánico de 90 grados |
Controles de procesamiento para prevenir la refusión del sustrato
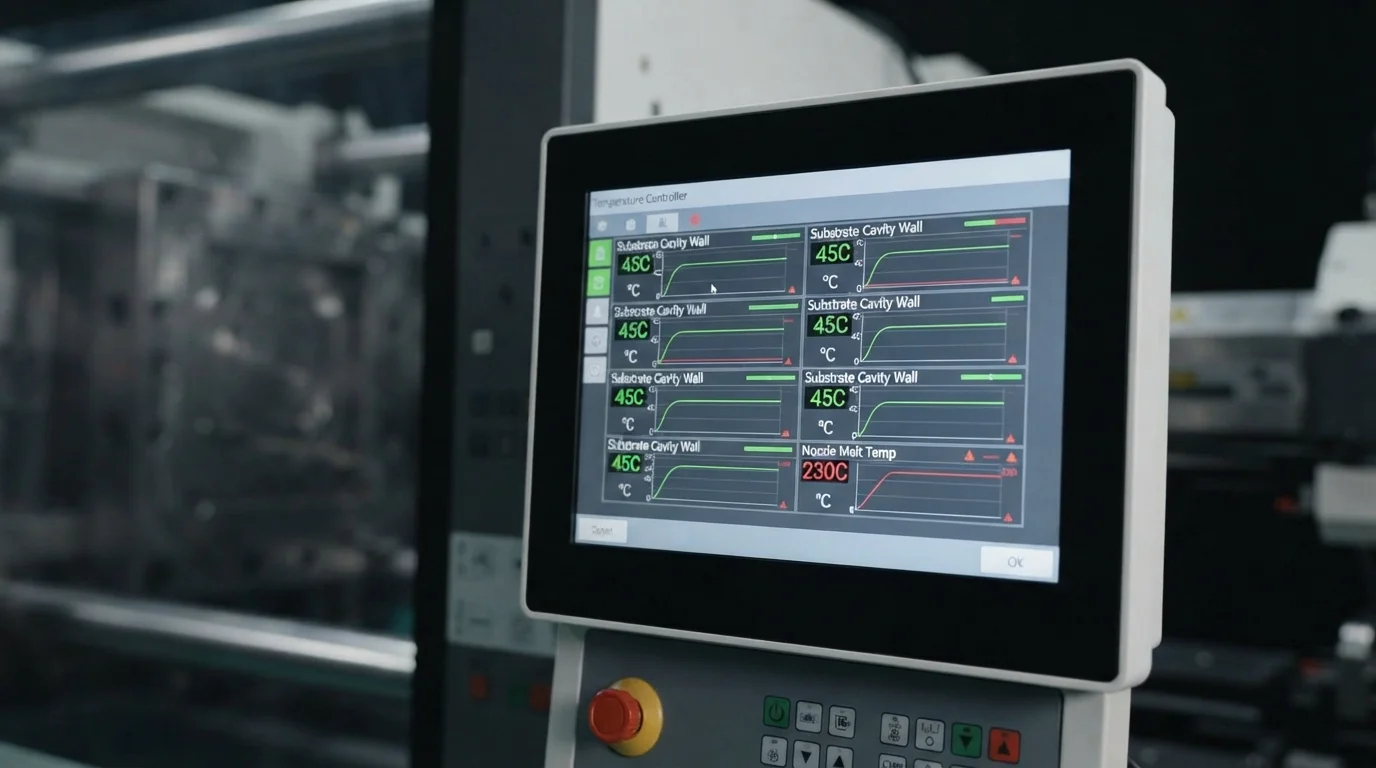
Prevenir la deformación del sustrato durante la inyección secundaria requiere equilibrar las temperaturas de fusión y las velocidades de llenado. El calor excesivo de la segunda inyección o la alta presión de inyección localizada pueden arrastrar las paredes delgadas del sustrato, causando distorsión cosmética.
Monitorear las temperaturas de fusión asegura que la resina de sobremoldeo entre en la cavidad lo suficientemente caliente como para promover la adhesión sin fundir el marco estructural. La ejecución dominada del proceso de moldeo por inyección de sobremoldeo asegura una adhesión fuerte durante la personalización sobremoldeo por inyección.
Preguntas frecuentes (FAQ)
¿Por qué la temperatura de la superficie del sustrato afecta la resistencia de la unión del sobremoldeo?
Mantener las superficies cálidas de la cavidad del sustrato permite que el fundido elastómero de la segunda inyección se difunda en la piel de polímero rígido. Las superficies frías del sustrato enfrían prematuramente la resina de sobremoldeo entrante, impidiendo el entrelazamiento de cadenas moleculares y causando delaminación interfacial.
¿Qué causa la refusión o el arrastre del sustrato durante la inyección secundaria?
La refusión del sustrato ocurre cuando las temperaturas de inyección de la segunda inyección o las velocidades de fundido localizadas son excesivamente altas. La alta fricción de cizallamiento arrastra las secciones delgadas de las paredes del sustrato, causando deformación de la pieza y sangrado de color entre capas.
¿Cómo mejoran los enclavamientos mecánicos la durabilidad de la junta sobremoldeada?
Los enclavamientos mecánicos como las colas de milano y las ranuras perimetrales atrapan físicamente la capa elastomérica dentro de los canales rígidos del sustrato. El anclaje físico evita que la junta blanda se desprenda o se levante bajo exposición a fluidos de alta presión o fatiga mecánica dinámica.