
Designing multi-material polymer components requires balancing wall thickness ratios, shut-off steel angles, and mechanical anchoring features inside the 3D CAD model. Integrating flexible elastomeric layers directly over rigid plastic substrates provides tactile ergonomics, impact protection, and fluidic sealing without secondary mechanical fasteners.
Improper wall transitions or weak perimeter shut-offs trigger severe manufacturing defects like edge peeling, elastomeric flash, and localized sink marks. Establishing standardized DfM guidelines during initial 3D modeling eliminates costly tool modifications and ensures high-yield series production. This technical engineering guide analyzes wall thickness ratios, mechanical undercut geometries, and shut-off land sealing parameters.
Wall Thickness Transitions & Preventing Soft Rubber Sink Marks
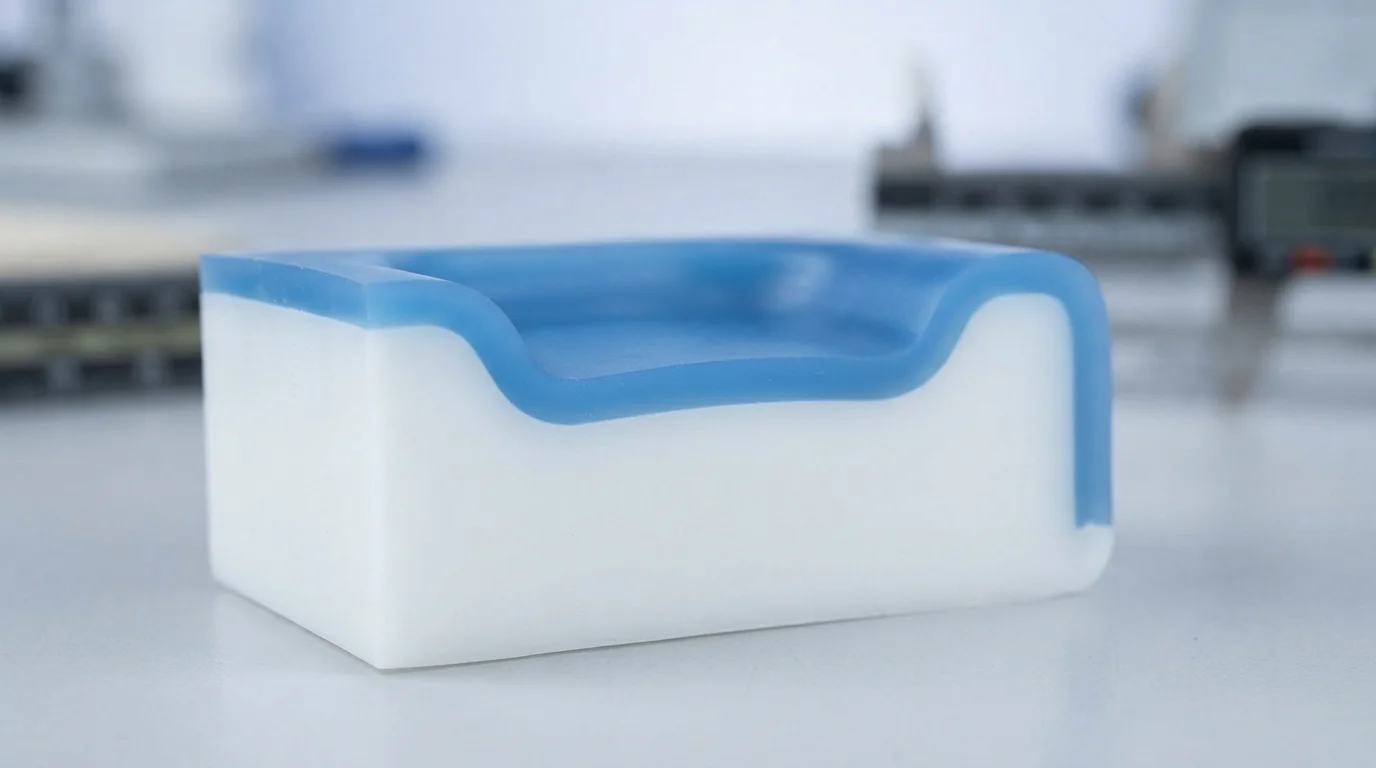
Adhering to a comprehensive overmolding design guide ensures that elastomeric layers solidify uniformly without developing cosmetic sink marks or internal voids. Nominal wall thickness for the soft elastomero layer should remain between 1.5 mm and 3.0 mm across the component. Designing overmold sections thinner than 1.0 mm creates high injection resistance that leads to short shots in low-viscosity TPE o TPU resins.
Al contrario, sezioni di elastomero eccessivamente spesse si raffreddano molto più lentamente rispetto alle pareti adiacenti del substrato, tirando il materiale superficiale verso l'interno e creando profonde depressioni da ritiro. L'inserimento di transizioni conicità graduali tra sezioni spesse e sottili previene concentrazioni localizzate di massa. Mantenere spessori di parete uniformi sia sul substrato che sugli strati di overmolding garantisce una contrazione termica bilanciata durante l'intero ciclo di raffreddamento.
| Parametro di progettazione | Linea guida CAD consigliata | Rischio fisico se violato | Strategia di ottimizzazione dell'utensileria |
|---|---|---|---|
| Spessore della parete in elastomero | 1,5 mm – 3,0 mm uniforme | Segni di avvallamento (>3,0 mm) o riempimenti incompleti (<1,0 mm) | Mantenere transizioni di raggio 2:1 ai gradini della parete |
| Angolo di sformo della parete del substrato | Conicità minima di 1,5° – 2,0° | Graffi da trascinamento del pezzo e bloccaggio del perno centrale | Aumentare lo sformo per cavità di estrazione profonde |
| Altezza del gradino del bordo perimetrale | ≥ 0,5 mm gradino a 90° | Sfilacciamento e distacco del bordo dell'elastomero | Lavorazione di spalle di arresto di chiusura distinte |
Progettazione di interblocchi meccanici, fori e sottosquadri
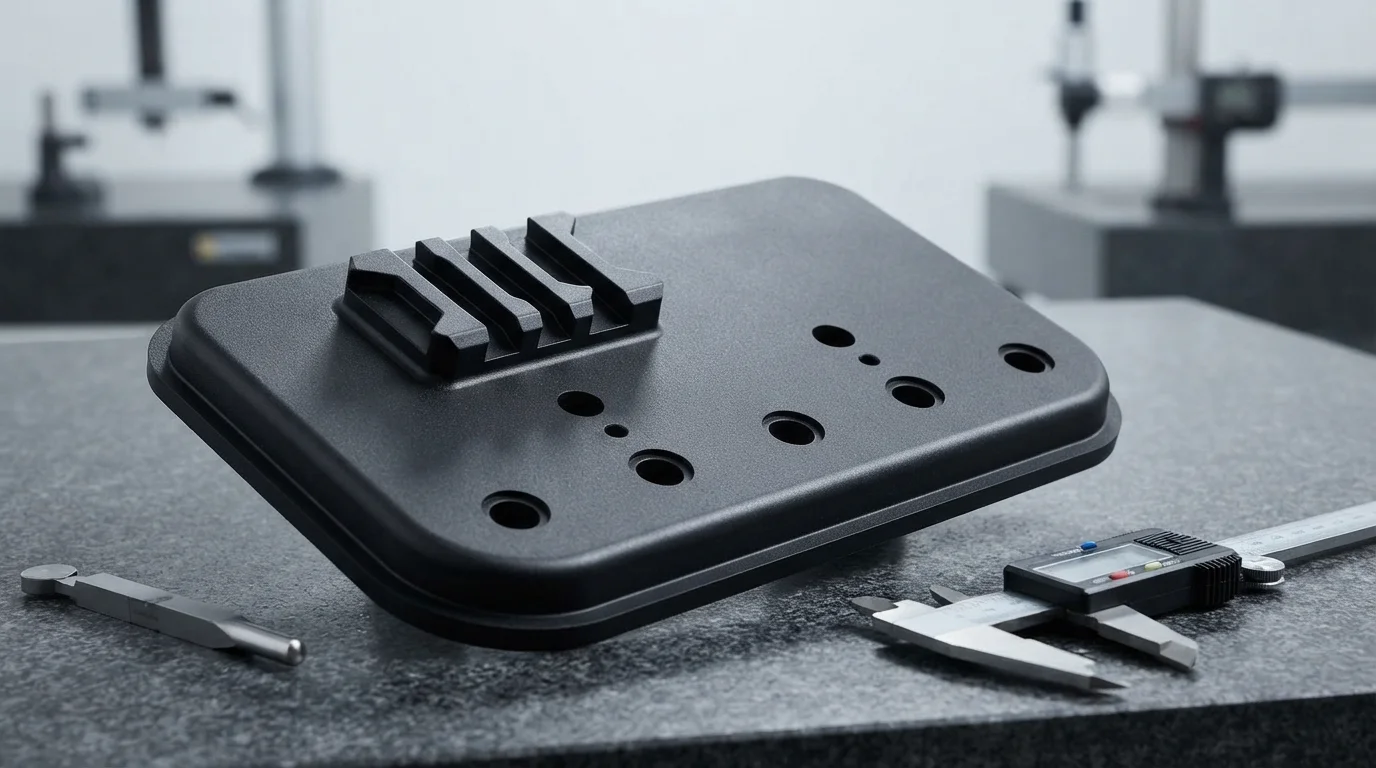
L'adesione chimica tra polimeri può degradarsi nel tempo quando i componenti affrontano prodotti chimici di pulizia aggressivi, umidità o taglio ciclico dinamico. Incorporare blocchi meccanici nel substrato plastico rigido fornisce una ritenzione fisica permanente che previene la delaminazione. Progettare scanalature a coda di rondine a 90 gradi, sottosquadri e fori passanti consente all'elastomero fuso di fluire attraverso il substrato e bloccarsi sul lato opposto.
I substrati stampati con plastiche ingegneristiche come il PA66 o policarbonato (PC) rinforzato con vetro traggono notevole beneficio dai canali di bloccaggio meccanici. Gli ancoraggi meccanici trattengono meccanicamente l'overmold flessibile, garantendo zero sollevamento dei bordi sotto forti forze di trazione o pelatura. Seguire questa guida di progettazione dell'overmolding minimizza i rischi di pelatura interfacciale su cicli di vita estesi in ambito automobilistico e medicale.
Le regole di progettazione dell'ancoraggio meccanico includono:
- Posizionamento della scanalatura a coda di rondine—La lavorazione di canali sottosquadro lungo i bordi perimetrali blocca l'elastomero contro le forze di pelatura dinamiche.
- Porte di flusso attraverso fori—La creazione di fori passanti centrali consente al secondo colpo di fusione di fluire attraverso il substrato e rivettare su entrambi i lati.
- Ottimizzazione del raggio degli angoli—L'arrotondamento degli angoli interni con un raggio minimo di 0,5 mm elimina i concentratori di stress localizzati.
- Profondità della tasca del substrato—Mantenere le profondità delle tasche uguali allo spessore desiderato dell'elastomero garantisce superfici esterne a filo.
Progettazione della Superficie di Chiusura per Prevenire la Fuoriuscita di Elastomero
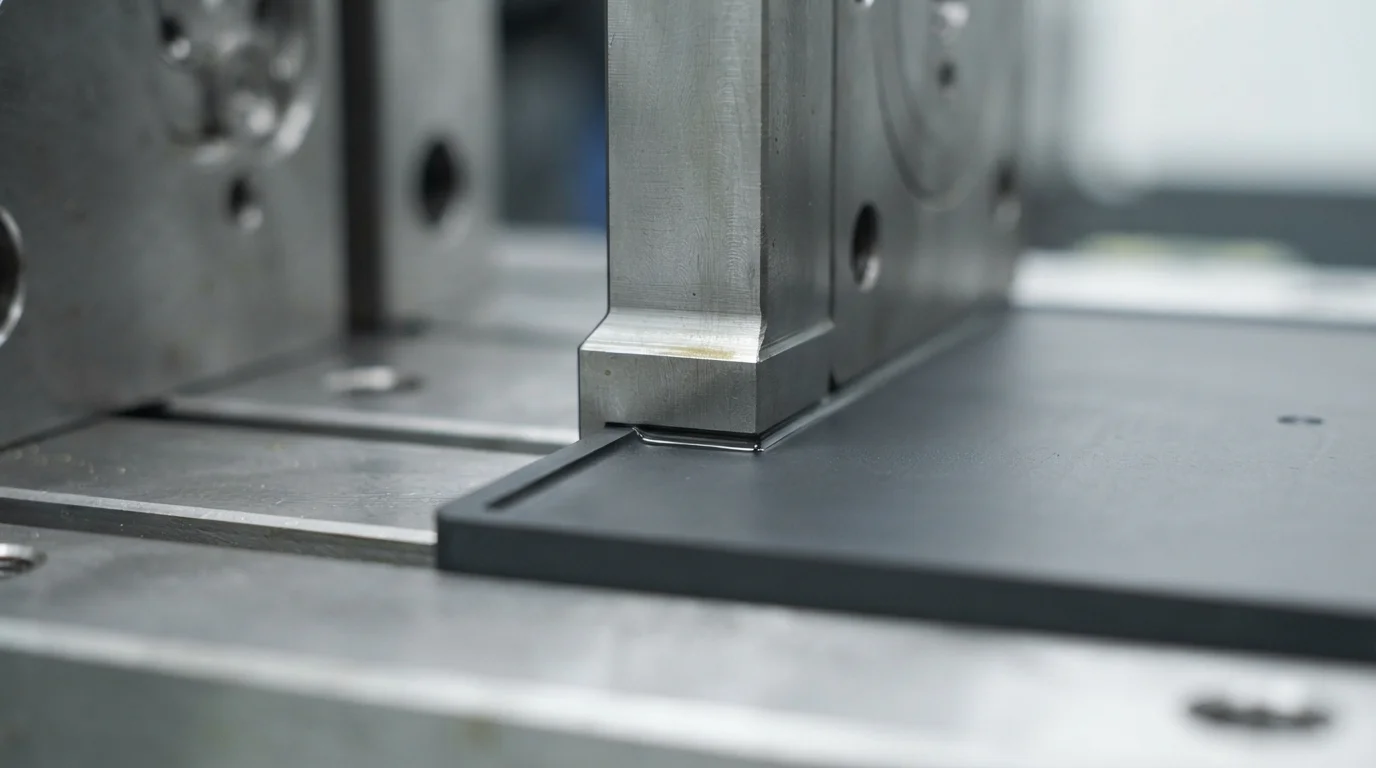
Applicando i principi di una guida di progettazione per l'overmolding si previene la fuoriuscita di resine morbide a bassa viscosità oltre i confini della cavità durante l'iniezione secondaria. L'acciaio di chiusura dello stampo si serra direttamente contro il substrato pre-moldato per sigillare la cavità di overmolding. Progettare una superficie piana superfici di chiusura con una larghezza minima di 0,5 mm a 1,0 mm fornisce una barriera meccanica positiva contro il flusso di gomma fusa.
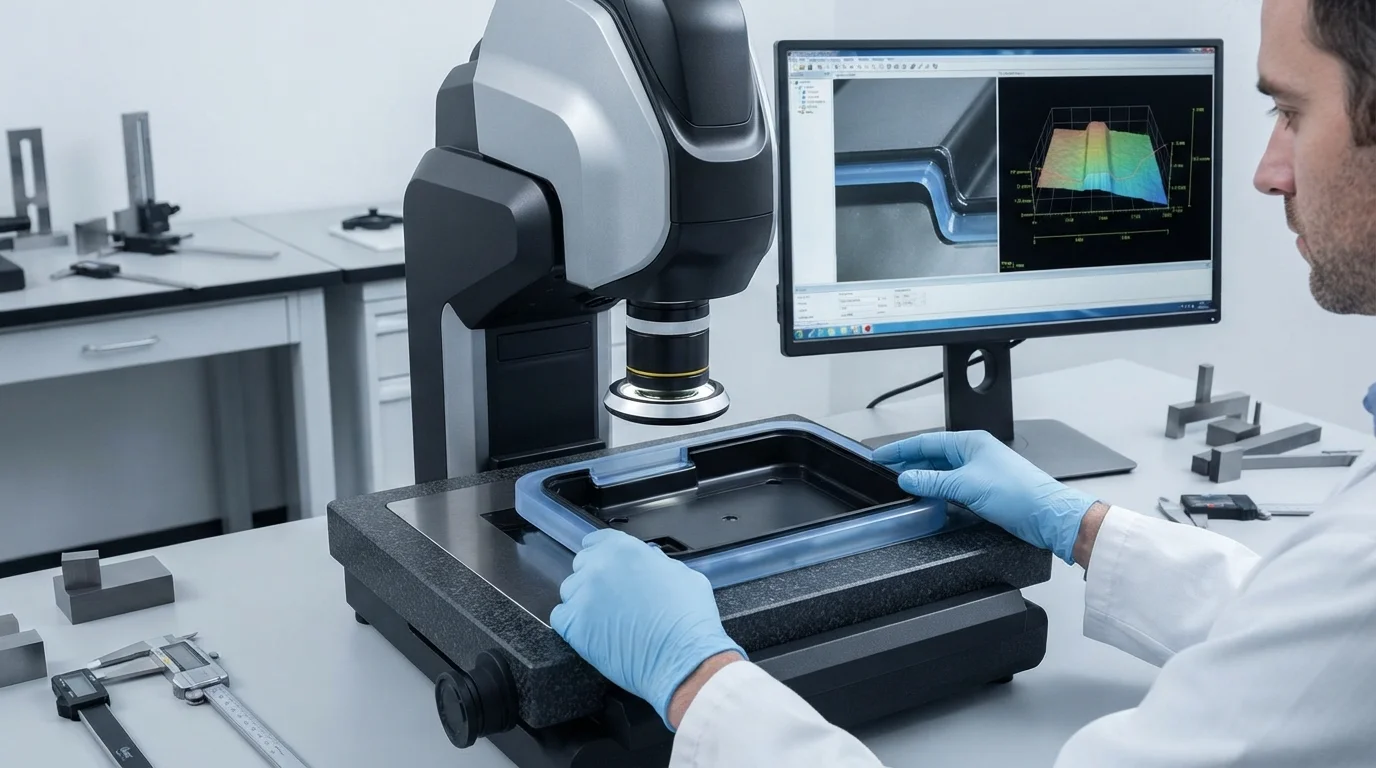
Incorporare un gradino a 90 gradi con una profondità di almeno 0,5 mm lungo il perimetro dell'overmolding crea una linea di taglio netta. I gradini di taglio netti nascondono le giunzioni di transizione e impediscono alla gomma morbida di assottigliarsi in bordi sottilissimi che si staccano facilmente. La precisione dell'adattamento dell'acciaio per utensili garantisce linee di separazione pulite e cosmetiche tra i confini di polimeri rigidi e flessibili.
Perché Scegliere JUCHENG per la DfM e l'Utensileria dell'Overmolding
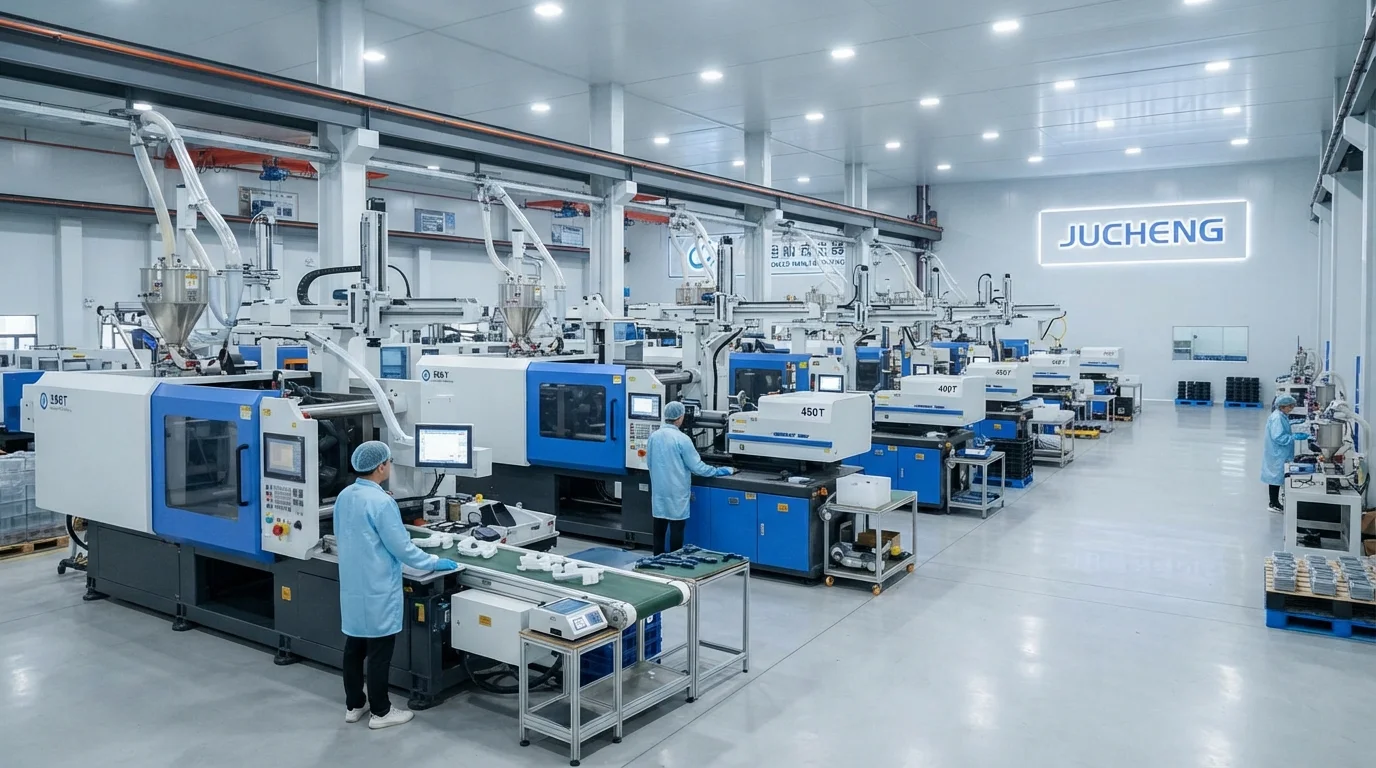
Collaborare con JUCHENG per progetti di incapsulamento multi-materiale offre accesso a un ampio reparto produttivo dotato di oltre 35 presse a iniezione automatizzate con forza di chiusura da 15T a 3000T. La gestione di un'officina utensili interna con 25 set di macchine CNC a 5 assi consente la lavorazione precisa delle superfici di chiusura in acciaio temprato acciaio inossidabile S136 o Acciaio per utensili H13. Il nostro team di ingegneria offre una revisione gratuita della DfM entro 24 ore per ogni invio CAD, analizzando lo spessore delle pareti del substrato, gli angoli di sformo e la fattibilità della chiusura prima di tagliare l'acciaio.
Aderendo a una rigorosa guida di progettazione per l'overmolding si minimizzano le revisioni dell'utensileria durante sovrastampaggio a iniezione. I sistemi di gestione della qualità certificati IATF 16949 e ISO 13485 supportano ogni ciclo di produzione multi-iniezione, offrendo documentazione completa PPAP Livello 3 per programmi automobilistici. La gestione di un reparto di stampaggio in camera bianca ISO Classe 8 protegge i componenti medici dalla contaminazione da particelle durante lo stampaggio e l'imballaggio drop.
Domande Frequenti (FAQ)
Qual è lo spessore ideale della parete per l'overmolding di TPE e TPU?
Lo spessore ideale della parete per gli strati di overmolding di TPE e TPU varia da 1,5 mm a 3,0 mm. Pareti più sottili sotto 1,0 mm aumentano la resistenza al flusso e rischiano di causare riempimenti incompleti, mentre pareti più spesse sopra 4,0 mm causano cicli di raffreddamento prolungati e segni di avvallamento estetici.
Perché sono consigliati i sottosquadri meccanici nella progettazione CAD dell'overmolding?
I sottosquadri meccanici come scanalature a coda di rondine e fori passanti bloccano fisicamente l'elastomero sul substrato rigido. L'ancoraggio fisico garantisce che impugnature morbide e guarnizioni rimangano permanentemente attaccate anche se il legame chimico si indebolisce sotto cicli termici o esposizione chimica.
Come fanno le superfici di chiusura a prevenire la fuoriuscita di elastomero sulle superfici estetiche?
Le superfici di chiusura dell'utensile si serrano saldamente contro il substrato rigido lungo una faccia di tenuta larga da 0,5 mm a 1,0 mm. Progettare un gradino a 90 gradi lungo il perimetro crea un bordo di taglio netto che blocca l'elastomero fuso dal fuoriuscire sulle superfici visibili.
Gli angoli interni vivi possono causare il distacco dell'elastomero overmolded?
Gli angoli interni vivi creano concentrazioni localizzate di sollecitazione e ostacolano il flusso uniforme dell'elastomero. L'aggiunta di raccordi generosi (minimo 0,5 mm) su tutti gli angoli di transizione favorisce un riempimento uniforme del fuso e migliora la durabilità del legame interfacciale.
In che modo il preriscaldamento del substrato migliora l'adesione dell'overmolding?
Il preriscaldamento del substrato in plastica rigida a 70°C-90°C rallenta la velocità di raffreddamento del fuso del secondo shot in arrivo. Le superfici di confine calde consentono alle catene polimeriche di entrambi i materiali di interdiffondersi in profondità, formando un forte legame di fusione chimica.
Perché una revisione DfM precoce è essenziale prima di tagliare l'acciaio dello stampo per overmolding?
Eseguire una revisione DfM precoce valuta gli spessori nominali delle pareti, gli angoli di chiusura e il posizionamento degli iniettori mentre il progetto è ancora digitale. Identificare precocemente potenziali rischi di bava o ritiro elimina costose rilavorazioni dello stampo e lunghi ritardi nell'attrezzaggio.