
Проектирование многокомпонентных полимерных деталей требует балансировки соотношений толщины стенок, углов стали затвора и механических анкерных элементов внутри 3D CAD-модели. Интеграция гибких эластомерных слоев непосредственно на жесткие пластиковые подложки обеспечивает тактильную эргономику, защиту от ударов и герметизацию жидкостей без вторичных механических креплений.
Неправильные переходы стенок или слабые периферийные затворы вызывают серьезные производственные дефекты, такие как отслаивание кромок, эластомерный облой и локальные усадочные раковины. Установление стандартизированных рекомендаций по технологии изготовления (DfM) на начальном этапе 3D-моделирования исключает дорогостоящие модификации инструмента и обеспечивает высокий выход годных изделий при серийном производстве. Данное техническое инженерное руководство анализирует соотношения толщины стенок, механические поднутрения и параметры уплотнения затворных поверхностей.
Переходы толщины стенок и предотвращение усадочных раковин на мягкой резине
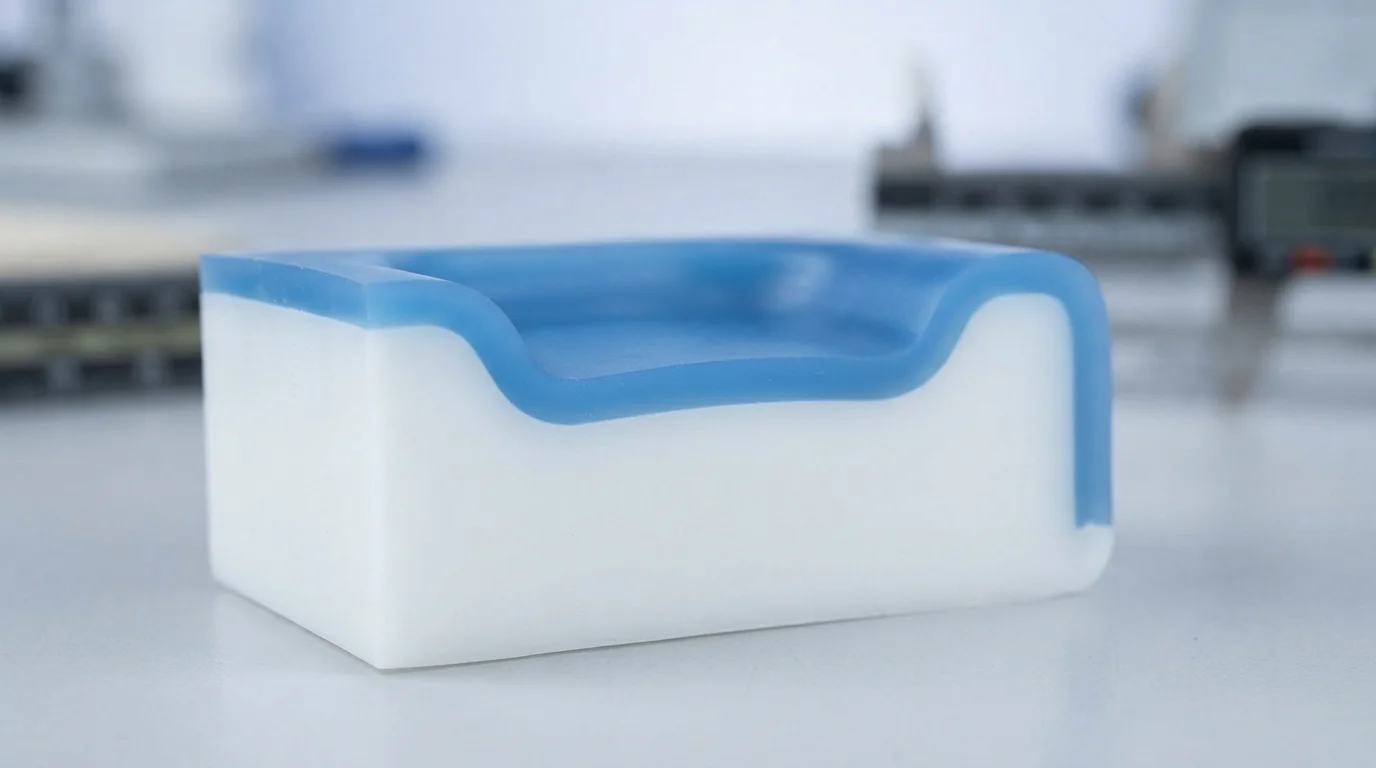
Соблюдение всеобъемлющего руководства по проектированию двухкомпонентного литья обеспечивает равномерное отверждение эластомерных слоев без образования косметических усадочных раковин или внутренних пустот. Номинальная толщина стенки мягкого эластомер слоя должна составлять от 1,5 мм до 3,0 мм по всей детали. Проектирование секций двухкомпонентного литья тоньше 1,0 мм создает высокое сопротивление впрыску, что приводит к недоливам в низковязких TPE или TPU смолах.
И наоборот, чрезмерно толстые секции эластомера остывают значительно медленнее, чем соседние стенки подложки, стягивая поверхностный материал внутрь и создавая глубокие усадочные впадины. Включение постепенных конусных переходов между толстыми и тонкими секциями предотвращает локальные концентрации массы. Поддержание равномерной толщины стенок как подложки, так и слоев двухкомпонентного литья обеспечивает сбалансированную термическую усадку в течение всего цикла охлаждения.
| Параметр проектирования | Рекомендуемое руководство по САПР | Физический риск при нарушении | Стратегия оптимизации оснастки |
|---|---|---|---|
| Толщина стенки эластомера | 1,5 мм – 3,0 мм равномерно | Раковины (>3,0 мм) или недоливы (<1,0 мм) | Соблюдайте переходы радиусом 2:1 на ступенях стенок |
| Угол наклона стенки подложки | 1,5° – 2,0° минимальный конус | Задиры детали и заклинивание стержня сердечника | Увеличьте уклон для глубоких полостей вытяжки сердечника |
| Высота ступени по периметру кромки | ≥ 0,5 мм ступень 90 градусов | Истончение и отслаивание кромки эластомера | Механическая обработка отдельных заплечиков для уплотнения |
Проектирование механических блокировок, отверстий и поднутрений
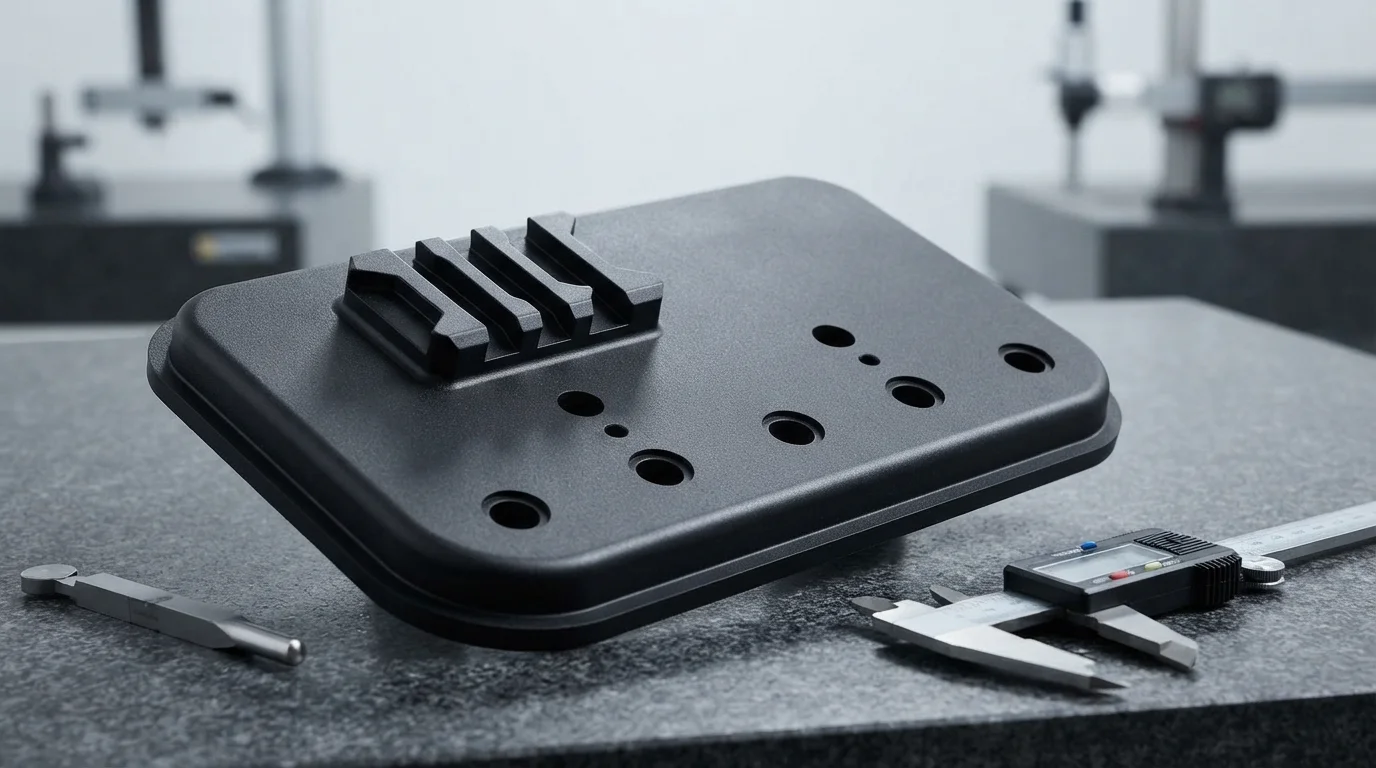
Химическая адгезия между полимерами может со временем ухудшаться, когда компоненты подвергаются воздействию агрессивных чистящих химикатов, влаги или динамического циклического сдвига. Включение механические замки в жесткую пластиковую подложку обеспечивает постоянное физическое удержание, предотвращающее расслоение. Проектирование 90-градусных пазов типа «ласточкин хвост», поднутрений и сквозных отверстий позволяет расплавленному эластомеру протекать через подложку и фиксироваться на противоположной стороне.
Подложки, отформованные из инженерных пластиков, таких как стеклонаполненный PA66 или поликарбонат (ПК) значительно выигрывают от механических блокирующих каналов. Механические анкеры механически удерживают гибкий овермолд, обеспечивая отсутствие подъема кромок при сильных растягивающих или отслаивающих нагрузках. Следование этому руководству по проектированию овермолдинга минимизирует риски межслойного отслаивания в течение длительных сроков службы в автомобильной и медицинской промышленности.
Правила проектирования механической анкеровки включают:
- Размещение пазов типа «ласточкин хвост»— Механическая обработка поднутренных каналов по периметру кромок блокирует эластомер от динамических отслаивающих усилий.
- Сквозные отверстия для потока— Создание центральных сквозных отверстий позволяет расплаву второй заливки протекать через подложку и заклепываться с обеих сторон.
- Оптимизация радиуса углов— Скругление внутренних углов с минимальным радиусом 0,5 мм устраняет локальные концентраторы напряжений.
- Глубина кармана подложки— Поддержание глубины карманов, равной желаемой толщине эластомера, обеспечивает заподлицо наружные поверхности.
Конструкция запорных площадок для предотвращения облоя эластомера
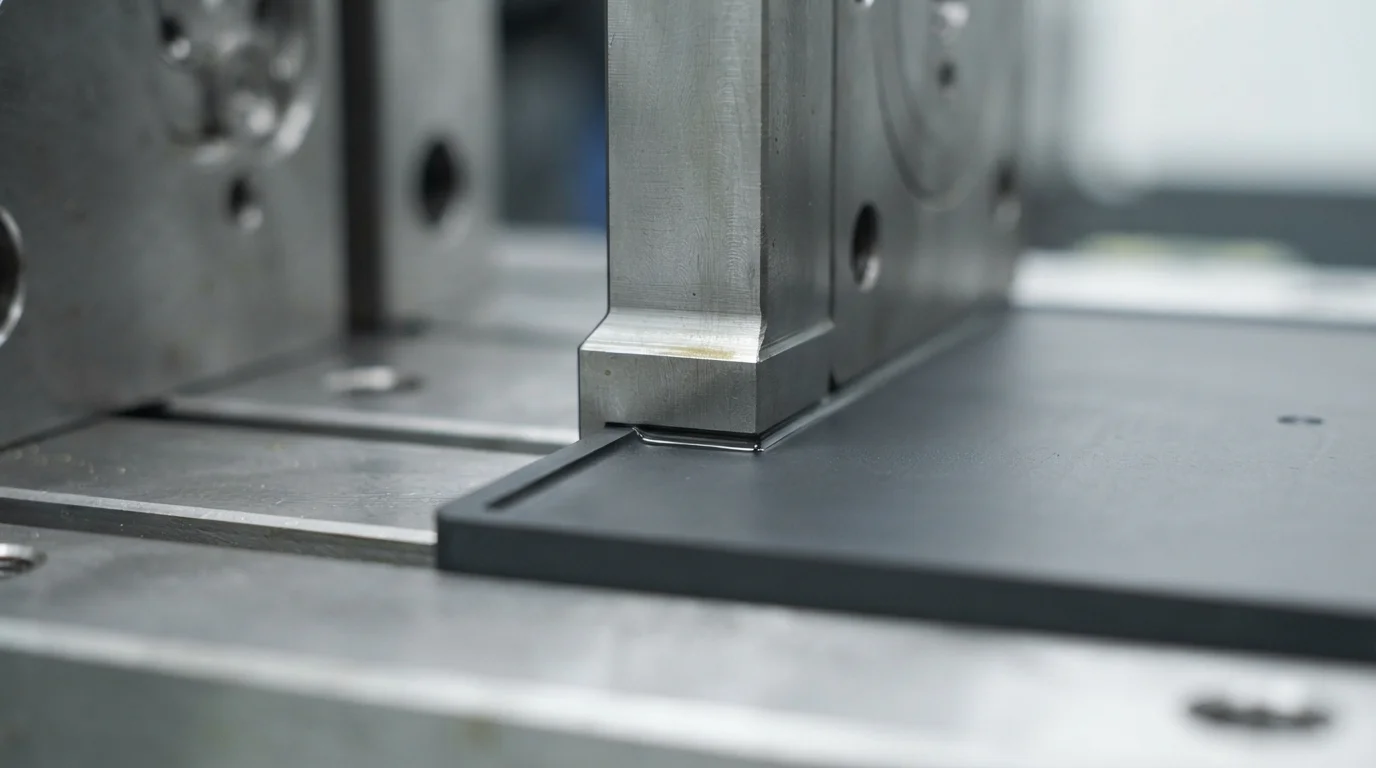
Применение принципов руководства по проектированию двухкомпонентного литья предотвращает утечку низковязких мягких смол за границы полости во время вторичной инжекции. Запирающие стальные поверхности пресс-формы плотно прижимаются к предварительно отформованной подложке, герметизируя полость для нанесения второго компонента. Проектирование плоских запирающих площадок минимальной шириной от 0,5 мм до 1,0 мм обеспечивает надежный механический барьер против потока расплавленной резины.
Включение ступени с углом 90 градусов глубиной не менее 0,5 мм по периметру зоны двухкомпонентного литья создает четкую линию отсечки. Резкие ступени отсечки скрывают переходные швы и предотвращают растекание мягкой резины в тончайшие кромки, которые легко отслаиваются. Прецизионная подгонка инструментальной стали обеспечивает чистые, косметические линии разделения между жесткими и гибкими полимерными границами.
Почему стоит выбрать JUCHENG для DfM и изготовления пресс-форм для двухкомпонентного литья
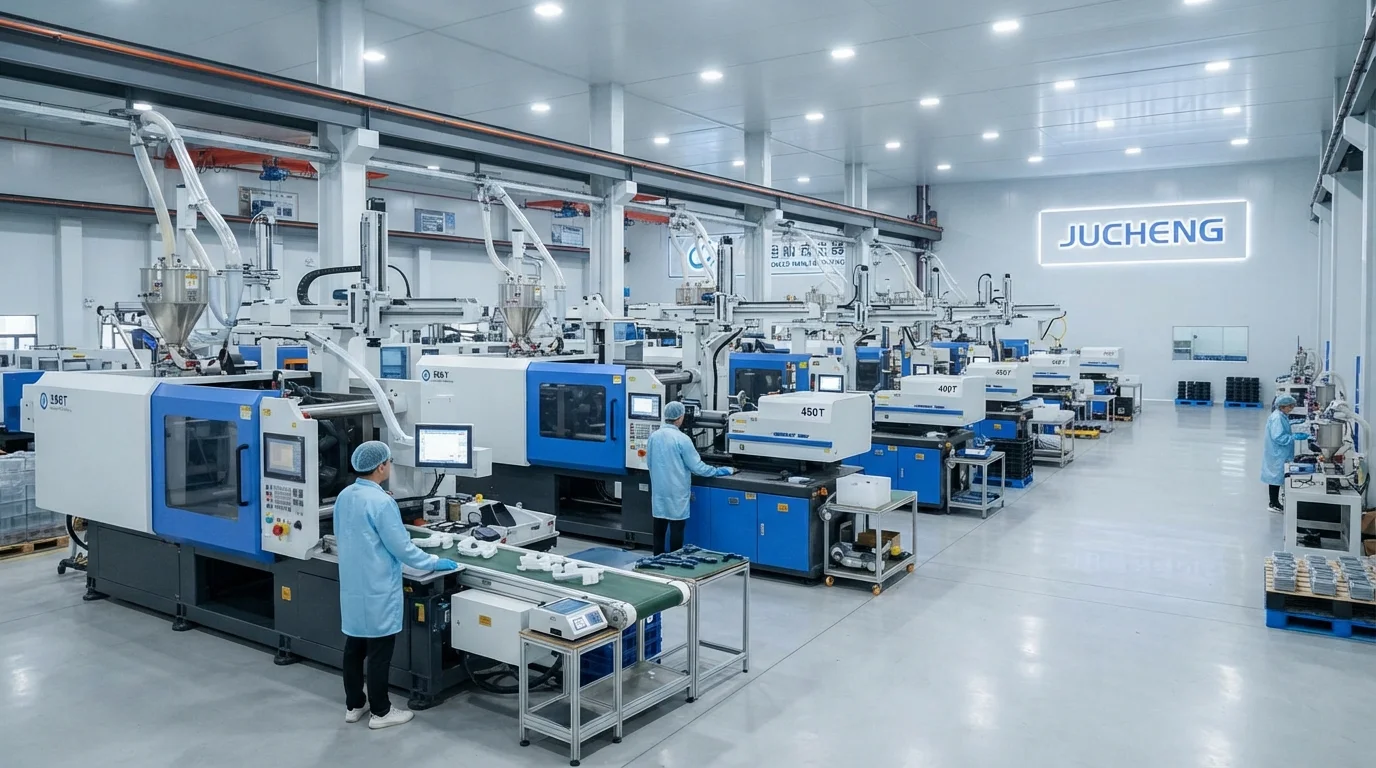
Сотрудничество с JUCHENG в проектах по многокомпонентному литью обеспечивает доступ к обширному производственному цеху, оснащенному более чем 35 автоматическими литьевыми машинами с усилием смыкания от 15 до 3000 тонн. Наличие собственного инструментального цеха с 25 станками с ЧПУ с 5 осями позволяет точно обрабатывать запирающие стальные площадки из закаленной нержавеющей стали S136 или инструментальной стали H13. Наша инженерная команда предоставляет бесплатный 24-часовой анализ DfM для каждой отправленной CAD-модели, анализируя толщину стенок подложки, углы наклона и возможность запирания до начала изготовления пресс-формы.
Соблюдение строгого руководства по проектированию двухкомпонентного литья сводит к минимуму доработки инструмента во время литья под давлением с двухкомпонентным формованием. Системы менеджмента качества, сертифицированные по IATF 16949 и ISO 13485, поддерживают каждое многокомпонентное производство, предоставляя полную документацию PPAP уровня 3 для автомобильных программ. Наличие литейного цеха с чистым помещением класса ISO 8 защищает медицинские компоненты от загрязнения частицами во время литья и упаковки.
Часто задаваемые вопросы (FAQ)
Какова идеальная толщина стенки для двухкомпонентного литья TPE и TPU?
Идеальная толщина стенки для слоев двухкомпонентного литья TPE и TPU составляет от 1,5 мм до 3,0 мм. Более тонкие стенки менее 1,0 мм увеличивают сопротивление потоку и риск недолива, в то время как более толстые стенки свыше 4,0 мм вызывают длительные циклы охлаждения и косметические усадочные раковины.
Почему механические поднутрения рекомендуются при проектировании CAD для двухкомпонентного литья?
Механические поднутрения, такие как пазы типа «ласточкин хвост» и сквозные отверстия, физически фиксируют эластомер на жесткой подложке. Физическое анкерование гарантирует, что мягкие рукоятки и уплотнения остаются постоянно прикрепленными, даже если химическая связь ослабевает при термическом циклировании или химическом воздействии.
Как запирающие площадки предотвращают образование облоя эластомера на косметических поверхностях?
Запирающие площадки инструмента плотно прижимаются к жесткой подложке по уплотняющей поверхности шириной от 0,5 мм до 1,0 мм. Проектирование ступени под углом 90 градусов по периметру создает резкую кромку отсечки, которая блокирует проникновение расплавленного эластомера на видимые поверхности.
Могут ли острые внутренние углы вызвать отслаивание переформованного эластомера?
Острые внутренние углы создают локальные концентрации напряжений и препятствуют плавному течению эластомера. Добавление значительных радиусов (минимум 0,5 мм) во всех переходных углах способствует равномерной упаковке расплава и повышает долговечность межфазного соединения.
Как предварительный нагрев подложки улучшает адгезию при переформовании?
Предварительный нагрев жесткой пластиковой подложки до 70°C-90°C замедляет скорость охлаждения поступающего расплава второй стадии. Теплые граничные поверхности позволяют полимерным цепям обоих материалов глубоко взаимодиффундировать, образуя прочную химическую связь.
Почему ранний анализ DfM необходим перед резкой стали для пресс-формы переформования?
Проведение раннего анализа DfM оценивает номинальные толщины стенок, углы запирания и расположение литников, пока конструкция еще цифровая. Раннее выявление потенциальных рисков облоя или усадочных раковин исключает дорогостоящую переделку пресс-формы и длительные задержки инструментальной оснастки.