
Designing multi-material polymer components requires balancing wall thickness ratios, shut-off steel angles, and mechanical anchoring features inside the 3D CAD model. Integrating flexible elastomeric layers directly over rigid plastic substrates provides tactile ergonomics, impact protection, and fluidic sealing without secondary mechanical fasteners.
Improper wall transitions or weak perimeter shut-offs trigger severe manufacturing defects like edge peeling, elastomeric flash, and localized sink marks. Establishing standardized DfM guidelines during initial 3D modeling eliminates costly tool modifications and ensures high-yield series production. This technical engineering guide analyzes wall thickness ratios, mechanical undercut geometries, and shut-off land sealing parameters.
Wall Thickness Transitions & Preventing Soft Rubber Sink Marks
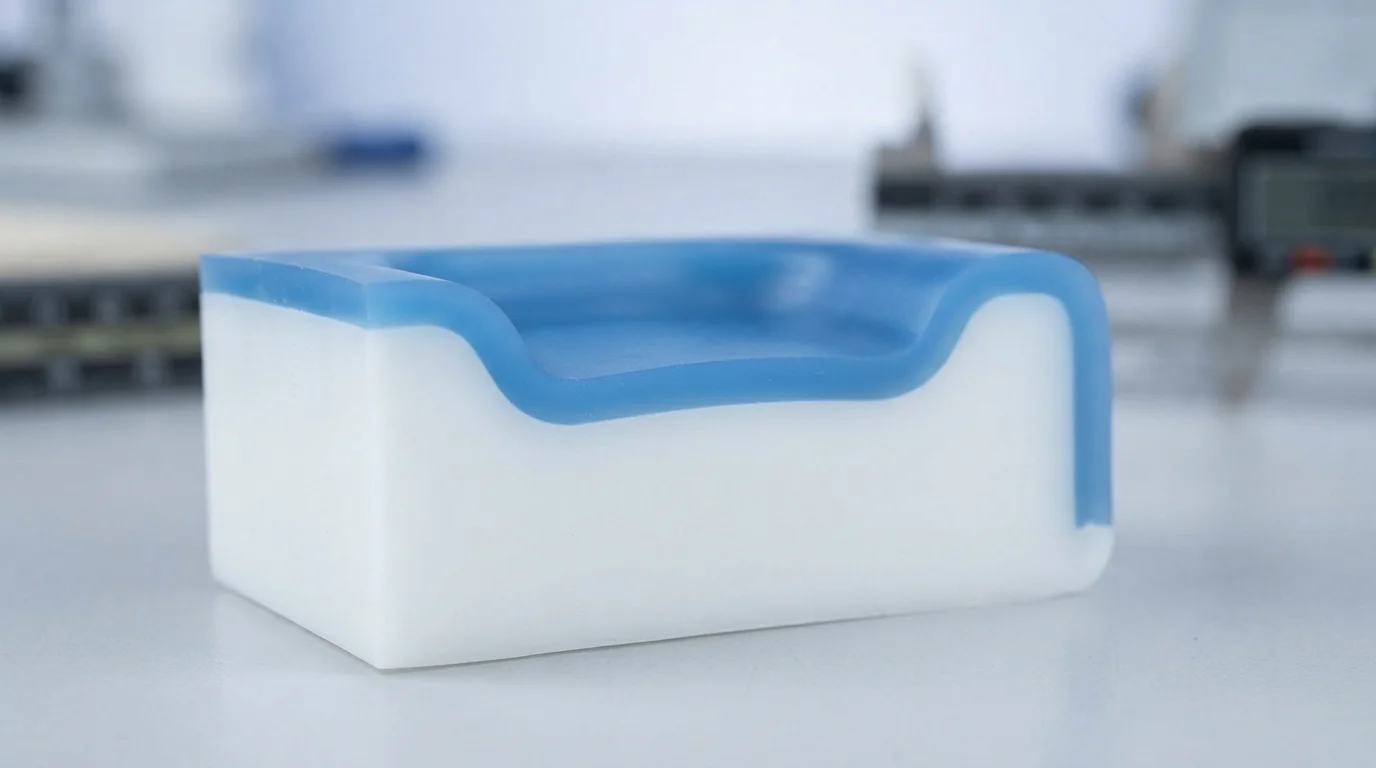
Adhering to a comprehensive overmolding design guide ensures that elastomeric layers solidify uniformly without developing cosmetic sink marks or internal voids. Nominal wall thickness for the soft elastômero layer should remain between 1.5 mm and 3.0 mm across the component. Designing overmold sections thinner than 1.0 mm creates high injection resistance that leads to short shots in low-viscosity TPE ou TPU resins.
Conversely, excessively thick elastomer sections cool significantly slower than adjacent substrate walls, pulling surface material inward to create deep sink depressions. Incorporating gradual taper transitions between thick and thin sections prevents localized mass concentrations. Maintaining uniform wall thicknesses across both substrate and overmold layers ensures balanced thermal contraction throughout the cooling cycle.
| Parâmetro de Design | Diretriz CAD Recomendada | Risco Físico se Violado | Estratégia de Otimização de Ferramentas |
|---|---|---|---|
| Espessura da Parede de Elastômero | 1,5 mm – 3,0 mm Uniforme | Marcas de afundamento (>3,0 mm) ou injeção curta (<1,0 mm) | Manter transições de raio 2:1 nos degraus da parede |
| Ângulo de Saída da Parede do Substrato | 1,5° – 2,0° de Conicidade Mínima | Arranhões por arraste da peça e travamento do pino de núcleo | Aumentar a conicidade para cavidades de extração profunda do núcleo |
| Altura do Degrau da Borda Perimetral | ≥ 0,5 mm Degrau de 90 Graus | Desfiamento e descascamento da borda do elastômero | Usinagem de ombros de vedação distintos |
Projetando Intertravamentos Mecânicos, Furos e Rebaixos
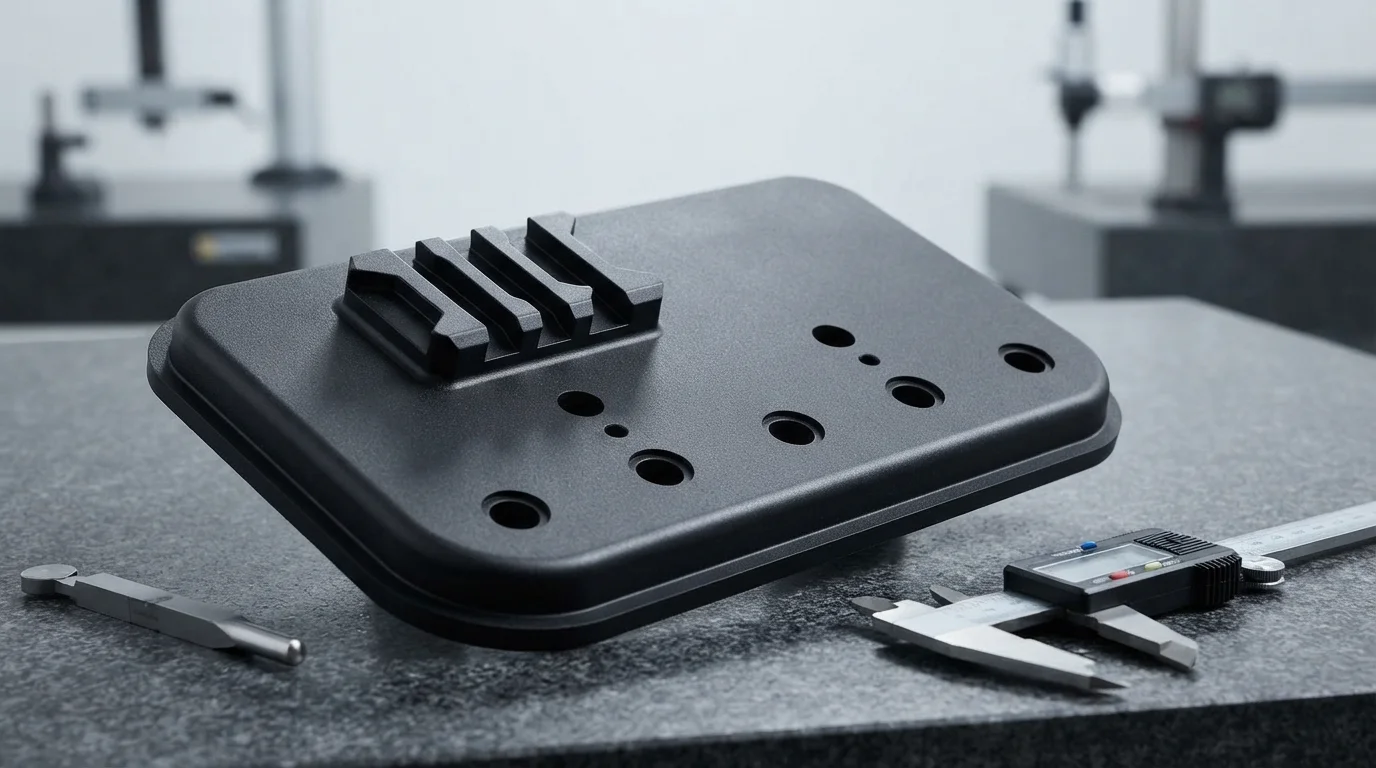
A adesão química entre polímeros pode degradar ao longo do tempo quando os componentes enfrentam produtos químicos de limpeza agressivos, umidade ou cisalhamento cíclico dinâmico. Incorporar intertravamentos mecânicos no substrato plástico rígido fornece retenção física permanente que evita a delaminação. Projetar ranhuras em cauda de andorinha de 90 graus, rebaixos e furos passantes permite que o elastômero fundido flua através do substrato e trave no lado oposto.
Substratos moldados com plásticos de engenharia, como PA66 ou policarbonato (PC) reforçado com vidro, beneficiam-se substancialmente de canais de travamento mecânico. Âncoras mecânicas prendem o sobremoldado flexível mecanicamente, garantindo zero levantamento de borda sob forças pesadas de tração ou descascamento. Seguir este guia de design de sobremoldagem minimiza os riscos de descascamento interfacial em ciclos de vida automotivos e médicos prolongados.
As regras de ancoragem mecânica incluem:
- Posicionamento da ranhura em cauda de andorinha—Usinar canais rebaixados ao longo das bordas periféricas trava o elastômero contra forças dinâmicas de descascamento.
- Portas de fluxo através de furos—Criar furos passantes centrais permite que o segundo derrame flua através do substrato e rebitar em ambos os lados.
- Otimização do raio do canto—Arredondar cantos internos com um raio mínimo de 0,5 mm elimina concentradores de tensão localizados.
- Profundidade do bolsão do substrato—Manter profundidades de bolsão iguais à espessura desejada do elastômero garante superfícies externas niveladas.
Design da Área de Fechamento para Prevenir Rebarbas de Elastômero
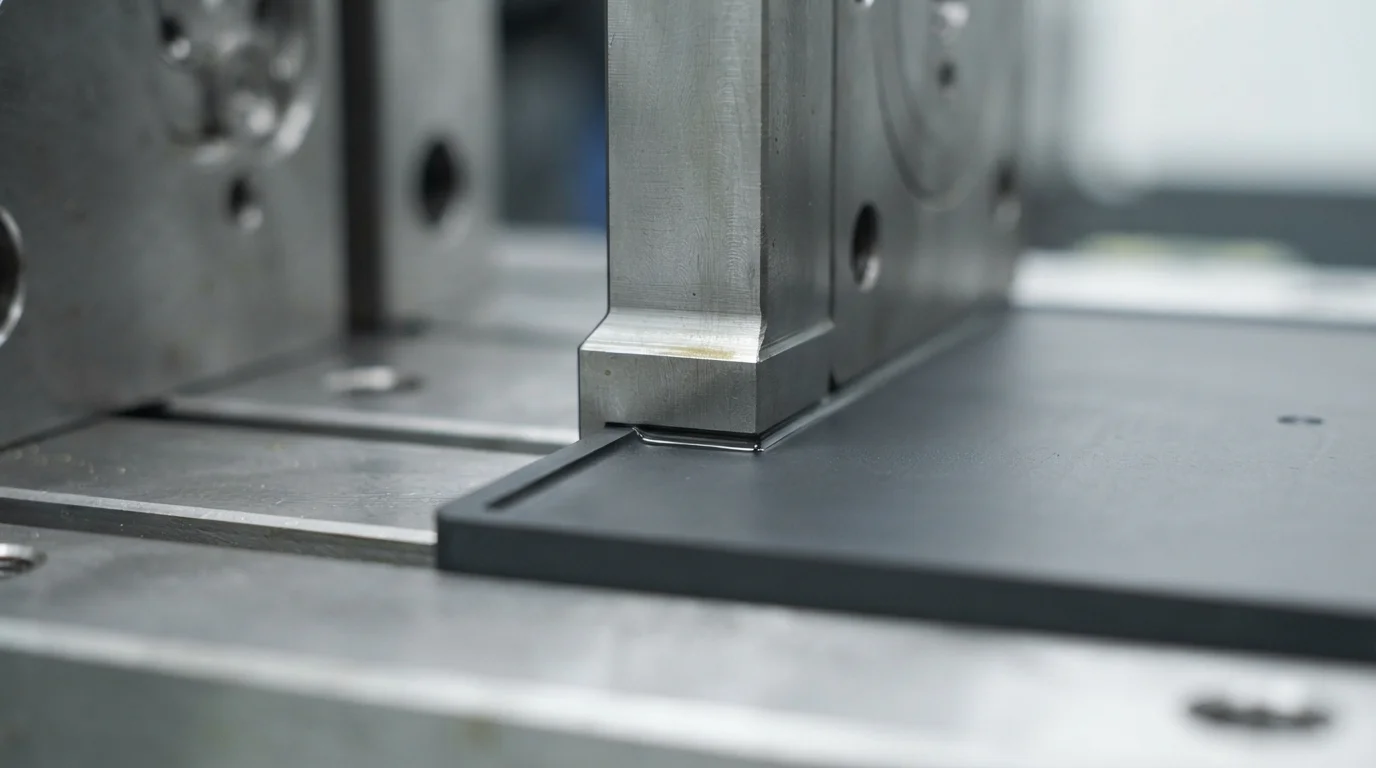
Applying principles from an overmolding design guide prevents low-viscosity soft resins from leaking past cavity boundaries during secondary injection. Mold shut-off steel clamps directly against the pre-molded substrate to seal the overmold cavity. Designing flat superfícies de fechamento with a minimum width of 0.5 mm to 1.0 mm provides a positive mechanical barrier against molten rubber flow.
Incorporating a 90-degree edge step measuring at least 0.5 mm deep along the overmold perimeter creates a sharp cutoff line. Sharp cutoff steps hide transition seams and prevent soft rubber from feathering into razor-thin edges that peel easily. Precision tool steel fitment ensures clean, cosmetic separation lines between rigid and flexible polymer boundaries.
Why Choose JUCHENG for Overmolding DfM & Tooling
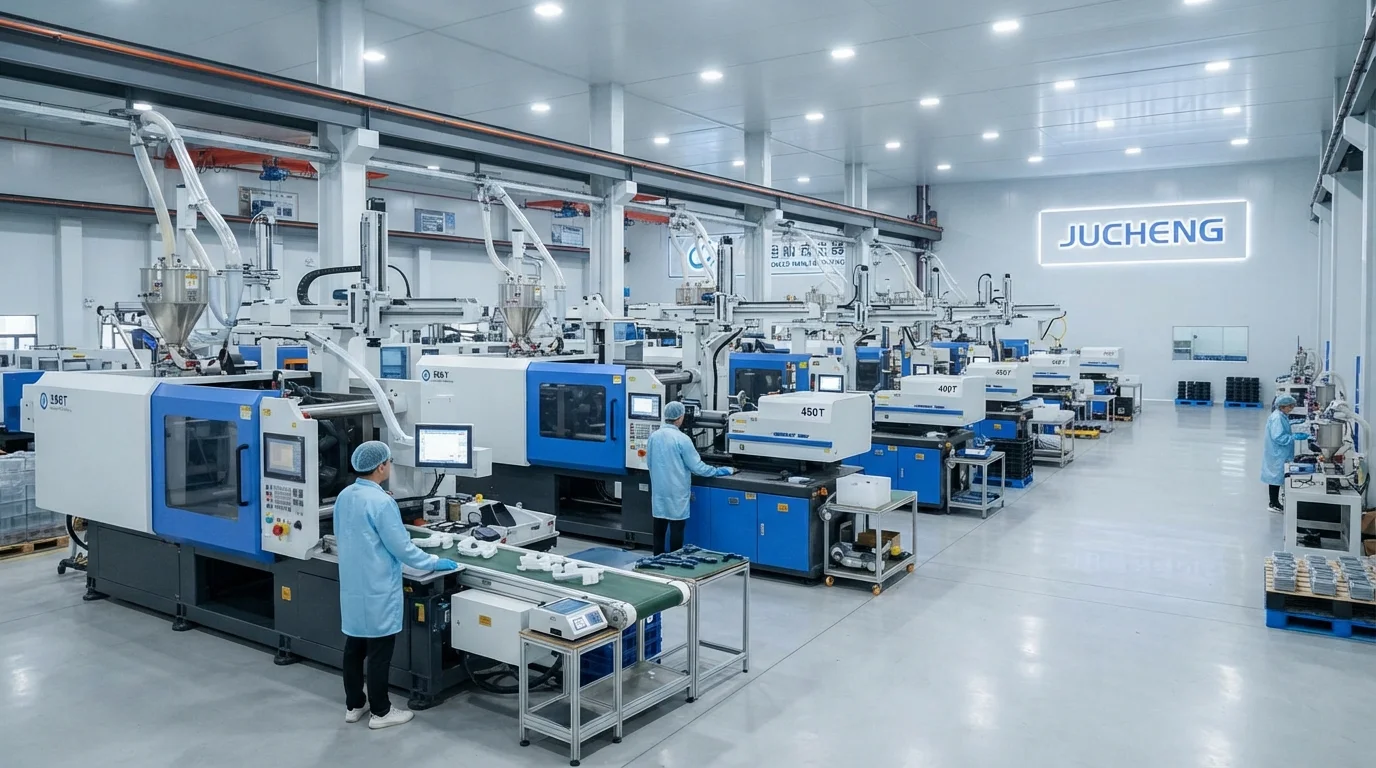
A parceria com a JUCHENG para projetos de encapsulamento multimaterial fornece acesso a um extenso parque de produção equipado com mais de 35 prensas de injeção automatizadas com força de fechamento de 15T a 3000T. Operando uma sala de ferramentas interna com 25 conjuntos de máquinas CNC de 5 eixos permite a usinagem precisa de terras de aço de fechamento em aço inoxidável S136 ou aço para ferramentas H13. Nossa equipe de engenharia fornece uma revisão gratuita de DfM em 24 horas para cada envio de CAD, analisando a espessura da parede do substrato, ângulos de saída e viabilidade de fechamento antes de cortar o aço.
Adhering to a strict overmolding design guide minimizes tooling revisions during moldagem por injeção de sobremoldagem. Os sistemas de gestão da qualidade certificados pela IATF 16949 e ISO 13485 respaldam cada execução de produção multimaterial, oferecendo documentação completa PPAP Nível 3 para programas automotivos. A operação de um departamento de moldagem em sala limpa ISO Classe 8 protege os componentes médicos contra contaminação por partículas durante a moldagem e o acondicionamento em embalagens drop-pack.
Perguntas Frequentes (FAQs)
What is the ideal wall thickness for TPE and TPU overmolding?
Ideal wall thickness for TPE and TPU overmolding layers ranges from 1.5 mm to 3.0 mm. Thinner walls below 1.0 mm increase flow resistance and risk short shots, while thicker walls above 4.0 mm cause prolonged cooling cycles and cosmetic sink marks.
Why are mechanical undercuts recommended in overmolding CAD design?
Mechanical undercuts like dovetail grooves and through-holes physically lock the elastomer onto the rigid substrate. Physical anchoring ensures that soft grips and seals remain permanently attached even if chemical bonding weakens under thermal cycling or chemical exposure.
How do shut-off lands prevent elastomer flash on cosmetic surfaces?
Tooling shut-off lands clamp firmly against the rigid substrate along a 0.5 mm to 1.0 mm wide sealing face. Designing a 90-degree step along the perimeter creates a sharp cutoff edge that blocks molten elastomer from bleeding over appearance faces.
Can sharp internal corners cause overmolded elastomer peeling?
Sharp internal corners create localized stress concentrations and impede smooth elastomer flow. Adding generous radii (minimum 0.5 mm) at all transition corners promotes uniform melt packing and enhances interfacial bond durability.
How does substrate preheating improve overmolding adhesion?
Preheating the rigid plastic substrate to 70°C-90°C slows the cooling rate of the incoming second-shot melt. Warm boundary surfaces allow polymer chains from both materials to interdiffuse deeply, forming a strong chemical fusion bond.
Why is an early DfM review essential before cutting overmolding mold steel?
Conducting an early DfM review evaluates nominal wall thicknesses, shut-off angles, and gate placements while the design is still digital. Identifying potential flash or sink risks early eliminates costly mold rework and long tooling delays.