
Designing multi-material polymer components requires balancing wall thickness ratios, shut-off steel angles, and mechanical anchoring features inside the 3D CAD model. Integrating flexible elastomeric layers directly over rigid plastic substrates provides tactile ergonomics, impact protection, and fluidic sealing without secondary mechanical fasteners.
Improper wall transitions or weak perimeter shut-offs trigger severe manufacturing defects like edge peeling, elastomeric flash, and localized sink marks. Establishing standardized DfM guidelines during initial 3D modeling eliminates costly tool modifications and ensures high-yield series production. This technical engineering guide analyzes wall thickness ratios, mechanical undercut geometries, and shut-off land sealing parameters.
Wall Thickness Transitions & Preventing Soft Rubber Sink Marks
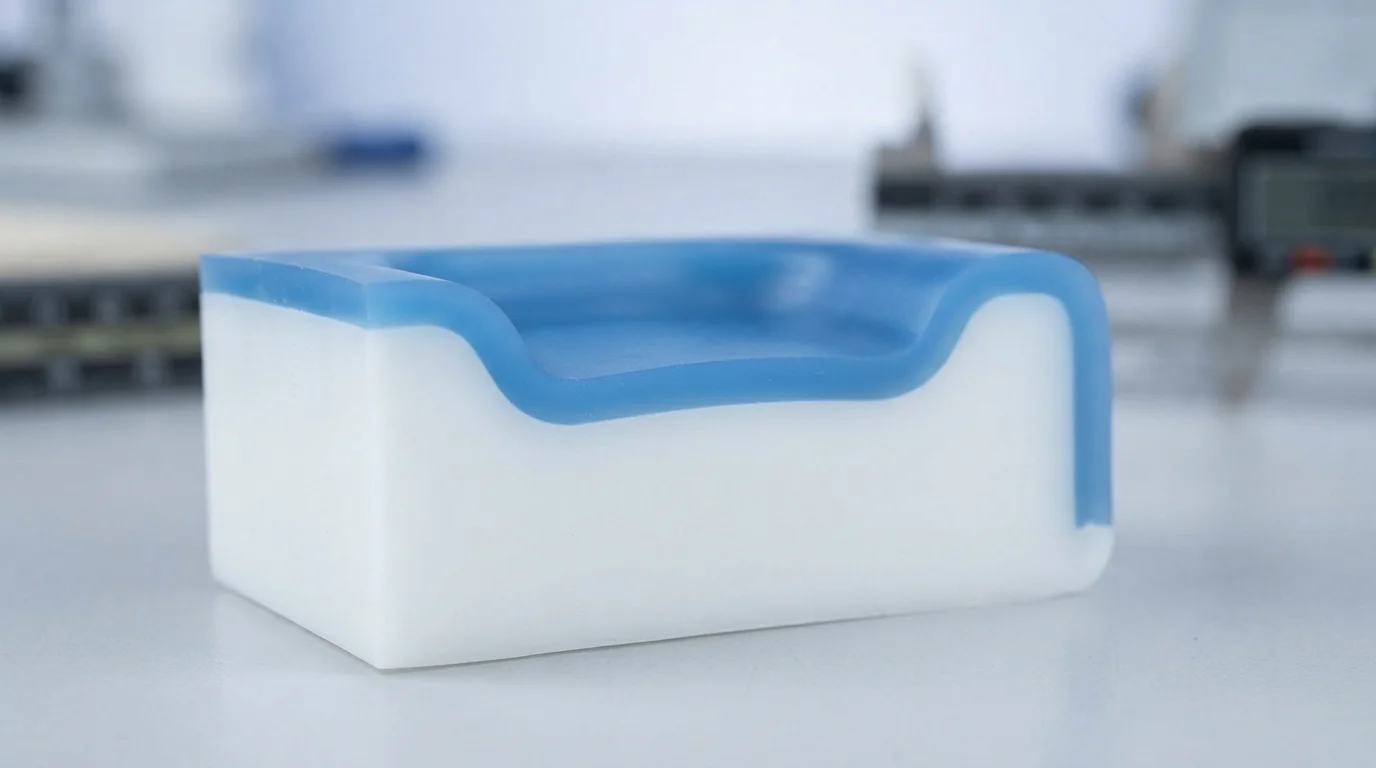
Adhering to a comprehensive overmolding design guide ensures that elastomeric layers solidify uniformly without developing cosmetic sink marks or internal voids. Nominal wall thickness for the soft elastomer layer should remain between 1.5 mm and 3.0 mm across the component. Designing overmold sections thinner than 1.0 mm creates high injection resistance that leads to short shots in low-viscosity TPE o TPU resins.
Conversely, excessively thick elastomer sections cool significantly slower than adjacent substrate walls, pulling surface material inward to create deep sink depressions. Incorporating gradual taper transitions between thick and thin sections prevents localized mass concentrations. Maintaining uniform wall thicknesses across both substrate and overmold layers ensures balanced thermal contraction throughout the cooling cycle.
| Parámetro de diseño | Guía CAD recomendada | Riesgo físico si se viola | Estrategia de optimización de herramientas |
|---|---|---|---|
| Espesor de pared de elastómero | 1.5 mm – 3.0 mm uniforme | Marcas de hundimiento (>3.0mm) o disparos cortos (<1.0mm) | Mantener transiciones de radio 2:1 en escalones de pared |
| Ángulo de desmoldeo de pared de sustrato | Mínimo de 1.5° – 2.0° de conicidad | Rayones por arrastre de pieza y atascamiento de pasadores de núcleo | Aumentar el desmoldeo para cavidades profundas de extracción |
| Altura de escalón de borde perimetral | ≥ 0.5 mm Escalón de 90 grados | Deshilachado y pelado del borde del elastómero | Mecanizado de hombros distintivos de cierre de desactivación |
Diseño de enclavamientos mecánicos, orificios y socavados
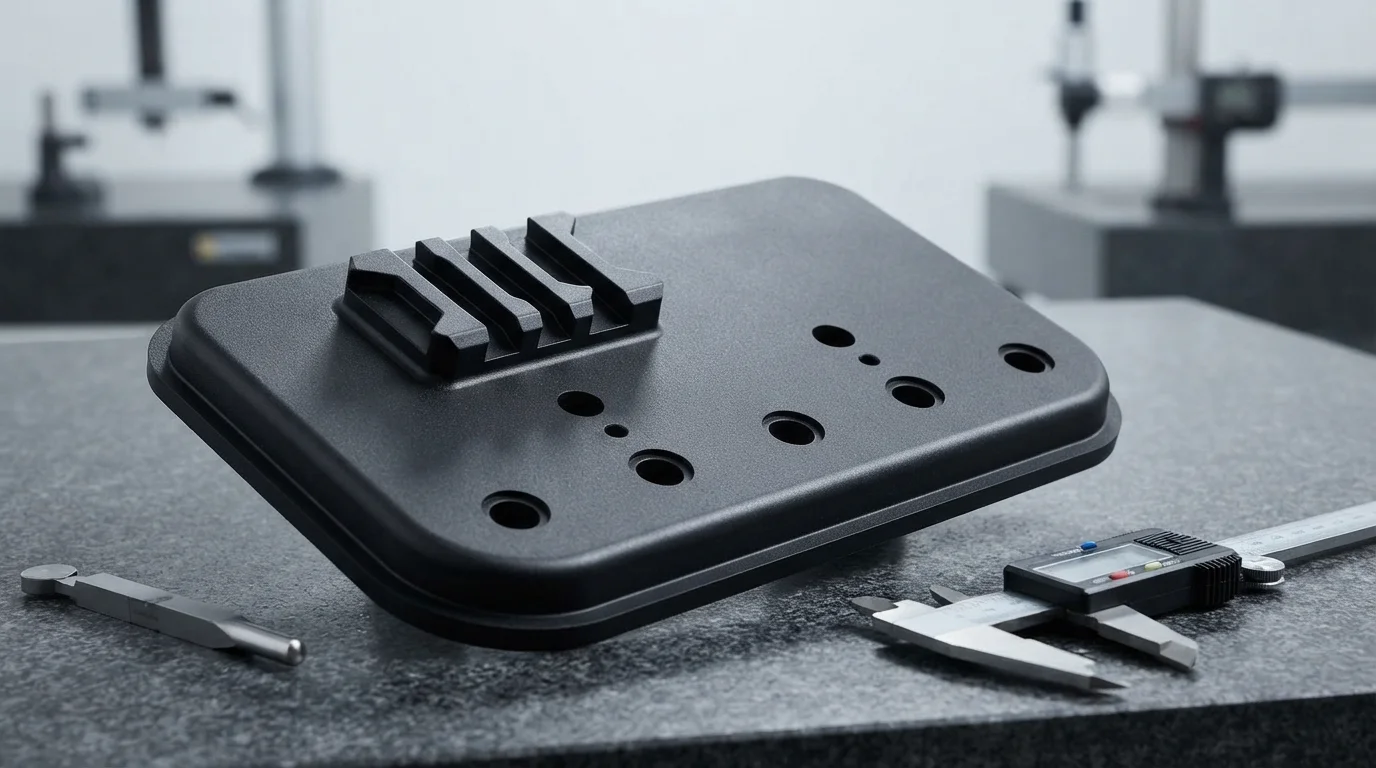
La adhesión química entre polímeros puede degradarse con el tiempo cuando los componentes enfrentan productos químicos de limpieza agresivos, humedad o cizallamiento cíclico dinámico. Incorporar bloqueos mecánicos en el sustrato de plástico rígido proporciona retención física permanente que previene la delaminación. Diseñar ranuras de cola de milano de 90 grados, socavados y orificios pasantes permite que el elastómero fundido fluya a través del sustrato y se bloquee en el lado opuesto.
Los sustratos moldeados con plásticos de ingeniería como el PA66 o policarbonato (PC) reforzado con vidrio se benefician sustancialmente de los canales de bloqueo mecánico. Los anclajes mecánicos atrapan el sobremolde flexible mecánicamente, asegurando cero levantamiento de bordes bajo fuerzas de tracción o pelado pesadas. Seguir esta guía de diseño de sobremoldeo minimiza los riesgos de pelado interfacial en ciclos de vida extendidos automotrices y médicos.
Las reglas de diseño de anclaje mecánico incluyen:
- Colocación de ranuras de cola de milano—Mecanizar canales socavados a lo largo de los bordes perimetrales bloquea el elastómero contra fuerzas de pelado dinámicas.
- Puertos de flujo a través de orificios—Crear orificios pasantes centrales permite que el segundo disparo de fundido fluya a través del sustrato y remache en ambos lados.
- Optimización del radio de esquina—Redondear las esquinas internas con un radio mínimo de 0,5 mm elimina los concentradores de tensión localizados.
- Profundidad del bolsillo del sustrato—Mantener profundidades de bolsillo iguales al grosor deseado del elastómero asegura superficies exteriores al ras.
Diseño de superficie de cierre para prevenir rebaba de elastómero
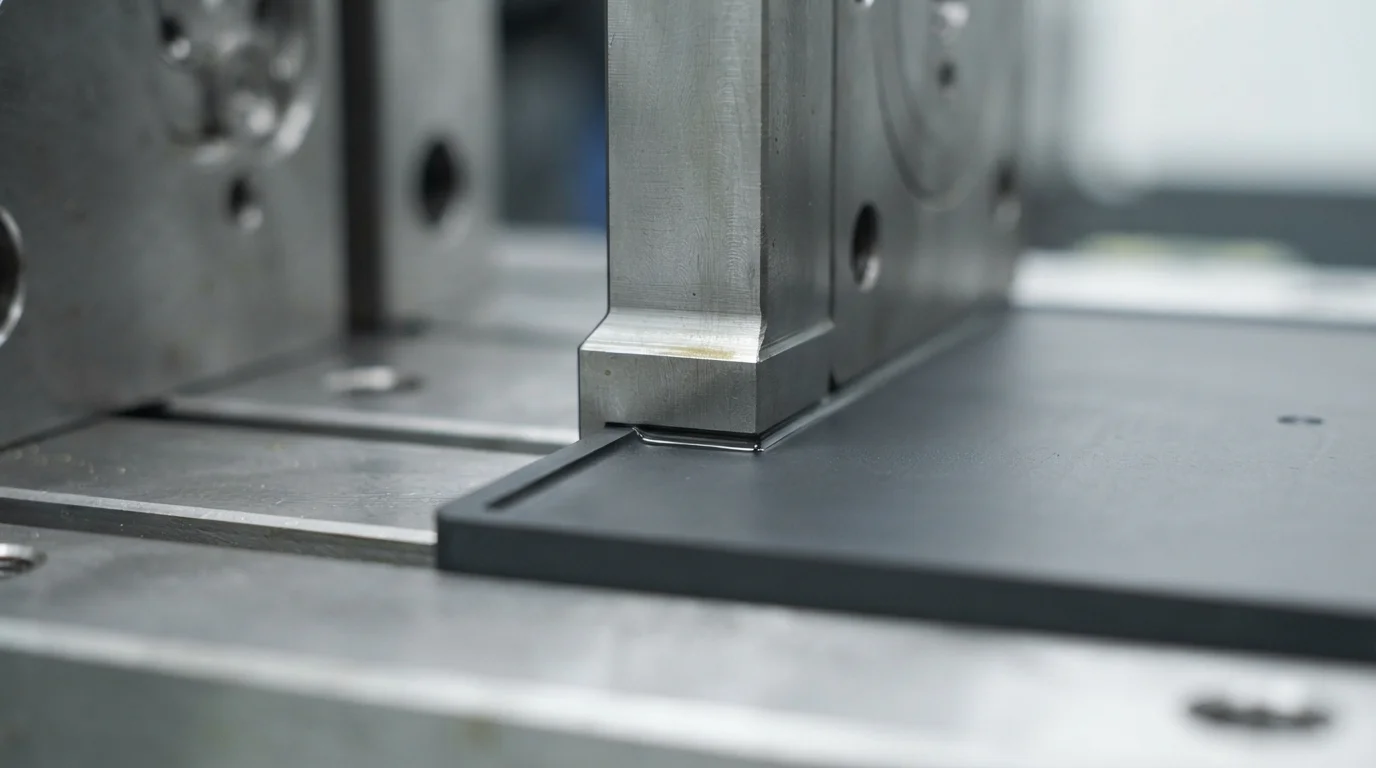
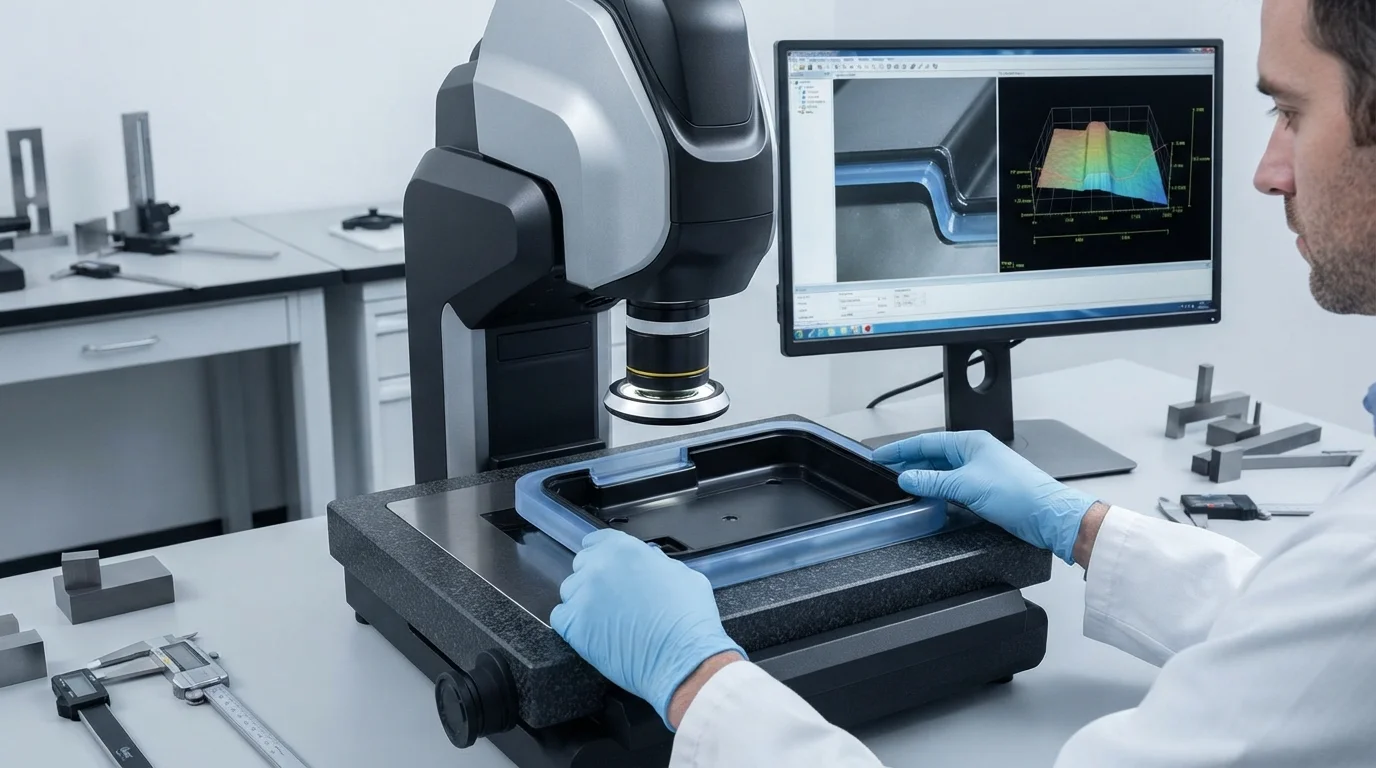
Aplicar principios de una guía de diseño de sobremoldeo evita que resinas blandas de baja viscosidad se filtren más allá de los límites de la cavidad durante la inyección secundaria. El acero de cierre del molde se sujeta directamente contra el sustrato premoldeado para sellar la cavidad de sobremoldeo. Diseñar una superficie plana superficies de cierre con un ancho mínimo de 0.5 mm a 1.0 mm proporciona una barrera mecánica positiva contra el flujo de caucho fundido.
Incorporar un escalón de borde de 90 grados con una profundidad de al menos 0.5 mm a lo largo del perímetro del sobremoldeo crea una línea de corte nítida. Los escalones de corte nítidos ocultan las líneas de transición y evitan que el caucho blando se deshilache en bordes muy delgados que se pelan fácilmente. El ajuste preciso del acero de herramienta garantiza líneas de separación limpias y cosméticas entre los límites de polímero rígido y flexible.
Por qué elegir JUCHENG para DfM y herramientas de sobremoldeo
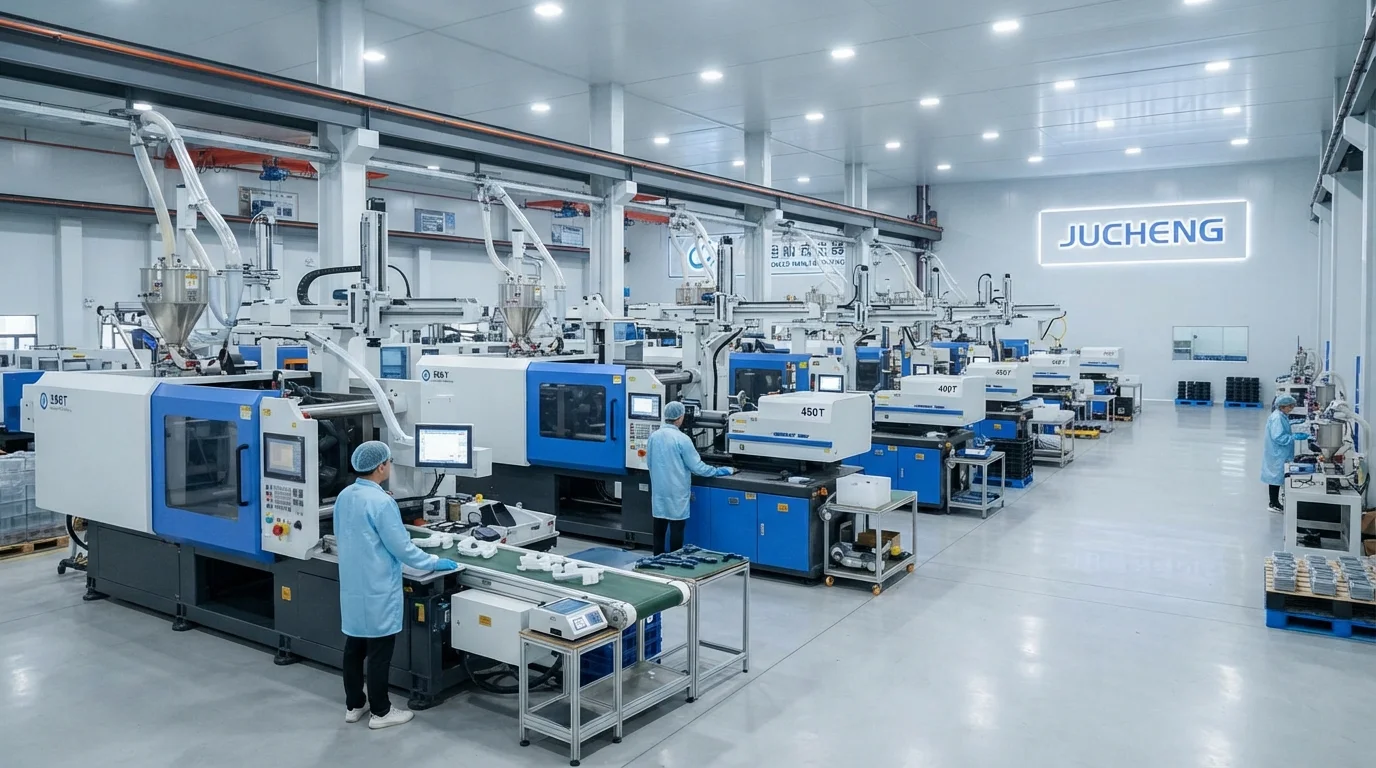
Asociarse con JUCHENG para proyectos de encapsulación multimaterial proporciona acceso a una extensa planta de producción equipada con más de 35 prensas de inyección automatizadas con fuerzas de cierre de 15T a 3000T. Operar un taller de moldes interno con 25 conjuntos de máquinas CNC de 5 ejes permite el mecanizado de precisión de las superficies de acero de cierre en acero endurecido acero inoxidable S136 o acero para herramientas H13. Nuestro equipo de ingeniería ofrece una revisión gratuita de DfM en 24 horas para cada envío de CAD, analizando el espesor de pared del sustrato, los ángulos de desmoldeo y la viabilidad del cierre antes de cortar el acero.
Adherirse a una guía estricta de diseño de sobremoldeo minimiza las revisiones de herramientas durante sobremoldeo por inyección. Los sistemas de gestión de calidad certificados según IATF 16949 e ISO 13485 respaldan cada producción de múltiples inyecciones, ofreciendo documentación completa de PPAP Nivel 3 para programas automotrices. Operar un departamento de moldeo en sala limpia Clase ISO 8 protege los componentes médicos de la contaminación por partículas durante el moldeo y el empaque en bolsas.
Preguntas frecuentes (FAQ)
¿Cuál es el espesor de pared ideal para el sobremoldeo con TPE y TPU?
El espesor de pared ideal para capas de sobremoldeo con TPE y TPU varía de 1.5 mm a 3.0 mm. Paredes más delgadas por debajo de 1.0 mm aumentan la resistencia al flujo y arriesgan disparos cortos, mientras que paredes más gruesas por encima de 4.0 mm causan ciclos de enfriamiento prolongados y marcas de hundimiento cosméticas.
¿Por qué se recomiendan socavados mecánicos en el diseño CAD de sobremoldeo?
Los socavados mecánicos como ranuras de cola de milano y orificios pasantes fijan físicamente el elastómero al sustrato rígido. El anclaje físico asegura que los agarres y sellos blandos permanezcan permanentemente unidos incluso si la unión química se debilita bajo ciclos térmicos o exposición química.
¿Cómo evitan las superficies de cierre la rebaba de elastómero en superficies cosméticas?
Las superficies de cierre de la herramienta se sujetan firmemente contra el sustrato rígido a lo largo de una cara de sellado de 0.5 mm a 1.0 mm de ancho. Diseñar un escalón de 90 grados a lo largo del perímetro crea un borde de corte nítido que bloquea el elastómero fundido de sangrar sobre las caras de apariencia.
¿Pueden las esquinas internas afiladas causar pelado del elastómero sobremoldeado?
Las esquinas internas afiladas crean concentraciones de tensión localizadas e impiden el flujo suave del elastómero. Agregar radios generosos (mínimo 0.5 mm) en todas las esquinas de transición promueve un empaquetado uniforme de la masa fundida y mejora la durabilidad de la unión interfacial.
How does substrate preheating improve overmolding adhesion?
Preheating the rigid plastic substrate to 70°C-90°C slows the cooling rate of the incoming second-shot melt. Warm boundary surfaces allow polymer chains from both materials to interdiffuse deeply, forming a strong chemical fusion bond.
Why is an early DfM review essential before cutting overmolding mold steel?
Conducting an early DfM review evaluates nominal wall thicknesses, shut-off angles, and gate placements while the design is still digital. Identifying potential flash or sink risks early eliminates costly mold rework and long tooling delays.