
Die Konstruktion von mehrmaterialigen Polymerbauteilen erfordert die Abstimmung von Wanddickenverhältnissen, Abschaltstahlwinkeln und mechanischen Verankerungsmerkmalen im 3D-CAD-Modell. Die Integration von flexiblen Elastomerschichten direkt über starren Kunststoffsubstraten bietet taktile Ergonomie, Stoßschutz und fluiddichte Abdichtung ohne sekundäre mechanische Befestigungselemente.
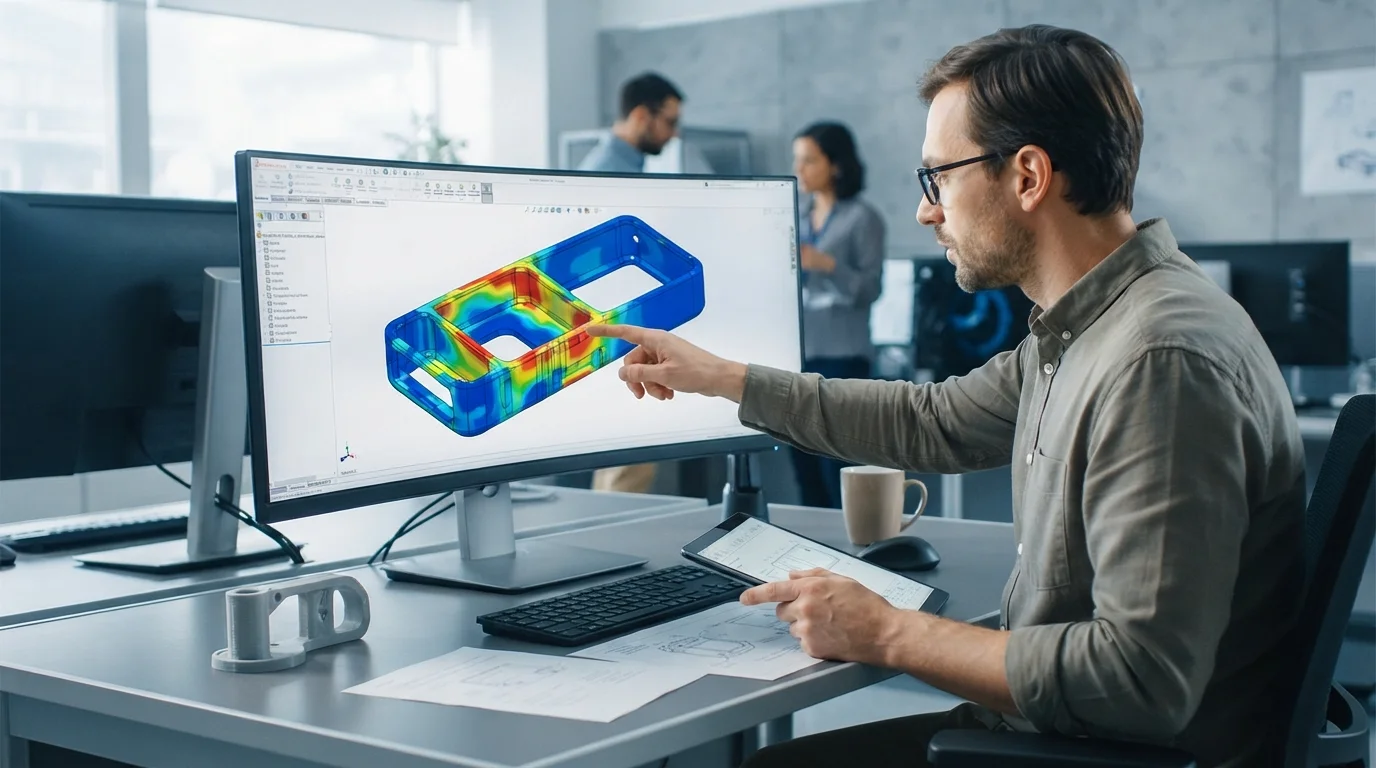
Unsachgemäße Wandübergänge oder schwache periphere Abschaltungen führen zu schwerwiegenden Fertigungsfehlern wie Kantenablösung, Elastomer-Grat und lokalen Einfallstellen. Die Etablierung standardisierter DfM-Richtlinien während der anfänglichen 3D-Modellierung eliminiert kostspielige Werkzeugänderungen und gewährleistet eine ertragreiche Serienproduktion. Dieser technische Konstruktionsleitfaden analysiert Wanddickenverhältnisse, mechanische Hinterschneidungsgeometrien und Abdichtungsparameter der Abschaltfläche.
Wanddickenübergänge und Vermeidung von Einfallstellen bei weichem Gummi
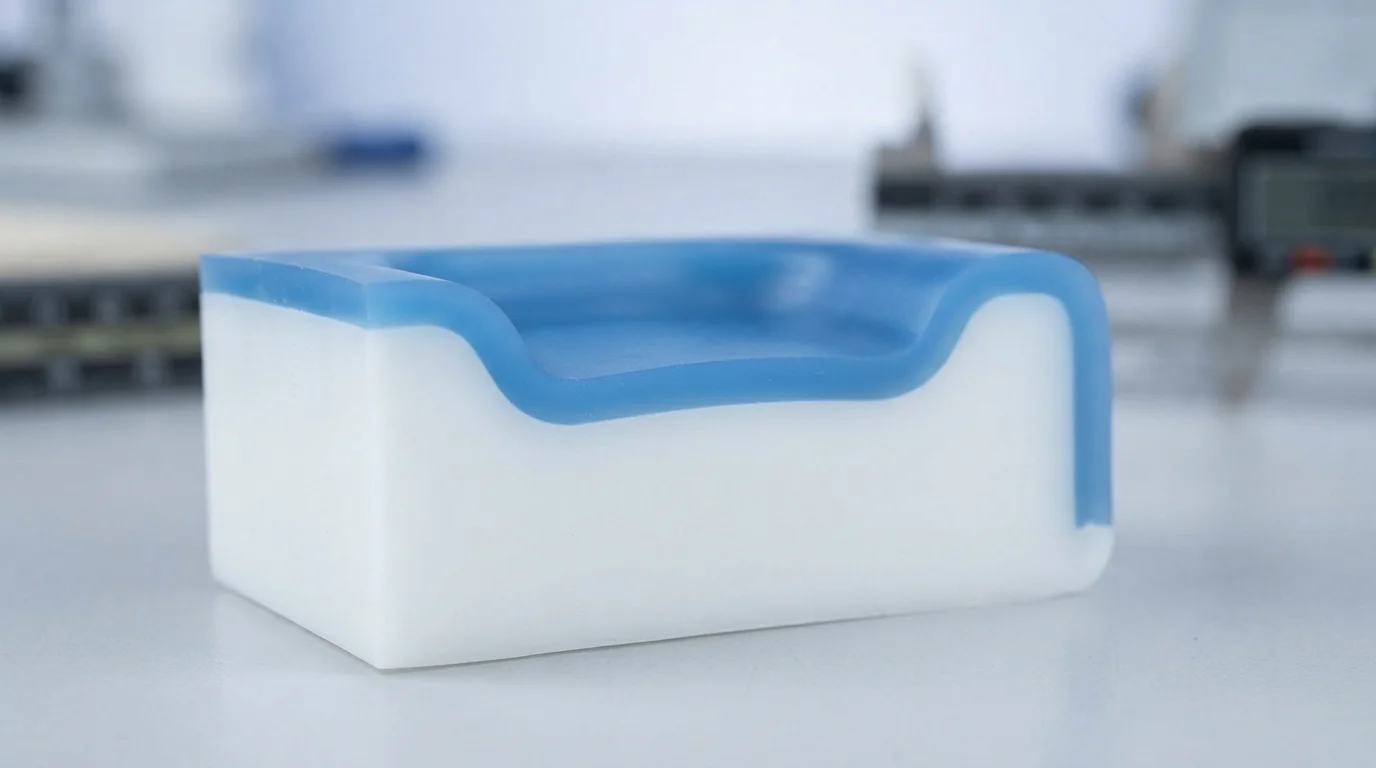
Die Einhaltung eines umfassenden Overmolding-Designleitfadens stellt sicher, dass Elastomerschichten gleichmäßig aushärten, ohne kosmetische Einfallstellen oder innere Lunker zu entwickeln. Die Nennwanddicke der weichen Elastomer- Schicht sollte zwischen 1,5 mm und 3,0 mm über das Bauteil hinweg liegen. Die Konstruktion von Overmold-Abschnitten dünner als 1,0 mm erzeugt hohen Spritzwiderstand, der zu Kurzspritzern bei niedrigviskosen TPE oder TPU Harzen.
führt. Umgekehrt kühlen übermäßig dicke Elastomerabschnitte deutlich langsamer ab als angrenzende Substratwände, ziehen Oberflächenmaterial nach innen und erzeugen tiefe Einfallstellen. Die Einarbeitung allmählicher Verjüngungsübergänge zwischen dicken und dünnen Abschnitten verhindert lokale Massenkonzentrationen. Die Aufrechterhaltung gleichmäßiger Wanddicken sowohl in Substrat- als auch in Overmold-Schichten gewährleistet eine ausgewogene thermische Schrumpfung während des gesamten Kühlzyklus.
| Konstruktionsparameter | Empfohlene CAD-Richtlinie | Physisches Risiko bei Verletzung | Werkzeugoptimierungsstrategie |
|---|---|---|---|
| Elastomer-Wanddicke | 1,5 mm – 3,0 mm gleichmäßig | Einfallstellen (>3,0 mm) oder Kurzspritzungen (<1,0 mm) | 2:1-Radiusübergänge an Wandstufen beibehalten |
| Entformungsschräge des Substratwands | 1,5° – 2,0° Mindestkonizität | Teileschleifspuren und Kernstiftklemmen | Entformungsschräge für tiefe Kernziehformen erhöhen |
| Umfangskantenstufenhöhe | ≥ 0,5 mm 90-Grad-Stufe | Elastomerkantenausfransung und Ablösung | Bearbeitung deutlicher Abschaltauflageschultern |
Entwurf mechanischer Verriegelungen, Löcher und Hinterschnitte
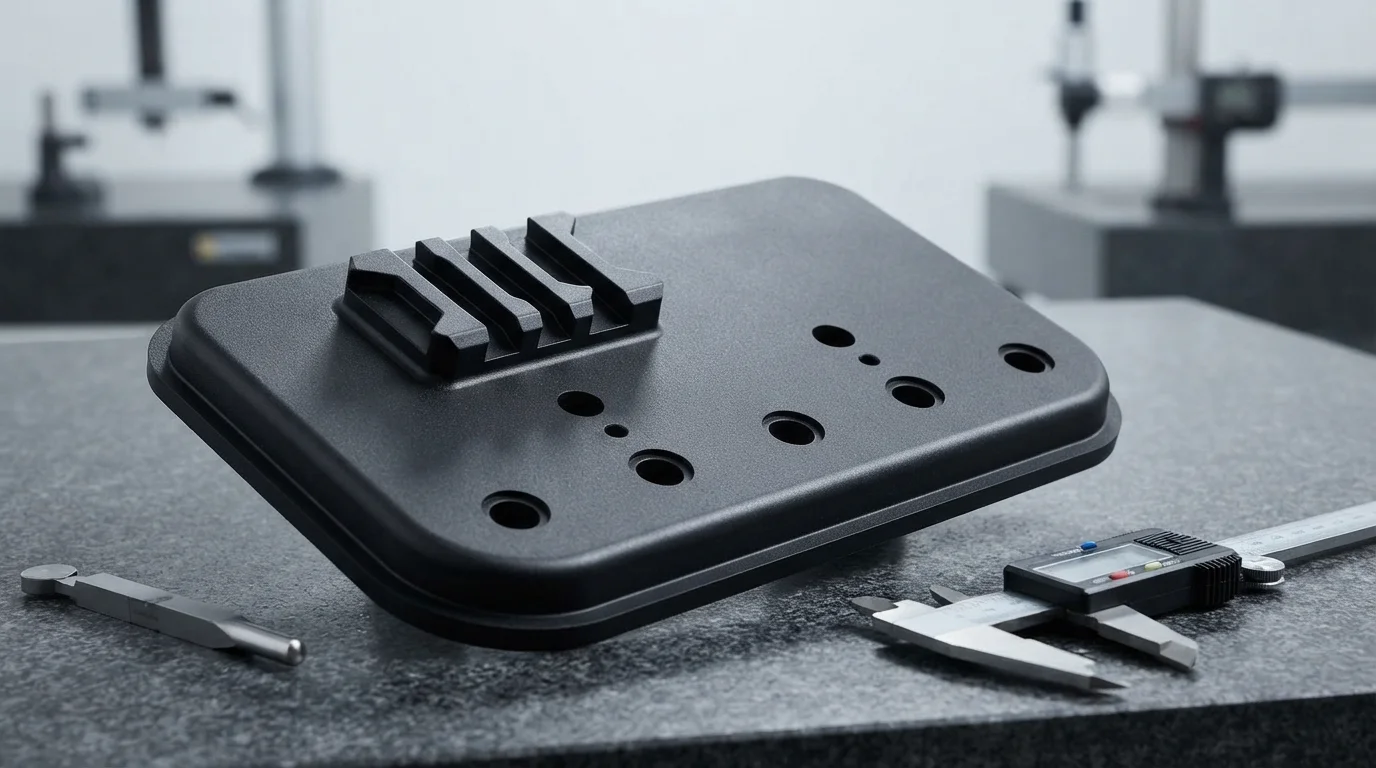
Die chemische Adhäsion zwischen Polymeren kann im Laufe der Zeit abnehmen, wenn Bauteile aggressiven Reinigungschemikalien, Feuchtigkeit oder dynamischer zyklischer Scherung ausgesetzt sind. Die Einarbeitung von mechanische Verriegelungen in das starre Kunststoffsubstrat bietet eine dauerhafte physikalische Retention, die Delamination verhindert. Die Konstruktion von 90-Grad-Schwalbenschwanznuten, Hinterschneidungen und Durchgangslöchern ermöglicht es geschmolzenem Elastomer, durch das Substrat zu fließen und sich auf der gegenüberliegenden Seite zu verriegeln.
Substrate, die aus technischen Kunststoffen wie glasfaserverstärktem PA66 oder Polycarbonat (PC) geformt werden, profitieren erheblich von mechanischen Verriegelungskanälen. Mechanische Anker halten das flexible Umspritzteil mechanisch fest und gewährleisten null Kantenabhebung unter starken Zug- oder Abziehkräften. Die Befolgung dieses Umspritzungs-Konstruktionsleitfadens minimiert Grenzflächen-Ablösungsrisiken über verlängerte Automobil- und Medizinlebenszyklen.
Mechanische Verankerungskonstruktionsregeln umfassen:
- Schwalbenschwanznutenplatzierung—Die Bearbeitung von Hinterschneidungskanälen entlang der Umfangskanten verriegelt das Elastomer gegen dynamische Abziehkräfte.
- Durchgangsloch-Fließöffnungen—Die Erstellung von Kern-Durchgangslöchern ermöglicht es dem Zweitschuss-Schmelzfluss, durch das Substrat zu fließen und auf beiden Seiten zu nieten.
- Eckenradius-Optimierung—Das Abrunden innerer Ecken mit einem Mindestradius von 0,5 mm eliminiert lokale Spannungsspitzen.
- Substrat-Taschen-Tiefe—Die Einhaltung von Taschen-Tiefen, die der gewünschten Elastomerdicke entsprechen, gewährleistet bündige Außenflächen.
Absperrkanten-Design zur Verhinderung von Elastomer-Gratbildung
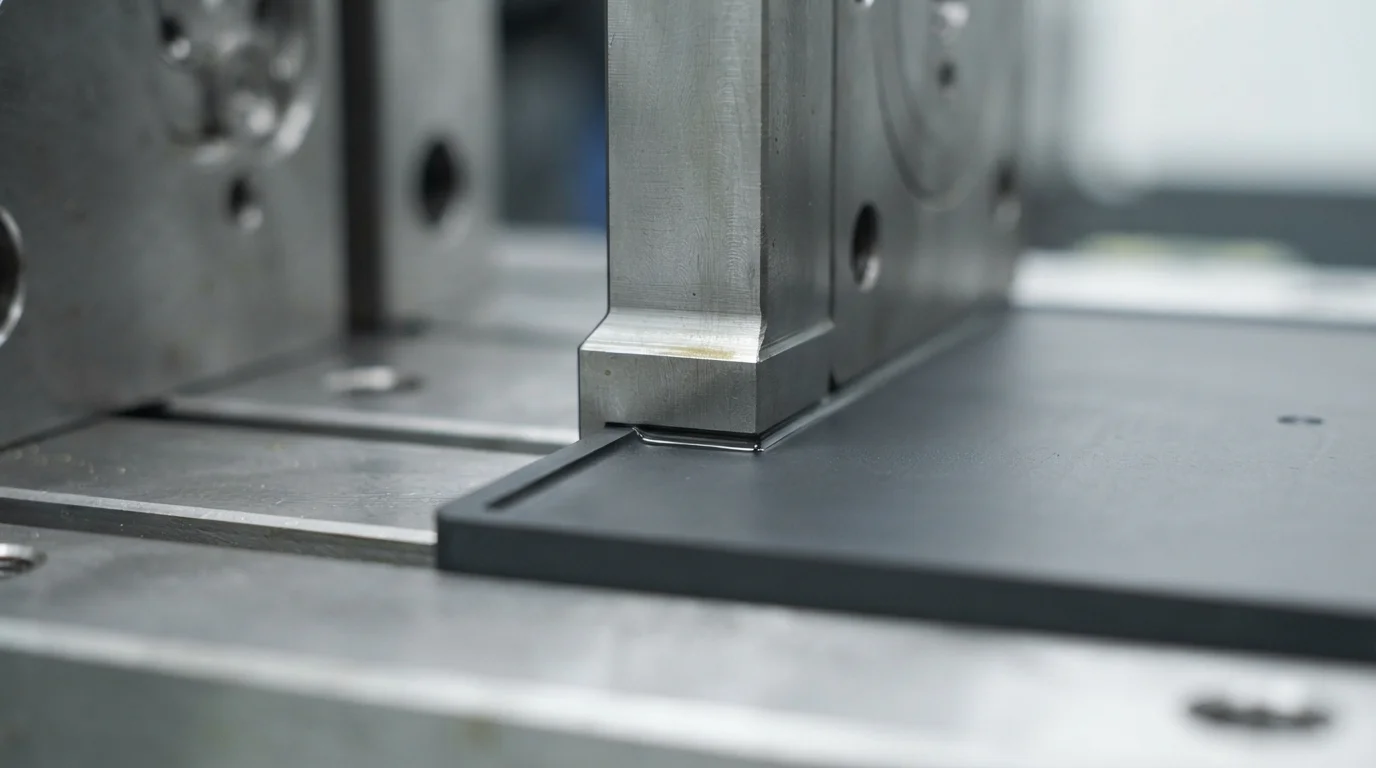
Die Anwendung von Prinzipien aus einem Umspritzungs-Konstruktionsleitfaden verhindert, dass niedrigviskose weiche Harze während der Sekundärinjektion über die Kavitätsgrenzen hinaus lecken. Absperrstahl der Form klemmt direkt gegen das vorgeformte Substrat, um die Umspritzkavität abzudichten. Die Konstruktion flacher Schließflächen mit einer Mindestbreite von 0,5 mm bis 1,0 mm bietet eine positive mechanische Barriere gegen den Fluss von geschmolzenem Gummi.
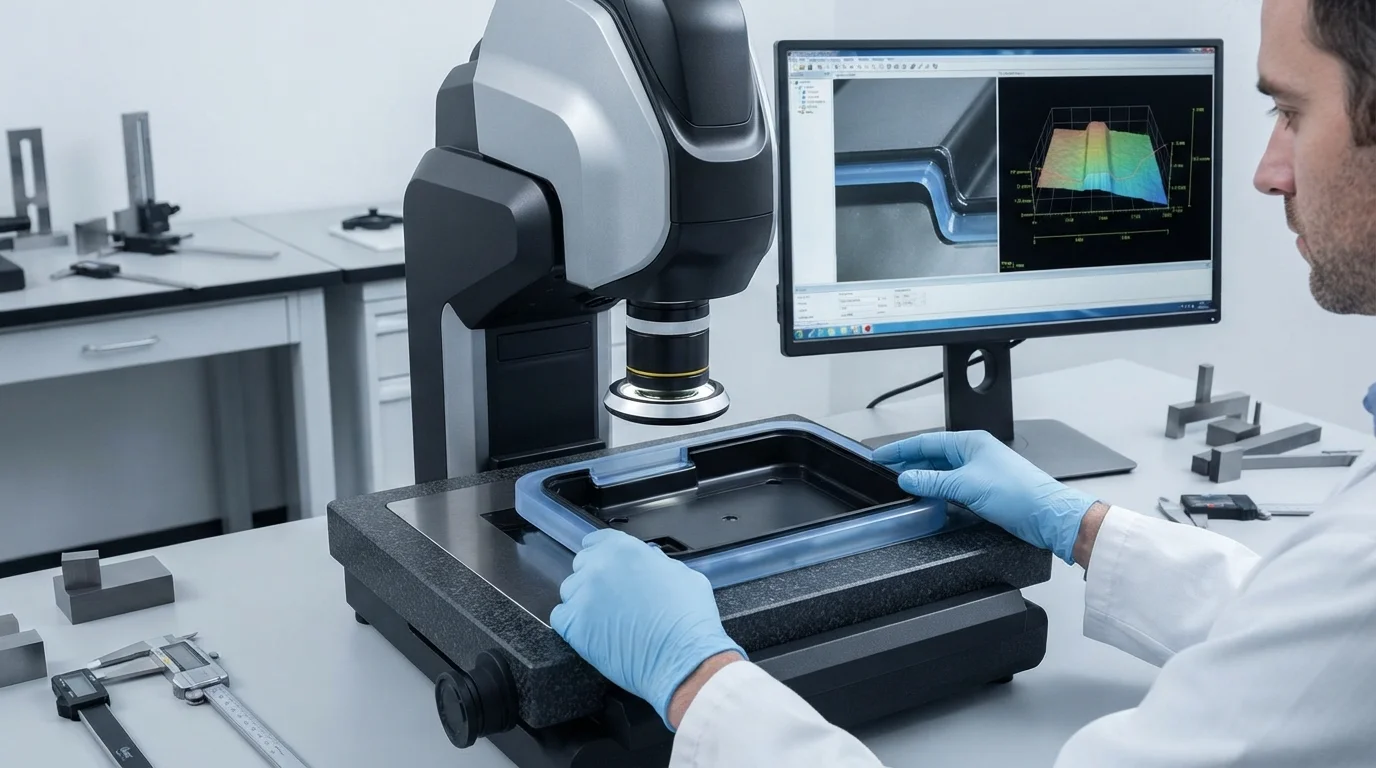
Die Integration einer 90-Grad-Kantenstufe mit einer Tiefe von mindestens 0,5 mm entlang des Umfangs des Umspritzens erzeugt eine scharfe Schnittlinie. Scharfe Schnittkanten verbergen Übergangsnähte und verhindern, dass weicher Gummi in hauchdünne Kanten ausfranst, die leicht abblättern. Die präzise Passung aus Werkzeugstahl gewährleistet saubere, kosmetische Trennkanten zwischen starren und flexiblen Polymergrenzen.
Warum JUCHENG für DfM und Werkzeugbau beim Umspritzen wählen?
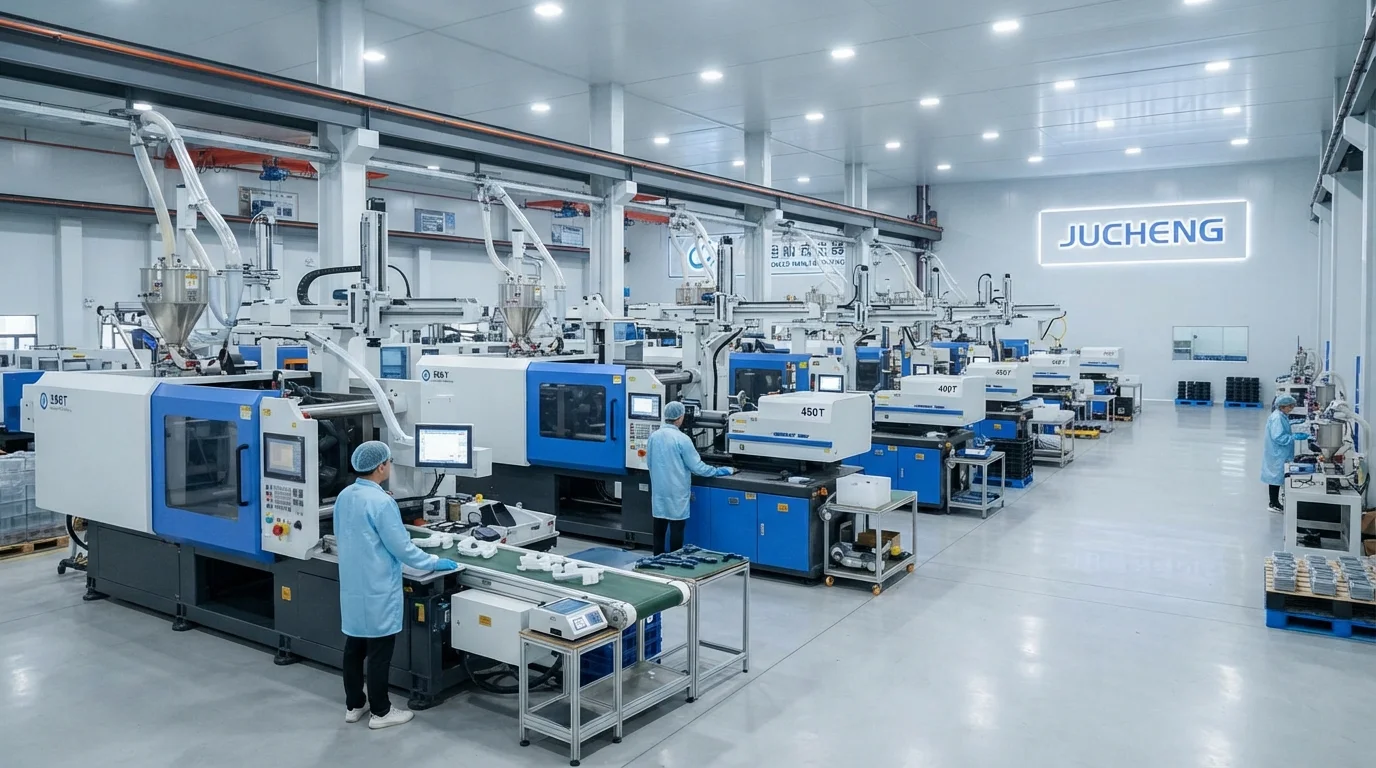
Die Partnerschaft mit JUCHENG für Multi-Material-Umspritzprojekte bietet Zugang zu einer umfangreichen Produktionsfläche mit über 35 automatisierten Spritzgießmaschinen mit Schließkräften von 15 t bis 3000 t. Ein hauseigener Werkzeugbau mit 25 5-Achs-CNC-Maschinen ermöglicht die präzise Bearbeitung von Abschottstahlflächen aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl. Unser Ingenieursteam bietet für jede CAD-Einreichung eine kostenlose 24-Stunden-DfM-Überprüfung an, bei der Substratwandstärke, Entformungsschrägen und Abschottbarkeit analysiert werden, bevor Stahl geschnitten wird.
Die Einhaltung eines strengen Umspritzungs-Designleitfadens minimiert Werkzeugänderungen während Overmolding-Spritzguss. Qualitätsmanagementsysteme nach IATF 16949 und ISO 13485 untermauern jede Multi-Shot-Produktionsserie und bieten eine vollständige PPAP-Level-3-Dokumentation für Automobilprogramme. Eine ISO-Klasse-8-Reinraum-Spritzgießabteilung schützt medizinische Komponenten vor Partikelkontamination während des Spritzgießens und der Direktverpackung.
Häufig gestellte Fragen (FAQs)
Was ist die ideale Wandstärke für TPE- und TPU-Umspritzung?
Die ideale Wandstärke für TPE- und TPU-Umspritzschichten liegt zwischen 1,5 mm und 3,0 mm. Dünnere Wände unter 1,0 mm erhöhen den Fließwiderstand und riskieren Kurzspritzungen, während dickere Wände über 4,0 mm verlängerte Kühlzeiten und kosmetische Einfallstellen verursachen.
Warum werden mechanische Hinterschneidungen in der CAD-Konstruktion für Umspritzung empfohlen?
Mechanische Hinterschneidungen wie Schwalbenschwanznuten und Durchgangslöcher verriegeln das Elastomer physisch auf dem starren Substrat. Die physische Verankerung stellt sicher, dass weiche Griffe und Dichtungen dauerhaft befestigt bleiben, selbst wenn die chemische Bindung unter thermischer Wechselbelastung oder Chemikalienexposition schwächer wird.
Wie verhindern Abschottflächen Elastomer-Grat auf kosmetischen Oberflächen?
Abschottflächen des Werkzeugs klemmen fest gegen das starre Substrat entlang einer 0,5 mm bis 1,0 mm breiten Dichtfläche. Die Konstruktion einer 90-Grad-Stufe entlang des Umfangs erzeugt eine scharfe Schnittkante, die verhindert, dass geschmolzenes Elastomer auf Sichtflächen überläuft.
Können scharfe Innenecken zu Ablösung des umspritzten Elastomers führen?
Scharfe Innenecken erzeugen lokale Spannungskonzentrationen und behindern den gleichmäßigen Elastomerfluss. Das Hinzufügen großzügiger Radien (mindestens 0,5 mm) an allen Übergangsecken fördert eine gleichmäßige Schmelzeverdichtung und verbessert die Haltbarkeit der Grenzflächenbindung.
How does substrate preheating improve overmolding adhesion?
Preheating the rigid plastic substrate to 70°C-90°C slows the cooling rate of the incoming second-shot melt. Warm boundary surfaces allow polymer chains from both materials to interdiffuse deeply, forming a strong chemical fusion bond.
Why is an early DfM review essential before cutting overmolding mold steel?
Conducting an early DfM review evaluates nominal wall thicknesses, shut-off angles, and gate placements while the design is still digital. Identifying potential flash or sink risks early eliminates costly mold rework and long tooling delays.