
يتطلب تصميم مكونات البوليمر متعددة المواد موازنة نسب سماكة الجدران، وزوايا الفولاذ للإغلاق، وميزات التثبيت الميكانيكي داخل نموذج CAD ثلاثي الأبعاد. يوفر دمج طبقات الإيلاستومر المرنة مباشرة فوق الركائز البلاستيكية الصلبة راحة لمسية، وحماية من الصدمات، وإحكاماً للسوائل دون مثبتات ميكانيكية ثانوية.
تؤدي انتقالات الجدران غير الصحيحة أو الإغلاقات المحيطية الضعيفة إلى عيوب تصنيعية خطيرة مثل تقشر الحواف، وزوائد الإيلاستومر، وعلامات الانخساف الموضعية. إن إنشاء إرشادات DfM موحدة أثناء النمذجة ثلاثية الأبعاد الأولية يلغي تعديلات القوالب المكلفة ويضمن إنتاجاً تسلسلياً عالي الإنتاجية. يحلل هذا الدليل الهندسي الفني نسب سماكة الجدران، وهندسات التجاويف الميكانيكية، ومعاملات إحكام أرضية الإغلاق.
انتقالات سماكة الجدران ومنع علامات انخساف المطاط اللين
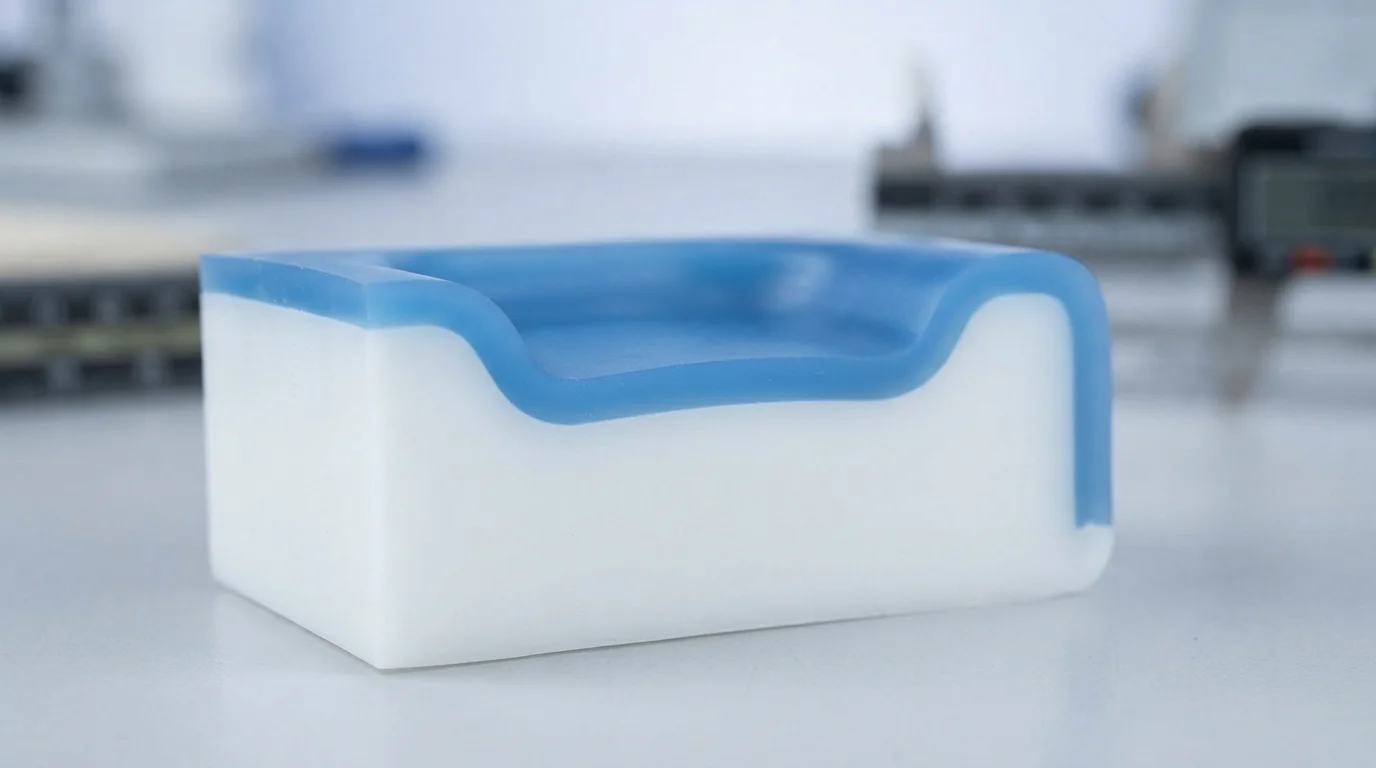
الالتزام بـ دليل تصميم القولبة فوق البلاستيك الشامل يضمن أن طبقات الإيلاستومر تتصلب بشكل موحد دون ظهور علامات انخساف تجميلية أو فراغات داخلية. يجب أن تبقى سماكة الجدار الاسمية للطبقة اللينة مطاطًا صناعيًا مرنًا بين 1.5 مم و3.0 مم عبر المكون. إن تصميم أقسام القولبة فوق البلاستيك بسمك أقل من 1.0 مم يخلق مقاومة حقن عالية تؤدي إلى حقن ناقص في TPE أو TPU الراتنجات منخفضة اللزوجة.
وعلى العكس، تبرد أقسام الإيلاستومر السميكة بشكل مفرط أبطأ بكثير من جدران الركيزة المجاورة، مما يسحب المادة السطحية إلى الداخل لإنشاء انخسافات عميقة. إن دمج انتقالات تدريجية بين الأقسام السميكة والرقيقة يمنع تركزات الكتلة الموضعية. يضمن الحفاظ على سماكات جدران موحدة عبر طبقات الركيزة والقولبة فوق البلاستيك انكماشاً حرارياً متوازناً طوال دورة التبريد.
| معامل التصميم | إرشادات CAD الموصى بها | الخطر الفيزيائي عند المخالفة | استراتيجية تحسين الأدوات |
|---|---|---|---|
| سمك جدار الإيلاستومر | 1.5 مم – 3.0 مم منتظم | علامات الانكماش (>3.0 مم) أو قصور الحقن (<1.0 مم) | الحفاظ على انتقالات نصف قطر 2:1 عند خطوات الجدار |
| زاوية سحب الجدار الأساسي | ميل أدنى 1.5° – 2.0° | خدوش سحب الجزء وتشويش دبابيس القلب | زيادة الميل لتجويفات السحب العميقة |
| ارتفاع خطوة الحافة المحيطية | ≥ 0.5 مم خطوة بزاوية 90 درجة | تنعيم حافة الإيلاستومر وتقشيرها | تصنيع أكتاف هبوط مميزة للإغلاق |
تصميم التعشيقات الميكانيكية والثقوب والقطع السفلية
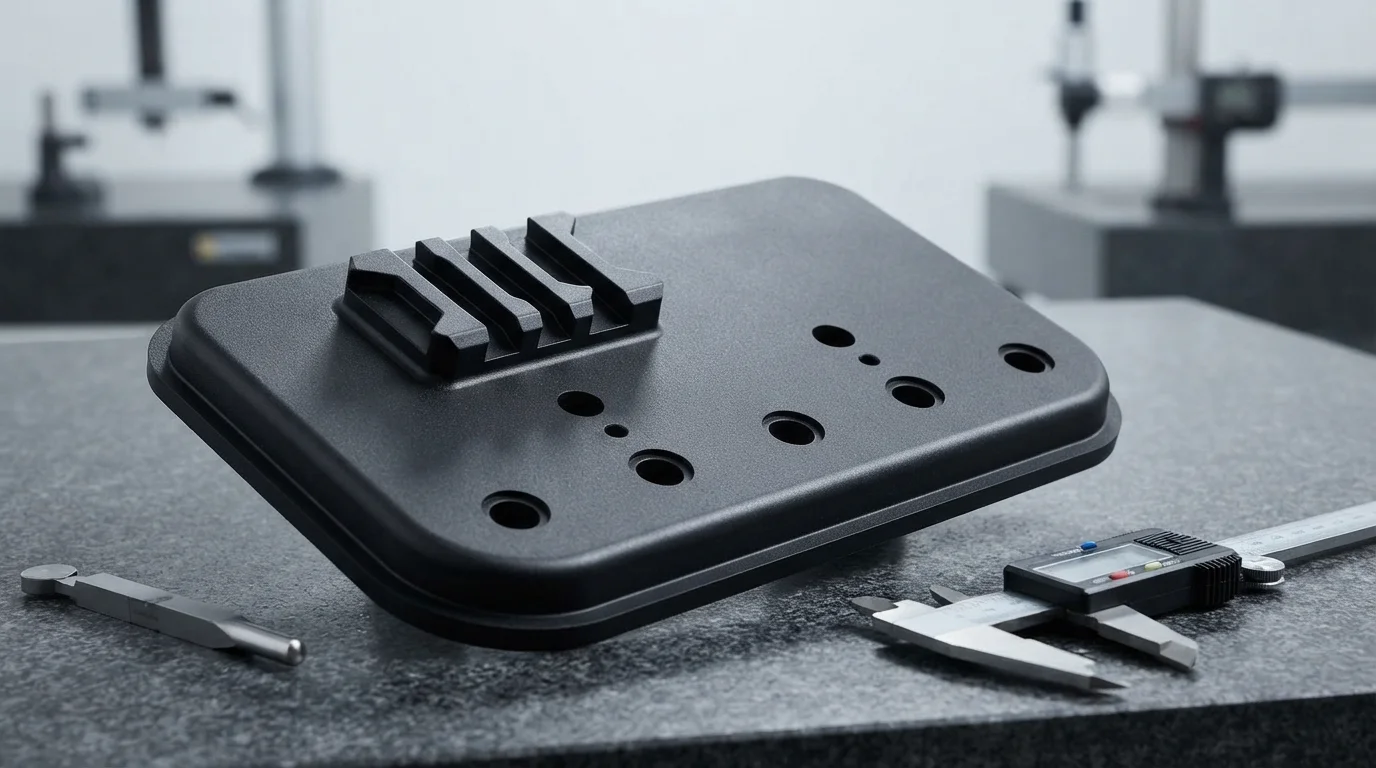
يمكن أن يتدهور الالتصاق الكيميائي بين البوليمرات بمرور الوقت عندما تتعرض المكونات لمواد كيميائية تنظيف قاسية أو رطوبة أو قص دوري ديناميكي. إن دمج التعشيقات الميكانيكية في الركيزة البلاستيكية الصلبة يوفر احتجازًا فيزيائيًا دائمًا يمنع الانفصال الطبقي. إن تصميم أخاديد ذيل الحمامة بزاوية 90 درجة والقطع السفلية والثقوب النافذة يسمح للمطاط الصناعي المنصهر بالتدفق عبر الركيزة والتثبيت على الجانب المقابل.
الركائز المقولبة من البلاستيك الهندسي مثل الزجاج المملوء PA66 أو بولي كربونات (PC) تستفيد بشكل كبير من قنوات التعشيق الميكانيكية. تعمل المراسي الميكانيكية على تثبيت القالب الزائد المرن ميكانيكيًا، مما يضمن عدم رفع الحواف تحت قوى الشد أو التقشير الثقيلة. إن اتباع دليل تصميم القولبة الزائدة هذا يقلل من مخاطر التقشير البيني عبر دورات الحياة الطويلة للسيارات والأجهزة الطبية.
تشمل قواعد تصميم التثبيت الميكانيكي:
- موضع أخدود ذيل الحمامة— تصنيع قنوات القطع السفلية على طول الحواف المحيطية يثبت المطاط الصناعي ضد قوى التقشير الديناميكية.
- منافذ تدفق الثقوب النافذة— إنشاء ثقوب نافذة أساسية يسمح للذوبان الثاني بالتدفق عبر الركيزة والتثبيت على كلا الجانبين.
- تحسين نصف قطر الزاوية— تدوير الزوايا الداخلية بنصف قطر لا يقل عن 0.5 مم يزيل مسببات الإجهاد الموضعية.
- عمق جيب الركيزة—الحفاظ على أعماق الجيوب مساوية لسمك الإيلاستومر المطلوب يضمن أسطحًا خارجية متساوية.
تصميم أرضيات الإغلاق لمنع تطاير الإيلاستومر
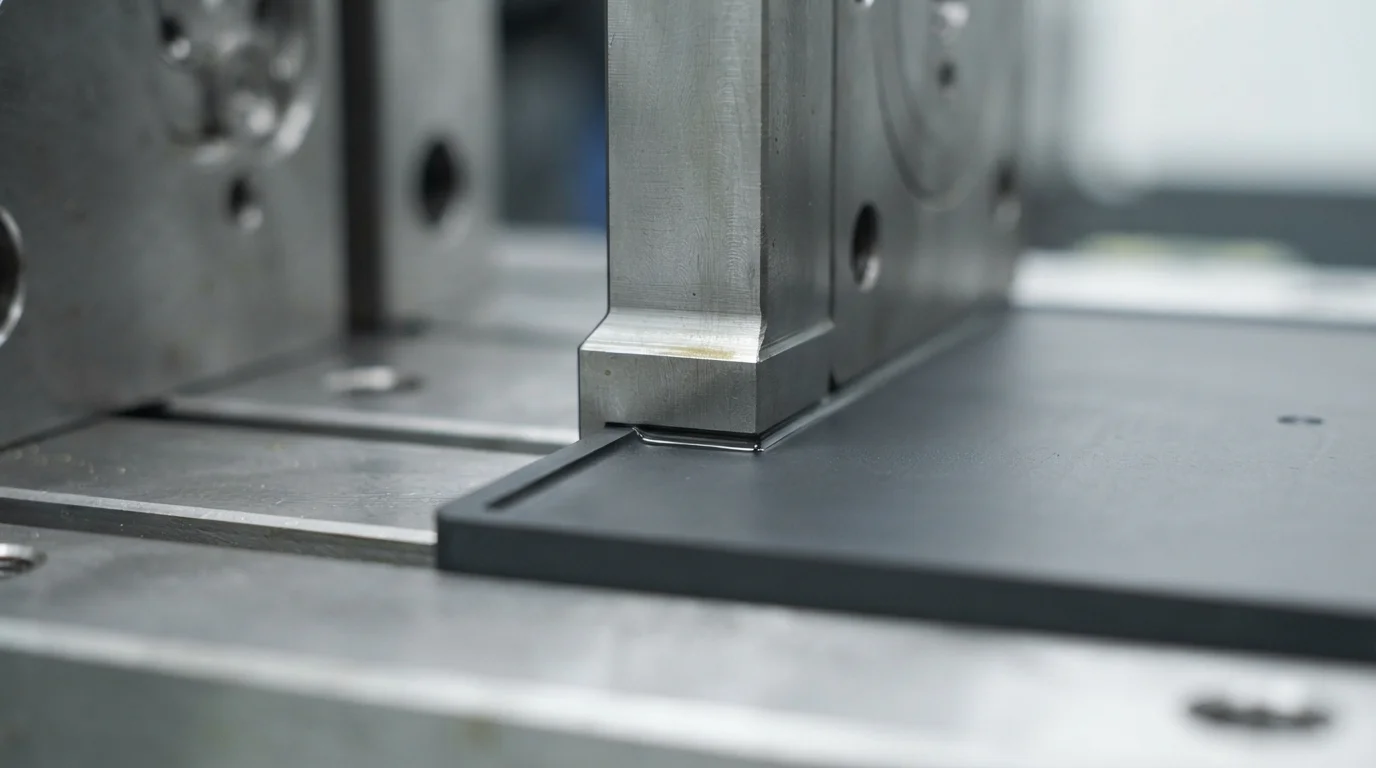
تطبيق مبادئ من دليل تصميم القولبة الزائدة يمنع الراتنجات اللينة منخفضة اللزوجة من التسرب عبر حدود التجويف أثناء الحقن الثانوي. يثبت فولاذ إغلاق القالب مباشرة ضد الركيزة المقولبة مسبقًا لإغلاق تجويف القولبة الزائدة. تصميم أرضيات مسطحة أسطح الإغلاق بعرض أدنى يتراوح بين 0.5 مم و1.0 مم يوفر حاجزًا ميكانيكيًا إيجابيًا ضد تدفق المطاط المنصهر.
دمج خطوة حافة بزاوية 90 درجة بعمق لا يقل عن 0.5 مم على طول محيط القولبة الزائدة يخلق خط قطع حادًا. تخفي خطوات القطع الحادة طبقات الانتقال وتمنع المطاط اللين من التمدد إلى حواف رفيعة جدًا تتقشر بسهولة. يضمن تركيب فولاذ الأدوات الدقيق خطوط فصل نظيفة وجمالية بين حدود البوليمر الصلب والمرن.
لماذا تختار JUCHENG لتصميم التصنيع وأدوات القولبة الزائدة؟
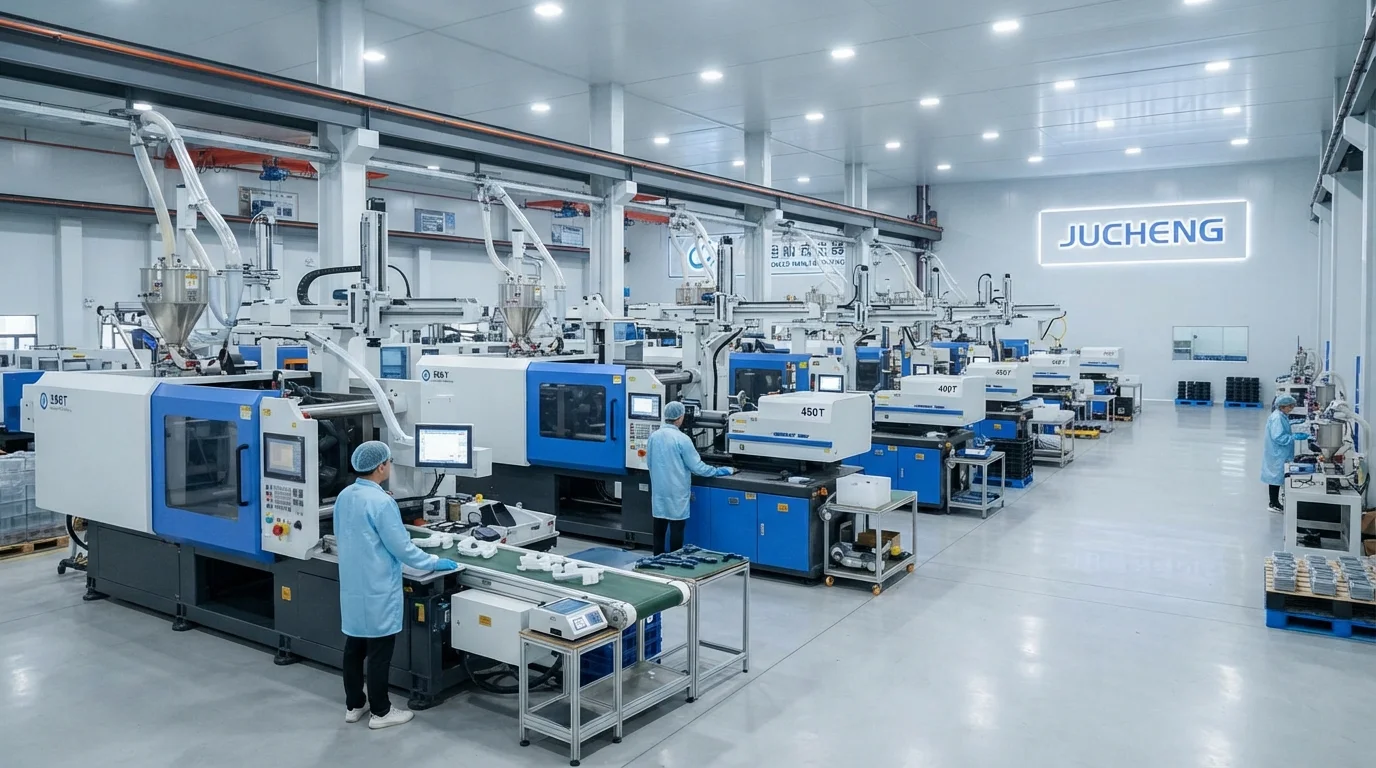
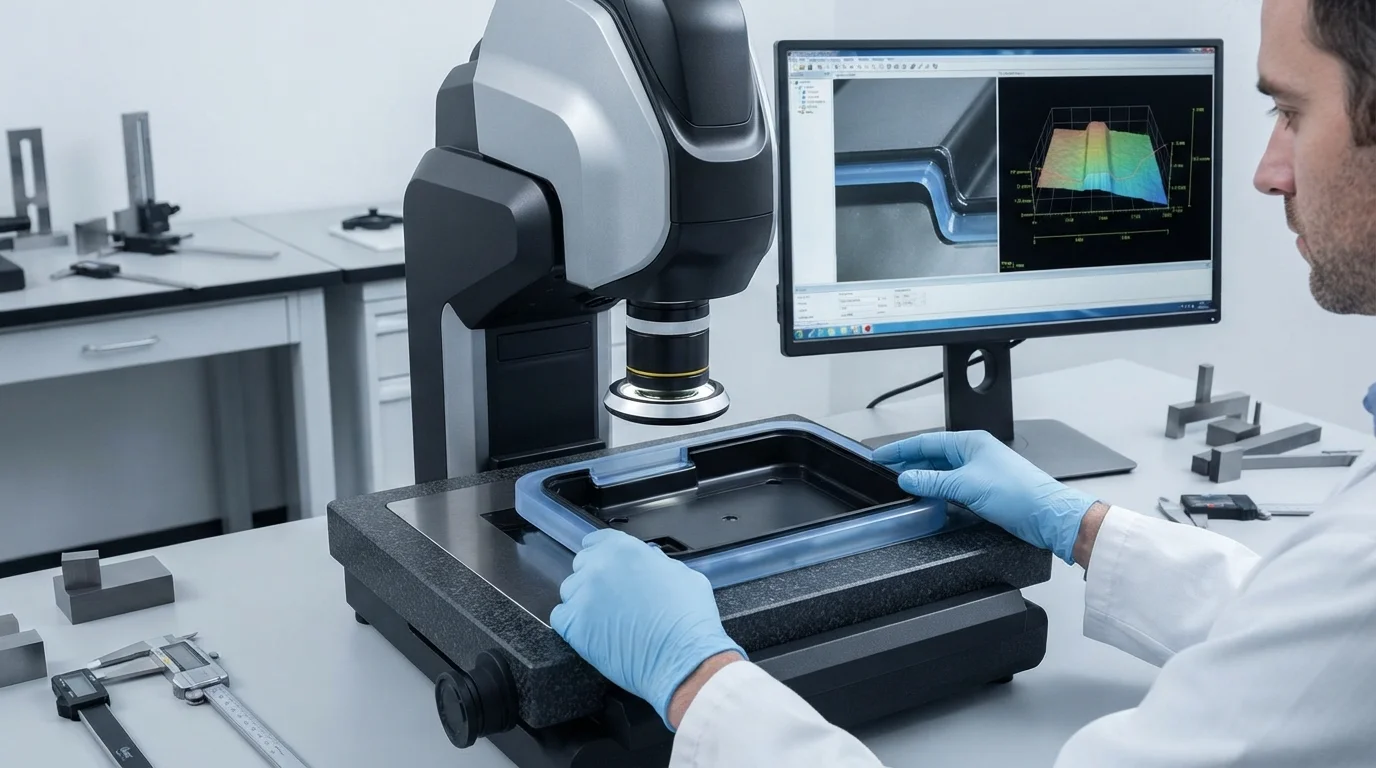
الشراكة مع JUCHENG لمشاريع التغليف متعدد المواد توفر الوصول إلى أرضية إنتاج واسعة مجهزة بأكثر من 35 آلة حقن أوتوماتيكية تتراوح قوة إغلاقها من 15 طنًا إلى 3000 طن. تشغيل غرفة أدوات داخلية تضم 25 مجموعة من آلات CNC ذات 5 محاور يسمح بالتشغيل الدقيق لأرضيات فولاذ الإغلاق من الفولاذ المقسى الفولاذ المقاوم للصدأ S136 أو فولاذ الأدوات H13. يقدم فريقنا الهندسي مراجعة مجانية لتصميم التصنيع خلال 24 ساعة لكل إرسال CAD، مع تحليل سمك جدار الركيزة وزوايا السحب وجدوى الإغلاق قبل قطع الفولاذ.
الالتزام بدليل تصميم صارم للقولبة الزائدة يقلل من مراجعات الأدوات أثناء حقن القولبة الزائدة. أنظمة إدارة الجودة المعتمدة وفقًا لمعايير IATF 16949 وISO 13485 تدعم كل عملية إنتاج متعدد الحقن، مع تقديم وثائق PPAP كاملة المستوى 3 لبرامج السيارات. تشغيل قسم قولبة في غرفة نظيفة من الفئة 8 ISO يحمي المكونات الطبية من التلوث بالجسيمات أثناء القولبة والتعبئة والتغليف.
الأسئلة الشائعة (FAQs)
ما هو سمك الجدار المثالي للقولبة الزائدة بـ TPE وTPU؟
يتراوح سمك الجدار المثالي لطبقات القولبة الزائدة بـ TPE وTPU من 1.5 مم إلى 3.0 مم. الجدران الأرق أقل من 1.0 مم تزيد من مقاومة التدفق وتخاطر بنقص الحقن، بينما الجدران الأكثر سمكًا فوق 4.0 مم تسبب دورات تبريد طويلة وعلامات انكماش تجميلية.
لماذا يُنصح بالتقويضات الميكانيكية في تصميم CAD للقولبة الزائدة؟
التقويضات الميكانيكية مثل الأخاديد المتوافقة والفتحات المارة تقفل الإيلاستومر فعليًا على الركيزة الصلبة. يضمن التثبيت الفيزيائي بقاء المقابض والأختام اللينة ملتصقة بشكل دائم حتى لو ضعف الترابط الكيميائي تحت الدورات الحرارية أو التعرض الكيميائي.
كيف تمنع أرضيات الإغلاق تطاير الإيلاستومر على الأسطح التجميلية؟
تقوم أرضيات الإغلاق في القوالب بتثبيت محكم ضد الركيزة الصلبة على طول وجه إحكام بعرض 0.5 مم إلى 1.0 مم. إن تصميم درجة 90 درجة على طول المحيط يخلق حافة قطع حادة تمنع تسرب الإيلاستومر المنصهر فوق أسطح المظهر.
هل يمكن أن تسبب الزوايا الداخلية الحادة تقشير المطاط المقولب الزائد؟
تخلق الزوايا الداخلية الحادة تركيزات إجهاد موضعية وتعيق تدفق المطاط بسلاسة. إضافة أنصاف أقطار سخية (بحد أدنى 0.5 مم) في جميع زوايا الانتقال يعزز التعبئة الموحدة للمصهور ويعزز متانة الترابط البيني.
كيف يعمل التسخين المسبق للركيزة على تحسين التصاق القولبة الزائدة؟
تسخين الركيزة البلاستيكية الصلبة إلى 70 درجة مئوية - 90 درجة مئوية يبطئ معدل التبريد للمصهور الثاني القادم. تسمح الأسطح الحدودية الدافئة لسلاسل البوليمر من كلا المادتين بالانتشار العميق، مما يشكل رابطة اندماج كيميائية قوية.
لماذا تعتبر مراجعة التصميم للتصنيع المبكرة ضرورية قبل قطع فولاذ قالب القولبة الزائدة؟
إجراء مراجعة التصميم للتصنيع المبكرة يقيم سماكات الجدران الاسمية، وزوايا الإغلاق، ومواضع البوابات بينما التصميم لا يزال رقميًا. تحديد مخاطر الفلاش أو الانكماش المحتملة مبكرًا يلغي إعادة العمل المكلفة للقالب وتأخيرات الأدوات الطويلة.