
Scegliere un sistema hot runner o cold runner non è semplicemente una scelta tra costi di stampo più alti e più bassi. Un hot runner mantiene il fuso riscaldato attraverso il sistema di distribuzione; un cold runner raffredda ed espelle il canale insieme ai pezzi stampati. L'opzione migliore dipende dalla resina, dai requisiti di iniezione e di aspetto, dal modello di produzione e da come il canale influisce su scarti, ciclo e manutenzione nel corso della vita dello stampo.
Per un acquirente, la domanda utile non è “Quale sistema è migliore?” ma “Quale compromesso crea meno rischi per questo pezzo e questo programma?”. Confronta entrambi prima che il progetto dello stampo sia definito.
In questo articolo:
- La risposta breve
- Come funzionano i sistemi
- I compromessi che cambiano la decisione
- Quando può essere adatto un cold runner
- Quando un hot runner merita una valutazione
- Una checklist pre-attrezzaggio
- Domande frequenti
La risposta breve: parti dal pezzo, non dal canale
Un cold runner spesso merita una valutazione quando un progetto privilegia uno stampo iniziale più semplice, un impegno minore o flessibilità per un prototipo o un programma di produzione più breve. Un hot runner diventa più attraente quando gli scarti di canale, il layout dei pezzi, il posizionamento dell'iniezione o una produzione sostenuta rendono la distribuzione del fuso riscaldata abbastanza preziosa da giustificare ulteriori considerazioni di progettazione e manutenzione.
Questi sono punti di partenza, non regole. Un elevato volume di pezzi da solo non giustifica automaticamente un hot runner, e un basso volume non ne esclude automaticamente l'uso. Il comportamento termico della resina, la frequenza dei cambi colore, il numero e la posizione delle iniezioni, i requisiti di qualità e il costo di gestione o recupero del materiale del canale possono cambiare la risposta. Confronta il sistema completo pezzo-e-stampo, non solo il prezzo dello stampo.
Come i due sistemi di canale distribuiscono il fuso
Entrambi i sistemi trasportano la resina fusa dall'ugello della pressa verso le iniezioni della cavità. La differenza sta in ciò che accade ai canali di distribuzione durante ogni ciclo.
- Cold runner: la resina nel canale di colata si raffredda e solidifica. Il canale di colata viene espulso insieme ai pezzi stampati e deve essere separato. Se possa essere macinato e riutilizzato dipende dalle specifiche della resina, dal colore, dai controlli sulla contaminazione e dai requisiti del cliente.
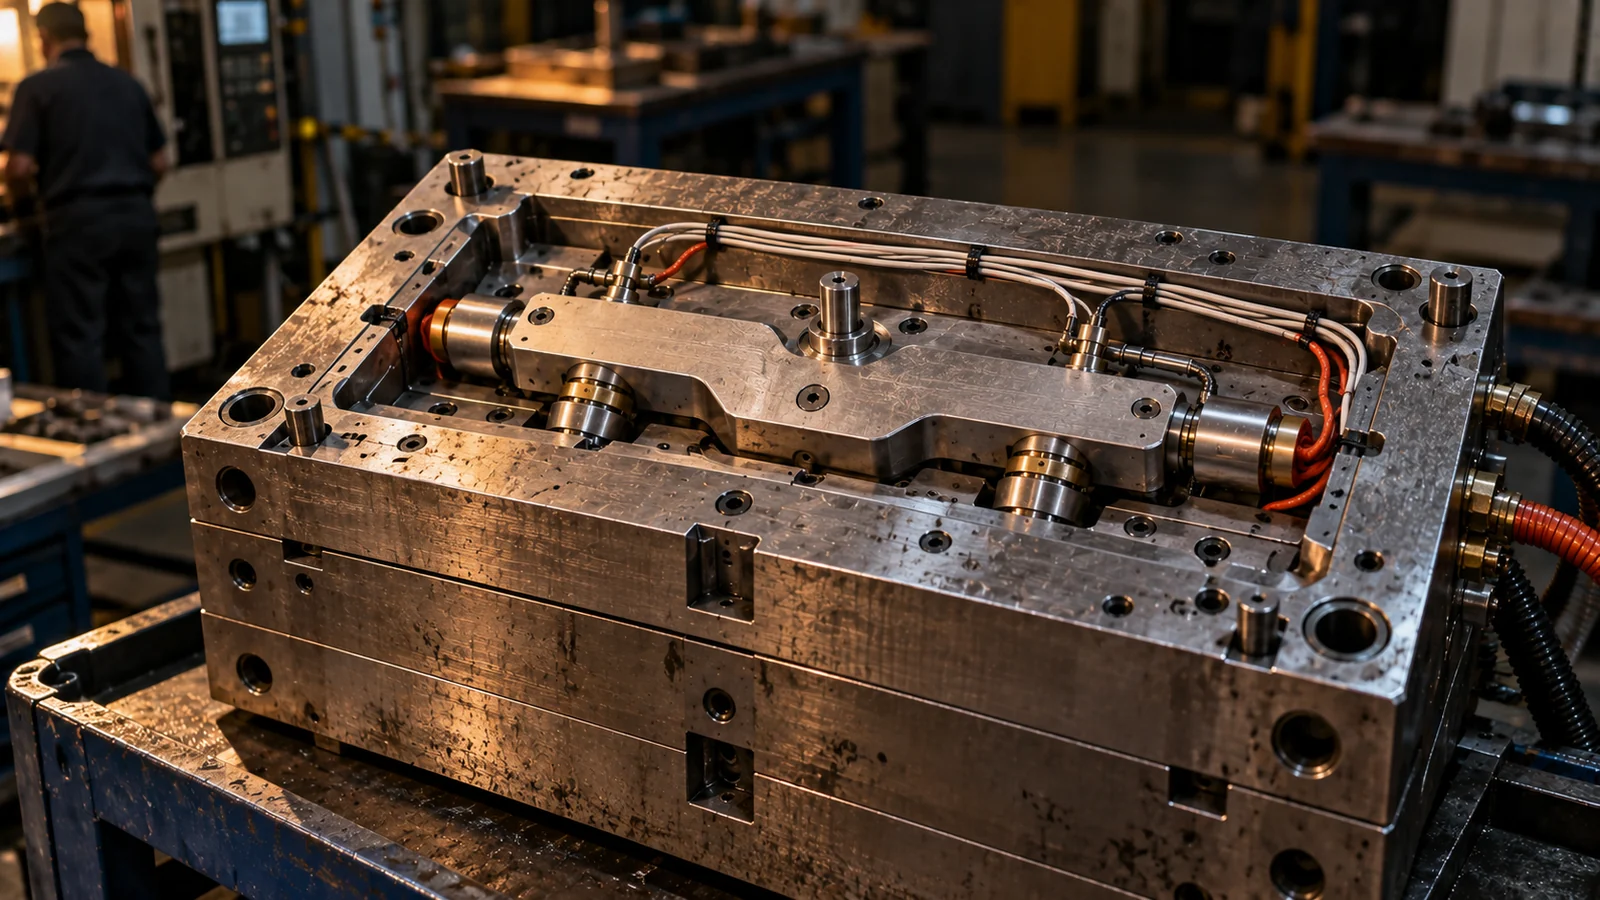
- Canale caldo: i componenti riscaldati mantengono la resina allo stato fuso attraverso parte o tutto il percorso del collettore e dell'ugello, così il canale di distribuzione non viene espulso come canale solido a ogni ciclo. Il pezzo presenta comunque un punto di iniezione, e la traccia del punto di iniezione e la qualità restano considerazioni di progettazione e di processo.
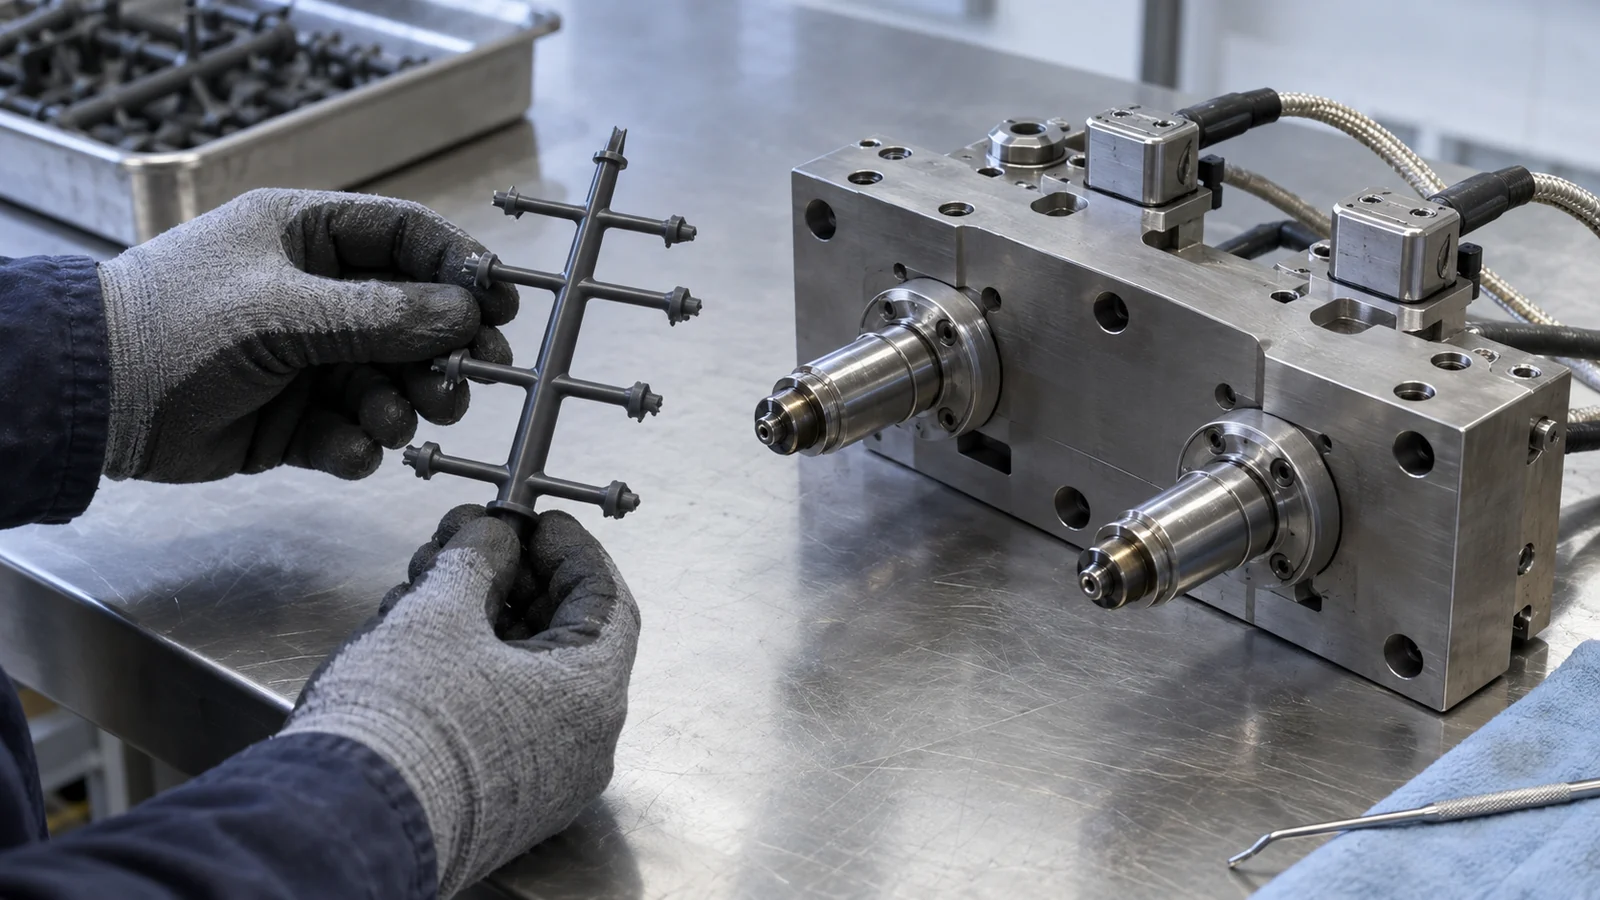
I termini descrivono la condizione termica del canale di colata, non una garanzia sulla qualità del pezzo o sul costo totale. Riempimento bilanciato, posizione adeguata del punto di iniezione, sfiato, raffreddamento e una finestra di processo validata restano comunque importanti in entrambe le soluzioni progettuali. La nostra guida alla progettazione di stampi a iniezione e all'ingegneria CAD spiega come le scelte relative a canali di colata e punti di iniezione si collegano alla disposizione complessiva dello stampo.
I compromessi che cambiano la decisione
| Fattore decisionale | Considerazioni sul canale freddo | Considerazioni sul canale caldo |
|---|---|---|
| Attrezzatura iniziale | Può offrire una progettazione iniziale meno complessa, a seconda del pezzo e della disposizione. | Collettori riscaldati, ugelli, controlli e interfacce aggiungono considerazioni di progettazione e di manutenzione. |
| Materiale del canale di colata | Crea un canale di colata solido da separare e gestire; il riutilizzo del macinato non è sempre consentito. | Può ridurre gli scarti di canale solido, ma non elimina la vestigia del punto di iniezione né tutti gli scarti di processo. |
| Esposizione termica | La resina nel canale si raffredda a ogni ciclo. | La resina rimane calda nel percorso di fusione; il tempo di permanenza e la temperatura devono essere verificati per la qualità selezionata. |
| Layout del punto di iniezione e della cavità | La geometria del canale e lo spazio sulla linea di divisione influenzano il modo in cui il fuso raggiunge ciascuna cavità. | Può offrire diverse opzioni di posizionamento del punto di iniezione e di layout delle cavità, in base al progetto dello stampo. |
| Cambi di produzione | Il canale viene rimosso insieme al pezzo; il cambio di materiale richiede comunque uno spurgo pianificato. | Il design del collettore, il percorso di flusso, il materiale e la sequenza dei colori possono influenzare lo spurgo e la pianificazione del riavvio. |
| Manutenzione | Meno componenti riscaldati, sebbene lo stampo richieda comunque ispezioni periodiche. | Riscaldatori, termocoppie, ugelli, guarnizioni e controlli aggiungono elementi da ispezionare e mantenere. |
Questo è un confronto preliminare, non un preventivo. La riduzione degli scarti di canale può essere importante quando la resina è costosa o il rigranulato è limitato, ma confrontare tale valore con i requisiti aggiuntivi di attrezzaggio, energia, avvio e assistenza. Utilizzare il materiale approvato, il peso del pezzo, il piano delle cavità, il programma di produzione, la politica sugli scarti e le ipotesi di manutenzione. Per l'economia più ampia tra attrezzaggio e pezzo, vedere cosa include un preventivo di stampaggio a iniezione.
Quando un canale a freddo può essere la soluzione migliore
Un canale freddo può essere sensato quando il progetto trae vantaggio da un concetto di stampo semplice e il canale può essere gestito senza compromettere l'economicità o la qualità del pezzo. Ciò può includere la validazione iniziale del design, una domanda incerta, un programma di produzione limitato o un pezzo la cui disposizione si adatta bene a una configurazione convenzionale di canale e iniezione.
Può anche adattarsi a un progetto in cui il materiale è costoso ma il canale può essere separato in modo pulito e il riutilizzo è espressamente consentito. Non dare per scontato che il macinato sia accettabile: conferma le specifiche del cliente, le indicazioni del fornitore di resina, i requisiti di colore e le regole di tracciabilità. Se il canale deve essere scartato, includi quel materiale nel modello di costo invece di trattarlo come recuperabile.
I canali freddi non sono di bassa qualità per definizione. Possono produrre pezzi accettabili quando il canale è bilanciato, l'iniezione è adeguata e il processo è validato. La limitazione pratica è che il canale occupa spazio, si raffredda, viene espulso e deve essere gestito come parte del ciclo.
Quando un canale caldo merita un'analisi più approfondita
Valuta un canale caldo quando la riduzione del materiale solido del canale o la modifica dell'accesso all'iniezione potrebbero risolvere un problema documentato del pezzo o del programma. Gli esempi includono una disposizione vincolata dallo spazio del canale, più impronte che richiedono una strategia di iniezione ben ponderata o una gestione ricorrente del canale che aggiunge un onere operativo.
Mantenere la resina allo stato fuso introduce anche controlli che un canale freddo non utilizza allo stesso modo. La permanenza del materiale, l'uniformità di temperatura, l'avvio, l'arresto e le pause impreviste devono essere esaminati per la resina e il design del collettore specifici. Il manuale dei canali caldi di Husky descrive interblocchi di temperatura e funzioni di standby pensati per aiutare a gestire l'avvio e l'esposizione della resina quando il ciclo si interrompe; i controlli esatti dipendono dal sistema e dall'applicazione.
Un canale caldo non è una scorciatoia per aggirare il design dell'iniezione. La posizione e il tipo di iniezione influenzano comunque la vestigia, i segni di flusso, la posizione della linea di saldatura, il compattamento e l'aspetto. Esamina questi requisiti con l'intero ambito di progettazione dello stampo a canale caldo, non solo la riduzione prevista del peso del canale.
Una lista di controllo per le decisioni pre-attrezzaggio
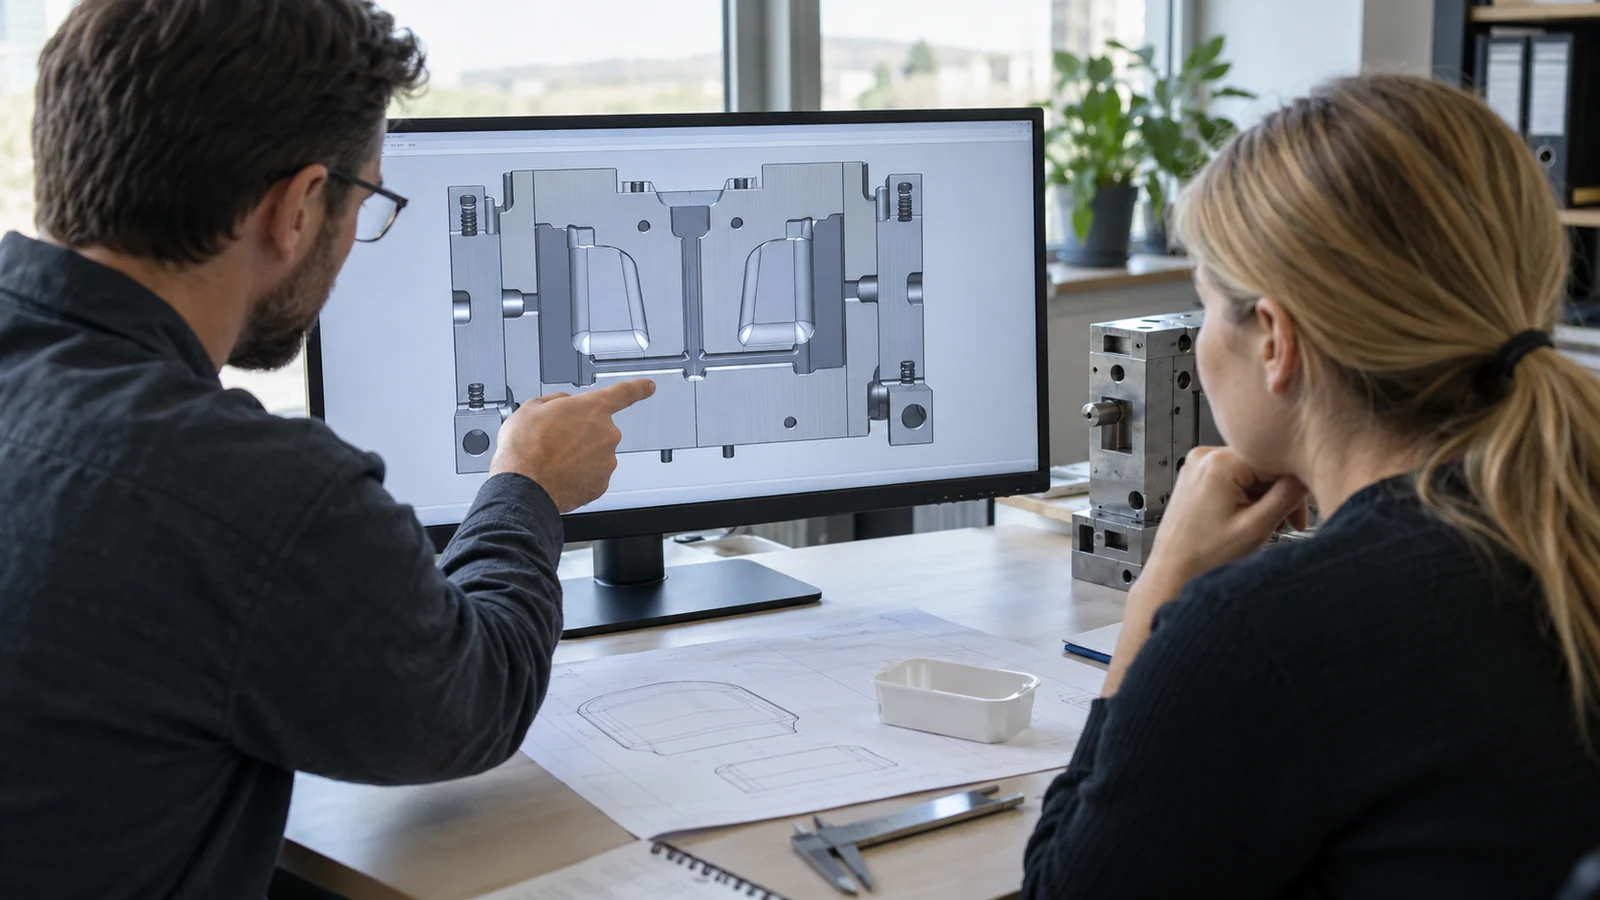
Fornisci al team di attrezzaggio informazioni sufficienti per confrontare lo stesso pezzo e le stesse ipotesi di produzione su entrambi i fronti:
- Resina e grado: identifica la resina esatta, i coloranti o gli additivi, i requisiti di lavorazione e la sensibilità all'esposizione prolungata al calore.
- Requisiti del pezzo e del punto di iniezione: contrassegnare le superfici estetiche, i limiti dei residui del punto di iniezione, le dimensioni critiche, le restrizioni sulle linee di saldatura e i vincoli di rifinitura.
- Configurazione produttiva: condividere l'intervallo di previsione, la dimensione di produzione prevista, i cambi di colore o materiale e se la domanda è stabile o incerta.
- Politica del canale di alimentazione: confermare se i canali di alimentazione vengono scartati, riciclati esternamente o ammessi al rigranulazione controllata secondo le specifiche del pezzo.
- Manutenzione dell'attrezzatura: chiarire chi esegue la manutenzione dello stampo e dei componenti riscaldati, quali ricambi sono previsti e come è pianificato l'accesso per la manutenzione.
- Validazione: concordare come verranno controllati il bilanciamento delle cavità, la qualità del pezzo, i pezzi di avviamento, i cambi di produzione e la finestra di processo accettabile.
Chiedere le ipotesi alla base della raccomandazione: numero di cavità, concetto di canale e punto di iniezione, gestione stimata dei canali di alimentazione, ambito di manutenzione e le condizioni che potrebbero modificare l'opzione preferita. Se lo stampo è in fase di concezione, un revisione personalizzata della progettazione dello stampo può riunire la geometria del pezzo, l'architettura dell'attrezzatura e l'intento produttivo nella stessa discussione.
Domande frequenti
Un canale caldo elimina tutti gli scarti di plastica?
No. Può ridurre il canale solido espulso a ogni ciclo, ma possono rimanere materiale di avviamento, pezzi scartati, spurgo e altre perdite di processo. Il pezzo ha comunque un punto di iniezione e gli scarti effettivi dipendono dalla progettazione e dal piano operativo.
Un canale freddo è sempre più economico?
Non sull'intero programma. Un'attrezzatura a canale freddo può avere un costo iniziale inferiore in alcune progettazioni, ma il materiale del canale, la movimentazione, il raffreddamento e gli effetti sul ciclo contribuiscono al costo operativo. Confrontare con le stesse ipotesi e includere la manutenzione e la politica dei materiali.
È possibile utilizzare un hot runner con qualsiasi resina plastica?
Non dare per scontato che ogni resina o grado sia adatto a ogni configurazione di hot runner. Conferma la finestra di processo del materiale, le considerazioni sul tempo di permanenza, le esigenze di cambio colore e la compatibilità del sistema con il progettista dello stampo.
Quale sistema è migliore per uno stampo prototipo?
Un cold runner viene spesso preso in considerazione quando la semplicità e la flessibilità sono prioritarie, ma la geometria, la resina, i requisiti di iniezione e gli obiettivi di validazione possono cambiare la decisione. Il solo termine “prototipo” non è sufficiente per scegliere.
Cosa devo inviare per una revisione del sistema di runner?
Fornisci il modello 3D e il disegno, la resina e il colore, l'intervallo di previsione, i requisiti di aspetto e di iniezione, la politica di rigenerazione e le esigenze di cambio o validazione. Ciò consente al team di confrontare il runner come parte del piano completo dello stampo.
Passo successivo: Condividi la geometria del pezzo, la resina, l'intervallo di previsione e i vincoli di iniezione o di aspetto quando richiedi una revisione dell'attrezzatura. Il confronto utile si basa sui tuoi requisiti, non su un'affermazione universale secondo cui un tipo di runner vince sempre.