
Choisir entre un système à canaux chauffants et un système à canaux froids ne se résume pas à un choix entre un coût d'outillage plus élevé et un coût plus faible. Un canal chauffant maintient la matière fondue à température à travers le système de distribution ; un canal froid refroidit et éjecte le canal avec les pièces moulées. Le meilleur choix dépend de la résine, des exigences de seuil d'injection et d'aspect, du mode de production, et de l'impact du canal sur les rebuts, le cycle et la maintenance tout au long de la vie de l'outil.
Pour un acheteur, la question utile n'est pas “ Quel système est le meilleur ? ” mais “ Quel compromis crée le moins de risque pour cette pièce et ce programme ? ” Comparez les deux avant de figer la conception du moule.
Dans cet article :
- La réponse courte
- Comment fonctionnent les systèmes
- Les compromis qui changent la décision
- Quand un canal froid peut convenir
- Quand un canal chauffant mérite un examen
- Une liste de contrôle avant outillage
- Questions fréquentes
La réponse courte : commencez par la pièce, pas par le canal
Un canal froid mérite souvent d'être évalué lorsqu'un projet privilégie un outil initial plus simple, un engagement moindre ou une flexibilité pour un prototype ou un programme de production plus court. Un canal chauffant devient plus attractif lorsque les rebuts de canal, l'implantation des pièces, le positionnement des seuils d'injection ou une production soutenue rendent l'alimentation de matière fondue chauffée suffisamment précieuse pour justifier des considérations supplémentaires de conception et de maintenance.
Ce sont des points de départ, pas des règles. Un volume de pièces élevé ne justifie pas automatiquement un canal chauffant, et un faible volume n'en exclut pas automatiquement un. Le comportement thermique de la résine, la fréquence des changements de couleur, le nombre et la position des seuils d'injection, les exigences de qualité et le coût de traitement ou de récupération de la matière du canal peuvent changer la réponse. Comparez le système complet pièce-et-outil plutôt que le prix du moule seul.
Comment les deux systèmes de canaux acheminent la matière fondue
Les deux systèmes transportent la résine fondue depuis la buse de la presse à injecter vers les seuils d'injection des empreintes. La différence réside dans ce qui arrive aux canaux de distribution à chaque cycle.
- Canal froid : la résine dans le canal d'alimentation refroidit et se solidifie. Le canal d'alimentation est éjecté avec les pièces moulées et doit être séparé. La possibilité de le rebroyer et de le réutiliser dépend de la spécification de la résine, de la couleur, des contrôles de contamination et des exigences du client.
- Canal chaud : les composants chauffés maintiennent la résine à l'état fondu dans une partie ou la totalité du trajet du collecteur et de la buse, de sorte que le canal de distribution n'est pas éjecté sous forme de canal solide à chaque cycle. La pièce comporte toujours une entrée, et la trace d'injection et la qualité restent des considérations de conception et de process.
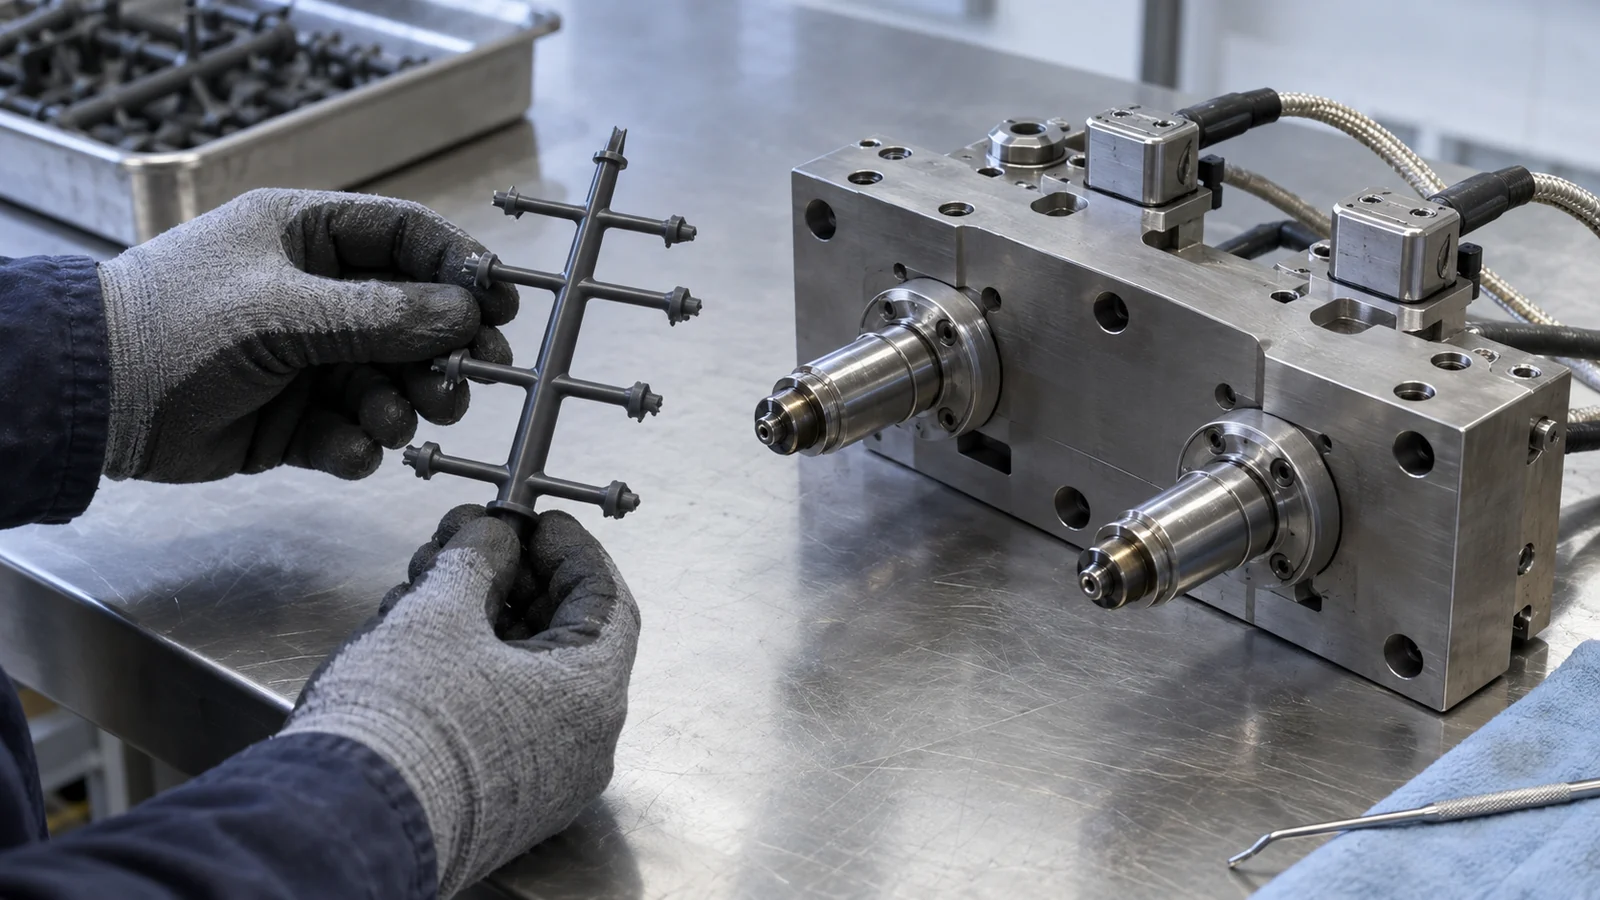
Ces termes décrivent l'état thermique du canal d'alimentation, et non une garantie concernant la qualité de la pièce ou le coût total. Un remplissage équilibré, un emplacement d'entrée approprié, un éventage, un refroidissement et une fenêtre de process validée restent importants dans les deux conceptions. Notre guide de conception de moules d'injection et d'ingénierie CAO explique comment les choix de canal d'alimentation et d'entrée s'articulent avec la disposition générale du moule.
Les compromis qui influencent la décision
| Facteur de décision | Considérations relatives au canal froid | Considérations relatives au canal chaud |
|---|---|---|
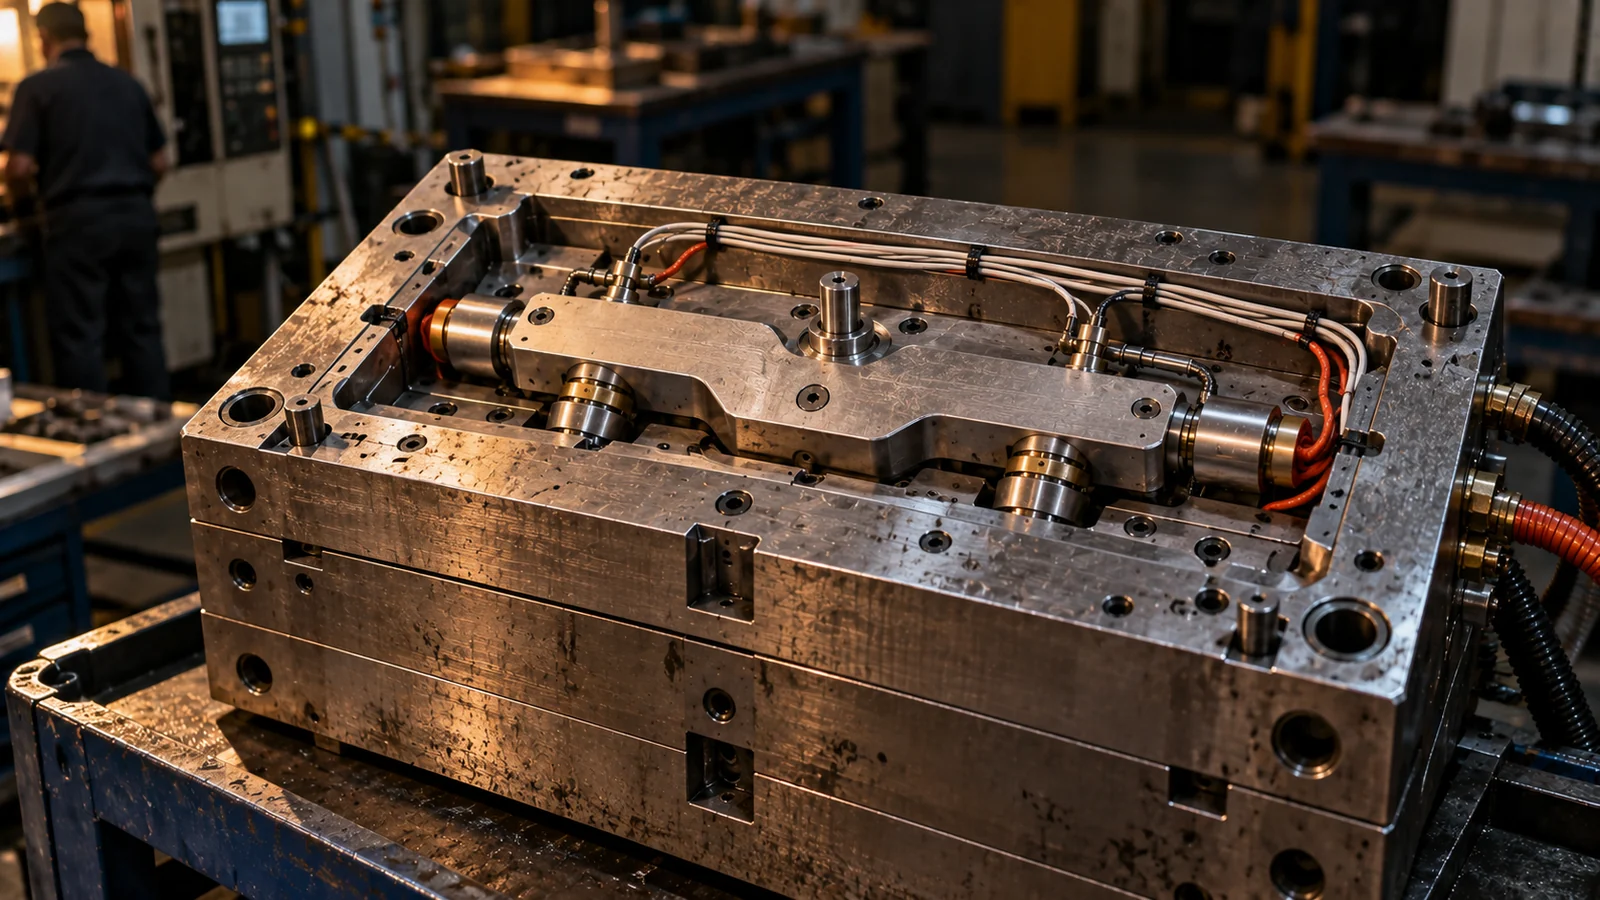
| Outillage initial | Peut offrir une conception de départ moins complexe, selon la pièce et la disposition. | Les collecteurs chauffés, les buses, les commandes et les interfaces ajoutent des considérations de conception et de maintenance. |
| Matière du canal d'alimentation | Crée un canal solide à séparer et à gérer ; le rebroyage n'est pas toujours autorisé. | Peut réduire les rebuts de canal solide, mais n'élimine ni la trace d'injection ni tous les déchets de process. |
| Exposition thermique | La résine du canal d'alimentation refroidit à chaque cycle. | La résine reste chaude dans le trajet de matière fondue ; le temps de séjour et la température doivent être vérifiés pour la nuance sélectionnée. |
| Disposition des seuils et des empreintes | La géométrie du canal d'alimentation et l'espace du plan de joint influencent la façon dont la matière fondue atteint chaque empreinte. | Peut offrir différentes options de placement des seuils et de disposition des empreintes, sous réserve de la conception de l'outillage. |
| Changements de production | Le canal d'alimentation est retiré avec la pièce ; un changement de matière nécessite toujours une purge planifiée. | La conception du collecteur, le trajet d'écoulement, la matière et la séquence de couleurs peuvent affecter la purge et la planification du redémarrage. |
| Maintenance | Moins de composants chauffés, bien que le moule nécessite toujours une inspection de routine. | Les résistances chauffantes, thermocouples, buses, joints et commandes ajoutent des éléments à inspecter et à entretenir. |
Il s'agit d'une comparaison préliminaire, et non d'un devis. La réduction des chutes de canal d'alimentation peut compter lorsque la résine est coûteuse ou que le broyat est limité, mais comparez cette valeur aux exigences supplémentaires d'outillage, d'énergie, de démarrage et de maintenance. Utilisez la matière approuvée, le poids de la pièce, le plan d'empreintes, le calendrier de production, la politique de chutes et les hypothèses de maintenance. Pour l'analyse économique plus large outillage-pièce, voir ce qu'inclut un devis de moulage par injection.
Quand un canal d'alimentation froid peut être plus adapté
Un canal froid peut être judicieux lorsque le projet bénéficie d'un concept d'outillage simple et que le canal peut être géré sans compromettre l'économie ou la qualité de la pièce. Cela peut inclure une validation précoce de la conception, une demande incertaine, un programme de production limité, ou une pièce dont la disposition s'accorde bien avec un agencement conventionnel de canal et de seuil.
Il peut également convenir à un projet où la matière est coûteuse mais où le canal peut être séparé proprement et la réutilisation est expressément autorisée. Ne présumez pas que le rebroyé est acceptable : confirmez les spécifications du client, les recommandations du fournisseur de résine, les exigences de couleur et les règles de traçabilité. Si le canal doit être mis au rebut, intégrez cette matière dans le modèle de coût au lieu de la considérer comme récupérable.
Les canaux froids ne sont pas de mauvaise qualité par définition. Ils peuvent produire des pièces acceptables lorsque le canal est équilibré, le seuil approprié et le procédé validé. La limitation pratique est que le canal occupe de l'espace, refroidit, est éjecté et doit être manipulé dans le cadre du cycle.
Quand un canal chaud mérite un examen plus attentif
Évaluez un canal chaud lorsque la réduction de la matière du canal solide ou la modification de l'accès au seuil pourrait résoudre un problème documenté de pièce ou de programme. Les exemples incluent une disposition contrainte par l'espace du canal, des empreintes multiples nécessitant une stratégie de seuil réfléchie, ou une manipulation récurrente du canal qui ajoute une charge opérationnelle.
Le maintien de la résine à l'état fondu introduit également des contrôles qu'un canal froid n'utilise pas de la même manière. Le temps de séjour de la matière, l'uniformité de température, le démarrage, l'arrêt et les pauses imprévues doivent être examinés pour la résine et la conception de collecteur spécifiques. Le manuel des canaux chauds de Husky décrit des verrouillages de température et des fonctions de veille destinés à aider à gérer le démarrage et l'exposition de la résine lorsque le cyclage s'arrête ; les contrôles exacts dépendent du système et de l'application.
Un canal chaud n'est pas un raccourci pour contourner la conception du seuil. L'emplacement et le type de seuil affectent toujours la trace, les marques d'écoulement, la position de la ligne de soudure, le compactage et l'aspect. Examinez ces exigences avec la portée complète de la conception du moule à canal chaud, et pas seulement la réduction attendue du poids du canal.
Une liste de contrôle des décisions avant l'outillage
Donnez à l'équipe d'outillage suffisamment d'informations pour comparer la même pièce et les mêmes hypothèses de production des deux côtés :
- Résine et grade : identifiez la résine exacte, les colorants ou additifs, les exigences de mise en œuvre et la sensibilité à une exposition prolongée à la chaleur.
- Exigences relatives à la pièce et à l'entrée : identifiez les surfaces esthétiques, les limites de traces d'injection, les dimensions critiques, les restrictions liées aux lignes de soudure et les contraintes d'ébavurage.
- Modèle de production : communiquez la plage de prévisions, la taille de série prévue, les changements de couleur ou de matière, ainsi que la stabilité ou l'incertitude de la demande.
- Politique relative aux canaux : confirmez si les canaux sont mis au rebut, recyclés en externe ou éligibles à un rebroyage contrôlé selon la spécification de la pièce.
- Entretien de l'outillage : précisez qui assure la maintenance du moule et des composants chauffants, quelles pièces de rechange sont prévues et comment l'accès au service est planifié.
- Validation : convenez de la manière dont l'équilibrage des empreintes, la qualité des pièces, les pièces de démarrage, les changements de production et la fenêtre de process acceptable seront vérifiés.
Demandez les hypothèses qui sous-tendent la recommandation : nombre d'empreintes, concept de canal et d'entrée, gestion estimée des canaux, périmètre de maintenance et conditions susceptibles de modifier l'option privilégiée. Si le moule est au stade de concept, un revue globale de la fabrication du moule peut réunir la géométrie de la pièce, l'architecture de l'outillage et l'intention de production dans une même discussion.
Questions fréquentes
Un canal chauffant élimine-t-il tous les déchets plastiques ?
Non. Il peut réduire le canal solide éjecté à chaque cycle, mais les matières de démarrage, les pièces rejetées, la purge et d'autres pertes de process peuvent subsister. La pièce conserve une entrée, et les déchets réels dépendent de la conception et du plan d'exploitation.
Un canal froid est-il toujours moins cher ?
Pas sur l'ensemble du programme. Un moule à canal froid peut présenter un coût initial inférieur dans certaines conceptions, mais la matière des canaux, la manutention, le refroidissement et les effets sur le cycle contribuent au coût d'exploitation. Comparez avec les mêmes hypothèses et incluez la maintenance et la politique matière.
Peut-on utiliser un canal chauffant avec n'importe quelle résine plastique ?
Ne partez pas du principe que chaque résine ou nuance convient à toute configuration de canal chauffant. Confirmez la fenêtre de mise en œuvre de la matière, les considérations de temps de séjour, les besoins de changement de couleur et la compatibilité du système avec le concepteur du moule.
Quel système est préférable pour un moule prototype ?
Un canal froid est souvent envisagé lorsque la simplicité et la flexibilité sont prioritaires, mais la géométrie, la résine, les exigences d'injection et les objectifs de validation peuvent modifier la décision. Le seul terme “ prototype ” ne suffit pas pour choisir.
Que dois-je envoyer pour une revue du système d'alimentation ?
Fournissez le modèle 3D et le plan, la résine et la couleur, la plage de prévisions, les exigences d'aspect et d'injection, la politique de rebroyage, ainsi que les besoins de changement de série ou de validation. Cela permet à l'équipe de comparer le système d'alimentation dans le cadre du plan de moule complet.
Étape suivante : Communiquez la géométrie de la pièce, la résine, la plage de prévisions et les contraintes d'injection ou d'aspect lors de la demande d'une revue d'outillage. La comparaison utile repose sur vos exigences, et non sur l'affirmation universelle qu'un type d'alimentation l'emporte toujours.