
Die Wahl zwischen einem Heißkanal- und einem Kaltkanalsystem ist nicht einfach eine Entscheidung zwischen höheren und niedrigeren Werkzeugkosten. Ein Heißkanal hält die Schmelze im Verteilsystem auf Temperatur; ein Kaltkanal kühlt den Anguss ab und stößt ihn zusammen mit den Formteilen aus. Die bessere Eignung hängt vom Harz, den Anforderungen an Anschnitt und Oberfläche, dem Produktionsmuster sowie davon ab, wie sich der Anguss über die Lebensdauer des Werkzeugs auf Ausschuss, Zykluszeit und Wartung auswirkt.
Für einen Einkäufer lautet die entscheidende Frage nicht “Welches System ist besser?”, sondern “Welcher Kompromiss schafft für dieses Bauteil und dieses Projekt weniger Risiko?” Vergleichen Sie beide, bevor das Formenkonzept festgelegt wird.
In diesem Artikel:
- Die kurze Antwort
- So funktionieren die Systeme
- Kompromisse, die die Entscheidung verändern
- Wann ein Kaltkanal passen kann
- Wann ein Heißkanal eine Prüfung verdient
- Eine Checkliste vor der Werkzeugerstellung
- Häufig gestellte Fragen
Die kurze Antwort: Beginnen Sie mit dem Bauteil, nicht mit dem Anguss
Ein Kaltkanal ist oft eine Überlegung wert, wenn ein Projekt ein einfacheres Erstwerkzeug, eine geringere Bindung oder Flexibilität für einen Prototyp bzw. ein kürzeres Produktionsprogramm priorisiert. Ein Heißkanal wird attraktiver, wenn Angussausschuss, Bauteilanordnung, Anschnittplatzierung oder eine dauerhafte Produktion die beheizte Schmelzezufuhr so wertvoll machen, dass zusätzliche Design- und Wartungsaspekte gerechtfertigt sind.
Dies sind Ausgangspunkte, keine Regeln. Ein hohes Bauteilvolumen allein rechtfertigt nicht automatisch einen Heißkanal, und ein niedriges Volumen schließt einen solchen nicht automatisch aus. Das thermische Verhalten des Harzes, die Häufigkeit von Farbwechseln, Anzahl und Position der Anschnitte, Qualitätsanforderungen sowie die Kosten für Handhabung oder Wiederverwertung des Angussmaterials können die Antwort verändern. Vergleichen Sie das gesamte Bauteil- und Werkzeugsystem und nicht nur den Formenpreis.
Wie die beiden Angusssysteme die Schmelze zuführen
Beide Systeme befördern geschmolzenes Harz von der Düse der Spritzgießmaschine zu den Anschnitten der Kavität. Der Unterschied liegt darin, was während jedes Zyklus mit den Verteilkanälen geschieht.
- Kaltkanal: Das Harz im Angusskanal kühlt ab und erstarrt. Der Anguss wird mit den Formteilen ausgeworfen und muss abgetrennt werden. Ob er gemahlen und wiederverwendet werden kann, hängt von der Harzspezifikation, der Farbe, der Kontaminationskontrolle und den Kundenanforderungen ab.
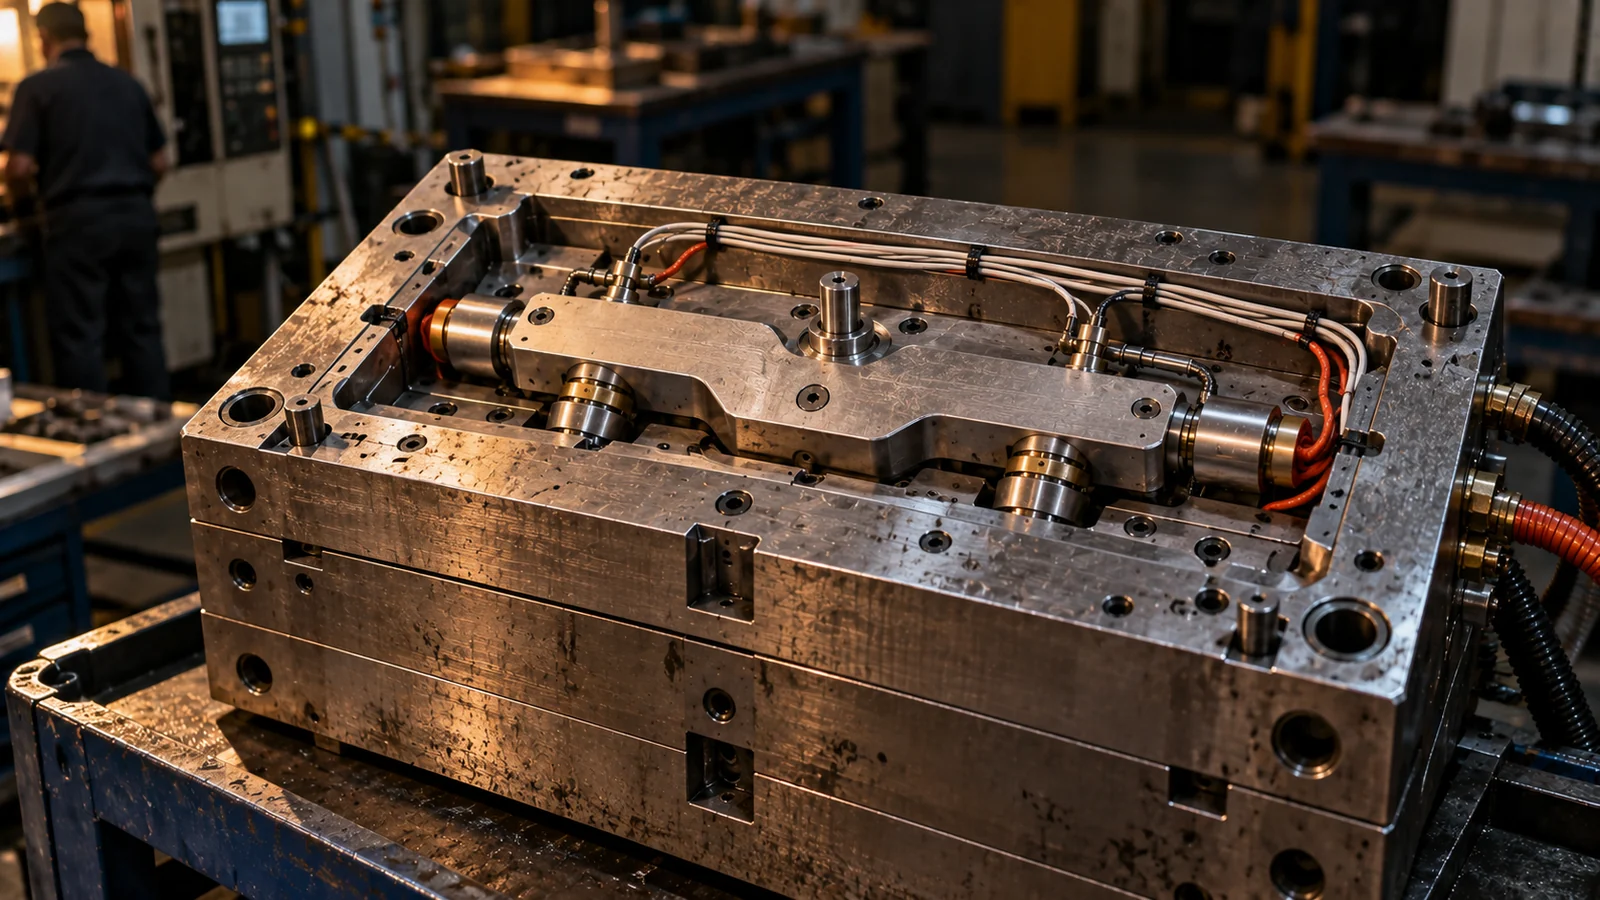
- Heißkanal: Beheizte Komponenten halten das Harz durch einen Teil oder den gesamten Verteiler- und Düsenweg geschmolzen, sodass der Verteileranguss nicht bei jedem Zyklus als fester Anguss ausgeworfen wird. Das Teil hat weiterhin einen Anschnitt, und Angussrest sowie Qualität bleiben Aspekte von Design und Prozess.
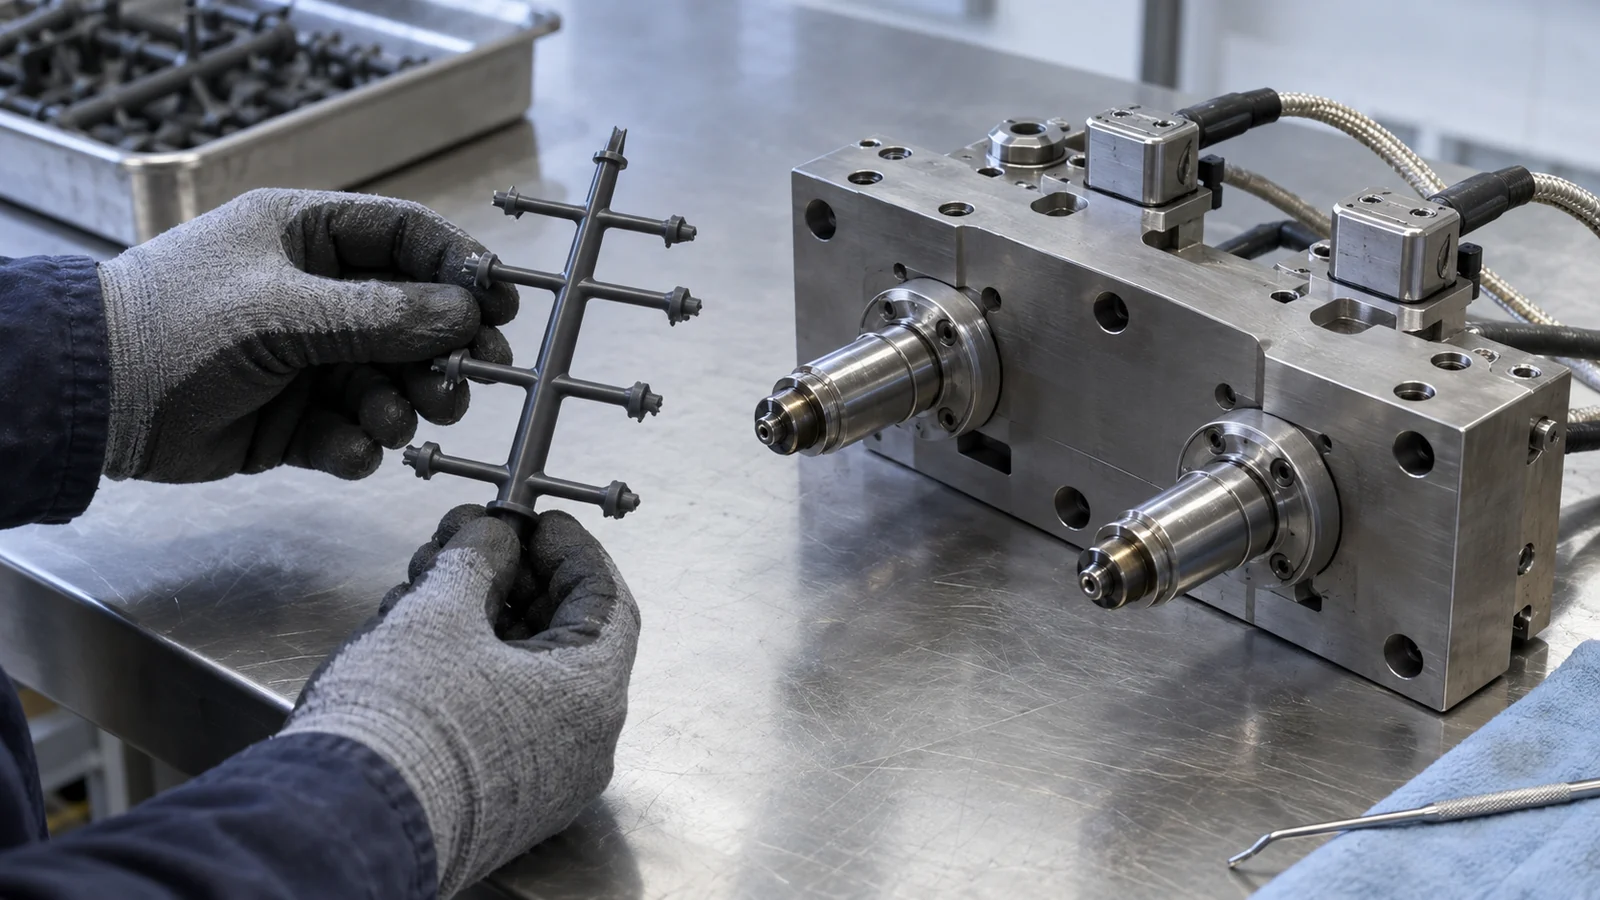
Die Begriffe beschreiben den thermischen Zustand des Angusskanals, nicht eine Garantie für Teilequalität oder Gesamtkosten. Ausgewogene Füllung, geeignete Anschnittlage, Entlüftung, Kühlung und ein validiertes Prozessfenster bleiben in beiden Ausführungen wichtig. Unser Leitfaden für Spritzgussformdesign und CAD-Engineering erläutert, wie Anguss- und Anschnittwahl mit dem übergeordneten Formaufbau zusammenhängen.
Die Kompromisse, die die Entscheidung verändern
| Entscheidungsfaktor | Überlegungen zum Kaltkanal | Überlegungen zum Heißkanal |
|---|---|---|
| Erstwerkzeug | Kann je nach Teil und Layout ein weniger komplexes Ausgangsdesign bieten. | Beheizte Verteiler, Düsen, Steuerungen und Schnittstellen bringen zusätzliche Design- und Serviceaspekte mit sich. |
| Angussmaterial | Erzeugt einen festen Anguss zum Abtrennen und Handhaben; Mahlgut ist nicht immer zulässig. | Kann Angussabfall reduzieren, beseitigt aber weder Angussreste noch sämtlichen Prozessabfall. |
| Thermische Belastung | Angussharz kühlt in jedem Zyklus ab. | Das Harz bleibt im Schmelzekanal heiß; Verweilzeit und Temperatur müssen für die gewählte Materialgüte überprüft werden. |
| Anguss- und Kavitätenlayout | Die Angussgeometrie und der Platz an der Trennebene beeinflussen, wie die Schmelze jede Kavität erreicht. | Kann je nach Werkzeugdesign unterschiedliche Optionen für die Angussplatzierung und das Kavitätenlayout anbieten. |
| Umrüstungen | Der Anguss wird mit dem Teil entnommen; ein Materialwechsel erfordert weiterhin eine geplante Spülung. | Verteilerdesign, Fließweg, Material und Farbfolge können die Spülung und die Wiederanlaufplanung beeinflussen. |
| Wartung | Weniger beheizte Komponenten, obwohl das Werkzeug weiterhin einer routinemäßigen Inspektion bedarf. | Heizungen, Thermoelemente, Düsen, Dichtungen und Steuerungen erhöhen den Inspektions- und Wartungsaufwand. |
Dies ist ein Screening-Vergleich, kein Angebot. Reduzierter Angussausschuss kann relevant sein, wenn Harz teuer oder Mahlgut eingeschränkt ist, doch dieser Wert sollte mit zusätzlichem Werkzeugbau, Energie-, Anlauf- und Serviceanforderungen verglichen werden. Verwenden Sie das freigegebene Material, das Teilegewicht, den Kavitätenplan, den Produktionsplan, die Ausschussrichtlinie und die Wartungsannahmen. Für die übergeordnete Wirtschaftlichkeit von Werkzeug gegenüber Bauteil siehe was ein Spritzgussangebot umfasst.
Wann ein Kaltkanal die bessere Wahl sein kann
Ein Kaltkanal kann sinnvoll sein, wenn das Projekt von einem unkomplizierten Werkzeugkonzept profitiert und der Anguss verwaltet werden kann, ohne die Teilewirtschaftlichkeit oder -qualität zu beeinträchtigen. Dies kann frühe Designvalidierung, unsichere Nachfrage, ein begrenztes Produktionsprogramm oder ein Teil umfassen, dessen Layout gut mit einer konventionellen Anguss- und Anordnung funktioniert.
Es kann auch für ein Projekt geeignet sein, bei dem das Material teuer ist, der Anguss jedoch sauber getrennt werden kann und die Wiederverwendung ausdrücklich erlaubt ist. Gehen Sie nicht davon aus, dass Mahlgut akzeptabel ist: Bestätigen Sie die Kundenspezifikation, die Empfehlungen des Harzlieferanten, die Farbanforderungen und die Rückverfolgbarkeitsregeln. Muss der Anguss verworfen werden, ist dieses Material im Kostenmodell zu berücksichtigen, anstatt es als wiederverwertbar zu behandeln.
Kaltkanäle sind per Definition keine minderwertige Lösung. Sie können akzeptable Teile erzeugen, wenn der Anguss ausgewogen ist, der Anschnitt geeignet ist und der Prozess validiert wurde. Die praktische Einschränkung besteht darin, dass der Anguss Platz einnimmt, abkühlt, ausgeworfen wird und als Teil des Zyklus gehandhabt werden muss.
Wann ein Heißkanal eine genauere Betrachtung verdient
Bewerten Sie einen Heißkanal, wenn die Reduzierung von massivem Angussmaterial oder eine Änderung des Anschnittzugangs ein dokumentiertes Bauteil- oder Programmproblem lösen könnte. Beispiele sind ein durch Angussplatz begrenztes Layout, mehrere Kavitäten, die eine durchdachte Anschnittstrategie erfordern, oder wiederkehrende Angusshandhabung, die einen operativen Aufwand verursacht.
Das Schmelzhalten des Harzes bringt zudem Regelungen mit sich, die ein Kaltkanal nicht in gleicher Weise nutzt. Materialverweilzeit, Temperaturgleichmäßigkeit, Anfahren, Abfahren und ungeplante Unterbrechungen müssen für das jeweilige Harz und die jeweilige Verteilerauslegung geprüft werden. Huskys Handbuch für Heißkanäle beschreibt Temperaturverriegelungen und Standby-Funktionen, die dazu dienen, das Anfahren und die Harzbelastung bei Zyklusstopps zu steuern; die genauen Regelungen hängen vom System und der Anwendung ab.
Ein Heißkanal ist keine Abkürzung an der Anschnittauslegung vorbei. Anschnittlage und -typ beeinflussen weiterhin Angussrest, Fließmarken, Bindenahtlage, Nachdruck und Erscheinungsbild. Prüfen Sie diese Anforderungen mit dem vollständigen Umfang der Heißkanal-Formauslegung, nicht nur mit der erwarteten Reduzierung des Angussgewichts.
Eine Checkliste für Entscheidungen vor dem Werkzeugbau
Geben Sie dem Werkzeugbauteam genügend Informationen, um dasselbe Bauteil und dieselben Produktionsannahmen auf beiden Seiten zu vergleichen:
- Harz und Type: identifizieren Sie das genaue Harz, Farbmittel oder Additive, Verarbeitungsanforderungen und die Empfindlichkeit gegenüber längerer Wärmeeinwirkung.
- Bauteil- und Anschnittanforderungen: Markieren Sie Kosmetikflächen, Angussrestgrenzen, kritische Maße, Bindenahtbeschränkungen und Beschnittzwänge.
- Produktionsmuster: Teilen Sie die Prognosespanne, die erwartete Losgröße, Farb- oder Materialwechsel und ob die Nachfrage stabil oder unsicher ist, mit.
- Angusskonzept: Bestätigen Sie, ob Angüsse verworfen, extern recycelt oder gemäß der Teilespezifikation für kontrollierte Mahlgutrückführung zugelassen sind.
- Werkzeugwartung: Klären Sie, wer das Werkzeug und die beheizten Komponenten wartet, welche Ersatzteile erwartet werden und wie der Servicezugang geplant ist.
- Validierung: Vereinbaren Sie, wie Kavitätenbalance, Teilequalität, Anfahrteile, Umrüstungen und das akzeptable Prozessfenster geprüft werden.
Fragen Sie nach den Annahmen hinter der Empfehlung: Kavitätenzahl, Anguss- und Anschnittkonzept, geschätzte Angusshandhabung, Wartungsumfang und die Bedingungen, die die bevorzugte Option ändern könnten. Wenn das Werkzeug im Konzeptstadium ist, kann ein kundenspezifischen Formenbauprüfung Teilegeometrie, Werkzeugarchitektur und Produktionsabsicht in dieselbe Diskussion bringen.
Häufig gestellte Fragen
Eliminiert ein Heißkanal jeglichen Kunststoffabfall?
Nein. Er kann den pro Zyklus ausgestoßenen Festanguss reduzieren, aber Anfahrtsmaterial, Ausschussteile, Spülen und andere Prozessverluste können verbleiben. Das Teil hat weiterhin einen Anschnitt, und der tatsächliche Abfall hängt von Design und Betriebsplan ab.
Ist ein Kaltkanal immer kostengünstiger?
Nicht über das gesamte Programm. Ein Kaltkanalwerkzeug kann bei manchen Designs geringere Anschaffungskosten haben, aber Angussmaterial, Handhabung, Kühlung und Zykluseffekte tragen zu den Betriebskosten bei. Vergleichen Sie mit denselben Annahmen und beziehen Sie Wartung und Materialpolitik ein.
Kann ein Heißkanal mit jedem Kunstharz verwendet werden?
Gehen Sie nicht davon aus, dass jedes Harz oder jede Sorte zu jedem Heißkanal-Layout passt. Bestätigen Sie das Materialverarbeitungsfenster, Überlegungen zur Verweilzeit, Anforderungen an den Farbwechsel und die Systemkompatibilität mit dem Formenbauer.
Welches System ist besser für eine Prototypenform geeignet?
Ein Kaltkanal wird oft in Betracht gezogen, wenn Einfachheit und Flexibilität Priorität haben, aber Geometrie, Harz, Angussanforderungen und Validierungsziele können die Entscheidung ändern. “Prototyp” allein reicht nicht aus, um eine Wahl zu treffen.
Was sollte ich für eine Überprüfung des Angusssystems senden?
Stellen Sie das 3D-Modell und die Zeichnung, Harz und Farbe, Prognosebereich, Anforderungen an Aussehen und Anguss, Mahlgut-Richtlinie sowie Wechsel- oder Validierungsanforderungen bereit. So kann das Team den Anguss als Teil des vollständigen Formenplans vergleichen.
Nächster Schritt: Teilen Sie bei der Anforderung einer Werkzeugüberprüfung die Bauteilgeometrie, das Harz, den Prognosebereich und die Einschränkungen hinsichtlich Anguss oder Aussehen mit. Der nützliche Vergleich basiert auf Ihren Anforderungen, nicht auf einer pauschalen Behauptung, dass ein Angusstyp immer gewinnt.