
La scelta tra assistenza a gas e assistenza ad acqua parte dalla sezione cava che il pezzo deve effettivamente realizzare. Entrambi i metodi utilizzano un mezzo in pressione per spostare la resina fusa da una zona spessa, ma la scelta cambia il modo in cui il canale viene raffreddato, drenato, ispezionato e controllato. Un processo che sembra più veloce su un diagramma dei tempi di ciclo può essere la strada sbagliata se il canale non può essere pulito, se la parete residua è imprevedibile o se l'attrezzatura non può supportare il percorso richiesto.
Questo confronto è destinato ad acquirenti e progettisti di prodotto che valutano un componente in plastica cavo, non a presupporre che uno dei due processi sia automaticamente disponibile per ogni progetto. La nostra stampaggio a iniezione assistito da gas pagina spiega la via del gas in maggiore dettaglio. Qui la questione è quale percorso di prova si adatta meglio alla geometria, al materiale e ai criteri di accettazione del pezzo.
Percorso decisionale
- Definire la geometria cava
- Separare il beneficio di raffreddamento dal ciclo totale
- Verificare i rischi a fine percorso
- Pianificare una prova equa
- Specificare ciò di cui l'acquirente ha bisogno
- Risolvere le questioni rimanenti
Partire dalla geometria cava richiesta
\n
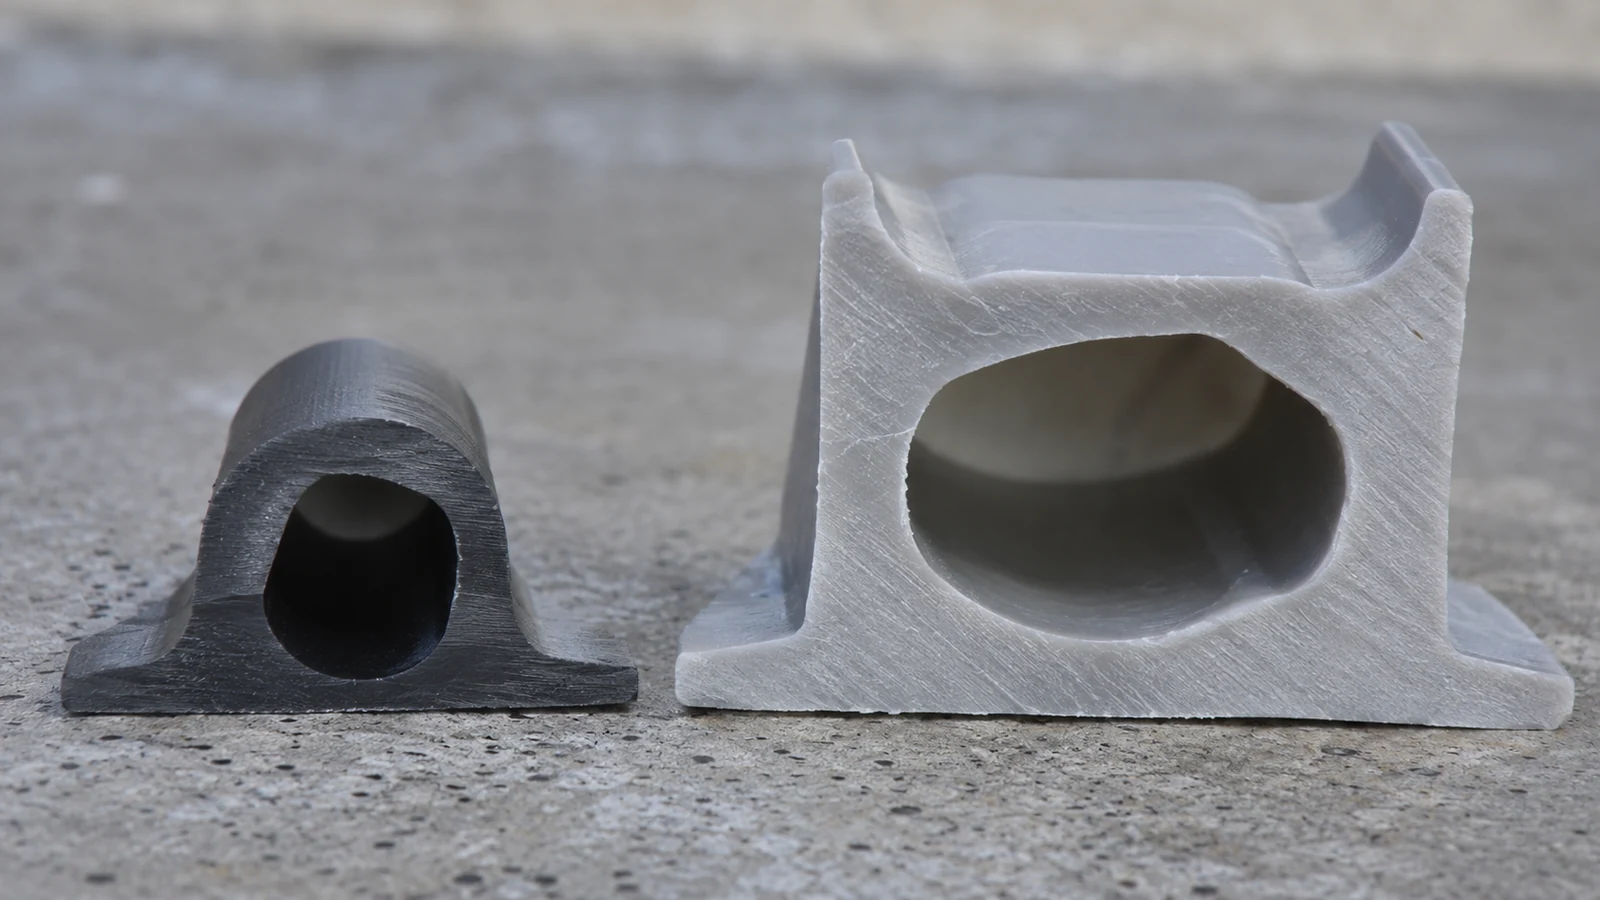
Una maniglia lunga e spessa, una caratteristica simile a un tubo o un canale strutturale offrono a entrambi i fluidi un percorso plausibile. Un pannello ampio e sottile senza un nucleo definito non diventa un buon candidato all'assistenza solo perché il pezzo finito dovrebbe essere più leggero. Contrassegnare l'inizio e la fine desiderati dello spazio cavo, le pareti portanti che devono rimanere e qualsiasi foro o attacco che il canale non può invadere.
L'assistenza a gas di solito si basa sul fatto che il gas penetra nel nucleo più caldo e a minore resistenza, mentre il fuso spostato si muove in una regione non riempita o in uno sfioro. L'assistenza ad acqua forma anch'essa una sezione cava spostando il fuso, ma introduce un raffreddamento attivo nel canale. Ciò può essere utile per una parete consistente attorno a un passaggio esteso. Nessuno dei due mezzi garantisce una parete residua costante: la posizione del punto di iniezione, il materiale, le transizioni del canale, il ritardo e la pressione determinano comunque il risultato.
Prima di chiedersi quale mezzo sia “migliore”, decidere cosa fa la funzionalità cava. Se trasporta fluido in esercizio, contano la condizione superficiale e la pulizia del canale. Se è una funzionalità nascosta di rigidità, possono prevalere la parete residua e la risposta ai carichi. Si tratta di specifiche di progettazione diverse anche quando la forma esterna del CAD appare simile.
La velocità di raffreddamento è solo una parte della decisione
\n
L'acqua rimuove il calore dall'interno di una sezione cava in modo più efficace del gas in molte geometrie adatte. Questo è un motivo per testarla quando il raffreddamento di un passaggio spesso domina il tempo di ciclo. Non è una promessa di una riduzione percentuale fissa: la temperatura dell'acqua, la portata, la resina, la lunghezza del canale e il raffreddamento già fornito dallo stampo cambiano tutti il risultato. Il ciclo completo comprende anche l'introduzione e la rimozione del mezzo, la movimentazione del pezzo e il controllo qualità.
Il gas può essere più semplice da considerare quando la geometria può essere svuotata senza un requisito di raffreddamento interno ad acqua, oppure quando l'introduzione dell'acqua crea un'ulteriore esigenza di asciugatura o di controllo della contaminazione. Per entrambe le soluzioni, un acquirente dovrebbe confrontare i pezzi accettati all'ora anziché il ciclo di stampaggio più breve osservato. Un campione veloce che non supera i controlli di sezione o richiede un'ampia movimentazione a valle non rappresenta un processo produttivo.
| Fattore decisionale | Domanda sull'assistenza a gas | Domanda sull'assistenza ad acqua |
|---|---|---|
| Canale spesso | La penetrazione e il riempimento raggiungeranno l'estremità opposta? | Il raffreddamento interno rimarrà efficace lungo il percorso? |
| Parete residua | Dove potrebbe il gas insinuarsi in una parete sottile? | Dove potrebbe l'acqua lasciare una parete irregolare o fermarsi prima? |
| Dopo lo stampaggio | Come viene sfiatato e controllato il canale del gas? | Come viene drenata, asciugata e verificata l'acqua? |
Confrontare i rischi all'estremità del percorso di flusso
\n
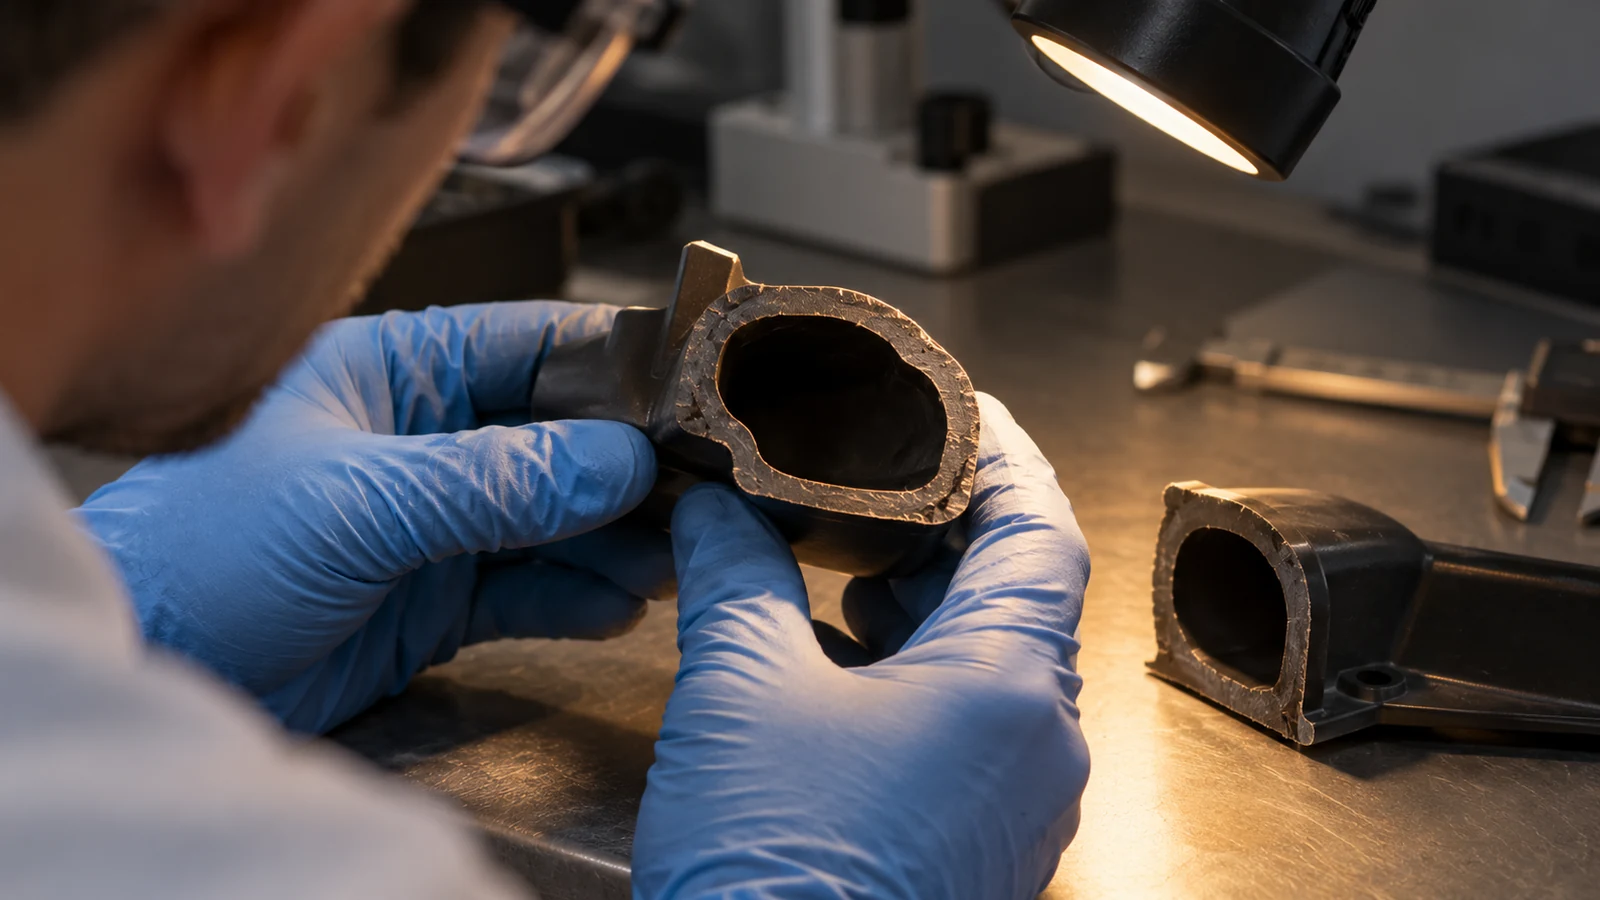
L'estremità lontana di un canale è spesso più informativa del suo ingresso. Un'apertura pulita può nascondere un tappo solido, una parete inaspettatamente sottile o una sezione cava incompleta più a valle. Sezionare il pezzo di prima fusione vicino all'ingresso, in corrispondenza di una curva o di una diramazione e in prossimità della terminazione prevista. Registrare quale cavità e quale iniezione hanno prodotto ciascuna sezione; altrimenti una fotografia promettente non può stabilire la ripetibilità.
Per l'assistenza ad acqua, la prova dovrebbe anche mostrare come l'acqua esce dal pezzo e se l'interno può soddisfare eventuali requisiti di pulizia o di umidità. La ricerca sullo stampaggio assistito ad acqua ha documentato la sensibilità al ritardo dell'acqua, alla pressione e alla temperatura del fuso, comprese pareti residue non uniformi in alcune condizioni. Per l'assistenza a gas, la direzione di penetrazione, la formazione di dita e l'efficace compattazione richiedono lo stesso tipo di verifica fisica. Nessuno dei due metodi dovrebbe essere scelto basandosi unicamente su un diagramma generico dello spessore di parete.
Il sito tratta già l'argomento del raffreddamento in raffreddamento dei tubi con assistenza ad acqua. Quell'articolo è un contesto utile, ma un nuovo pezzo necessita comunque del proprio piano di canali, drenaggio e accettazione. Un esempio simile a un tubo non può risolvere la decisione per una maniglia complessa o un alloggiamento ramificato.
Usare il disegno per scegliere un percorso di prova
Iniziare con un disegno che identifichi l'ingresso della resina, l'ingresso proposto del mezzo, il percorso cavo desiderato, le facce estetiche, lo spessore minimo accettabile e le posizioni delle sezioni. Poi elencare quali variabili la prova modificherà: condizione del fuso, quantità di iniezione corta o livello di riempimento, ritardo dell'assistenza, pressione del mezzo e tempo di raffreddamento. Modificarle in una sequenza registrata anziché cambiare ogni impostazione dopo ciascun pezzo scartato.
Se il concetto dello stampo non è definito, dell'analisi del flusso nello stampo può aiutare a verificare se il percorso di flusso proposto è plausibile. Dovrebbe guidare dove campionare e cosa mettere in discussione, non sostituire il taglio e la misurazione dei pezzi fisici. Per un vero confronto gas-contro-acqua, usare gli stessi criteri di accettazione funzionale, non semplicemente il risultato isolato più attraente di ciascun processo.
Confrontare i risultati sull'intero pezzo: distribuzione delle pareti nelle sezioni critiche, aspetto, rigidità o prestazioni in pressione a seconda dei casi, stabilità dimensionale, pulizia o asciugatura a valle e ripetibilità tra le iniezioni. Se un percorso soddisfa il disegno solo dopo una regolazione ristretta difficile da mantenere, l'apparente vantaggio di ciclo merita scetticismo.
Cosa dovrebbe specificare l'acquirente prima del preventivo
Una richiesta per un “pezzo stampato cavo” lascia troppe scelte aperte. Fornire il modello 3D, il disegno, la stima del volume annuo, la qualità di resina se già selezionata, lo scopo del canale, l'ambiente di servizio e eventuali dimensioni critiche. Contrassegnare le superfici in cui un segno di ingresso di gas o acqua è inaccettabile e indicare se il passaggio interno deve essere aperto, asciutto, pulito o a tenuta di pressione.
Definire l'accettazione con un disegno di sezione o una prova funzionale anziché con un'istruzione vaga di “minimizzare i ritiri”. Se l'assemblaggio è portante, includere il carico e il modo di rottura pertinenti. Se il passaggio trasporta fluido, includere il fluido, l'esposizione e il requisito di tenuta. Questi dettagli consentono a un ingegnere di decidere se un processo di assistenza sia del tutto appropriato o se debba essere valutato prima un diverso progetto del pezzo.
Domande che cambiano la raccomandazione
L'assistenza ad acqua è sempre più veloce dell'assistenza a gas?
No. L'acqua può raffreddare efficacemente l'interno di una sezione cava spessa, ma il ciclo di produzione totale dipende dalla geometria, dalla resina, dal raffreddamento dello stampo, dalla gestione del mezzo e dal tasso di scarti. Confrontare pezzi accettati in modo ripetibile secondo gli stessi criteri.
Entrambi i processi possono utilizzare la stessa attrezzatura?
Non darlo per scontato. Componenti di ingresso, controllo della pressione, drenaggio, sfiato e progettazione dei canali possono differire. Richiedere una revisione dell'attrezzatura prima di considerare un cambio di processo come una semplice modifica delle impostazioni.
Come sappiamo se il canale interno è accettabile?
Specificare le sezioni trasversali all'ingresso, alla transizione e all'estremità opposta, quindi aggiungere il test funzionale rilevante per il pezzo. L'aspetto da solo non può verificare una parete nascosta o una penetrazione completa.