
Die Wahl zwischen Gasunterstützung und Wasserunterstützung beginnt mit dem Hohlraum, den das Teil tatsächlich liefern muss. Beide Verfahren nutzen ein Druckmedium, um geschmolzenes Harz aus einem dicken Bereich zu verdrängen, doch die Wahl verändert, wie der Kanal gekühlt, entleert, geprüft und gesteuert wird. Ein Prozess, der auf einem Zykluszeitdiagramm schneller erscheint, kann der falsche Weg sein, wenn der Kanal nicht gereinigt werden kann, die verbleibende Wandstärke unvorhersehbar ist oder das Werkzeug den erforderlichen Verlauf nicht unterstützen kann.
Dieser Vergleich richtet sich an Einkäufer und Produktingenieure, die ein hohles Kunststoffbauteil bewerten, und nicht an die Annahme, dass eines der beiden Verfahren für jedes Design automatisch verfügbar ist. Unsere gasunterstütztes Spritzgießen Seite erläutert den Gasweg ausführlicher. Hier geht es um die Frage, welcher Versuchsweg am besten zur Geometrie, zum Material und zu den Abnahmekriterien des Teils passt.
Entscheidungsweg
- Definieren Sie die Hohlraumgeometrie
- Trennen Sie den Kühlvorteil von der Gesamtzykluszeit
- Prüfen Sie Risiken am Ende des Verlaufs
- Planen Sie einen fairen Versuch
- Legen Sie fest, was der Käufer benötigt
- Klären Sie die verbleibenden Fragen
Beginnen Sie mit der erforderlichen Hohlraumgeometrie
\n
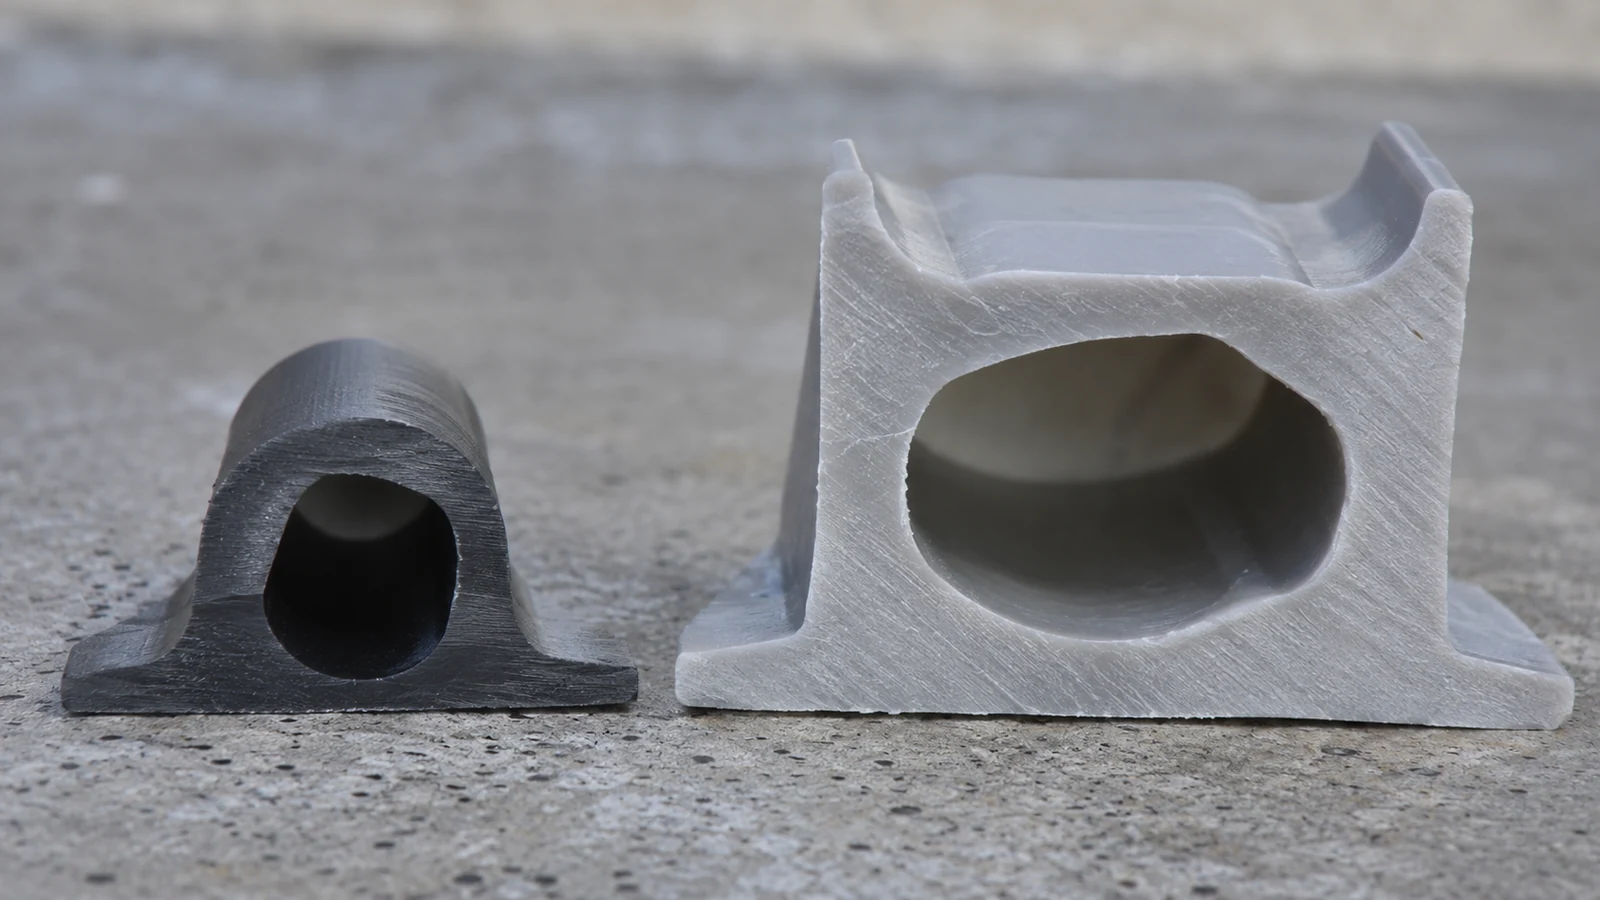
Ein langer, dicker Griff, ein rohrähnliches Merkmal oder ein struktureller Kanal bietet beiden Fluiden einen plausiblen Verlauf. Eine breite dünne Platte ohne definierten Kern wird nicht allein dadurch zu einem guten Kandidaten für die Unterstützung, weil das fertige Teil leichter sein soll. Markieren Sie den gewünschten Anfang und das Ende des Hohlraums, die tragenden Wände, die erhalten bleiben müssen, sowie jedes Loch oder jede Anbindung, die der Kanal nicht durchdringen darf.
Die Gasunterstützung beruht in der Regel darauf, dass Gas in den heißeren Kern mit geringerem Widerstand eindringt, während verdrängte Schmelze in einen ungefüllten Bereich oder Überlauf fließt. Die Wasserunterstützung bildet ebenfalls einen Hohlraum durch Verdrängen von Schmelze, bringt jedoch eine aktive Kühlung in den Kanal. Das kann bei einer substanziellen Wandstärke um einen ausgedehnten Durchgang nützlich sein. Keines der Medien garantiert eine konstante Restwandstärke: Angusslage, Material, Kanalübergänge, Verzögerung und Druck bestimmen nach wie vor das Ergebnis.
Bevor Sie fragen, welches Medium “besser” ist, entscheiden Sie, welche Funktion das Hohlmerkmal erfüllt. Führt es im Betrieb Fluid, sind Oberflächenbeschaffenheit und Kanalreinheit entscheidend. Handelt es sich um ein verborgenes Steifigkeitsmerkmal, können die verbleibende Wandstärke und das Lastverhalten dominieren. Das sind unterschiedliche technische Anforderungen, selbst wenn die äußere CAD-Form ähnlich aussieht.
Die Kühlgeschwindigkeit ist nur ein Teil der Entscheidung
\n
Wasser führt Wärme aus dem Inneren eines Hohlquerschnitts in vielen geeigneten Geometrien wirksamer ab als Gas. Das ist ein Grund, es zu testen, wenn die Kühlung eines dicken Kanals die Zykluszeit dominiert. Es ist kein Versprechen einer festen prozentualen Reduktion: Wassertemperatur, Durchfluss, Harz, Kanallänge und die bereits durch das Werkzeug bereitgestellte Kühlung verändern alle das Ergebnis. Der vollständige Zyklus umfasst außerdem das Einbringen und Entfernen des Mediums, die Handhabung des Teils und die Qualitätsprüfung.
Gas kann einfacher in Betracht zu ziehen sein, wenn die Geometrie ohne interne Wasserkühlungsanforderung ausgehöhlt werden kann oder wenn das Einbringen von Wasser einen zusätzlichen Trocknungs- oder Kontaminationskontrollaufwand erzeugt. Bei beiden Varianten sollte ein Käufer akzeptierte Teile pro Stunde vergleichen und nicht den kürzesten beobachteten Spritzgießzyklus. Ein schnelles Muster, das Querschnittsprüfungen nicht besteht oder umfangreiche nachgelagerte Handhabung erfordert, stellt keinen produktiven Prozess dar.
| Entscheidungsfaktor | Frage zur Gasunterstützung | Frage zur Wasserunterstützung |
|---|---|---|
| Dicker Kanal | Werden Durchdringung und Nachdruck das ferne Ende erreichen? | Bleibt die Innenkühlung entlang des Verlaufs wirksam? |
| Restwandstärke | Wo könnte Gas in eine dünne Wand eindringen? | Wo könnte Wasser eine ungleichmäßige Wand hinterlassen oder vorzeitig stoppen? |
| Nach dem Formen | Wie wird der Gaskanal entlüftet und geprüft? | Wie wird Wasser abgelassen, getrocknet und verifiziert? |
Risiken am Ende des Fließwegs vergleichen
\n
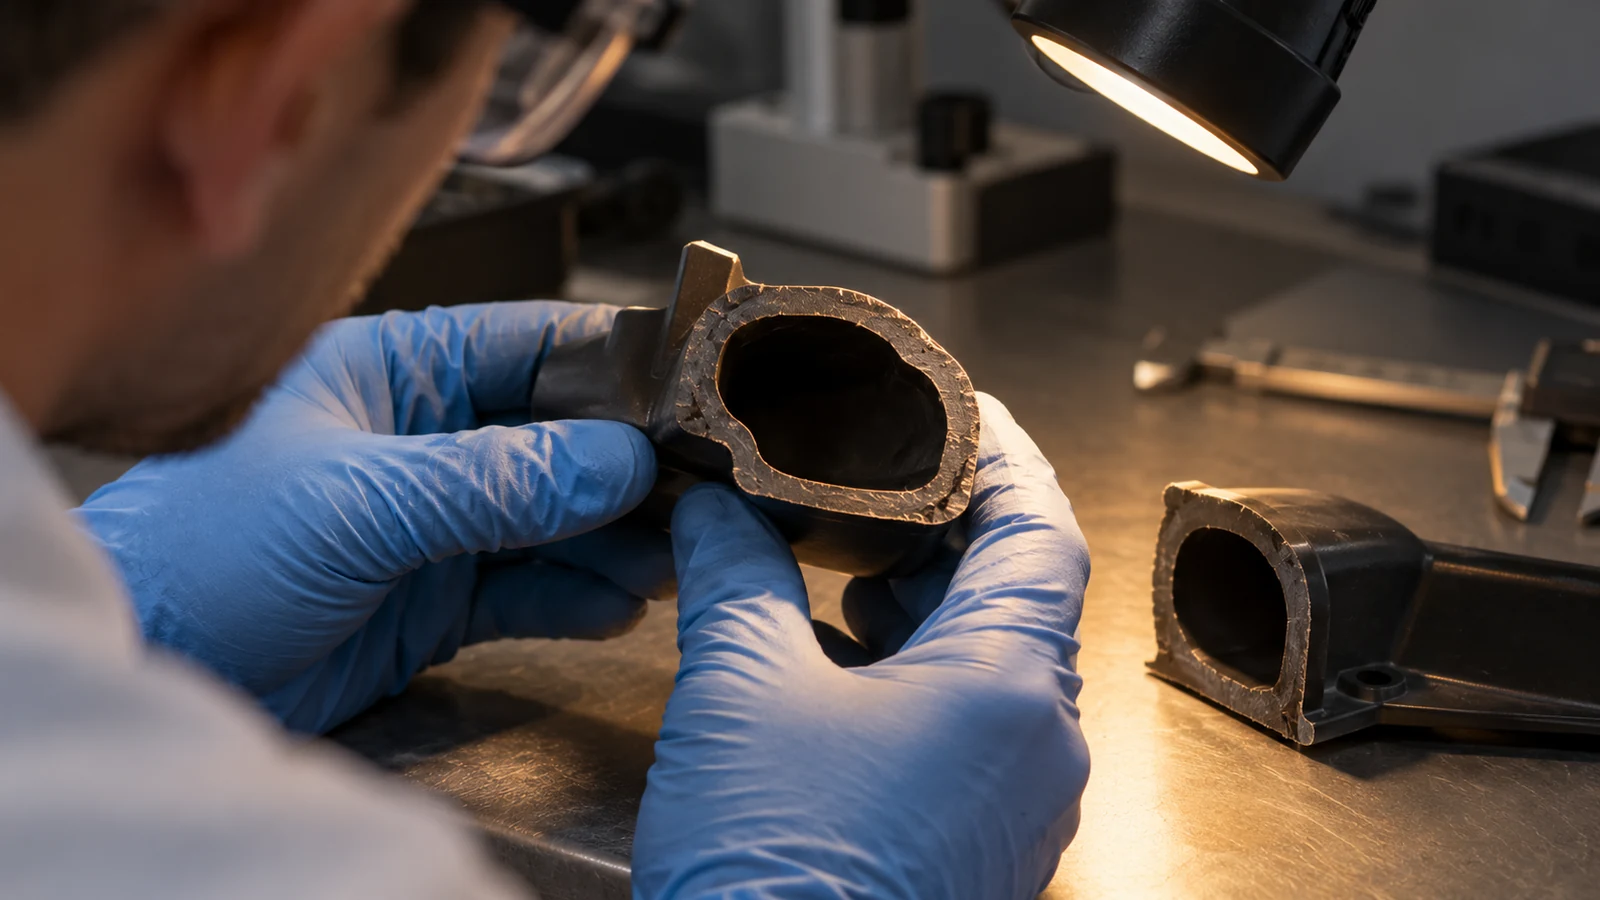
Das ferne Ende eines Kanals ist oft aussagekräftiger als sein Eintritt. Eine saubere Öffnung kann einen massiven Pfropfen, eine unerwartet dünne Wand oder einen unvollständigen Hohlabschnitt weiter stromabwärts verbergen. Schneiden Sie das Erstmusterteil nahe dem Eintritt, an einer Biegung oder Verzweigung und nahe dem vorgesehenen Abschluss auf. Dokumentieren Sie, welcher Kavität und welchem Schuss jeder Schnitt entstammt; andernfalls kann ein vielversprechendes Foto keine Reproduzierbarkeit belegen.
Bei Wasserunterstützung sollte der Versuch zudem zeigen, wie das Wasser das Teil verlässt und ob der Innenraum etwaige Sauberkeits- oder Feuchtigkeitsanforderungen erfüllen kann. Die Forschung zur wasserunterstützten Formgebung hat eine Empfindlichkeit gegenüber Wasserverzögerung, Druck und Schmelzetemperatur dokumentiert, einschließlich ungleichmäßiger Restwandstärken unter bestimmten Bedingungen. Bei Gasunterstützung erfordern Eindringrichtung, Fingerbildung und effektive Nachverdichtung dieselbe Art der physischen Prüfung. Keine der beiden Methoden sollte allein anhand eines generischen Wandstärkendiagramms ausgewählt werden.
Die Website behandelt das Kühlargument bereits in Wasserkühlung von Rohren mit Wasserunterstützung. Dieser Artikel ist nützlicher Kontext, aber ein neues Teil benötigt dennoch seinen eigenen Kanal-, Entwässerungs- und Abnahmeplan. Ein rohrähnliches Beispiel kann die Entscheidung für einen komplexen Griff oder ein verzweigtes Gehäuse nicht klären.
Anhand der Zeichnung eine Versuchsroute wählen
Beginnen Sie mit einer Zeichnung, die den Harzanschnitt, den vorgeschlagenen Mediumseintritt, den gewünschten Hohlweg, die Sichtflächen, die minimal akzeptable Wandstärke und die Schnittstellen angibt. Listen Sie dann auf, welche Variablen der Versuch ändern wird: Schmelzebedingungen, Kurzschussmenge oder Füllgrad, Unterstützungsverzögerung, Mediumdruck und Kühlzeit. Ändern Sie diese in einer dokumentierten Reihenfolge, statt nach jedem Ausschussteil alle Einstellungen zu verändern.
Wenn das Werkzeugkonzept noch nicht feststeht, kann, Mold-Flow-Analyse helfen zu prüfen, ob die vorgeschlagene Fließroute plausibel ist. Es sollte leiten, wo Proben entnommen und was hinterfragt werden soll, nicht das Schneiden und Messen physischer Teile ersetzen. Für einen echten Gas-gegen-Wasser-Vergleich verwenden Sie dieselben funktionalen Abnahmekriterien, nicht nur das jeweils attraktivste isolierte Ergebnis des einzelnen Verfahrens.
Vergleichen Sie die Ergebnisse am gesamten Teil: Wandverteilung an kritischen Schnitten, Aussehen, Steifigkeit oder Druckverhalten je nach Anwendbarkeit, Maßhaltigkeit, nachgelagerte Reinigung oder Trocknung sowie Reproduzierbarkeit über die Schüsse hinweg. Wenn eine Route die Zeichnung erst nach einer engen, schwer haltbaren Anpassung erfüllt, verdient der scheinbare Zyklusvorteil Skepsis.
Was der Käufer vor der Angebotserstellung festlegen sollte
Eine Anfrage für ein “hohlgeformtes Teil” lässt zu viele Möglichkeiten offen. Liefern Sie das 3D-Modell, die Zeichnung, eine jährliche Volumenschätzung, die Harzsorte, falls bereits ausgewählt, den Zweck des Kanals, die Einsatzumgebung und alle kritischen Maße. Markieren Sie Flächen, auf denen eine Gas- oder Wassereintrittsmarkierung nicht akzeptabel ist, und geben Sie an, ob der innere Durchgang offen, trocken, sauber oder druckdicht sein muss.
Definieren Sie die Abnahme mit einer Schnittzeichnung oder einem Funktionstest statt mit der vagen Anweisung, “Einfallstellen zu minimieren”. Wenn die Baugruppe tragend ist, geben Sie die relevante Last und den Versagensmodus an. Wenn der Durchgang Fluid führt, geben Sie das Fluid, die Exposition und die Dichtheitsanforderung an. Diese Details ermöglichen es einem Ingenieur zu entscheiden, ob ein Unterstützungsverfahren überhaupt geeignet ist oder ob zuerst ein anderes Teiledesign bewertet werden sollte.
Fragen, die die Empfehlung ändern
Ist Wasserunterstützung immer schneller als Gasunterstützung?
Nein. Wasser kann das Innere eines dicken Hohlquerschnitts effektiv kühlen, aber der gesamte Produktionszyklus hängt von der Geometrie, dem Harz, der Formkühlung, der Medienhandhabung und der Ausschussrate ab. Vergleichen Sie reproduzierbare, akzeptierte Teile unter denselben Kriterien.
Können beide Verfahren dasselbe Werkzeug verwenden?
Gehen Sie nicht davon aus. Eintrittshardware, Druckregelung, Entwässerung, Entlüftung und Kanalauslegung können sich unterscheiden. Fordern Sie eine Werkzeugprüfung an, bevor Sie einen Verfahrenswechsel als Einstellungsänderung behandeln.
Wie wissen wir, ob der innere Kanal akzeptabel ist?
Legen Sie Querschnitte am Eintritt, am Übergang und am fernen Ende fest und fügen Sie dann den funktionalen Test hinzu, der für das Teil relevant ist. Das Aussehen allein kann eine verdeckte Wand oder eine vollständige Durchdringung nicht verifizieren.