
Le choix entre l'assistance gaz et l'assistance eau commence par la section creuse que la pièce doit réellement offrir. Les deux méthodes utilisent un fluide sous pression pour déplacer la résine fondue d'une zone épaisse, mais le choix modifie la façon dont le canal est refroidi, purgé, inspecté et contrôlé. Un procédé qui semble plus rapide sur un graphique de temps de cycle peut être la mauvaise option si le canal ne peut pas être nettoyé, si la paroi restante est imprévisible ou si l'outillage ne peut pas supporter le tracé requis.
Cette comparaison s'adresse aux acheteurs et aux ingénieurs produit qui évaluent un composant plastique creux, et non à ceux qui supposent que l'un ou l'autre procédé est automatiquement disponible pour chaque conception. Notre le moulage par injection assistée par gaz page explique la voie gaz plus en détail. Ici, la question est de savoir quelle voie d'essai convient le mieux à la géométrie, au matériau et aux critères d'acceptation de la pièce.
Voie de décision
- Définir la géométrie creuse
- Séparer le bénéfice de refroidissement du cycle total
- Vérifier les risques en fin de tracé
- Planifier un essai équitable
- Spécifier ce dont l'acheteur a besoin
- Résoudre les questions restantes
Commencer par la géométrie creuse requise
\n
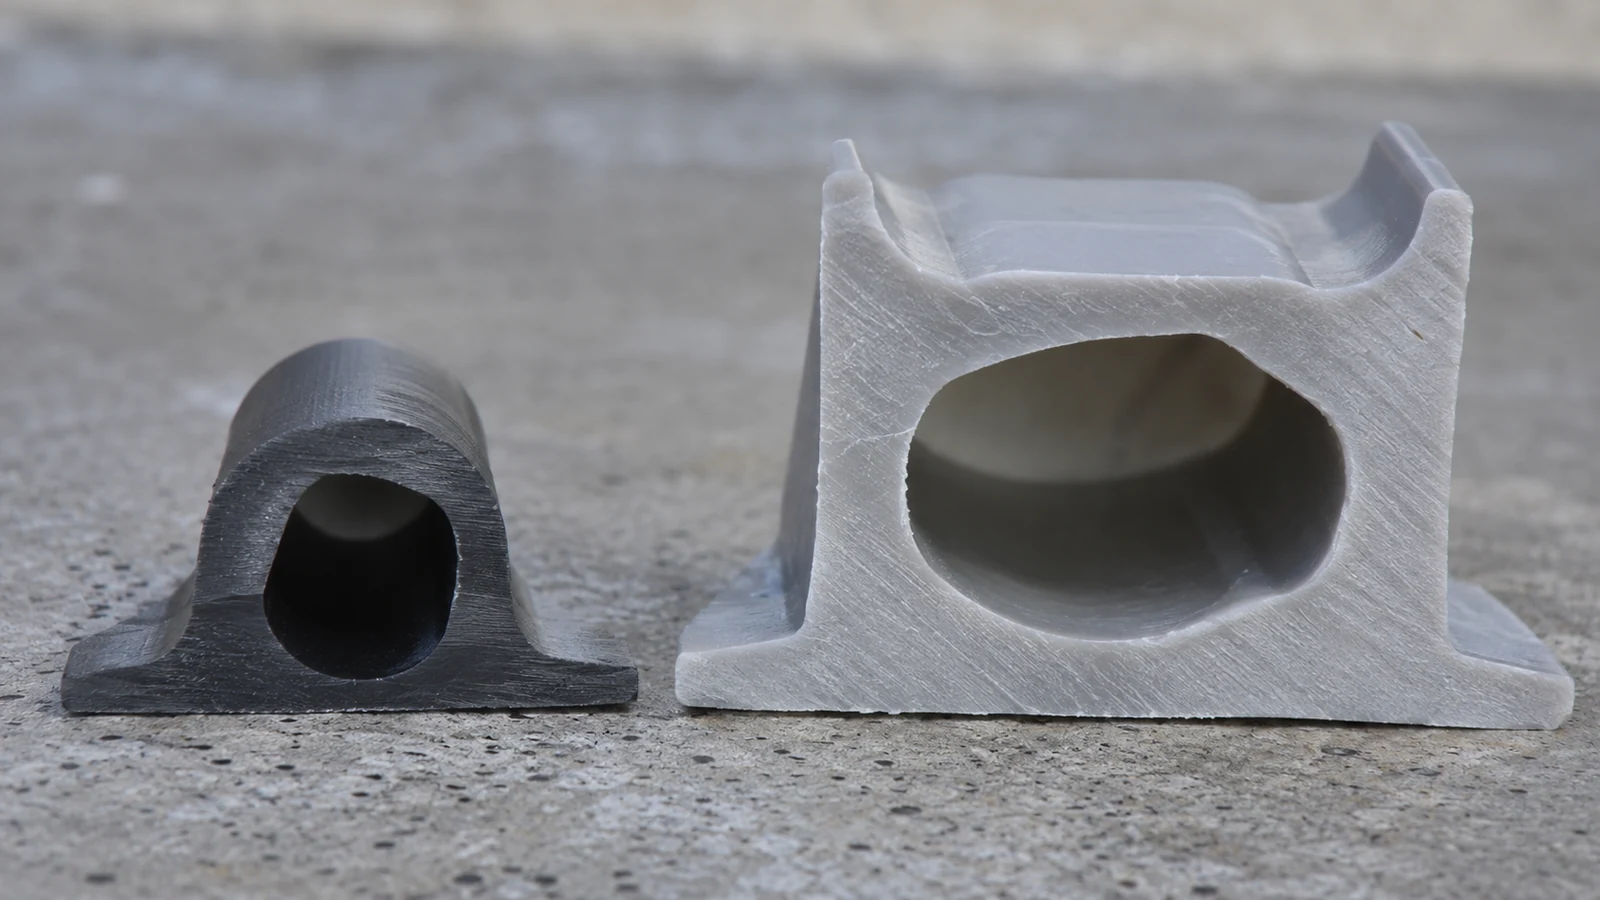
Une poignée longue et épaisse, une caractéristique de type tube ou un canal structurel offre à l'un ou l'autre fluide un tracé plausible. Un large panneau mince sans noyau défini ne devient pas un bon candidat à l'assistance simplement parce que la pièce finie devrait être plus légère. Marquez le début et la fin souhaités de l'espace creux, les parois porteuses qui doivent rester, ainsi que tout trou ou fixation que le canal ne peut pas envahir.
L'assistance gaz repose généralement sur la pénétration du gaz dans le noyau plus chaud et de moindre résistance, tandis que la matière fondue déplacée se dirige vers une zone non remplie ou un débordement. L'assistance eau forme également une section creuse en déplaçant la matière fondue, mais apporte un refroidissement actif dans le canal. Cela peut être utile pour une paroi substantielle autour d'un passage étendu. Aucun des deux fluides ne garantit une paroi résiduelle constante : la position de l'injection, le matériau, les transitions de canal, le délai et la pression déterminent encore le résultat.
Avant de demander quel fluide est “ meilleur ”, déterminez ce que fait la cavité creuse. Si elle transporte un fluide en service, l'état de surface et la propreté du canal importent. S'il s'agit d'une caractéristique de rigidité cachée, la paroi restante et la réponse à la charge peuvent dominer. Ce sont des cahiers des charges d'ingénierie différents, même lorsque la forme extérieure du CAO semble similaire.
La vitesse de refroidissement n'est qu'un élément de la décision
\n
L'eau évacue la chaleur de l'intérieur d'une section creuse plus efficacement que le gaz dans de nombreuses géométries adaptées. C'est une raison de la tester lorsque le refroidissement d'un passage épais domine le temps de cycle. Ce n'est pas la promesse d'une réduction en pourcentage fixe : la température de l'eau, le débit, la résine, la longueur du canal et le refroidissement déjà assuré par le moule modifient tous le résultat. Le cycle complet comprend également l'introduction et l'évacuation du fluide, la manutention de la pièce et le contrôle de la qualité.
Le gaz peut être plus simple à envisager lorsque la géométrie peut être creusée sans nécessiter de refroidissement interne à l'eau, ou lorsque l'introduction d'eau crée une préoccupation supplémentaire de séchage ou de maîtrise de la contamination. Pour l'une ou l'autre voie, un acheteur doit comparer les pièces conformes acceptées par heure plutôt que le cycle de moulage observé le plus court. Un échantillon rapide qui échoue aux contrôles de section ou nécessite une manutention en aval importante ne représente pas un procédé productif.
| Facteur de décision | Question sur l'assistance par gaz | Question sur l'assistance par eau |
|---|---|---|
| Canal épais | La pénétration et le compactage atteindront-ils l'extrémité opposée ? | Le refroidissement interne restera-t-il efficace tout au long du trajet ? |
| Paroi résiduelle | Où le gaz pourrait-il s'infiltrer dans une paroi mince ? | Où l'eau pourrait-elle laisser une paroi irrégulière ou s'arrêter prématurément ? |
| Après moulage | Comment le canal à gaz est-il éventé et contrôlé ? | Comment l'eau est-elle drainée, séchée et vérifiée ? |
Comparer les risques à l'extrémité du trajet d'écoulement
\n
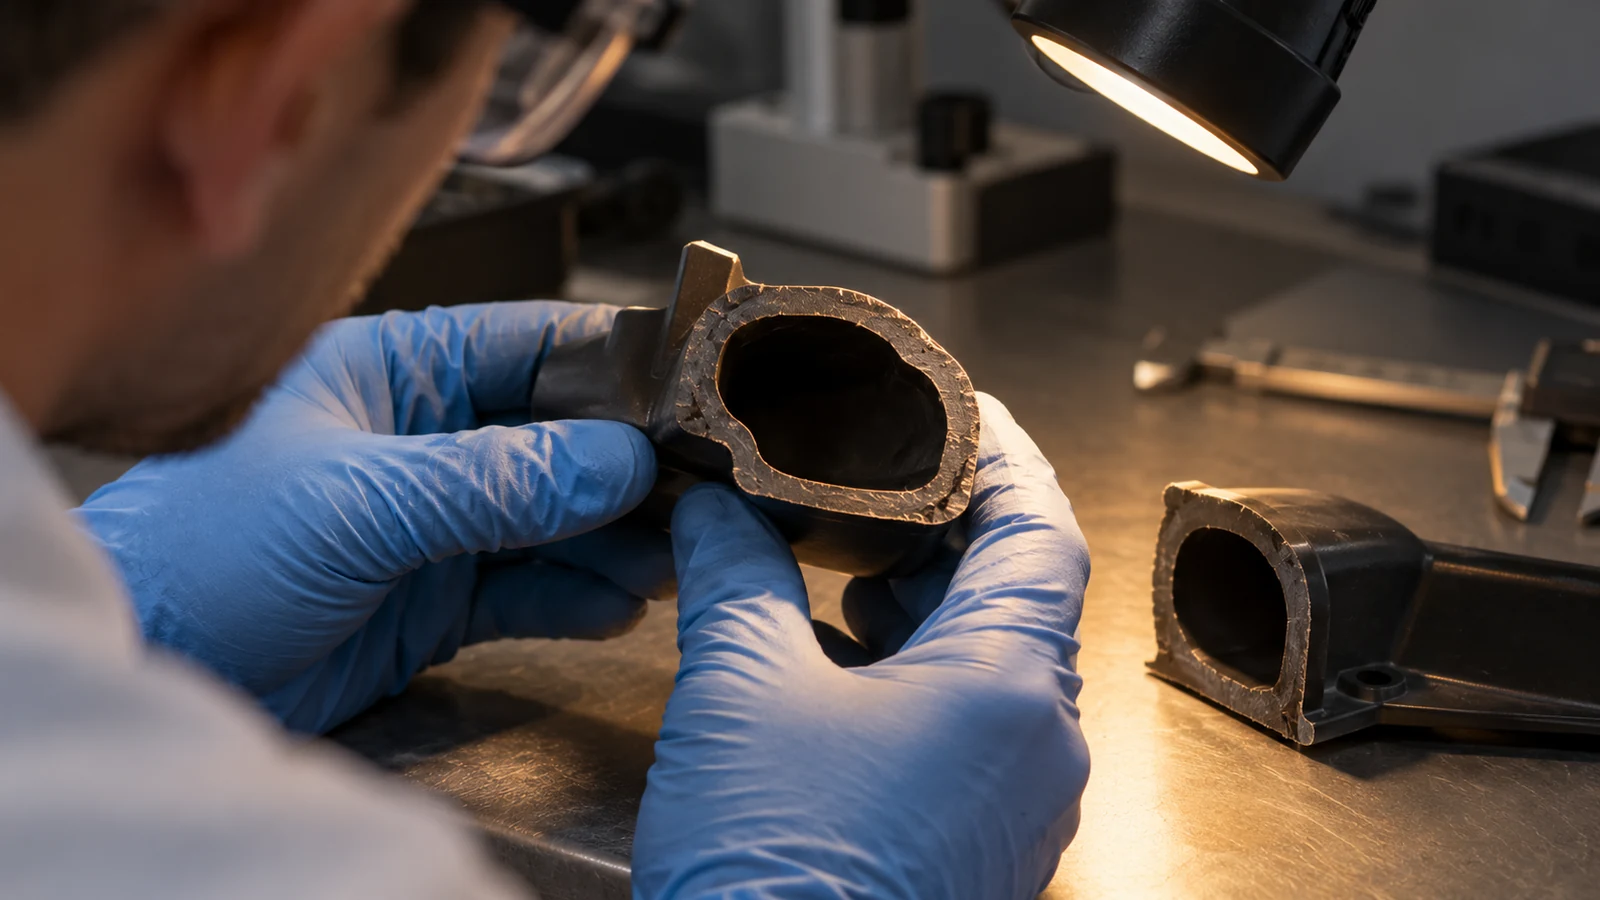
L'extrémité éloignée d'un canal est souvent plus informative que son entrée. Une ouverture propre peut masquer un bouchon solide, une paroi étonnamment mince ou une section creuse incomplète plus en aval. Sectionnez la première pièce près de l'entrée, au niveau d'un coude ou d'une ramification, et près de la terminaison prévue. Notez quelle cavité et quel cycle ont produit chaque section ; sinon, une photographie prometteuse ne peut pas établir la répétabilité.
Pour l'assistance à l'eau, l'essai doit également montrer comment l'eau quitte la pièce et si l'intérieur peut satisfaire à toute exigence de propreté ou d'humidité. La recherche sur le moulage assisté à l'eau a documenté une sensibilité au délai d'injection de l'eau, à la pression et à la température de la matière fondue, y compris des parois résiduelles inégales dans certaines conditions. Pour l'assistance au gaz, la direction de pénétration, la formation de doigts et le compactage effectif nécessitent le même type de vérification physique. Aucune des deux méthodes ne doit être choisie à partir d'un simple diagramme générique d'épaisseur de paroi.
Le site aborde déjà l'argument du refroidissement dans refroidissement des tuyaux assistés à l'eau. Cet article constitue un contexte utile, mais une nouvelle pièce a toujours besoin de son propre plan de canaux, de drainage et d'acceptation. Un exemple de type tuyau ne peut pas trancher la décision pour une poignée complexe ou un boîtier ramifié.
Utiliser le plan pour choisir une voie d'essai
Commencez par un plan qui identifie l'entrée de résine, l'entrée proposée du fluide, le trajet creux souhaité, les faces esthétiques, l'épaisseur minimale acceptable et les emplacements des sections. Ensuite, listez les variables que l'essai modifiera : état de la matière fondue, quantité d'injection courte ou niveau de remplissage, délai d'assistance, pression du fluide et temps de refroidissement. Modifiez-les selon une séquence enregistrée plutôt que de changer tous les réglages après chaque pièce rejetée.
Si le concept du moule n'est pas arrêté, analyse complète de l'écoulement en moule peut aider à vérifier si le trajet d'écoulement proposé est plausible. Il doit guider où prélever des échantillons et ce qu'il faut remettre en question, sans remplacer la découpe et la mesure de pièces physiques. Pour une véritable comparaison gaz-eau, utilisez les mêmes critères d'acceptation fonctionnels, et non simplement le résultat isolé le plus attrayant de chaque procédé.
Comparez les résultats sur l'ensemble de la pièce : répartition des parois aux sections critiques, aspect, rigidité ou performance en pression selon le cas, stabilité dimensionnelle, nettoyage ou séchage en aval, et répétabilité d'un cycle à l'autre. Si une voie ne satisfait le plan qu'après un réglage étroit difficile à maintenir, l'avantage apparent sur le temps de cycle mérite du scepticisme.
Ce que l'acheteur doit spécifier avant la demande de devis
Une demande pour une “ pièce moulée creuse ” laisse trop de choix ouverts. Fournissez le modèle 3D, le plan, l'estimation du volume annuel, la nuance de résine si elle est déjà choisie, la fonction du canal, l'environnement de service et toute dimension critique. Marquez les surfaces où une marque d'entrée de gaz ou d'eau est inacceptable, et précisez si le passage interne doit être ouvert, sec, propre ou étanche à la pression.
Définissez l'acceptation à l'aide d'un plan de coupe ou d'un essai fonctionnel plutôt que par une instruction vague visant à “ minimiser les retassures ”. Si l'assemblage est porteur, incluez la charge et le mode de défaillance pertinents. Si le passage transporte un fluide, incluez le fluide, l'exposition et l'exigence d'étanchéité. Ces détails permettent à un ingénieur de décider si un procédé d'assistance est approprié, ou si une conception de pièce différente doit d'abord être évaluée.
Questions qui modifient la recommandation
L'assistance à l'eau est-elle toujours plus rapide que l'assistance au gaz ?
Non. L'eau peut refroidir efficacement l'intérieur d'une section creuse épaisse, mais le cycle de production total dépend de la géométrie, de la résine, du refroidissement du moule, de la manipulation du fluide et du taux de rebut. Comparez des pièces acceptées de manière reproductible selon les mêmes critères.
Les deux procédés peuvent-ils utiliser le même outillage ?
Ne le supposez pas. La quincaillerie d'entrée, la régulation de pression, le drainage, l'éventage et la conception des canaux peuvent différer. Demandez une revue de l'outillage avant de considérer un changement de procédé comme un simple changement de réglages.
Comment savoir si le canal interne est acceptable ?
Spécifiez des sections transversales à l'entrée, à la transition et à l'extrémité opposée, puis ajoutez le test fonctionnel déterminant pour la pièce. L'apparence seule ne permet pas de vérifier une paroi cachée ni une pénétration complète.