
Việc đạt được độ chính xác kích thước cấp micron trong các linh kiện nhựa đa vật liệu đặt ra những thách thức kỹ thuật cực kỳ lớn. Việc phun hai loại nhựa nóng chảy khác nhau vào một khuôn đòi hỏi phải quản lý đồng thời độ chính xác căn chỉnh xoay, độ co rút nhựa khác nhau và khớp nối bề mặt phân khuôn. Sai số cộng dồn dung sai giữa lõi phun lần một và khoang phun lần hai có thể gây ra bavia đường phân khuôn nghiêm trọng hoặc làm hỏng thép khuôn.
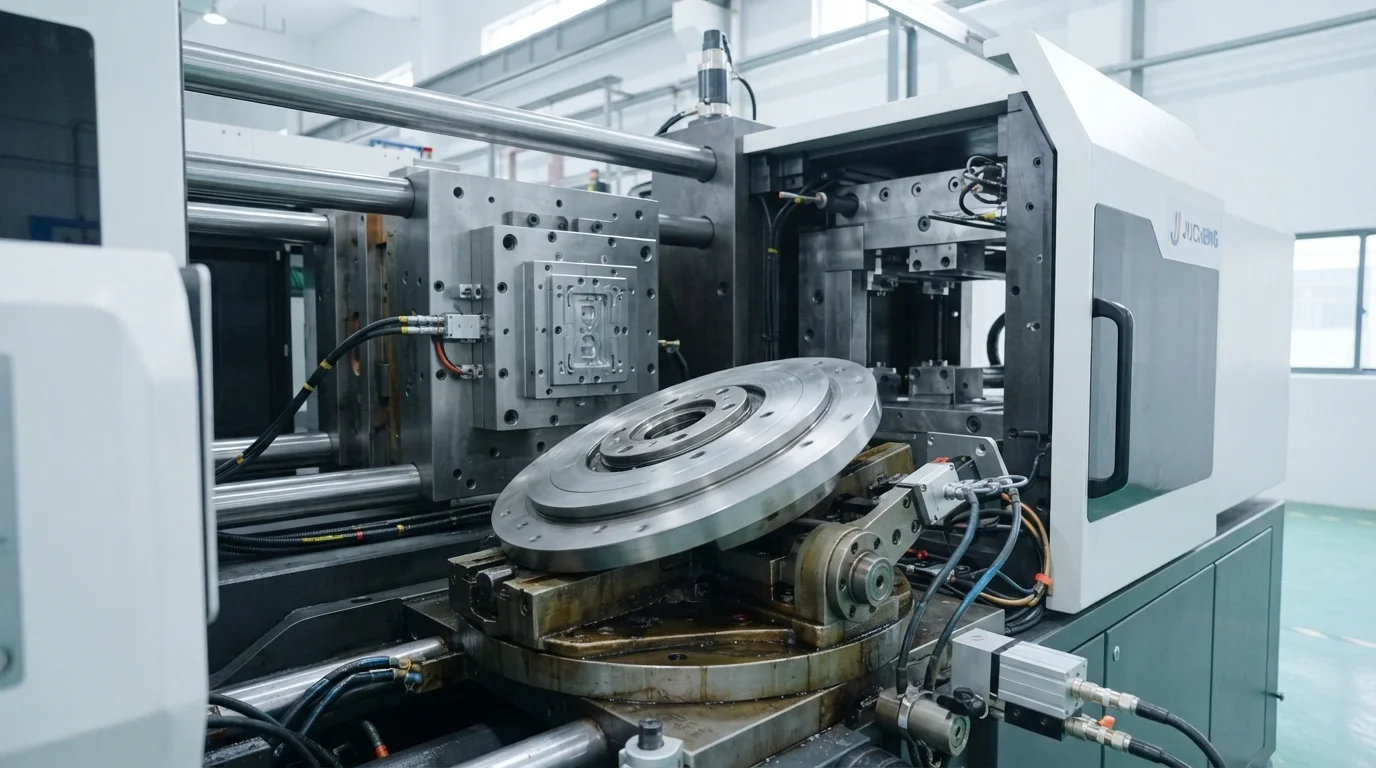
Hiểu được cách độ lặp lại của bàn xoay máy và động lực làm nguội nhiệt ảnh hưởng đến hình dạng linh kiện giúp các kỹ sư thiết kế thiết lập các thông số kỹ thuật trên bản vẽ thực tế. Hướng dẫn kỹ thuật này xem xét độ chính xác định vị trục quay, mô hình bù co rút khác nhau và các quy trình đo lường tọa độ tiên tiến.
Dung Sai Căn Chỉnh Xoay Khuôn (±0.01 mm) và Định Vị Khoang
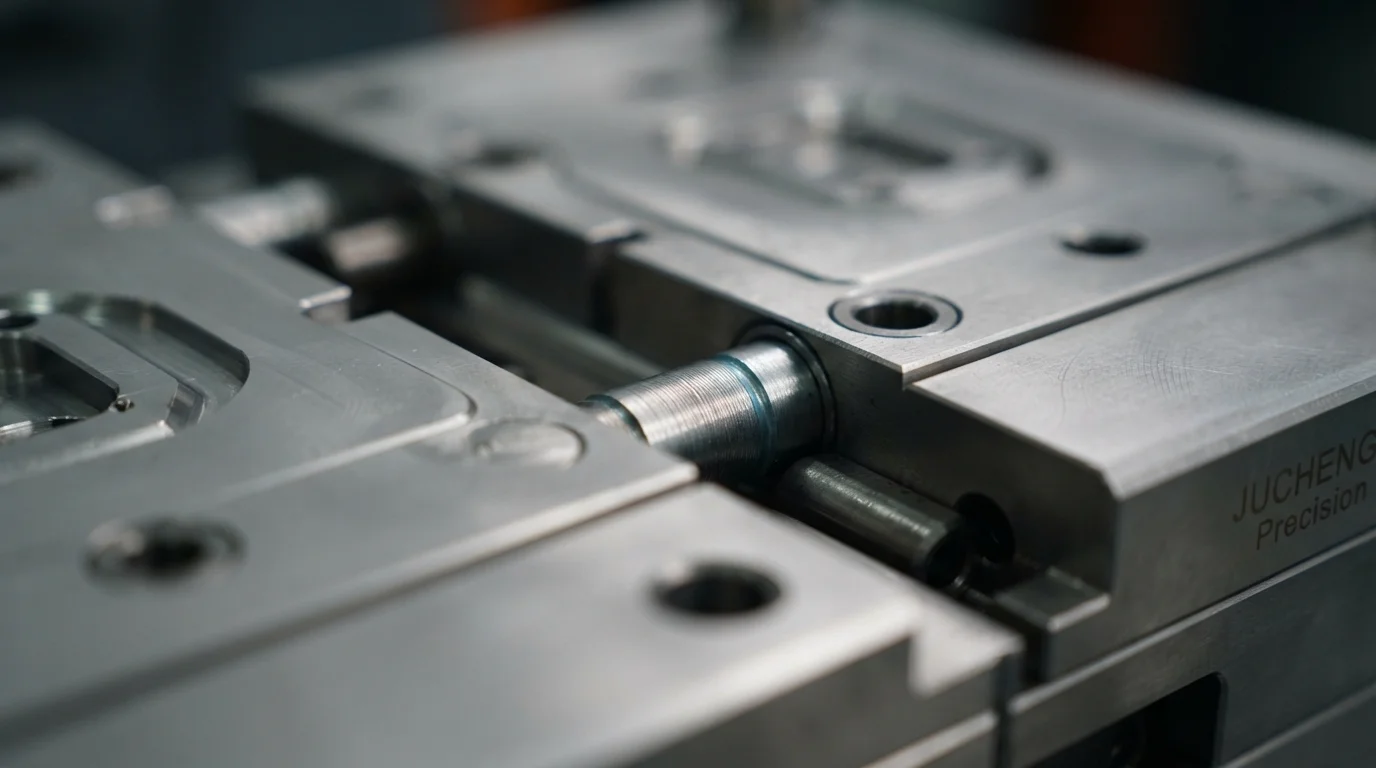
Duy trì dung sai chặt chẽ ép phun hai lần đòi hỏi kiểm soát chính xác chuyển động quay của lõi khuôn chính. Việc xoay lõi khuôn 180 độ giữa các giai đoạn phun phụ thuộc vào cơ cấu thủy lực hạng nặng hoặc servo-điện tấm bàn xoay quay cơ khí cứng 定位销 và chốt định vị liên động ăn khớp với bạc định vị trên tấm khuôn cố định trước khi kẹp khuôn. Sự ăn khớp của chốt định vị chính xác đảm bảo độ đồng trục giữa khoang và lõi luôn nằm trong phạm vi ±0,01 mm qua hàng trăm nghìn chu kỳ.
Duy trì độ lặp lại định vị dưới milimet ngăn chặn thép khoang thứ cấp làm xước hoặc nghiền nát chất nền chính đã được đúc trước. Các kỹ sư dụng cụ mài các bề mặt cắt với dung sai lắp khít chặt để tạo ra các vòng đệm ranh giới sắc nét giữa các màu hoặc vật liệu tương phản.
Các quy trình kỹ thuật căn chỉnh lõi bao gồm:
- Ăn khớp chốt định vị quay—Các chốt định vị thủy lực khóa cơ học tấm quay trước khi áp lực kẹp khuôn được tác dụng.
- Lắp khít bề mặt cắt khoang—Mài các bề mặt làm kín thép dụng cụ với dung sai lắp dưới ±0,01 mm ngăn chặn ba via đàn hồi mềm.
- Khoan rãnh giải phóng chất nền—Gia công các bậc giảm áp 0,15 mm trên các bề mặt khoang thứ cấp loại bỏ rủi ro nghiền nát chất nền.
- Đồng bộ kênh nhiệt—Cân bằng nhiệt độ mạch làm mát giữa trạm 1 và 2 ngăn chặn sự giãn nở lõi không đối xứng.
Quản lý tỷ lệ co rút chênh lệch giữa hai loại nhựa khác nhau
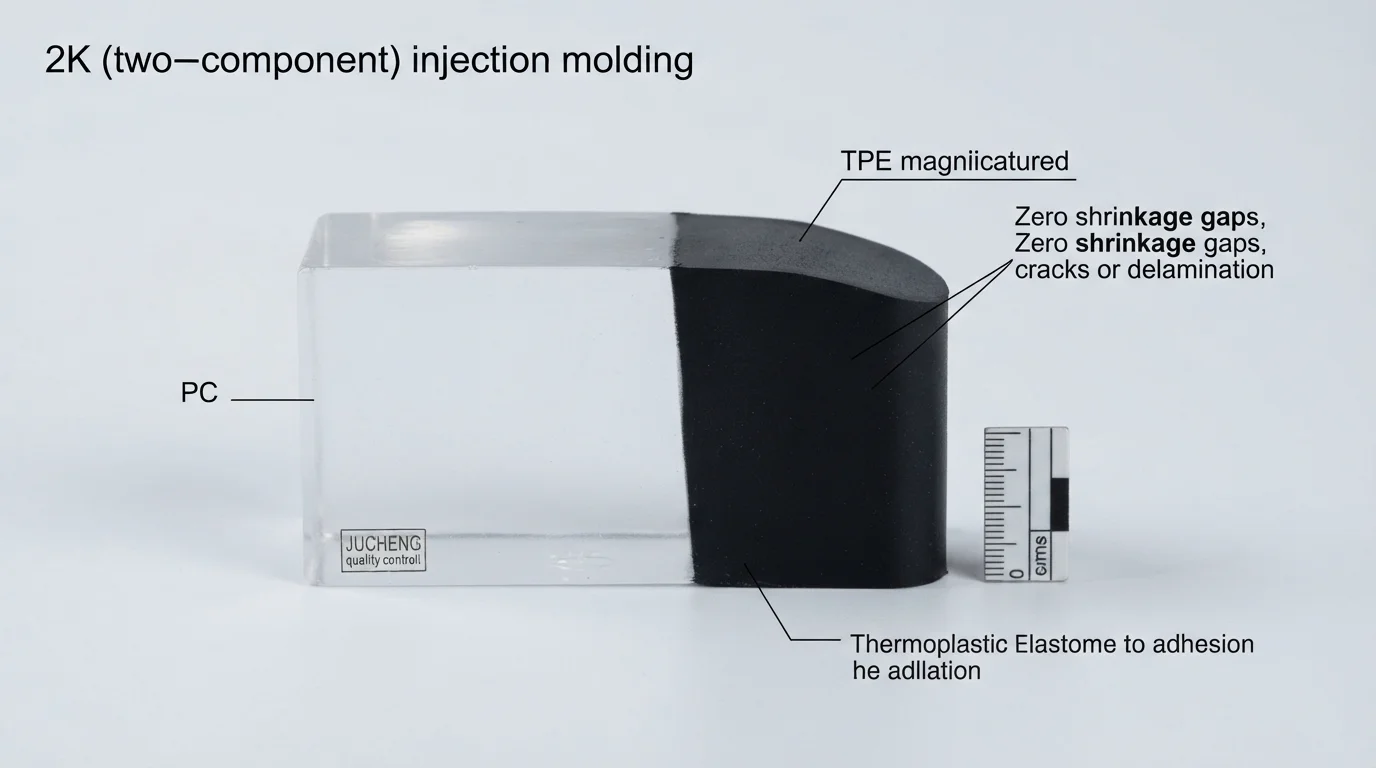
Quản lý tốc độ co rút khác biệt giữa các polymer tương phản đại diện cho thách thức vật lý phức tạp nhất trong kỹ thuật ép nhiều vật liệu. Các chất nền cứng chính được ép từ nhựa vô định hình như polycarbonate (PC) thể hiện tốc độ co rút đẳng hướng từ 0,5% đến 0,7%. Các lớp đàn hồi thứ cấp của TPE hoặc TPU co lại với tốc độ từ 1,2% đến 2,5% trong quá trình làm nguội. Các polymer cấu trúc bán tinh thể như PA66-GF30 co rút không đẳng hướng tùy thuộc vào vectơ định hướng sợi.
Quản lý dung sai ép phun hai lần trên các thành phần đa nhựa phụ thuộc vào việc bù trừ trước kích thước thép khuôn một cách độc lập. Các nhà chế tạo khuôn tính toán chênh lệch co rút thể tích cho từng giai đoạn vật liệu, cắt thép lõi và khoang với các bù trừ kích thước được tiền bù tùy chỉnh. Bảng 1 dưới đây phác thảo các chênh lệch co rút điển hình và giới hạn dung sai có thể đạt được:
| Nhựa nền chính | Độ co rút nền (%) | Nhựa ép phủ thứ cấp | Độ co rút ép phủ (%) | Dung sai tới hạn có thể đạt được |
|---|---|---|---|---|
| Polycarbonate (Lexan 141R) | 0.5% – 0.7% | TPU gốc ester (Desmopan) | 1.2% – 1.8% | ±0.02 mm (Mặt số chiếu sáng nền) |
| ABS (Polylac PA-757) | 0.4% – 0.6% | TPE gốc SEBS (Kraiburg) | 1.5% – 2.2% | ±0.03 mm (Tay cầm cầm tay công thái học) |
| PA66-GF30 (Zytel 70G33L) | 0.3% – 0.8% | Santoprene TPV (60A) | 1.8% – 2.5% | ±0.04 mm (Phớt làm kín đầu nối ô tô IP67) |
Xác nhận đo lường: Zeiss CMM (±0.003 mm) & Đo lường quang học OGP
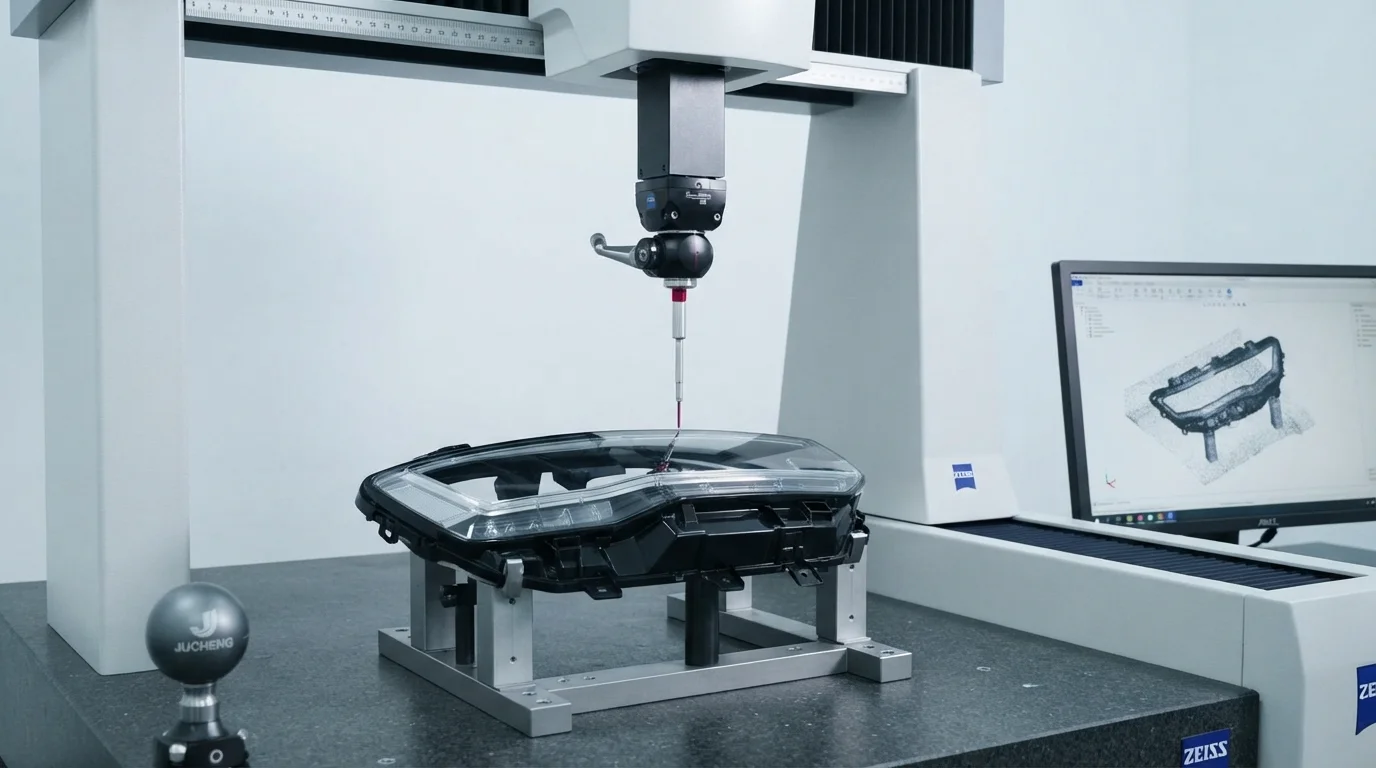
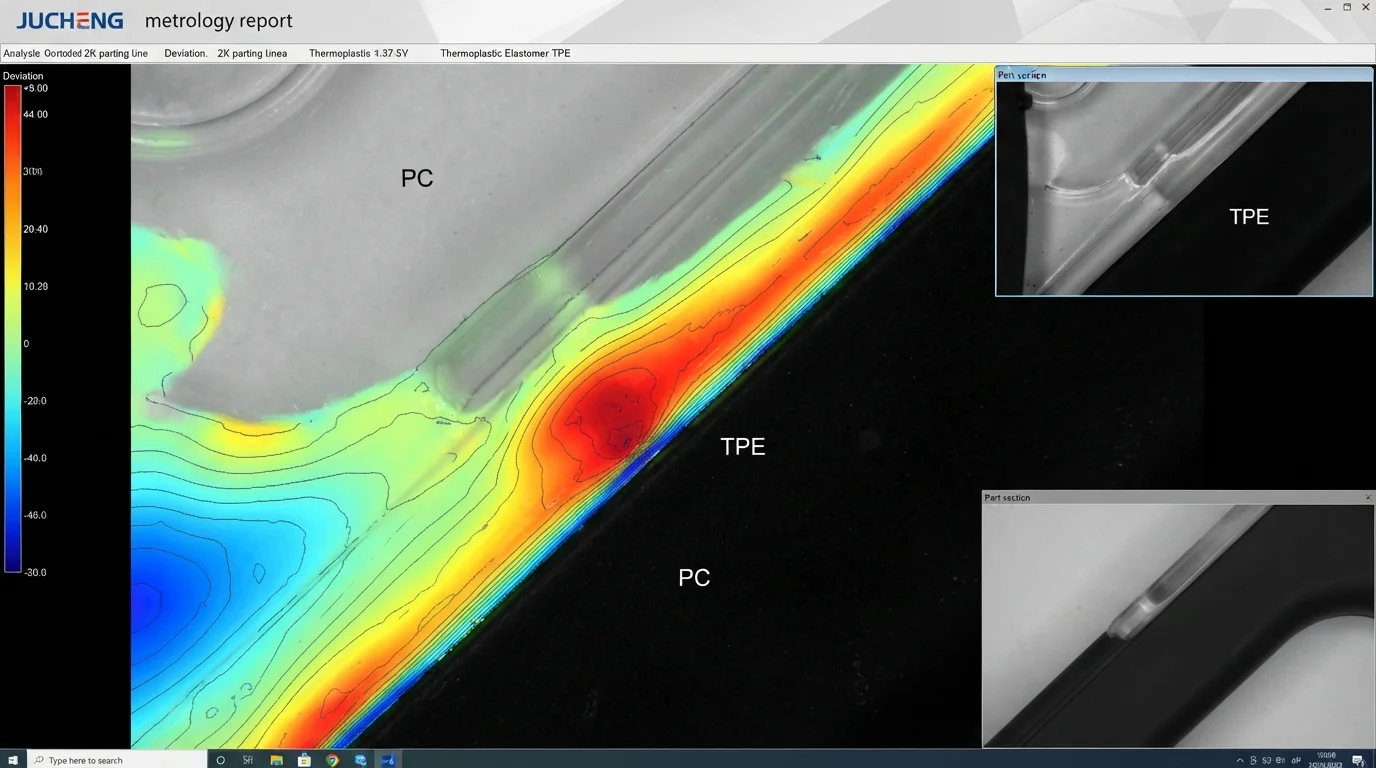
Việc xác nhận các biên dạng hình học phức tạp trên các bộ phận đa vật liệu đòi hỏi phép đo tọa độ có độ chính xác cao. Các phòng thí nghiệm kiểm tra đo lường sử dụng máy tự động Zeiss CMM máy có độ chính xác quét ±0,003 mm để kiểm tra độ đồng tâm vị trí thực. Hệ thống đo quang học OGP không tiếp xúc quét các đường phân tách màu mảnh và ranh giới bịt kín đàn hồi mềm mà không tác dụng lực tiếp xúc vật lý.
Việc kiểm tra dung sai ép phun hai thành phần dưới hệ thống chất lượng nghiêm ngặt đảm bảo độ lặp lại hoàn toàn giữa các lô trong các đợt sản xuất khối lượng lớn. Báo cáo Kiểm tra Sản phẩm Đầu tiên (FAI) toàn diện và dữ liệu kiểm soát quá trình thống kê xác minh CpK > 1,67 trên tất cả các kích thước quan trọng đến chất lượng.
Tại sao chọn JUCHENG cho sản xuất 2K độ chính xác cao
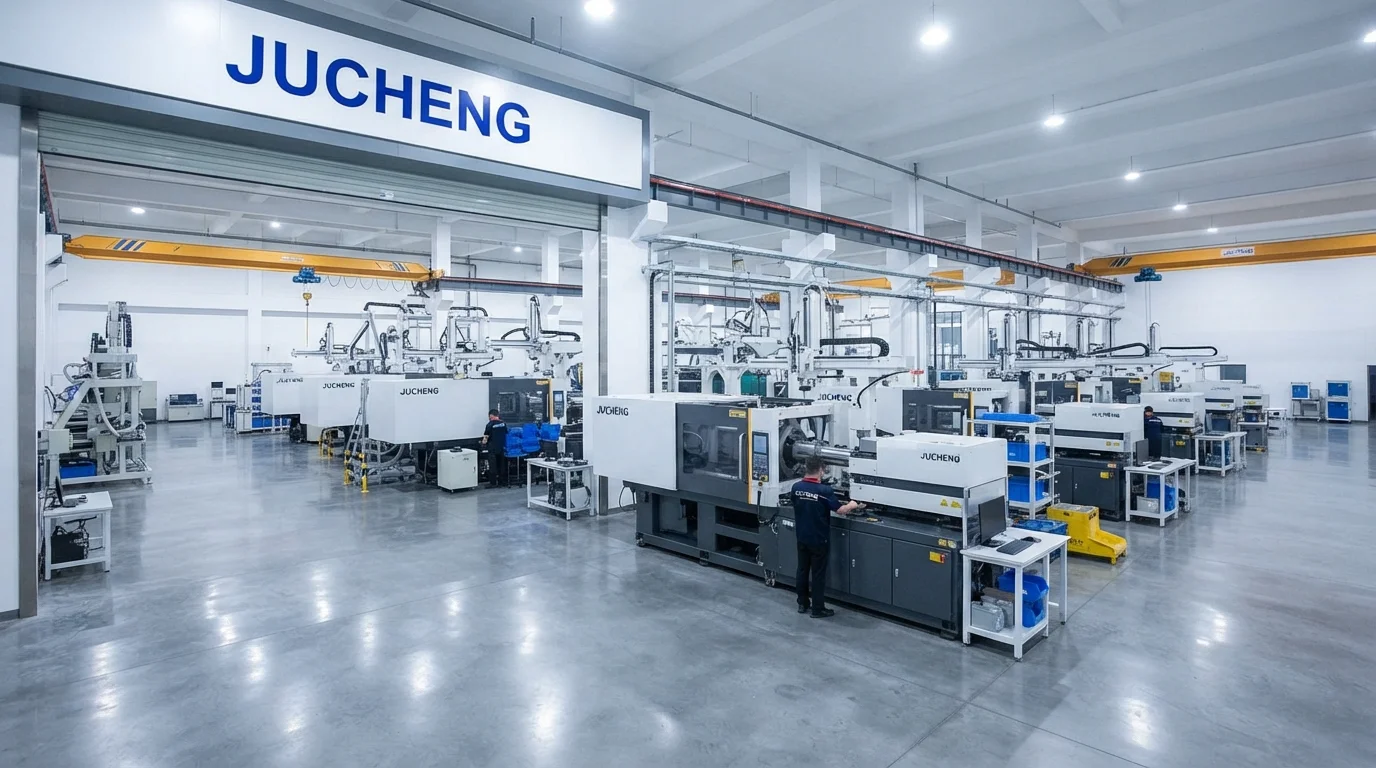
Hợp tác với JUCHENG mang lại khả năng tiếp cận cơ sở sản xuất tiên tiến với hơn 35 máy ép phun tự động có lực kẹp từ 15T đến 3000T. Vận hành phòng khuôn nội bộ với 25 bộ máy CNC 5 trục cho phép gia công chính xác các bề mặt thép cắt khuôn từ thép cứng S136不锈钢 hoặc H13工具钢. Hệ thống quản lý chất lượng được chứng nhận IATF 16949 và ISO 13485 hỗ trợ mọi quy trình sản xuất nhiều thành phần, cung cấp đầy đủ tài liệu PPAP Cấp độ 3 cho các chương trình ô tô.
Vận hành bộ phận ép phun trong phòng sạch ISO Class 8 bảo vệ các bộ phận y tế khỏi nhiễm hạt trong quá trình ép phun và đóng gói tự động. Duy trì dung sai ép phun hai thành phần chặt chẽ dựa vào chế tạo khuôn CNC nội bộ cho ép phun hai thành phần.
Các câu hỏi thường gặp (FAQ)
Dung sai kích thước điển hình trong ép phun hai thành phần là gì?
Dung sai thương mại tiêu chuẩn cho ép phun hai thành phần nằm trong khoảng ±0,03 mm đến ±0,05 mm trên ranh giới giữa nền cứng và lớp phủ. Dụng cụ chính xác với chốt định vị lõi mài CNC đạt được dung sai chặt chẽ đến ±0,01 mm trên các bước bịt kín quan trọng và các biểu tượng chiếu sáng nền.
Làm thế nào để các chốt định vị đảm bảo độ lặp lại của bàn xoay?
Các chốt định vị và chốt côn tác động vào các bạc định vị được mài chính xác trên tấm khuôn cố định trước khi kẹp cuối cùng. Sự ăn khớp cơ học của chốt loại bỏ độ rơ của cơ cấu quay, đảm bảo độ lặp lại định vị bàn xoay trong phạm vi ±0,005 mm.
Tại sao co rút khác biệt gây cong vênh trong các bộ phận 2K?
Co rút khác biệt xảy ra khi nền cứng và lớp phủ linh hoạt co lại với tốc độ khác nhau trong quá trình làm nguội. Lực co rút cao trong chất đàn hồi thứ cấp kéo lên thành nền cứng, gây ra độ cong hoặc xoắn kích thước. Bù trước kích thước thép khuôn và cân bằng các kênh làm mát giải quyết hiện tượng cong vênh.
Làm thế nào để kiểm tra bằng máy CMM Zeiss xác minh các bộ phận đa vật liệu?
Máy đo tọa độ CMM Zeiss sử dụng đầu dò chạm đầu bi hồng ngọc để quét tọa độ hình học 3D với độ chính xác quét ±0,003 mm. Quét đầu dò chạm xác minh bước lỗ, độ đồng tâm của bộ phận chèn và độ phẳng của nền so với các giá trị danh nghĩa CAD kỹ thuật số.
Can optical non-contact profilers measure soft TPE overmold dimensions?
Optical non-contact profilers utilize high-magnification video cameras and laser sensors to measure soft TPE features without physical contact. Physical touch probes can deflect or compress soft rubber, making non-contact optical metrology essential for elastomeric seals.
Why is mold steel hardness critical for maintaining 2K shut-off tolerances?
Hardened mold steels like S136 and H13 heat-treated to HRC 48-52 resist mechanical abrasive wear and clamping fatigue over 1,000,000 cycles. Maintaining high steel hardness prevents shut-off lands from deforming, eliminating soft elastomer flash.