
Các thông số quy trình đúc áp suất thấp phụ thuộc vào cấp vật liệu, khuôn và cụm lắp ráp. Các cài đặt phải làm đầy khoang khuôn và bảo vệ linh kiện điện tử đồng thời tạo ra độ phủ, ranh giới và liên kết theo yêu cầu. Không có công thức nhiệt độ hay áp suất phổ quát nào áp dụng cho mọi cấp vật liệu nóng chảy và mọi cụm lắp ráp. Hãy bắt đầu với hướng dẫn gia công hiện hành của nhà cung cấp vật liệu, sau đó thiết lập một cửa sổ vận hành được kiểm soát bằng cách sử dụng các chi tiết đại diện và các kiểm tra nghiệm thu đã xác định.
Những biến số nào tác động cùng nhau
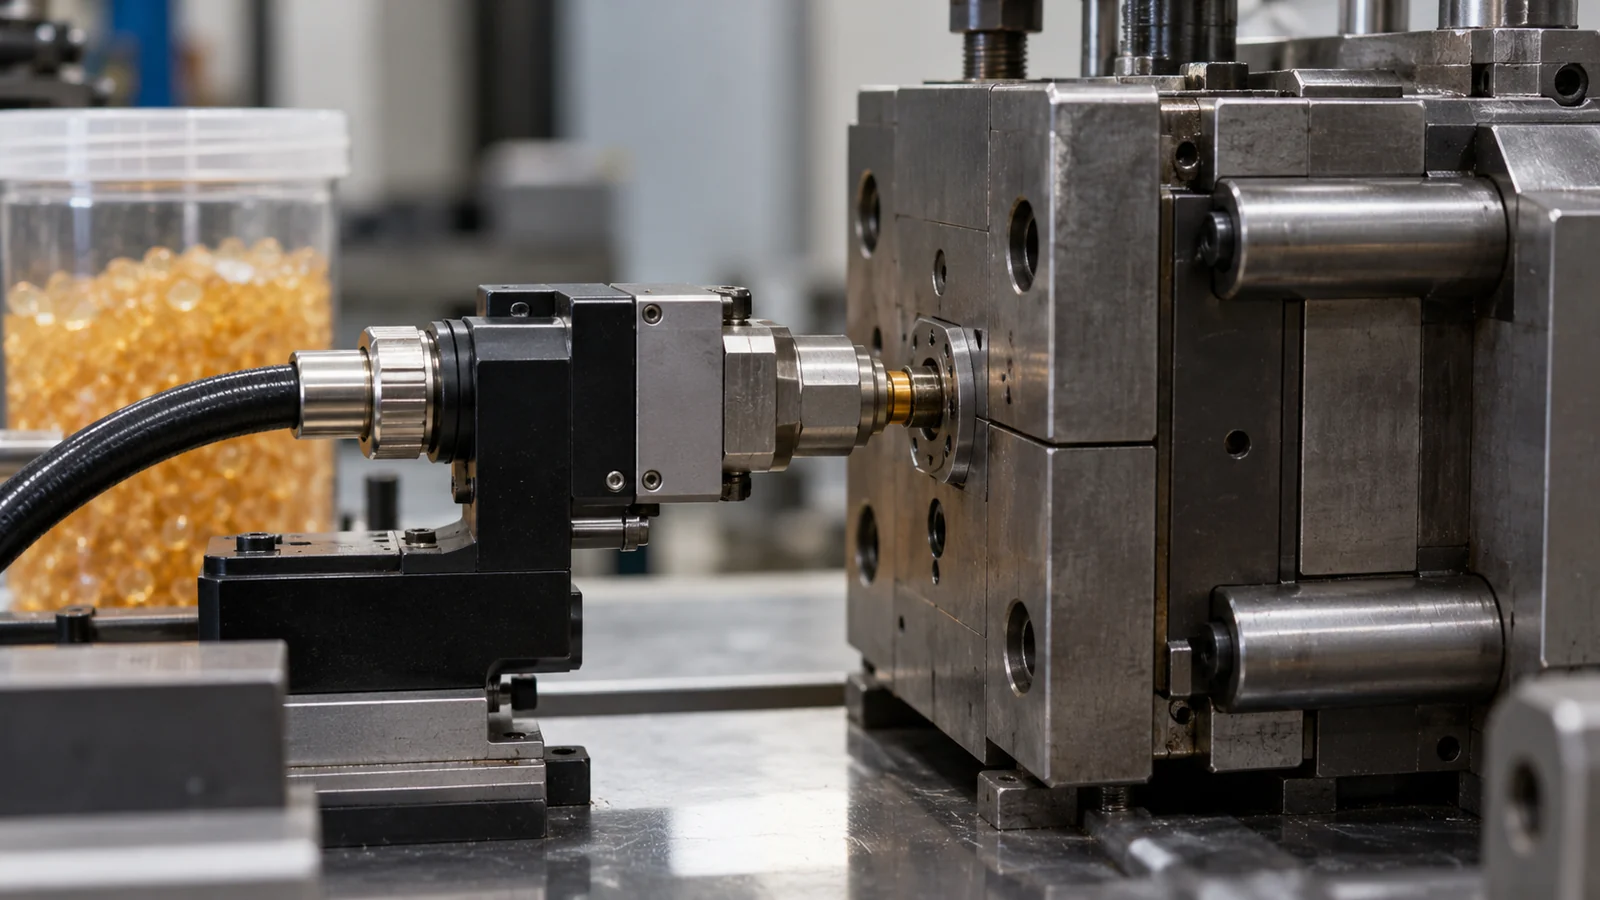
Nhiệt độ và độ nhớt của vật liệu ảnh hưởng đến dòng chảy, nhưng khả năng làm đầy kết quả còn phụ thuộc vào áp suất hoặc lực phun, tốc độ dòng chảy, hình học khoang khuôn, cổng phun, lỗ thông hơi và vị trí cụm lắp ráp. Nhiệt độ khuôn và thời gian làm nguội hoặc giữ ảnh hưởng đến cách vật liệu đông đặc và thời điểm có thể tháo chi tiết. Các biến số này tương tác với nhau; thay đổi một biến có thể làm thay đổi độ phủ, ba via, chuyển động của linh kiện hoặc bề mặt tiếp giáp cuối cùng.
| Nhóm biến số | Những gì cần quan sát |
|---|---|
| Chuẩn bị vật liệu | Cấp vật liệu, lô, bảo quản, điều hòa và tuân thủ hướng dẫn xử lý của nhà cung cấp |
| Cấp vật liệu | Nhiệt độ thực tế và hành vi dòng chảy, phản ứng áp suất và trình tự làm đầy |
| Khuôn và cụm lắp ráp | Cổng phun, lỗ thông hơi, chốt chặn, định vị, định tuyến cáp và mọi chuyển động của linh kiện |
| Đông đặc và tháo khuôn | Độ ổn định độ phủ, ba via, biến dạng, tình trạng bám dính và tháo khuôn an toàn |
| Xác minh | Các kiểm tra về kích thước, ngoại quan, chức năng hoặc môi trường theo yêu cầu đối với sản phẩm |
Sử dụng dữ liệu của nhà cung cấp cho đúng cấp vật liệu. Không chuyển một thiết lập từ một loại keo nóng chảy polyamide hoặc polyolefin khác chỉ vì họ nhựa có vẻ tương tự. Một công thức, khuôn hoặc cụm lắp ráp khác có thể yêu cầu một thiết lập đã được xác nhận khác.
Xây dựng lần thử đầu tiên từ các đầu vào đã được ghi nhận
Trước khi đúc, ghi lại nhà sản xuất và cấp vật liệu, số lô, lịch sử bảo quản hoặc điều hòa, phiên bản cụm lắp ráp, phiên bản khuôn, máy và các giá trị quy trình hiện tại. Xác nhận rằng cụm lắp ráp được nạp một cách nhất quán và các vùng cấm đã định là trống. Lấy một mẫu cơ sở và xác định những gì nhóm sẽ kiểm tra.
Đối với các linh kiện mỏng manh, xác định tiêu chí dịch chuyển hoặc hư hỏng cho phép trước khi thử nghiệm. Đối với độ phủ hoặc độ bám dính, xác định phương pháp kiểm tra và điều kiện thử nghiệm. Nếu quy tắc chấp nhận không thể đo lường được, nhóm không thể quyết định một cách đáng tin cậy liệu một thay đổi thông số có giúp ích hay không.
Điều chỉnh cài đặt mà không che giấu nguyên nhân
- Bắt đầu trong phạm vi hướng dẫn gia công đã được nhà cung cấp ghi nhận và các giới hạn an toàn đã được phê duyệt.
- Thay đổi từng biến hoặc từng nhóm theo kế hoạch một lần, ghi chú lý do và phản ứng mong đợi.
- Giữ vật liệu, vị trí lắp ráp và tình trạng khuôn được kiểm soát trong quá trình so sánh.
- Kiểm tra độ phủ, ranh giới, ba via, vị trí linh kiện và mối liên kết—không chỉ xem khoang có được điền đầy hay không.
- Lặp lại các điều kiện có triển vọng và xác nhận chúng không tạo ra khuyết tật mới trên một đặc điểm hoặc mẫu khác.
Nếu điền đầy không hoàn chỉnh, trước tiên hãy kiểm tra đường dòng chảy, cổng, lỗ thoát khí, trạng thái vật liệu và vị trí cụm lắp ráp; tăng áp suất mà không kiểm tra giới hạn linh kiện có thể gây hư hỏng hoặc ba via. Nếu xuất hiện ba via, hãy kiểm tra các bề mặt chặn và biến thiên cụm lắp ráp trước khi giảm mọi thiết lập khác. Thay đổi thông số nên giải quyết bằng chứng thay vì bù đắp một cách mù quáng cho một vấn đề thiết kế.
Xác định thế nào là một cài đặt thành công
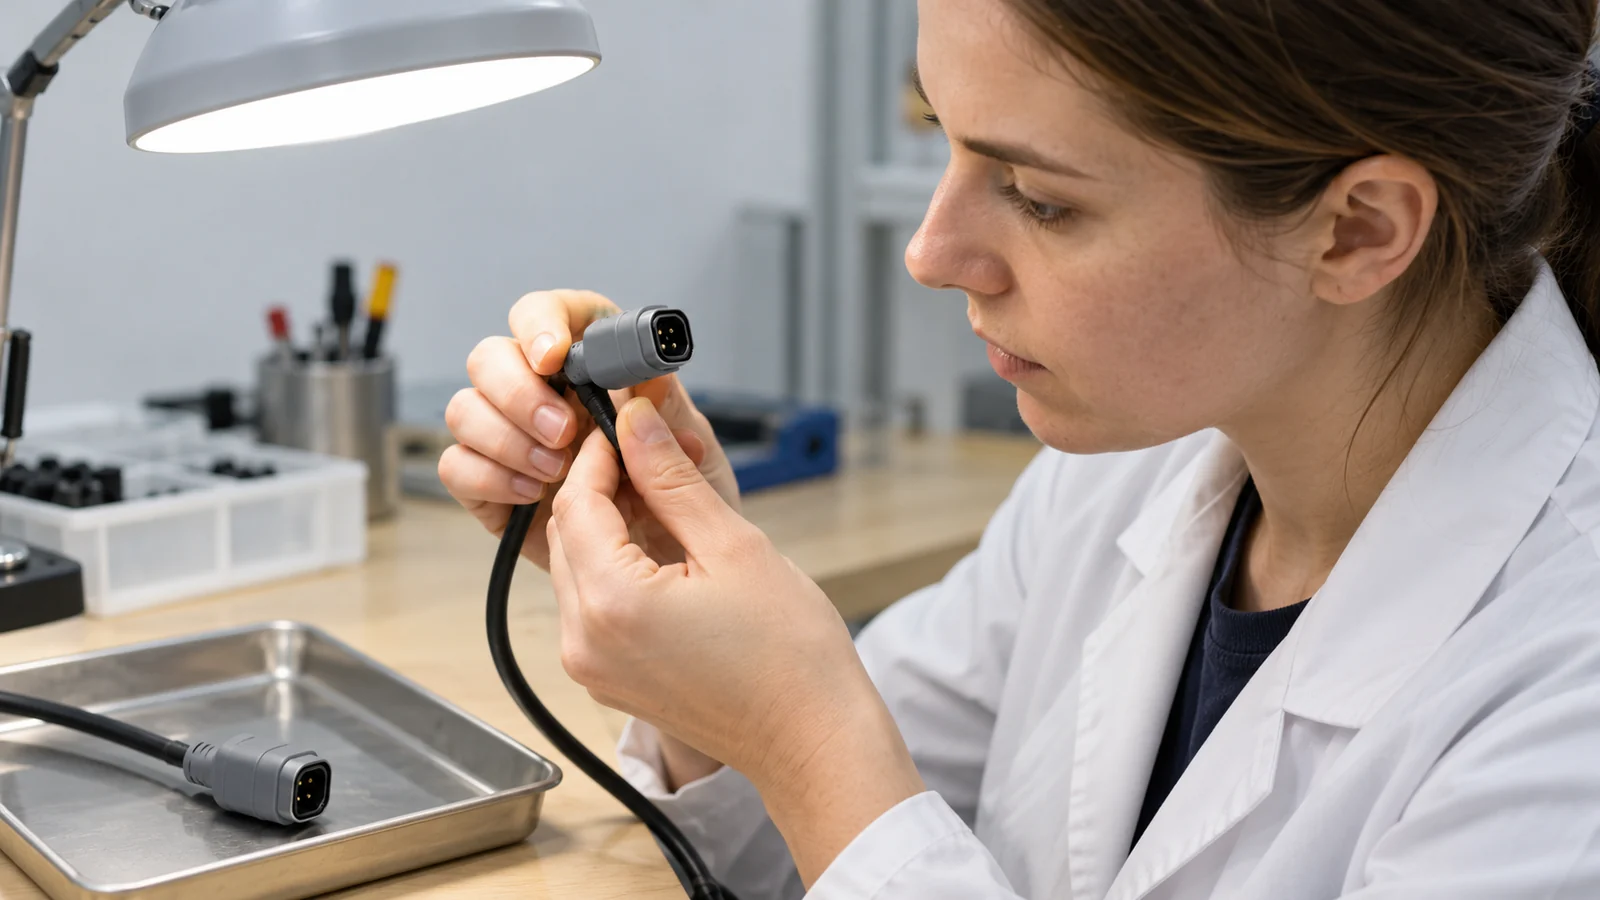
Một thiết lập sản xuất không được coi là đủ điều kiện chỉ vì một chi tiết trông chấp nhận được. Xác định độ phủ và ranh giới yêu cầu, xác minh rằng đầu nối và dây dẫn vẫn ở đúng vị trí, xác nhận độ bám dính hoặc độ kín khi áp dụng, và hoàn thành mọi kiểm tra về điện, môi trường hoặc cơ học theo yêu cầu của sản phẩm. Giữ các mẫu liên kết với hồ sơ vật liệu, khuôn và quy trình của chúng.
Ghi lại các thiết lập đã được xác nhận và các điều kiện có thể thay đổi chúng, bao gồm số lô vật liệu, khởi động, biến thiên cụm lắp ráp hoặc bảo trì khuôn. Thiết lập các hành động ứng phó đối với sự trôi dạt thay vì dựa vào một “thiết lập vận hành tốt” không được ghi chép. Để xem tổng quan quy trình, hãy xem đúc áp suất thấp để bảo vệ linh kiện điện tử.
Câu hỏi thường gặp
Áp suất phun chính xác cho đúc áp suất thấp là bao nhiêu?
Điều này phụ thuộc vào cấp chính xác cụ thể, khuôn và cụm lắp ráp. Hãy sử dụng hướng dẫn gia công hiện hành của nhà cung cấp và xác nhận các cài đặt dựa trên giới hạn của linh kiện và tiêu chí nghiệm thu chi tiết.
Có nên tăng nhiệt độ khi vật liệu không điền đầy?
Không tự động. Hãy kiểm tra việc xử lý vật liệu, thiết kế cổng và lỗ thoát khí, vị trí cụm lắp ráp và hướng dẫn của nhà cung cấp. Thay đổi nhiệt độ có thể ảnh hưởng đến độ bám dính, dòng chảy, ba via hoặc sự tiếp xúc của linh kiện.
Nên thay đổi bao nhiêu tham số trong một lần thử?
Chỉ thay đổi ít nhất có thể theo nhu cầu của nghiên cứu để trả lời một câu hỏi rõ ràng. Nếu nhiều cài đặt thay đổi cùng lúc, sẽ khó xác định nguyên nhân gây ra kết quả.