
Một bộ kẹp robot cần lớp phủ đúc khi bề mặt tiếp xúc phải bổ sung độ đàn hồi, ma sát hoặc bảo vệ chi tiết mà không bắt thân kết cấu phải đảm nhận nhiệm vụ đó. Lớp phủ đúc không phải là giải pháp tắt cho các ngón kẹp yếu hoặc điều khiển lực kém: lớp nền cứng vẫn chịu tải, trong khi lớp mềm hơn quản lý tiếp xúc. Hãy bắt đầu bằng việc xác định vật thể, chuyển động, lực kẹp, mức độ tiếp xúc với quy trình làm sạch và các vết bề mặt có thể chấp nhận. Những điều kiện đó quyết định liệu một lớp mềm liên kết, một miếng chèn được giữ cơ học, hay một tấm đệm có thể thay thế là lựa chọn tốt hơn.
Lớp phủ đúc nên—và không nên—làm gì
Một lớp mềm có thể tăng diện tích tiếp xúc và giảm vết hằn cục bộ, nhưng nó không thể bù đắp cho hình học bộ kẹp áp lực tại sai điểm. Hãy lập bản đồ vùng tiếp xúc qua toàn bộ chu trình gắp và đặt. Một chi tiết ổn định khi gắp có thể bị xoay trong quá trình tăng tốc, va chạm với đồ gá, hoặc trượt khi hàm kẹp đóng lại trên bề mặt bụi bẩn hoặc dính dầu.
Chuyển những quan sát đó thành tiêu chí chấp nhận: độ trượt cho phép, vị trí chi tiết sau khi nhả, vết hằn nhìn thấy được và độ mài mòn sau các chu trình đại diện. Nếu bộ kẹp xử lý nhiều kích cỡ chi tiết khác nhau, hãy đánh giá từng điều kiện tiếp xúc thay vì chọn một độ cứng durometer từ catalog. Vật liệu mềm hơn có thể dễ thích ứng hơn, nhưng cũng có thể biến dạng, bị cuộn ở mép hoặc tăng lực cản khi nhả.
Giữ đường truyền lực trong thân cứng. Lớp phủ đúc nên cung cấp một bề mặt tiếp giáp được kiểm soát với phôi; lớp nền đúc và các đặc điểm lắp ghép của nó nên truyền tải trọng từ hàm kẹp đến cơ cấu chấp hành. Sự phân biệt này ngăn ngừa một lỗi thiết kế phổ biến: làm cho toàn bộ ngón kẹp đàn hồi hơn khi chỉ có bề mặt tiếp xúc cần độ đàn hồi.
Thiết kế lớp nền cứng theo đường truyền tải
Bắt đầu với chuẩn lắp ghép của bộ kẹp, các đặc điểm trục quay hoặc dẫn hướng, và hướng lực. Các tiết diện mỏng gần gờ vít hoặc bản lề có thể bị uốn cong ngay cả khi bề mặt tiếp xúc trông có vẻ chắc chắn. Lớp nền cũng cần được hỗ trợ bên dưới lớp phủ đúc để tránh nén cục bộ làm thay đổi vị trí hàm kẹp qua từng chu trình.
Việc chọn vật liệu nên tuân theo môi trường vận hành thực tế. Hãy xem xét nhiệt độ, chất tẩy rửa, tiếp xúc với dầu, va đập, mài mòn trượt và liệu chi tiết có được thay thế trong quá trình bảo trì hay không. Elastomer nhiệt dẻo có thể là ứng viên cho bề mặt tiếp xúc đàn hồi, nhưng việc chọn cấp và độ bám dính phụ thuộc vào lớp nền cứng và dữ liệu tương thích của nhà cung cấp. So sánh các điều kiện vận hành với các lựa chọn vật liệu elastomer nhiệt dẻo; của cơ sở; đừng coi “mềm” là một thông số kỹ thuật đầy đủ.
Thiết kế độ dày lớp phủ đúc và các chuyển tiếp mép sao cho vật liệu lấp đầy vùng dự định mà không tạo ra các mép mỏng, dễ vỡ. Tránh các điểm kết thúc đột ngột nơi lớp mềm có thể bị bong tróc do tiếp xúc lặp lại. Giữ khe hở cho mặt phân cách khuôn và để bộ kẹp tiếp cận chi tiết mà lớp phủ đúc không trở thành một đặc điểm cản trở ngoài ý muốn.
Coi bề mặt tiếp giáp là một đặc điểm được thiết kế
Đừng giả định rằng hai vật liệu sẽ liên kết chỉ vì chúng có thể được đúc liên tiếp. Độ bám dính hóa học phụ thuộc vào cấp vật liệu và quy trình. Khi mối liên kết không chắc chắn hoặc ứng dụng chịu tải trọng bóc tách và cắt, hãy thêm hình học giữ lại vật liệu mềm: lỗ xuyên, cạnh bao quanh, rãnh cắt ngầm nơi cho phép tháo khuôn, hoặc các khóa cơ khí khác.
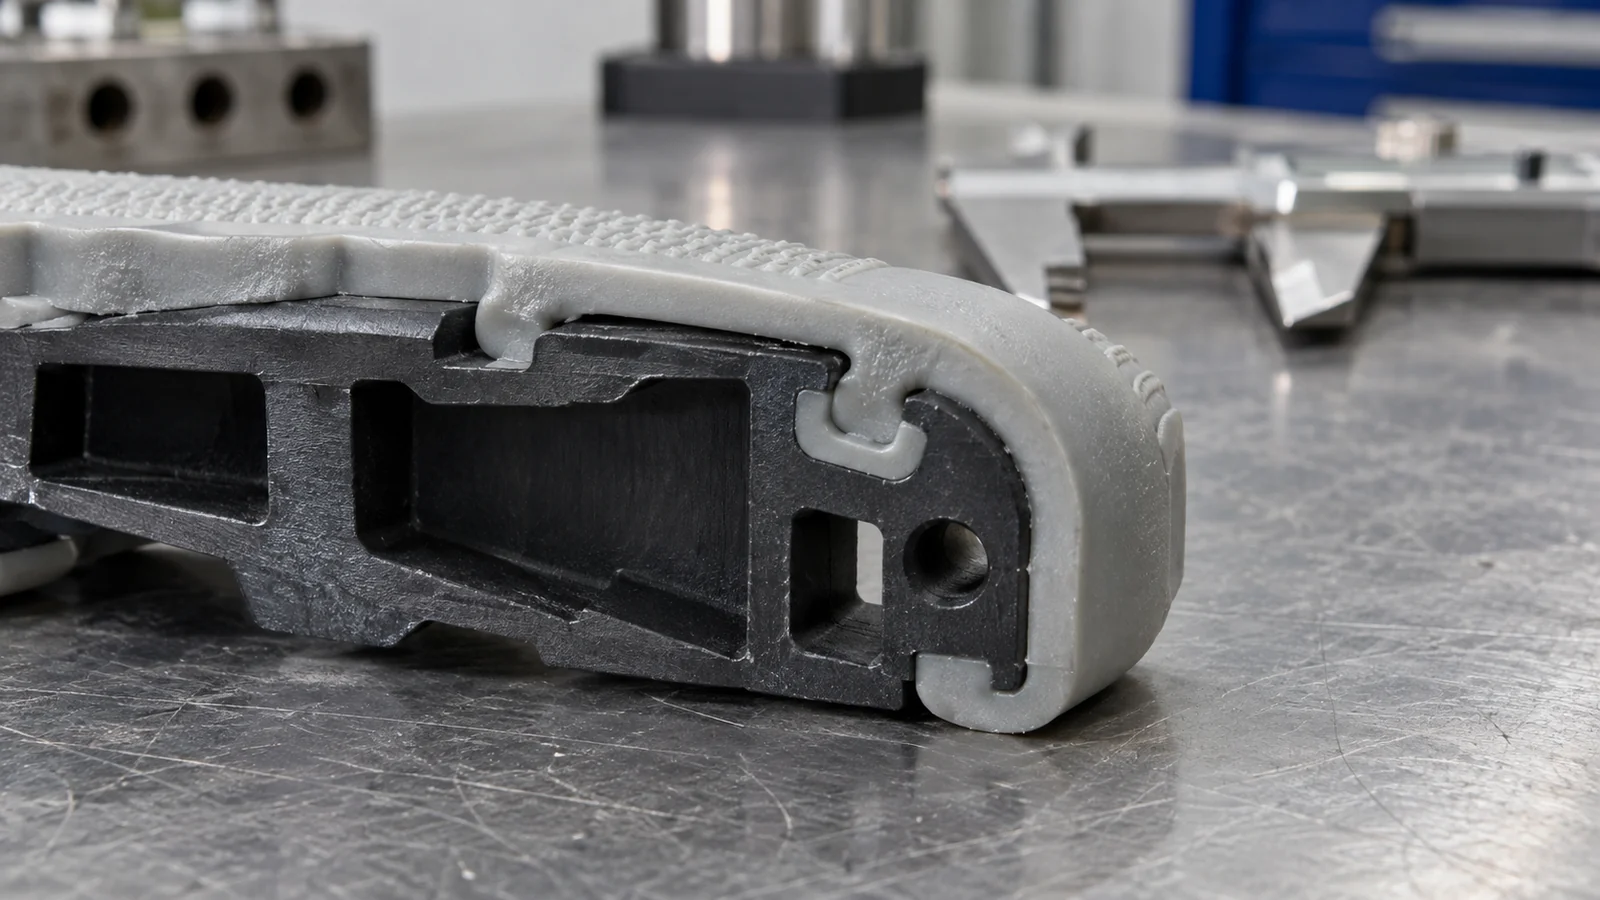
Mỗi đặc điểm giữ lại đều mang theo một sự đánh đổi. Rãnh cắt ngầm sâu có thể làm phức tạp dụng cụ hoặc việc tháo khuôn; cầu nối mỏng có thể bị rách; hốc rộng có thể giữ khí hoặc để lại vết hằn nhìn thấy. Bố trí cổng phun và lỗ thông hơi sao cho vật liệu mềm tiếp xúc toàn bộ bề mặt tiếp xúc mà không có đường ghép nối yếu tại cạnh chịu tải cao nhất. Đánh giá DFM nên kiểm tra xem nền có thể được định vị lặp lại chính xác cho vật liệu thứ hai hay không và liệu ba via có thể cản trở căn chỉnh hàm kẹp hay không.
Đối với ép nhựa overmolding, cung cấp vật liệu nền và cấp vật liệu, độ hoàn thiện bề mặt, hình học tiếp xúc, tải trọng dự kiến và điều kiện môi trường. Những thông tin đầu vào đó giúp phân biệt thiết kế phụ thuộc vào liên kết với thiết kế cần giữ cơ khí.
Kiểm chứng đồng thời khả năng kẹp, độ mài mòn và nhả chi tiết
Thử nghiệm bóc mẫu có thể giúp so sánh các cặp vật liệu, nhưng nó không chứng minh rằng kẹp thành phẩm sẽ hoạt động tốt. Chi tiết thực tế bao gồm độ cong, độ dày thành, vị trí cổng phun, lịch sử làm nguội và hướng tải trọng. Hãy xác nhận hình học đúc dưới cùng trình tự kẹp và nhả được sử dụng trong dây chuyền.
- Kiểm tra tiếp xúc: xác nhận lớp đúc phủ đạt tới bề mặt dự kiến và không cản trở hành trình của hàm kẹp.
- Đo khả năng giữ: thử trượt và xoay với các chi tiết, tải trọng và biên dạng gia tốc đại diện.
- Kiểm tra bề mặt tiếp giáp: tìm hiện tượng bong tróc, bóc mép, ba via và hư hỏng sau khi lặp chu kỳ.
- Thử nhả: xác minh rằng chi tiết tách ra sạch sẽ thay vì dính, kéo lê hoặc dịch chuyển vị trí.
- Lặp lại sau khi phơi nhiễm: bao gồm chất tẩy rửa, dầu, nhiệt độ và điều kiện mài mòn thực tế khi có liên quan.
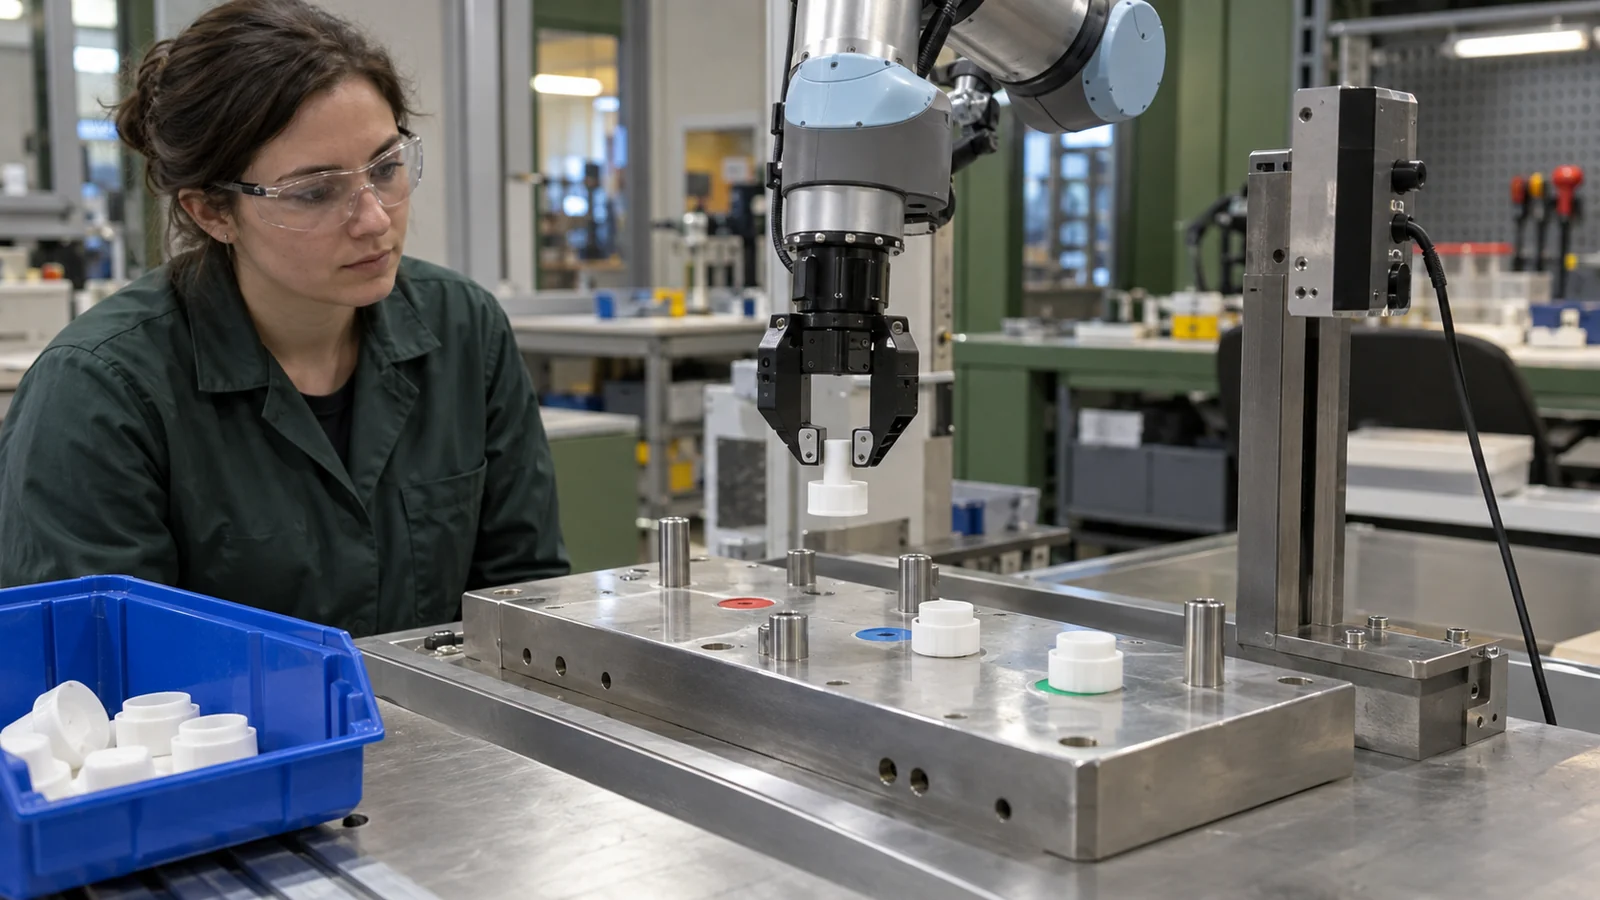
Giữ cho chế độ hỏng hóc hiển thị trong kế hoạch thử nghiệm. Nếu một kẹp vượt qua kiểm tra kéo tĩnh nhưng mất vị trí trong quá trình chuyển động nhanh, bằng chứng còn thiếu là khả năng giữ động—không chỉ đơn thuần là độ cứng vật liệu cao hơn.
Lựa chọn giữa phủ đúc và các phương án khác
Ép phủ (overmolding) hữu ích khi giao diện mềm phải duy trì gắn kết với chi tiết cứng. Đây không tự động là lựa chọn có rủi ro thấp nhất. Một tấm đệm có thể thay thế giúp đơn giản hóa việc bảo trì; một miếng chèn elastomer riêng có thể phù hợp khi việc thay thế vật liệu là quan trọng; phương án đúc hai vật liệu có thể cải thiện độ lặp lại khi hình học và hệ vật liệu tương thích hỗ trợ điều đó.
| Phương án | Hữu ích khi | Câu hỏi chính cần giải quyết |
|---|---|---|
| Bề mặt tiếp xúc được ép phủ | Lớp mềm nên duy trì tích hợp với thân cứng | Liệu giao diện có thể chịu được tải trọng bóc tách, cắt và làm sạch thực tế không? |
| Tấm đệm có thể thay thế | Các chi tiết mài mòn cần thay thế nhanh hoặc vật liệu tiếp xúc khác nhau | Liệu phương pháp giữ cố định có duy trì chắc chắn mà không bị xê dịch không? |
| Chi tiết đúc hai vật liệu | Giao diện liên tục và sản xuất tích hợp là ưu tiên hàng đầu | Liệu tính tương thích vật liệu, hình học và trình tự khuôn đã được xác lập chưa? |
Sử dụng đúc phun cho robot như bối cảnh ứng dụng rộng hơn, sau đó xác định các yêu cầu riêng về tải trọng và tiếp xúc của bộ kẹp. Một trang ngành không thể thay thế DFM cấp chi tiết hoặc xác thực vật liệu.
Câu hỏi thường gặp
Lớp phủ mềm hơn có luôn cải thiện độ bám không?
Không. Ma sát, hình học tiếp xúc, tình trạng bề mặt và lực kẹp đều quan trọng. Một lớp mềm hơn có thể biến dạng hoặc bị kéo lê khi nhả, vì vậy hãy thử nghiệm chi tiết hoàn thiện với các phôi đại diện.
Lớp phủ có thể liên kết với bất kỳ loại nhựa cứng nào không?
Không. Độ bám dính phụ thuộc vào cấp vật liệu chính xác và điều kiện đúc. Xác nhận tính tương thích với dữ liệu nhà cung cấp và đánh giá khả năng giữ cơ học khi mối liên kết không chắc chắn.
Yêu cầu báo giá đúc khuôn cho bộ kẹp nên bao gồm những gì?
Gửi mô hình CAD, vật liệu nền và cấp vật liệu, bề mặt tiếp xúc, tải trọng và biên dạng chuyển động, môi trường sử dụng, số lượng và tiêu chí nghiệm thu về trượt, mài mòn và dấu vết trên chi tiết.