PPS-폴리플라스틱 듀라파이드 1140A6
혹독한 고온 자동차 냉각 및 유체 처리 시스템에서 다이캐스트 알루미늄과 황동을 대체하려면 탁월한 용접 강도와 내화학성이 필요하며, 폴리플라스틱(Polyplastics)의 듀라파이드(Durafide) 1140A6는 40% 유리 섬유 강화 선형 폴리페닐렌 설파이드(PPS) 매트릭스를 통해 이를 제공합니다. 밀도 1.66 g/cm³, 열변형 온도(HDT) 270°C를 갖춘 이 고강성 등급은 14,000 MPa의 엄청난 굴곡 탄성률과 뜨거운 물 및 글리콜에 대한 우수한 내성을 제공합니다. IATF 16949 및 ISO 9001 프레임워크 하에 운영되는 주청 프리시전(Jucheng Precision)은 듀라파이드 1140A6 성형을 전문으로 합니다. 5축 CNC 가공된 H13 강철 금형을 활용하여 저점도 플래시 경향(간극 < 0.005mm)을 관리하고 Zeiss CMM으로 검증된 완벽한 부품을 제공합니다.
Durafide 1140A6 리니어 PPS 강도 및 열 한계
DURAFIDE® 1140A6는 선형 폴리페닐렌 설파이드(PPS) 매트릭스를 활용한 40% 유리 섬유 강화 폴리머입니다. 이 화학 구조는 기존의 가교형 PPS 수지에 비해 향상된 신율, 인성, 및 용접 강도를 제공합니다:
| 물리적 및 기계적 파라미터 | DURAFIDE 1140A6 표준 미터법 | 유체 공학을 위한 엔지니어링 이점 |
|---|---|---|
| 인장 강도 | 210 MPa (ISO 527-1,2) | 탁월한 구조적 강도와 높은 신율(1.9%)을 제공하여 배관 및 자동차 부품에서 황동 및 다이캐스트 아연을 대체할 수 있습니다. |
| 굴곡 탄성률 | 14,000 MPa (ISO 178) | 극한의 기계적 강성과 동적 하중 변형에 대한 저항성을 제공하며, 고속 워터 펌프 임펠러에 중요합니다. |
| 열변형 온도(HDT) | 270 °C (DAM @ 1.80 MPa) | 높은 연속 열에서도 흔들림 없는 기계적 특성을 유지하며, 프린터 퓨저 유닛 및 엔진 주변에 완벽하게 적합합니다. |
Durafide 1140A6용 구조 부품 공정 구성
고인성 리니어 매트릭스를 갖춘 Durafide 1140A6는 복잡한 기계 및 유체 어셈블리에 고도로 최적화되어 있습니다:
| 성형 기술 | 성형 호환성 및 운영 세부 사항 |
|---|---|
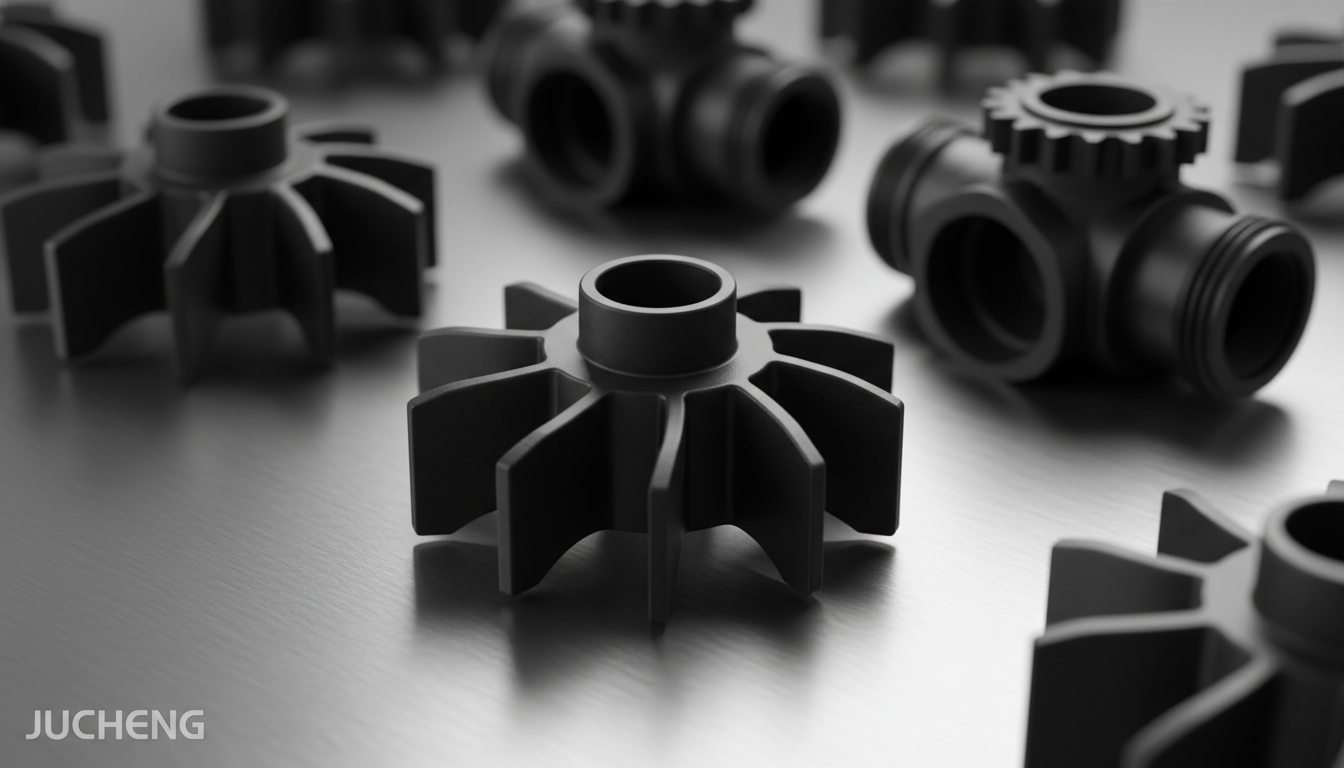
| 자동차 냉각 및 워터 펌프 | 우수함. 가압 오일 가열을 통해 워터 펌프 임펠러, 서모스탯 하우징, 및 엔진 냉각수 연결부를 높은 용접 강도로 성형하도록 구성되었습니다. |
| 다기능 프린터 퓨저 유닛 | 우수함. 뛰어난 치수 안정성, 낮은 아웃개싱, 그리고 높은 종이 롤 유닛 기어 마모 수명은 고온에서 구조적 변형을 방지합니다. |
| 온수 혼합 밸브 및 수도꼭지 | 우수함. 글로벌 음용수 규정을 준수합니다. 가정용 샤워헤드에서 염소, 온수 가수분해, 그리고 칼슘 스케일 축적에 대한 높은 내성을 가지고 있습니다. |
PPS-폴리플라스틱스 듀라파이드 1140A6 금형 및 플래시 제어 가이드
듀라파이드 1140A6과 같은 선형 40% 유리 섬유 강화 PPS를 성형하려면 높은 금형 온도와 함께 플래싱을 방지하기 위해 파팅 라인 간극을 엄격히 제어해야 합니다:
미크론 수준 플래시 제어(툴링 정밀도)
듀라파이드 1140A6은 높은 유동성(낮은 용융 점도 260 Pa·s)을 나타내므로, 용융 수지가 작은 금형 간극으로 쉽게 스며들어 파팅 라인 플래시를 유발할 수 있습니다. 주청의 금형 부서는 5축 CNC 기계를 사용하여 미세 공차를 달성하고, 프리미엄 S136 스테인리스 강 금형 캐비티 블록에서 금형 파팅 간극을 0.005mm 이내로 엄격히 유지합니다.
오일 가열 금형 온도 제어(결정화)
금형 온도를 130°C–150°C(266°F~302°F)로 유지하려면 가압 오일 히터가 필수입니다. 낮은 금형 온도(90°C 미만)는 최적의 반결정성 상이 형성되는 것을 방지하여 시간이 지남에 따라 기계적 강도, 내화학성 및 치수 안정성을 심각하게 저하시킵니다.
고섬유 연마 마모 관리
40% 단섬유 유리는 고속 사출 조건에서 연마 매체로 작용합니다. 주청의 금형 부서는 프리미엄 경화 공구강(H13)을 50–52 HRC로 열처리하고 미러 폴리싱하여 금형을 제작함으로써 캐비티 침식을 방지하고, 장기적인 파팅 라인 정밀도와 플래시 없는 부품을 보장합니다.
제습 건조 및 휘발분 배출
우리는 원료 수지를 제습 호퍼 건조기에서 120°C–140°C(248°F–284°F)로 3~4시간 동안 건조합니다. 이는 표면 실크 결함을 제거하고 웰드 라인 미세 기공을 방지합니다. 또한, 고용융 런 중 휘발성 가스를 배출하기 위해 파팅 라인을 따라 정밀한 벤팅 슬롯(깊이 0.015mm)을 절단합니다.
PPS-폴리플라스틱스 듀라파이드 1140A6의 주요 적용 분야
- 자동차 언더후드 및 유체(IATF 16949): 고압 워터 펌프 임펠러, 서모스탯 하우징, 히터 밸브, 냉각수 파이프, 스로틀 바디 및 연료 분사 시스템.
- 전기, 사무용 및 프린터: 고밀도 커넥터, 코일 보빈, 마이크로 스위치, 릴레이 소켓, 복사기 퓨저 유닛, 콤비네이션 스위치, 프린터 종이 롤 유닛 기어.
- 유체 처리, 배관 및 주방: 보일러 물 혼합 밸브, 화학 스프레이 노즐, 가정용 수도꼭지 콤비네이션 밸브, 샤워헤드, 디스펜서 펌프, 인덕션 스토브 및 온수 커플러.
속성
| 밀도 | 1.66 g/cm³ |
| 용융 점도 (310°C, 1000/sec) | 260 Pa·s |
| 파단 시 인장 강도 | 210 MPa |
| 인장 신율 (파단 시, DAM) | 1.9 % |
| 굴곡 강도 | 290 MPa |
| 굴곡 탄성률 | 14,000 MPa |
| 샤르피 노치 충격 강도 (23°C) | 11 kJ/m² |
| 용융 온도 | 282 °C |
| 열변형 온도 (HDT @ 1.80 MPa) | 270 °C |
| 선형 몰드 수축률 (흐름 방향) | 0.15 - 0.30 % |
| 선형 몰드 수축률 (가로 방향) | 0.40 - 0.60 % |
| 체적 저항률 | 5.0E+15 Ohm·cm |
| 유전 강도 (3mm) | 16 kV/mm |
| 최대 부품 크기 | 800 x 600 mm |
| 최소 부품 크기 | 1 x 1 mm |