
自動車用バッテリーパックの設計者は、コンパクトなスペースで機械的靭性と電気的絶縁性のバランスを取る構造用フレーム材料を必要としています。.
精密構造キャリアの設計、例えば 射出成形Lexan 940Aバッテリーフレーム には、非晶性ポリマーのレオロジーと工具鋼の化学的性質に関する詳細な理解が必要です。.
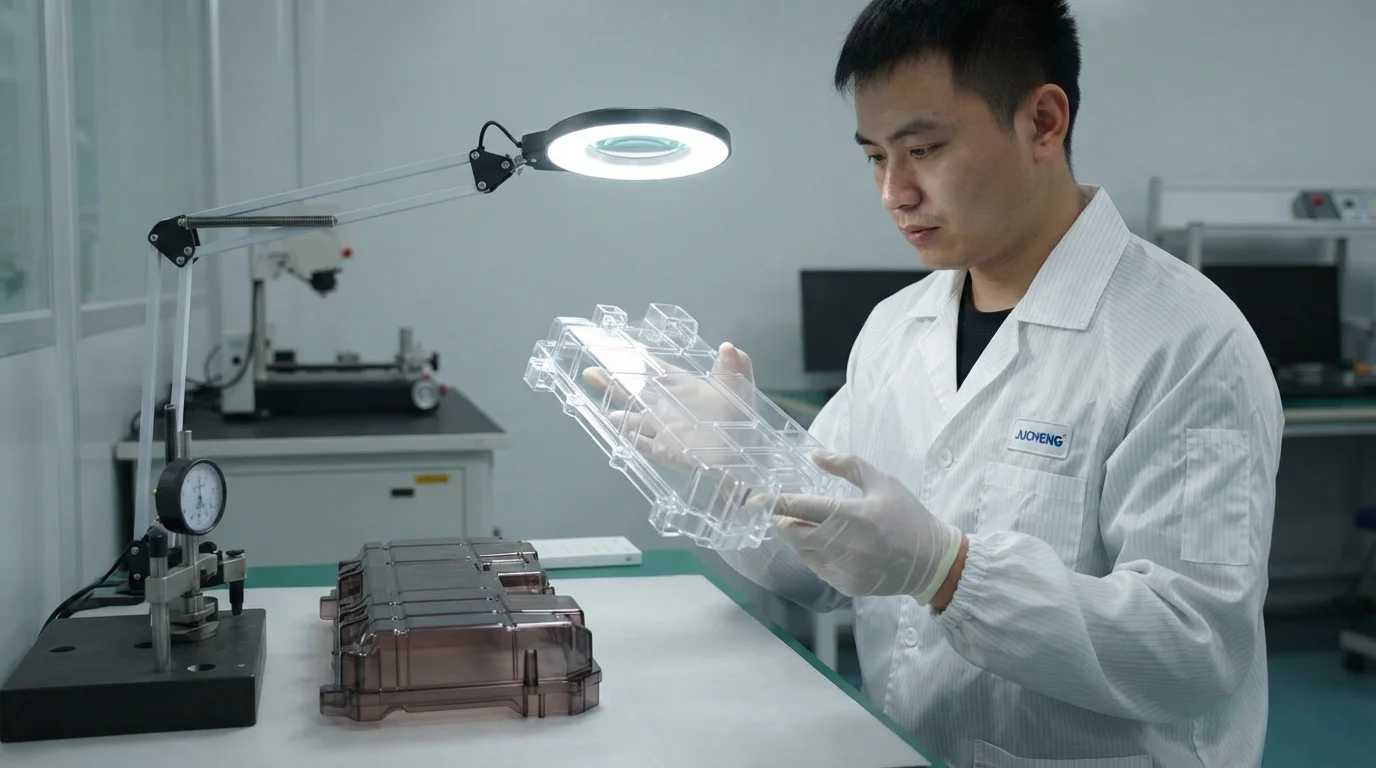
角形セルモジュールはエネルギー密度を最適化するために互いに密に配置する必要があり、極端な車両振動下での誘電絶縁性と安全基準への適合が重要な懸念事項となります。.
半結晶性ポリマーの代わりに非晶性ポリカーボネートを選択することで、局所的な結晶化による反りがゼロになり、非常に平坦な部品が得られます。.
この技術データシートでは、高歩留まりの構造フレームを製造するために必要な加工条件、ツーリングパラメータ、および材料仕様について説明します。.
目次
角形バッテリークレードル用SABIC Lexan 940Aの利点
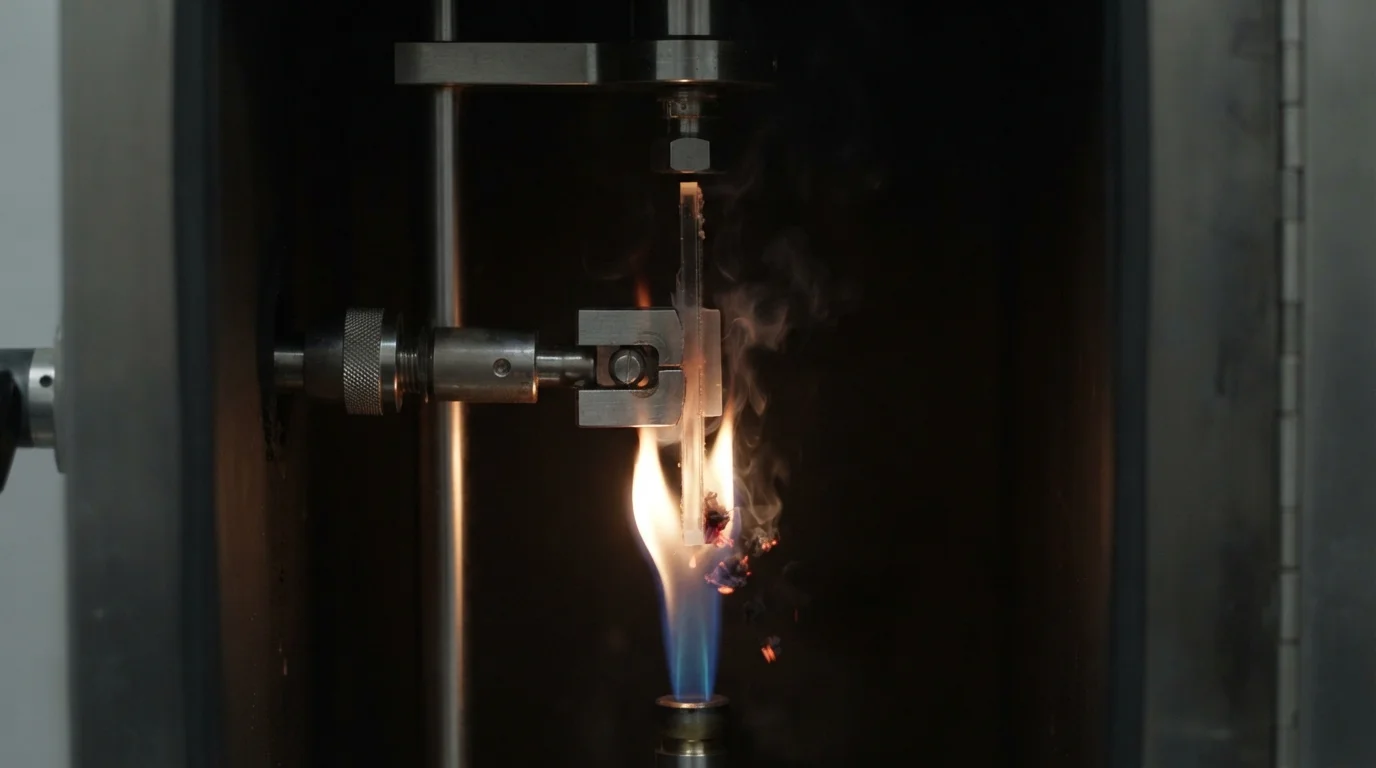
SABICポリカーボネートを選択することで、設計エンジニアは物理的な安全性を損なうことなく薄肉設計を最適化できます。.
具体的には、 射出成形Lexan 940Aバッテリーフレーム を指定することで、構造的完全性を維持しながら高電圧絶縁が保証されます。.
非充填の非晶性ポリカーボネートは、半結晶性の代替品とは異なり、一貫した加工と予測可能な等方性収縮を提供します。.
0.5%~0.7%の収縮率により、金型設計者は極めて高い寸法精度でキャビティを切削でき、組み立て時の位置合わせの累積誤差を防ぐことができます。.
確実にすることで 射出成形Lexan 940Aバッテリーフレーム 周期的な熱負荷下で物理的に剛性を維持することで、動作中にバッテリーセルがずれるのを防ぎます。.
リチウムイオンプリズマティックセルは急速充電サイクル中に膨張・収縮し、構造フレームに継続的な機械的負荷をかけます。.
1.82 MPaの荷重下で132°Cの熱変形温度(HDT)を持つLexan 940Aを使用することで、これらの熱応力下でキャリアリブが潰れるのを防ぎます。.
さらに、このポリマーは広い温度範囲にわたって構造特性を維持し、極寒環境と熱帯環境の両方で機械的完全性を保証します。.
この高級ポリカーボネートグレードを使用する主な利点は以下の通りです:
- 難燃性—未充填PC配合は、0.8mmまでの薄肉寸法でUL94 V-0安全定格を達成し、潜在的な熱事象を封じ込めます。.
- 寸法安定性—0.5%~0.7%の等方性収縮率により、複雑で相互に噛み合う薄肉形状の構造反りを制限します。.
- 誘電絶縁—高い体積抵抗率により、モジュール内部の高電圧電気アークから内部セル端子を保護します。.
- 耐衝撃性—ポリカーボネート固有の靭性により、高速車両衝突試験中にフレームの割れを防ぎ、バッテリーセルを保護します。.
- 耐熱性—連続使用温度115°Cに耐えることで、急速充電サイクル中の物理的変形を防ぎます。.
これらの機械的強度により、Lexan 940Aはコンパクトな角形セルキャリアの好ましい選択肢となっています。.
剛性のあるポリマーフレームが局所的なセル膨張を防ぎ、均一なパック圧縮を維持することで、バッテリー寿命を延ばすために不可欠です。.
この材料を採用することで、厳しい自動車用の難燃性および衝撃安全性プロトコルへの適合が保証されます。.
Lexan 940Aの特殊な金型加工要件
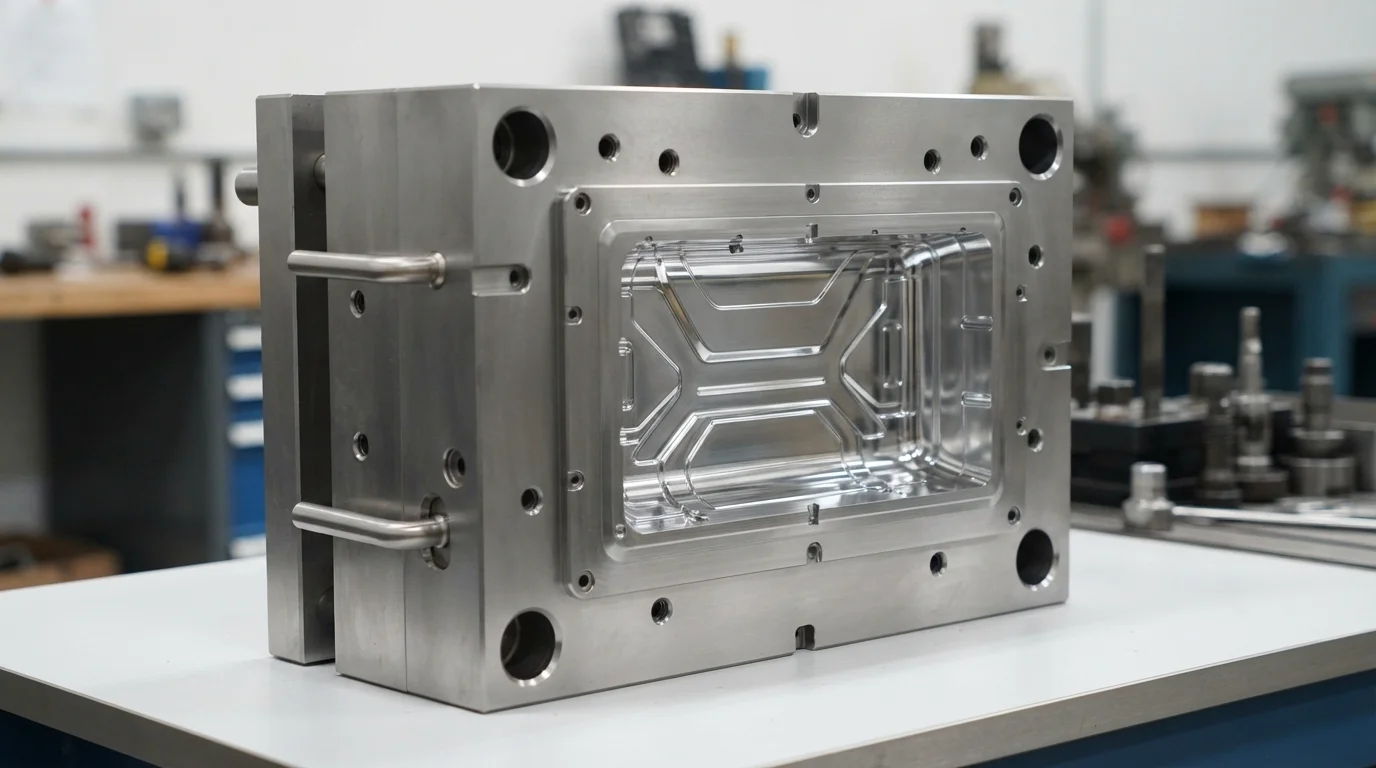
中粘度樹脂の加工に必要な 射出成形Lexan 940Aバッテリーフレーム は、独自の金型設計上の課題を提示します。.
Lexan 940Aの難燃性添加剤は、ポリマーが過熱されたり過度のせん断を受けると、微量の酸性副生成物を放出する可能性があります。.
これらの酸性ガスはP20などの標準的な金型鋼を腐食させ、表面のピッチング、寸法精度の低下、および美観表面仕上げの劣化を引き起こします。.
腐食性の劣化に対抗するため、金型設計者は鏡面研磨されたS136などの高クロムステンレス鋼を指定します。これには約13%のクロムが含まれています。.
この金型鋼をHRC 48-52に硬化させることで、金型表面を長期的な摩耗や化学的侵食から保護します。.
さらに、金型温度を70°Cから95°Cに維持することは、成形時の残留応力を最小限に抑えるために重要です。.
金型温度が低いと急速な固化が引き起こされ、完成部品に早期亀裂を引き起こす機械的応力が閉じ込められます。.
ゲート構成の最適化も重要な役割を果たします。狭いゲートは溶融物に高いせん断を加え、有機難燃剤を劣化させ、弱点を生み出します。.
成形パラメータは、最新のクローズドループ射出成形機で正確に制御する必要があります。.
Because Lexan 940A is amorphous, it has no sharp melting point but softens gradually over a broad temperature range.
Our tooling guidelines incorporate these critical processing settings:
- Melt temperature regulation—Maintaining melt temperatures between 295°C and 315°C prevents physical degradation of the amorphous structure.
- Mold heat balancing—Configuring water heating channels to hold mold temperatures at 70°C to 95°C reduces molded-in stress.
- Corrosion-resistant steel cavity—Using mirror-polished S136 stainless steel protects the mold face from corrosive acidic outgassing.
- Vent depth control—Integrating venting slots measuring 0.025mm to 0.038mm prevents localized burning or diesel effects without causing flash.
- Balanced hot runner system—Employing valve-gated hot runners minimizes shear heating at the gate, maintaining uniform molecular weight distribution.
Our engineering quality database ensures that every batch of 射出成形Lexan 940Aバッテリーフレーム aligns with the mechanical requirements of larger カスタムEV用プラスチックバッテリーハウジング.
精密工具とIATF 16949認証の品質システムを組み合わせることで、JUCHENGは信頼性の高い製造ソリューションを提供します。.
当社のチームは、構造部品の設計を最適化するために、24時間以内に包括的なDfMレビューを提供します。.
よくある質問(FAQ)
Why is drying Lexan 940A resin critical before injection molding?
ポリカーボネートは、高温の加工温度での加水分解劣化に対して非常に敏感です。.
0.02%を超える水分レベルは、加水分解として知られる化学反応を引き起こし、ポリマー鎖を切断し、分子量を低下させます。.
この劣化は機械的特性を著しく低下させ、成形部品を脆くし、衝撃下での構造的破壊を起こしやすくします。.
加水分解を防ぐために、乾燥剤式乾燥機でペレットを120°Cで3〜4時間乾燥させることが必須です。.
標準的な熱風ホッパードライヤーでは不十分です。なぜなら、それは単に湿った空気を循環させるだけで、分子構造から水分を引き出すことはないからです。.
当社は、すべての生産ロットの前に厳格な水分テストを実施し、適合を保証しています。.
薄肉バッテリーフレームの成形内部応力をどのように除去しますか?
成形サイクル中の残留応力を最小限に抑える最も効果的な方法は、70°C〜95°Cの高い金型温度を使用することです。.
非晶質溶融物の冷却速度を遅くすることで、ポリマー鎖が緩和され、ゲート付近での高応力ゾーンの形成を防ぎます。.
さらに、ゲート領域付近の射出速度を低減することで、局所的なせん断応力を低減し、ゲートブラッシュや機械的弱点を防ぎます。.
成形部品を専用オーブンでアニーリングすることも、極端な設計に対するもう一つの実証済みのオプションです。.
部品を約120°C(熱変形温度のすぐ下)に数時間加熱することで、局所的な応力を除去します。.
このステップは、フレームが長期間の使用中に環境振動や電解液化学物質にさらされたときに、自然応力割れが発生するのを防ぎます。.
Lexan 940Aの典型的な金型収縮挙動は何ですか?
このグレードの収縮率は非常に等方的であり、3.2mmの壁厚に対して通常0.5%〜0.7%の範囲です。.
Isotropic shrinkage means the material contracts evenly along and across the polymer flow path, simplifying warpage control compared to semi-crystalline or fiber-filled polymers.
This uniform shrinkage allows tooling engineers to predict final part dimensions with extreme accuracy, preventing alignment issues during automated pack assembly.
However, thin-walled sections (such as 1.0mm ribs) will exhibit slightly lower shrinkage because of rapid solidification under high injection pressures.
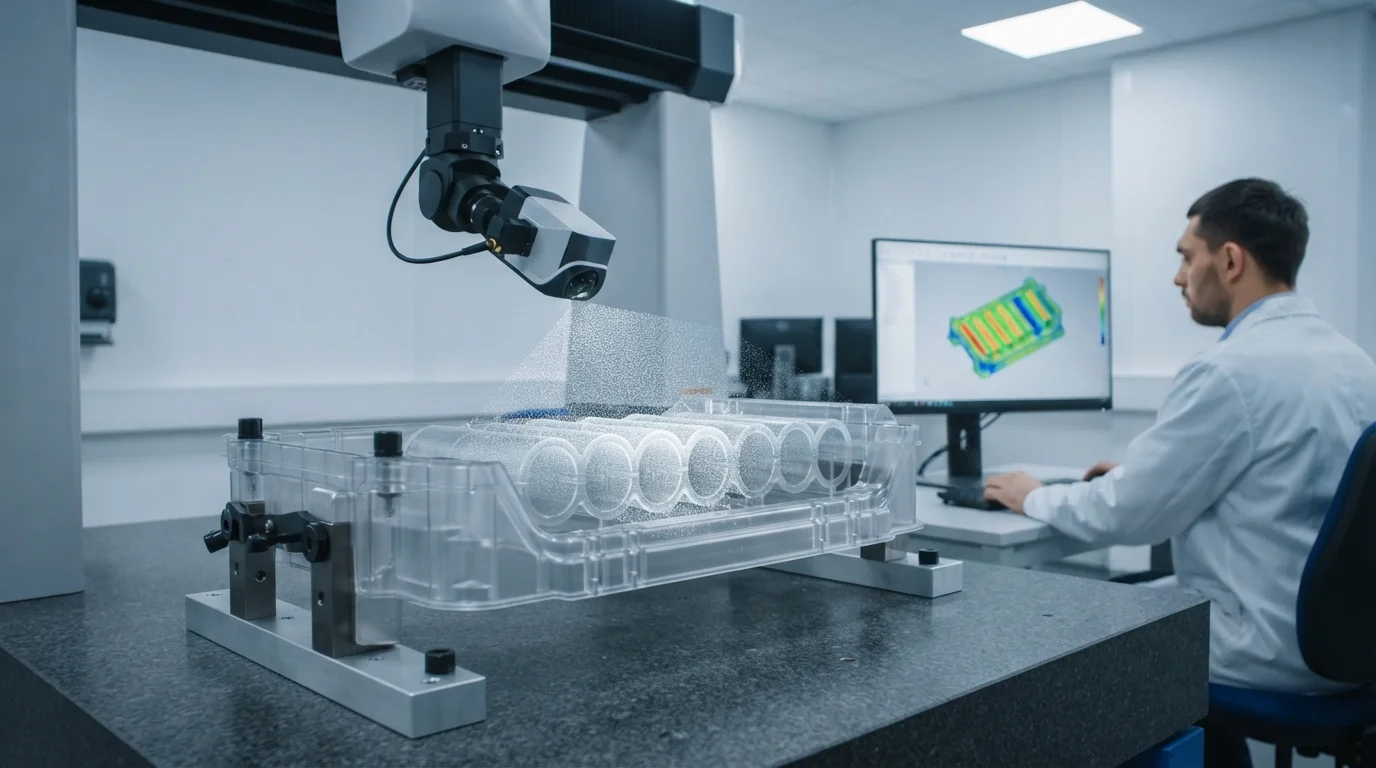
We utilize advanced mold flow simulations to map localized shrinkage deviations across the part.
This simulation data allows us to cut the steel tooling with precise offsets, ensuring that every cell pocket conforms to strict tolerance specifications.