
Os projetistas de pacotes de baterias automotivas exigem materiais de enquadramento estrutural que equilibrem resistência mecânica com isolamento elétrico em espaços compactos.
Projetar suportes estruturais de precisão, como estruturas de bateria em Lexan 940A moldadas por injeção exige um entendimento detalhado da reologia de polímeros amorfos e da química do aço-ferramenta.
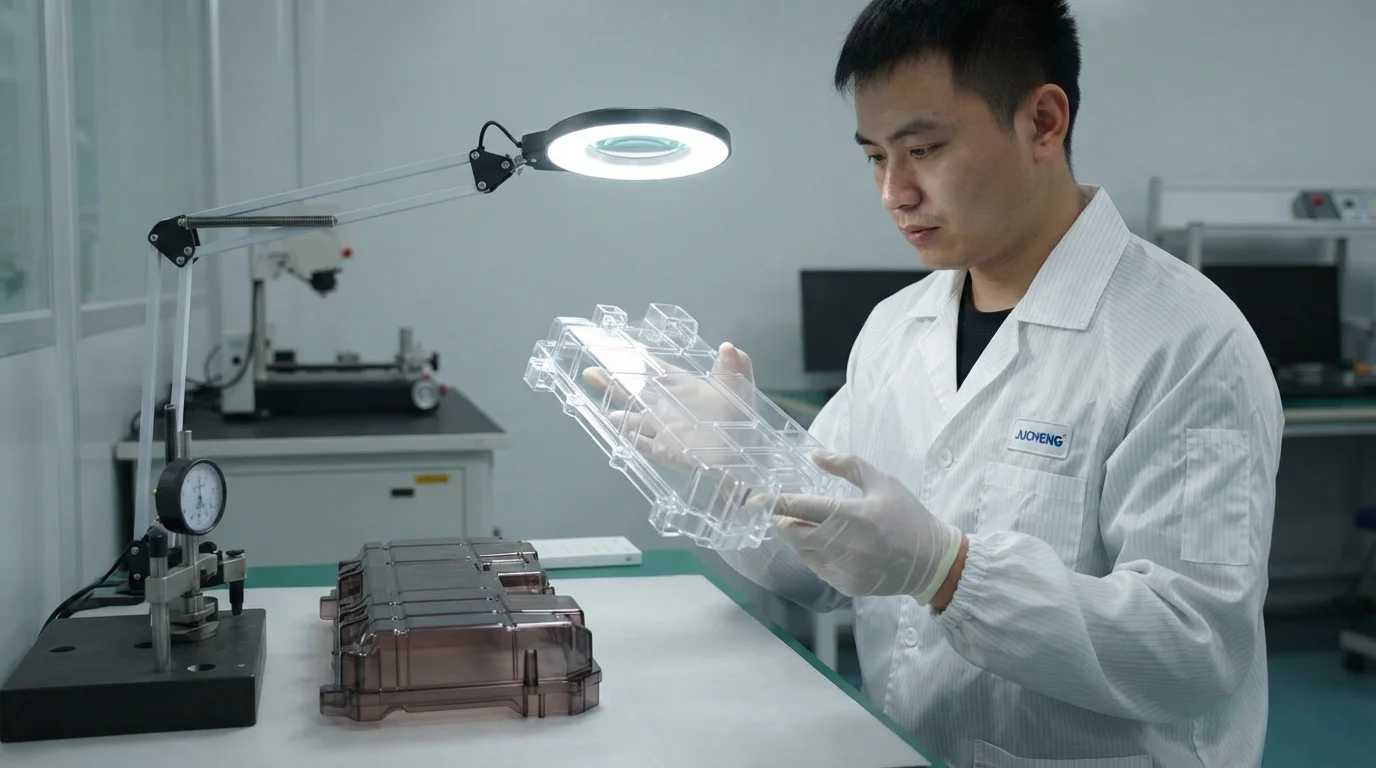
Os módulos de células prismáticas devem ser empacotados próximos uns dos outros para otimizar a densidade de energia, tornando o isolamento dielétrico e a conformidade de segurança preocupações críticas sob vibração veicular extrema.
Selecionar policarbonato amorfo em vez de polímeros semicristalinos garante zero empenamento por cristalização localizada, resultando em componentes extremamente planos.
Esta ficha técnica analisa as condições de processamento, os parâmetros de ferramentaria e as especificações de material necessárias para fabricar estruturas de alta produtividade.
Índice
Benefícios do SABIC Lexan 940A para Berços de Baterias Prismáticas
Selecionar policarbonato SABIC permite que os engenheiros de projeto otimizem projetos de paredes finas sem comprometer a segurança física.
Especificamente, especificar estruturas de bateria em Lexan 940A moldadas por injeção garante isolamento de alta tensão enquanto mantém a integridade estrutural.
O policarbonato amorfo não preenchido proporciona processamento consistente e contração isotrópica previsível, ao contrário das alternativas semicristalinas.
Taxas de contração de 0,5% a 0,7% permitem que os engenheiros de ferramentas cortem cavidades de molde com extrema precisão dimensional, evitando problemas de empilhamento de alinhamento na montagem.
Garantir que estruturas de bateria em Lexan 940A moldadas por injeção permaneçam fisicamente rígidos sob cargas térmicas cíclicas impede que as células de bateria se desloquem durante a operação.
As células prismáticas de íons de lítio se expandem e contraem durante ciclos rápidos de carga, colocando uma carga mecânica contínua nas estruturas de suporte.
O uso de Lexan 940A, que possui temperatura de deflexão térmica (HDT) de 132°C sob carga de 1,82 MPa, impede que as nervuras do suporte colapsem sob essas tensões térmicas.
Além disso, este polímero mantém suas propriedades estruturais em uma ampla faixa de temperatura, garantindo integridade mecânica em ambientes árticos e tropicais.
As principais vantagens do uso deste grau de policarbonato premium incluem:
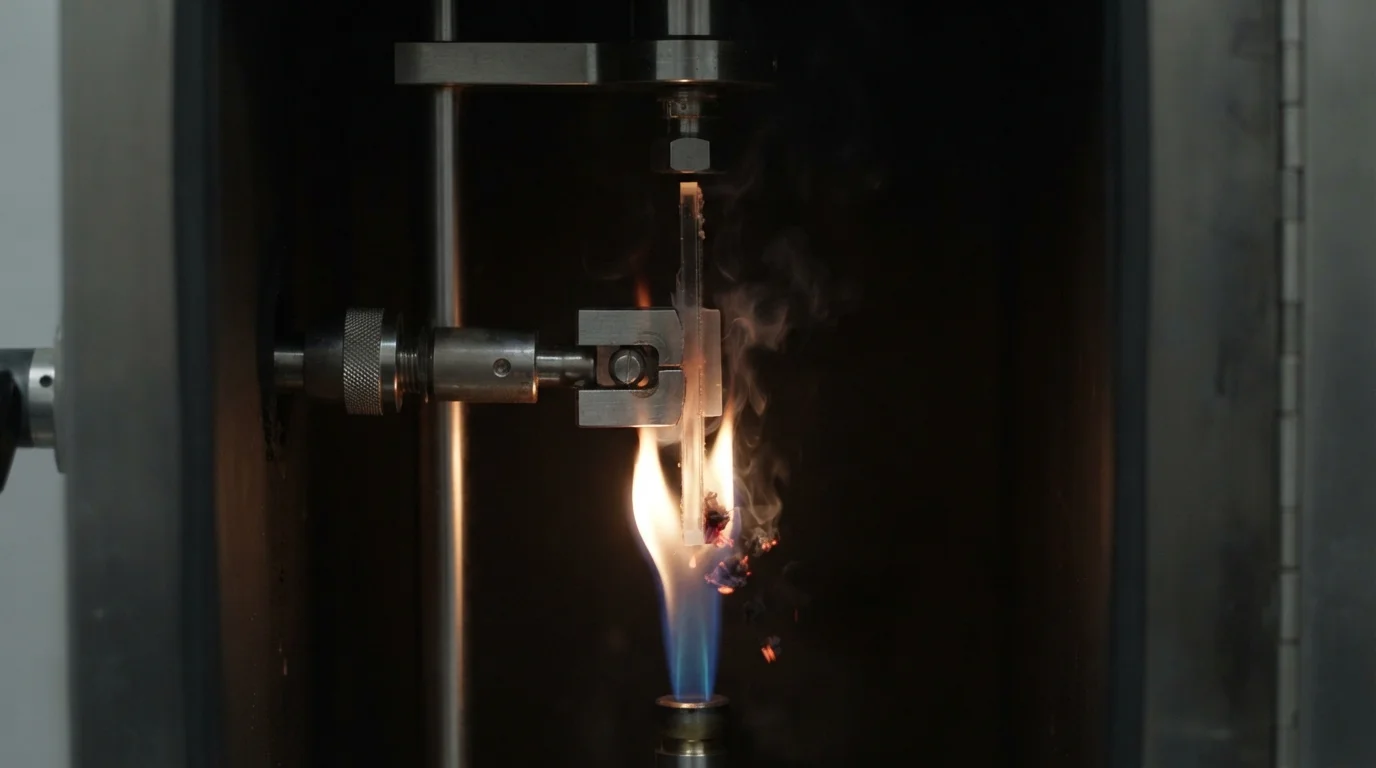
- Retardância à chama—A formulação de PC não preenchido atinge classificação de segurança UL94 V-0 em dimensões de parede fina até 0,8mm, contendo potenciais eventos térmicos.
- Estabilidade dimensional—Taxas de contração isotrópica de 0,5% a 0,7% limitam o empenamento estrutural em geometrias complexas de parede fina interligadas.
- Isolamento dielétrico—A alta resistividade volumétrica protege os terminais internos das células contra arco elétrico de alta tensão dentro do módulo.
- Resistência ao impacto—A tenacidade inerente do policarbonato evita a fissuração da estrutura durante testes de colisão veicular em alta velocidade, protegendo as células da bateria.
- Resistência térmica—Suportando temperaturas de operação contínuas de até 115°C, evita a deformação física durante ciclos de carregamento rápido.
Essas resistências mecânicas tornam o Lexan 940A uma escolha preferida para suportes compactos de células prismáticas.
Estruturas de polímero rígido evitam a expansão localizada das células, mantendo a compressão uniforme do pacote, o que é vital para prolongar a vida útil da bateria.
A implementação deste material garante conformidade com protocolos rigorosos de inflamabilidade e segurança contra impacto automotivos.
Requisitos Especializados de Ferramentas para Lexan 940A
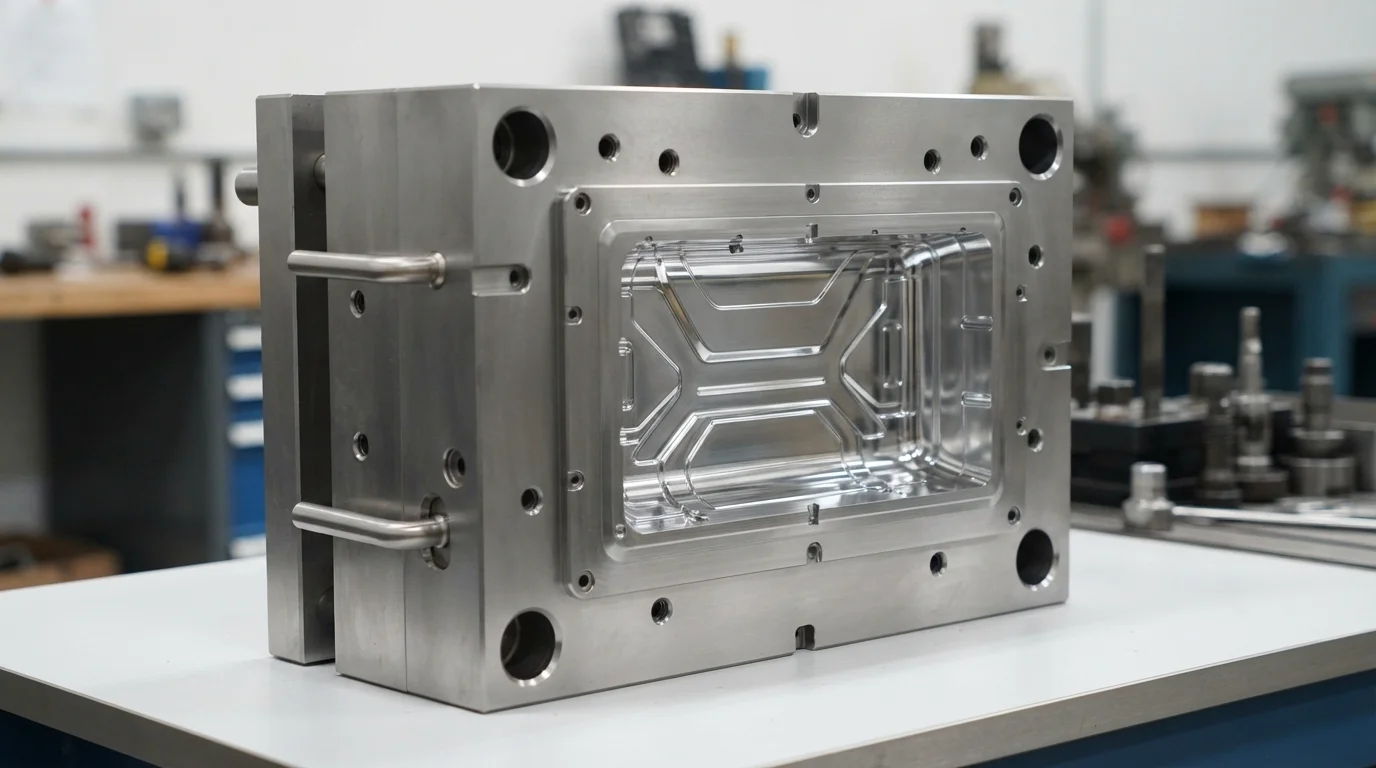
O processamento da resina de viscosidade média necessária para estruturas de bateria em Lexan 940A moldadas por injeção apresenta desafios únicos de design de ferramentas.
Aditivos retardantes de chama no Lexan 940A podem liberar subprodutos ácidos residuais se o polímero for superaquecido ou submetido a cisalhamento excessivo.
Esses gases ácidos corroem aços para moldes padrão, como o P20, causando picagem superficial, perda de precisão dimensional e degradação do acabamento superficial estético.
Para combater a degradação corrosiva, os projetistas de ferramentas especificam aços inoxidáveis de alto cromo, como o S136 polido espelhado, que contém aproximadamente 13% de cromo.
O endurecimento deste aço para ferramentas a HRC 48-52 protege a face do molde contra desgaste de longo prazo e erosão química.
Além disso, manter as temperaturas do molde entre 70°C e 95°C é crítico para minimizar tensões residuais moldadas.
Temperaturas de molde mais baixas desencadeiam solidificação rápida, aprisionando tensões mecânicas que causam fissuração prematura nas peças acabadas.
A otimização da configuração de comportas também desempenha um papel importante; comportas estreitas submetem o fundido a alto cisalhamento, degradando os retardadores de chama orgânicos e criando pontos fracos.
Os parâmetros de moldagem devem ser controlados com precisão em modernas injetoras de circuito fechado.
Como o Lexan 940A é amorfo, ele não possui um ponto de fusão definido, mas amolece gradualmente em uma ampla faixa de temperatura.
Nossas diretrizes de ferramentaria incorporam estas configurações críticas de processamento:
- Regulação da temperatura do fundido—Manter as temperaturas do fundido entre 295°C e 315°C previne a degradação física da estrutura amorfa.
- Equilíbrio térmico do molde—Configurar canais de aquecimento de água para manter as temperaturas do molde entre 70°C e 95°C reduz a tensão interna moldada.
- Cavidade de aço resistente à corrosão—Usar aço inoxidável S136 polido espelhado protege a face do molde contra gases ácidos corrosivos.
- Controle da profundidade de ventilação—Integrar ranhuras de ventilação medindo 0,025mm a 0,038mm previne queimaduras localizadas ou efeitos diesel sem causar rebarbas.
- Sistema de canais quentes balanceado—Empregar canais quentes com válvula minimiza o aquecimento por cisalhamento na comporta, mantendo uma distribuição uniforme do peso molecular.
Nosso banco de dados de qualidade de engenharia garante que cada lote de estruturas de bateria em Lexan 940A moldadas por injeção alinha-se com os requisitos mecânicos de maiores carcaças de bateria de plástico personalizadas para veículos elétricos.
Combinando ferramentas de precisão com sistemas de qualidade certificados IATF 16949, a JUCHENG oferece soluções de fabricação confiáveis.
Nossa equipe fornece análises abrangentes de DfM em até 24 horas para otimizar seus projetos de componentes estruturais.
Perguntas Frequentes (FAQ)
Por que a secagem da resina Lexan 940A é crítica antes da moldagem por injeção?
O policarbonato é altamente sensível à degradação hidrolítica em temperaturas de processamento elevadas.
Níveis de umidade superiores a 0,02% desencadeiam uma reação química conhecida como hidrólise, que quebra as cadeias poliméricas e reduz o peso molecular.
Essa degradação diminui severamente as propriedades mecânicas, tornando as peças moldadas quebradiças e propensas a falhas estruturais sob impacto.
A secagem dos pellets a 120°C por 3 a 4 horas em um secador desumidificador é obrigatória para prevenir a hidrólise.
Usar um secador de funil de ar quente padrão é insuficiente porque ele apenas circula ar úmido em vez de extrair a água da estrutura molecular.
Exigimos testes rigorosos de umidade antes de cada execução de produção para garantir conformidade.
Como você elimina tensões moldadas em estruturas de bateria de paredes finas?
Usar temperaturas de molde altas de 70°C a 95°C é a maneira mais eficaz de minimizar a tensão residual durante o ciclo de moldagem.
Desacelerar a taxa de resfriamento do fundido amorfo permite que as cadeias poliméricas relaxem, prevenindo a formação de zonas de alta tensão perto dos canais de injeção.
Além disso, reduzir a velocidade de injeção perto das regiões de porta reduz as tensões de cisalhamento locais, prevenindo o brilho na porta e pontos fracos mecânicos.
Recozer peças moldadas em um forno especializado é outra opção comprovada para projetos extremos.
Ao aquecer as peças a aproximadamente 120°C (logo abaixo da temperatura de deflexão térmica) por várias horas, aliviamos tensões localizadas.
Este passo previne o trincamento por tensão espontâneo quando as estruturas são expostas à vibração ambiental ou produtos químicos eletrolíticos ao longo de longas vidas úteis.
Qual é o comportamento típico de contração no molde para Lexan 940A?
As taxas de contração para este grau permanecem altamente isotrópicas, tipicamente variando de 0,5% a 0,7% para uma espessura de parede de 3,2mm.
Contração isotrópica significa que o material contrai uniformemente ao longo e transversalmente ao caminho de fluxo do polímero, simplificando o controle de empenamento em comparação com polímeros semicristalinos ou preenchidos com fibras.
Esta contração uniforme permite que engenheiros de ferramentaria prevejam as dimensões finais da peça com extrema precisão, prevenindo problemas de alinhamento durante a montagem automatizada do conjunto.
No entanto, seções de parede fina (como nervuras de 1,0mm) exibirão contração ligeiramente menor devido à solidificação rápida sob altas pressões de injeção.
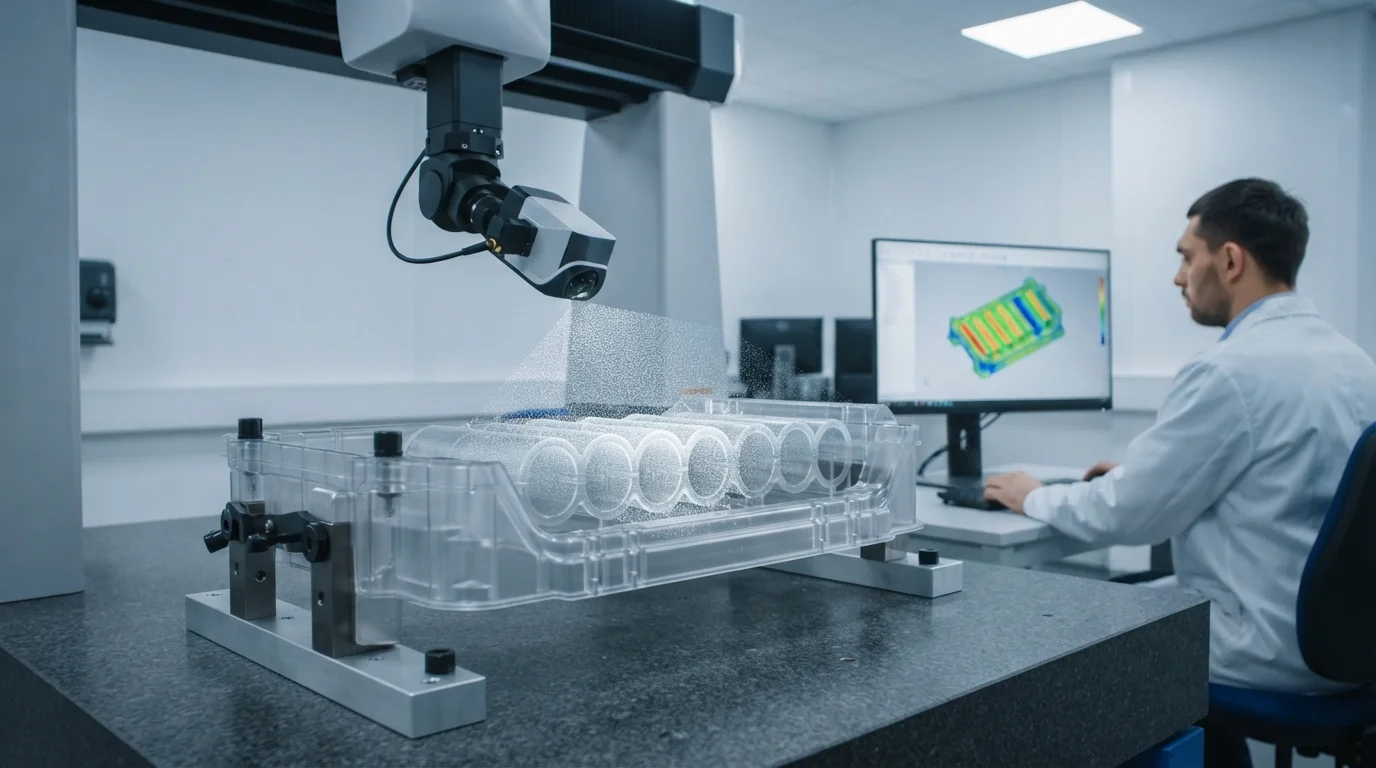
Utilizamos simulações avançadas de fluxo de molde para mapear desvios de contração localizados na peça.
Esses dados de simulação nos permitem cortar a ferramenta de aço com compensações precisas, garantindo que cada cavidade de célula esteja em conformidade com especificações de tolerância rigorosas.