
Les concepteurs de packs de batteries automobiles nécessitent des matériaux de cadre structurel qui équilibrent la robustesse mécanique avec l'isolation électrique dans des espaces compacts.
La conception de supports structurels de précision tels que les cadres de batterie Lexan 940A moulés par injection nécessite une compréhension détaillée de la rhéologie des polymères amorphes et de la chimie de l'acier à outils.
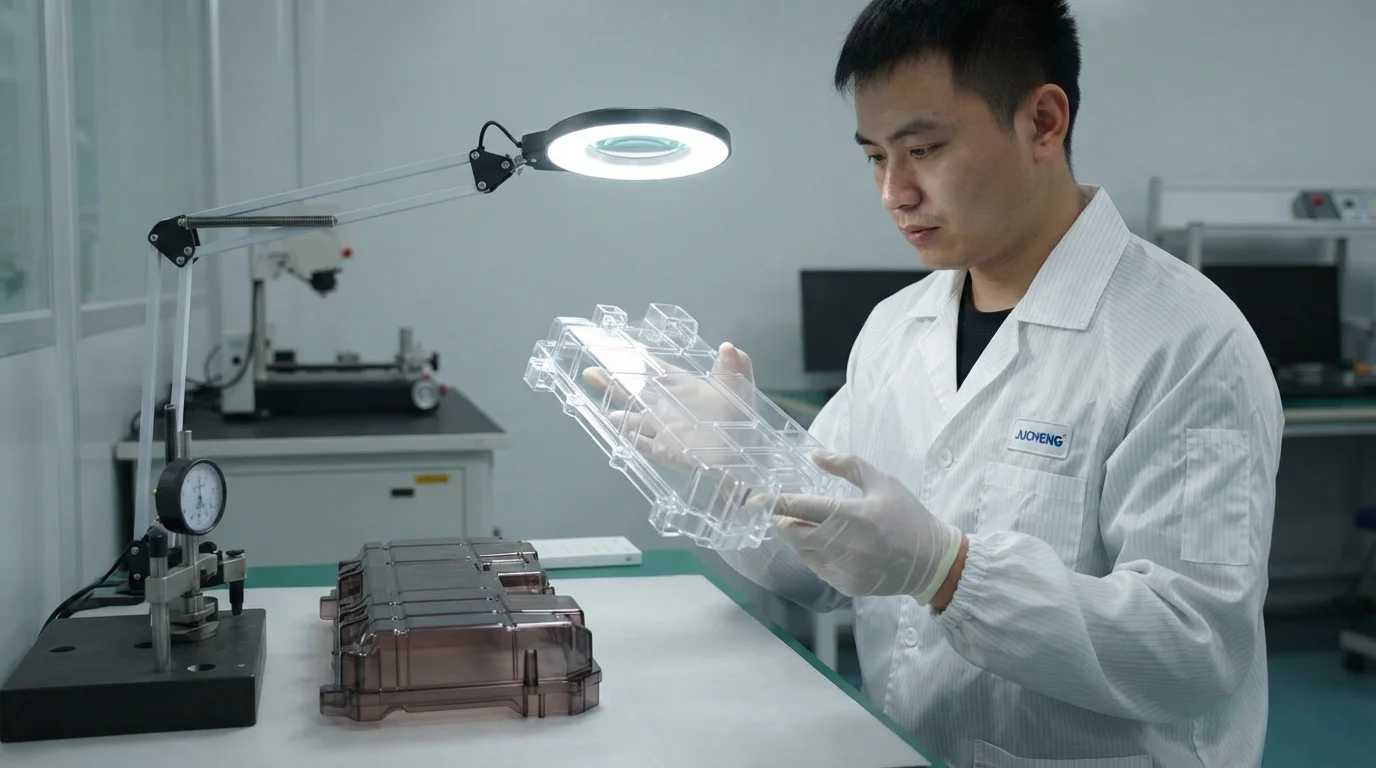
Les modules de cellules prismatiques doivent être emballés étroitement les uns contre les autres pour optimiser la densité énergétique, ce qui rend l'isolation diélectrique et la conformité de sécurité des préoccupations critiques sous des vibrations extrêmes du véhicule.
Le choix du polycarbonate amorphe plutôt que des polymères semi-cristallins garantit zéro gauchissement de cristallisation localisé, résultant en des composants extrêmement plats.
Cette fiche technique examine les conditions de traitement, les paramètres d'outillage et les spécifications de matériau nécessaires pour fabriquer des cadres structurels à haut rendement.
Table des matières
Avantages du SABIC Lexan 940A pour les berceaux de batteries prismatiques
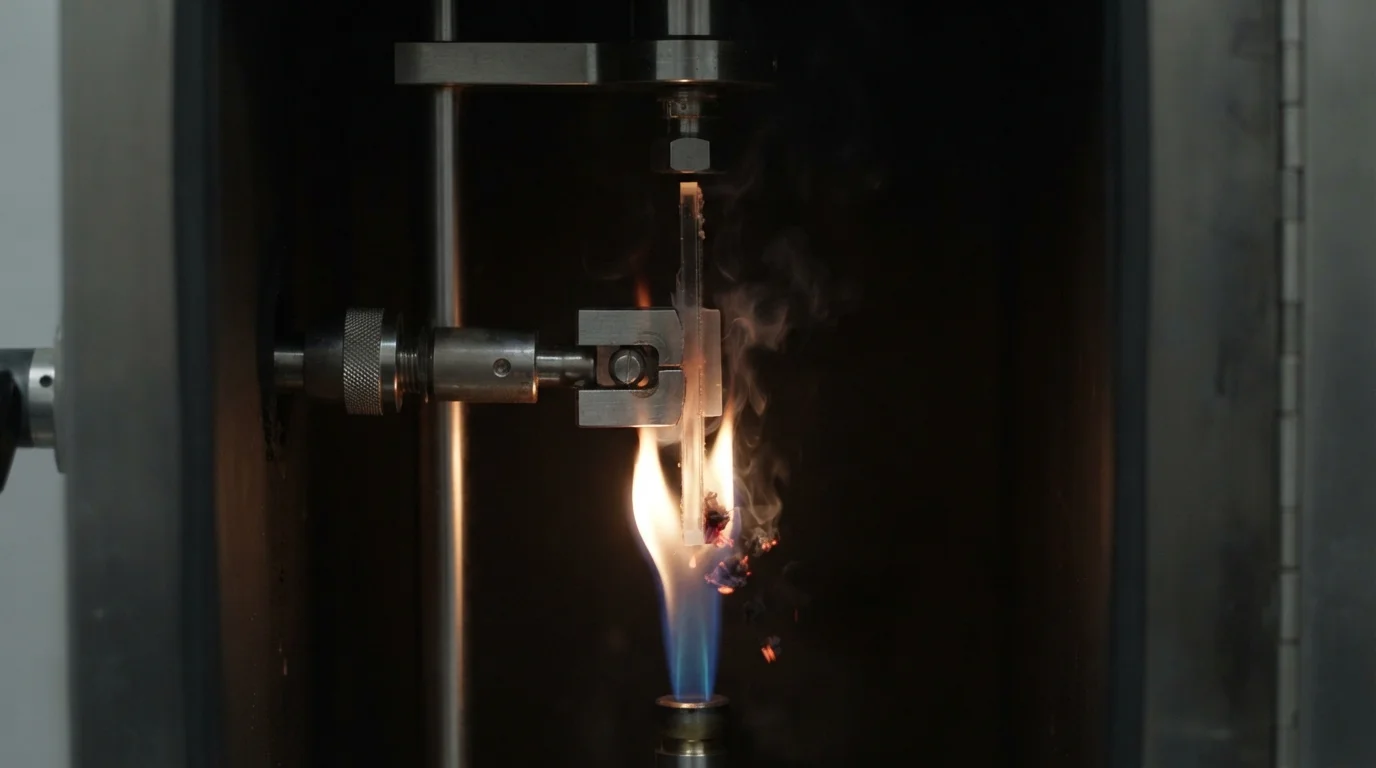
Le choix du polycarbonate SABIC permet aux ingénieurs de conception d'optimiser les conceptions à parois minces sans compromettre la sécurité physique.
Plus précisément, spécifier les cadres de batterie Lexan 940A moulés par injection garantit l'isolation haute tension tout en maintenant l'intégrité structurelle.
Le polycarbonate amorphe non chargé offre un traitement constant et un retrait isotrope prévisible, contrairement aux alternatives semi-cristallines.
Des taux de retrait de 0,5% à 0,7% permettent aux ingénieurs d'outillage de découper les cavités de moule avec une précision dimensionnelle extrême, évitant ainsi les problèmes d'empilement d'alignement lors de l'assemblage.
Garantir que les cadres de batterie Lexan 940A moulés par injection restent physiquement rigides sous des charges thermiques cycliques empêche les cellules de batterie de se déplacer pendant le fonctionnement.
Les cellules prismatiques lithium-ion se dilatent et se contractent pendant les cycles de charge rapide, exerçant une charge mécanique continue sur les cadres structurels.
L'utilisation de Lexan 940A, qui possède une température de déflexion sous charge (HDT) de 132°C sous une charge de 1,82 MPa, empêche les nervures de support de s'affaisser sous ces contraintes thermiques.
De plus, ce polymère conserve ses propriétés structurelles sur une large plage de températures, garantissant l'intégrité mécanique dans les environnements arctiques et tropicaux.
Les principaux avantages de l'utilisation de ce grade de polycarbonate premium incluent :
- Ignifugation—La formulation PC non chargée atteint une cote de sécurité UL94 V-0 à des épaisseurs de paroi minces jusqu'à 0,8 mm, contenant les événements thermiques potentiels.
- Stabilité dimensionnelle—Des taux de retrait isotrope de 0,5% à 0,7% limitent le gauchissement structurel dans les géométries complexes à parois minces et imbriquées.
- Isolation diélectrique—Une résistivité volumique élevée protège les bornes internes des cellules contre les arcs électriques à haute tension à l'intérieur du module.
- Résistance aux chocs—La ténacité inhérente du polycarbonate empêche la fissuration du châssis lors des essais de collision automobile à grande vitesse, protégeant ainsi les cellules de batterie.
- Endurance thermique—Résistant à des températures de fonctionnement continues allant jusqu'à 115°C, il empêche la déformation physique pendant les cycles de charge rapide.
Ces résistances mécaniques font du Lexan 940A un choix privilégié pour les supports de cellules prismatiques compacts.
Les cadres polymères rigides empêchent l'expansion localisée des cellules, maintenant une compression uniforme du pack, essentielle pour prolonger la durée de vie de la batterie.
La mise en œuvre de ce matériau garantit la conformité aux protocoles exigeants d'inflammabilité et de sécurité en cas d'impact dans l'automobile.
Exigences d'outillage spécialisé pour le Lexan 940A
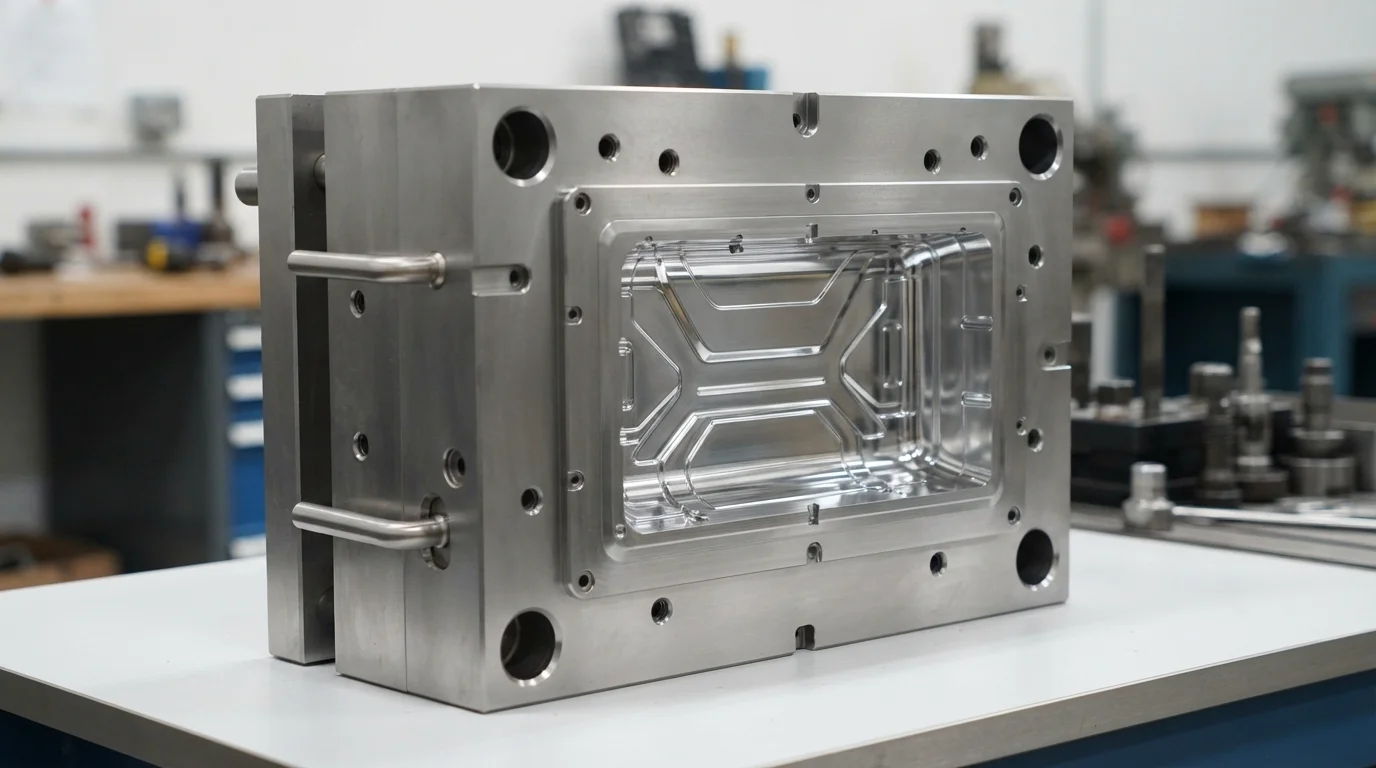
Le traitement de la résine à viscosité moyenne nécessaire pour les cadres de batterie Lexan 940A moulés par injection présente des défis uniques de conception d'outillage.
Les additifs ignifuges du Lexan 940A peuvent libérer des sous-produits acides à l'état de traces si le polymère est surchauffé ou soumis à un cisaillement excessif.
Ces gaz acides corrodent les aciers à outils standard comme le P20, provoquant des piqûres de surface, une perte de précision dimensionnelle et une dégradation de l'état de surface esthétique.
Pour lutter contre la dégradation corrosive, les concepteurs d'outillage spécifient des aciers inoxydables à haute teneur en chrome comme le S136 poli miroir, qui contient environ 13% de chrome.
Le durcissement de cet acier à outils à HRC 48-52 protège la face du moule contre l'usure à long terme et l'érosion chimique.
De plus, le maintien des températures du moule entre 70°C et 95°C est essentiel pour minimiser les contraintes résiduelles de moulage.
Des températures de moule plus basses déclenchent une solidification rapide, piégeant les contraintes mécaniques qui provoquent des fissures prématurées dans les pièces finies.
L'optimisation de la configuration des canaux d'injection joue également un rôle majeur ; des canaux étroits soumettent la matière fondue à un cisaillement élevé, dégradant les retardateurs de flamme organiques et créant des points faibles.
Les paramètres de moulage doivent être contrôlés avec précision sur les presses d'injection modernes en boucle fermée.
Étant donné que le Lexan 940A est amorphe, il n'a pas de point de fusion net mais se ramollit progressivement sur une large plage de températures.
Nos directives d'outillage intègrent ces paramètres de traitement critiques :
- Régulation de la température de la matière fondue—Le maintien des températures de matière fondue entre 295 °C et 315 °C empêche la dégradation physique de la structure amorphe.
- Équilibrage thermique du moule—La configuration des canaux de chauffage à eau pour maintenir les températures du moule à 70 °C à 95 °C réduit les contraintes internes de moulage.
- Cavité en acier résistant à la corrosion—L'utilisation d'acier inoxydable S136 poli miroir protège la face du moule contre les émanations acides corrosives.
- Contrôle de la profondeur des évents—L'intégration de fentes d'évent mesurant 0,025 mm à 0,038 mm empêche les brûlures localisées ou les effets diesel sans provoquer de bavures.
- Système de canaux chauds équilibré—L'utilisation de canaux chauds à obturateur minimise le chauffage par cisaillement au niveau du canal, maintenant une distribution uniforme du poids moléculaire.
Notre base de données qualité d'ingénierie garantit que chaque lot de les cadres de batterie Lexan 940A moulés par injection s'aligne sur les exigences mécaniques des plus grands boîtiers de batterie en plastique sur mesure pour véhicules électriques.
En combinant l'outillage de précision avec des systèmes de qualité certifiés IATF 16949, JUCHENG propose des solutions de fabrication fiables.
Notre équipe fournit des examens complets de conception pour la fabrication (DfM) sous 24 heures pour optimiser vos conceptions de composants structurels.
Questions fréquemment posées (FAQ)
Pourquoi le séchage de la résine Lexan 940A est-il essentiel avant le moulage par injection ?
Le polycarbonate est très sensible à la dégradation hydrolytique à des températures de traitement élevées.
Des niveaux d'humidité dépassant 0,021 % déclenchent une réaction chimique appelée hydrolyse, qui rompt les chaînes polymères et réduit le poids moléculaire.
Cette dégradation diminue fortement les propriétés mécaniques, rendant les pièces moulées cassantes et sujettes à la rupture structurelle sous impact.
Le séchage des granulés à 120 °C pendant 3 à 4 heures dans un sécheur à dessiccant est obligatoire pour prévenir l'hydrolyse.
L'utilisation d'un sécheur à trémie à air chaud standard est insuffisante car il fait simplement circuler de l'air humide au lieu d'extraire l'eau de la structure moléculaire.
Nous imposons des tests d'humidité stricts avant chaque série de production pour garantir la conformité.
Comment éliminez-vous les contraintes internes de moulage dans les cadres de batterie à paroi mince ?
L'utilisation de températures de moule élevées de 70 °C à 95 °C est le moyen le plus efficace de minimiser les contraintes résiduelles pendant le cycle de moulage.
Ralentir la vitesse de refroidissement de la masse fondue amorphe permet aux chaînes polymères de se détendre, empêchant la formation de zones de contraintes élevées près des points d'injection.
De plus, réduire la vitesse d'injection près des zones de seuil abaisse les contraintes de cisaillement locales, empêchant le blushing de seuil et les points faibles mécaniques.
Le recuit des pièces moulées dans un four spécialisé est une autre option éprouvée pour les conceptions extrêmes.
En chauffant les pièces à environ 120°C (juste en dessous de la température de fléchissement sous charge) pendant plusieurs heures, nous soulageons les contraintes localisées.
Cette étape empêche la fissuration spontanée sous contrainte lorsque les cadres sont exposés aux vibrations environnementales ou aux produits chimiques électrolytiques sur de longues durées de vie.
Quel est le comportement typique de retrait au moulage pour le Lexan 940A ?
Les taux de retrait pour ce grade restent hautement isotropes, allant généralement de 0,5 % à 0,7 % pour une épaisseur de paroi de 3,2 mm.
Le retrait isotrope signifie que le matériau se contracte uniformément le long et à travers le chemin d'écoulement du polymère, simplifiant le contrôle du gauchissement par rapport aux polymères semi-cristallins ou chargés de fibres.
Ce retrait uniforme permet aux ingénieurs d'outillage de prédire les dimensions finales des pièces avec une extrême précision, évitant les problèmes d'alignement lors de l'assemblage automatisé des packs.
Cependant, les sections à paroi mince (telles que les nervures de 1,0 mm) présenteront un retrait légèrement inférieur en raison de la solidification rapide sous des pressions d'injection élevées.
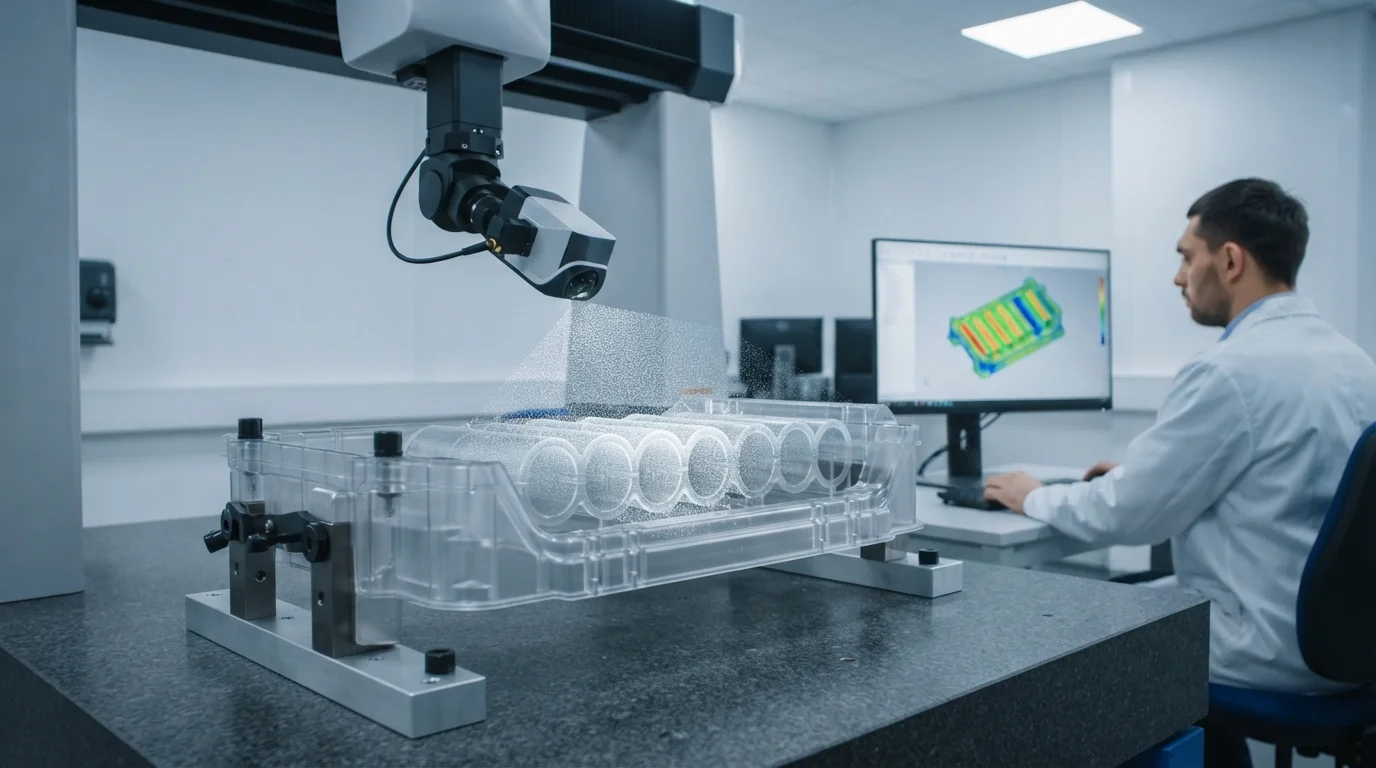
Nous utilisons des simulations avancées d'écoulement en moule pour cartographier les écarts de retrait localisés sur la pièce.
Ces données de simulation nous permettent de couper l'outillage en acier avec des décalages précis, garantissant que chaque poche de cellule respecte des spécifications de tolérance strictes.