
Разработчикам автомобильных батарейных блоков требуются конструкционные материалы для рам, которые сочетают механическую прочность с электрической изоляцией в ограниченном пространстве.
Проектирование точных конструкционных несущих элементов, таких как литьевые формы для батарейных рам из Lexan 940A требует детального понимания реологии аморфных полимеров и химии инструментальной стали.
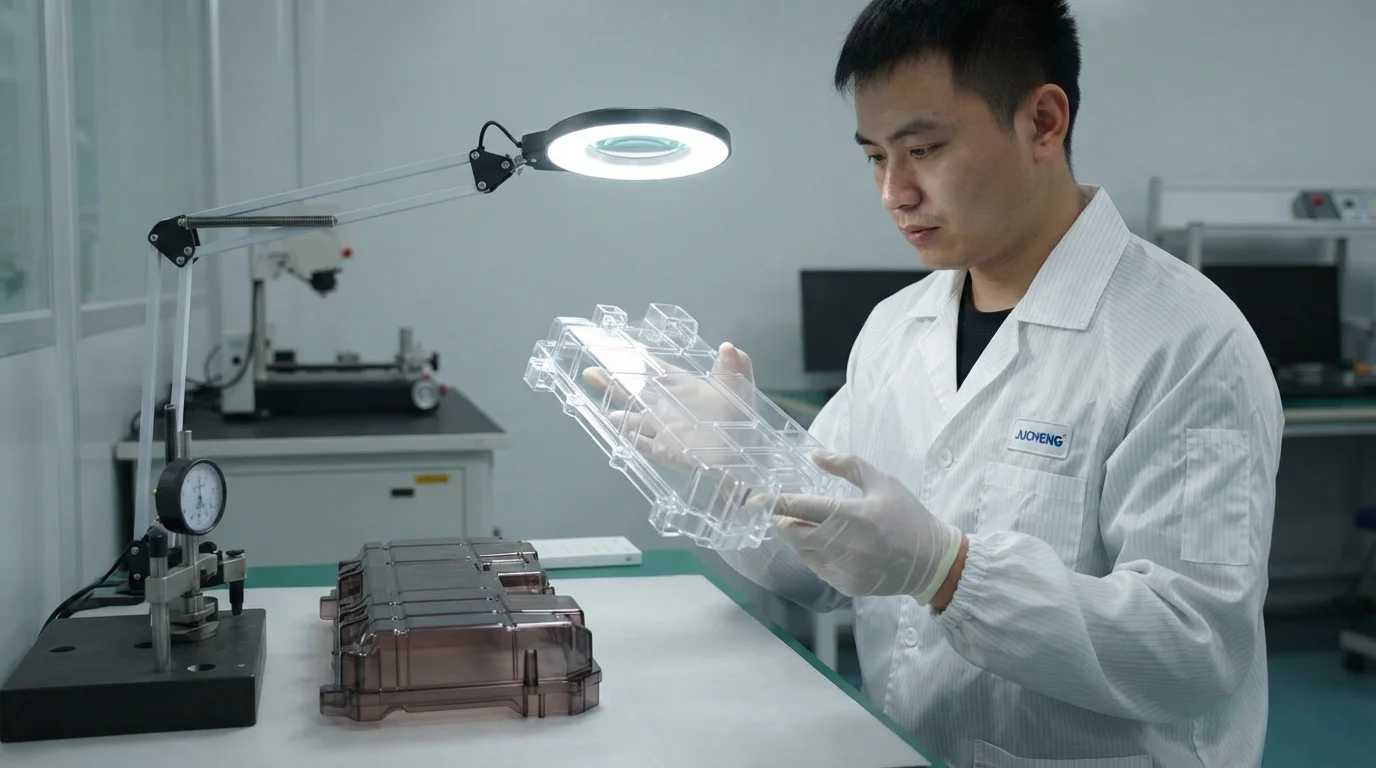
Призматические ячейки должны быть упакованы плотно друг к другу для оптимизации плотности энергии, что делает диэлектрическую изоляцию и соответствие требованиям безопасности критически важными при экстремальной вибрации автомобиля.
Выбор аморфного поликарбоната вместо полукристаллических полимеров обеспечивает отсутствие локальной усадки из-за кристаллизации, что приводит к получению исключительно плоских компонентов.
В этом техническом паспорте рассматриваются условия обработки, параметры оснастки и спецификации материалов, необходимые для производства высококачественных конструкционных рам.
Содержание
Преимущества SABIC Lexan 940A для призматических батарейных ложементов
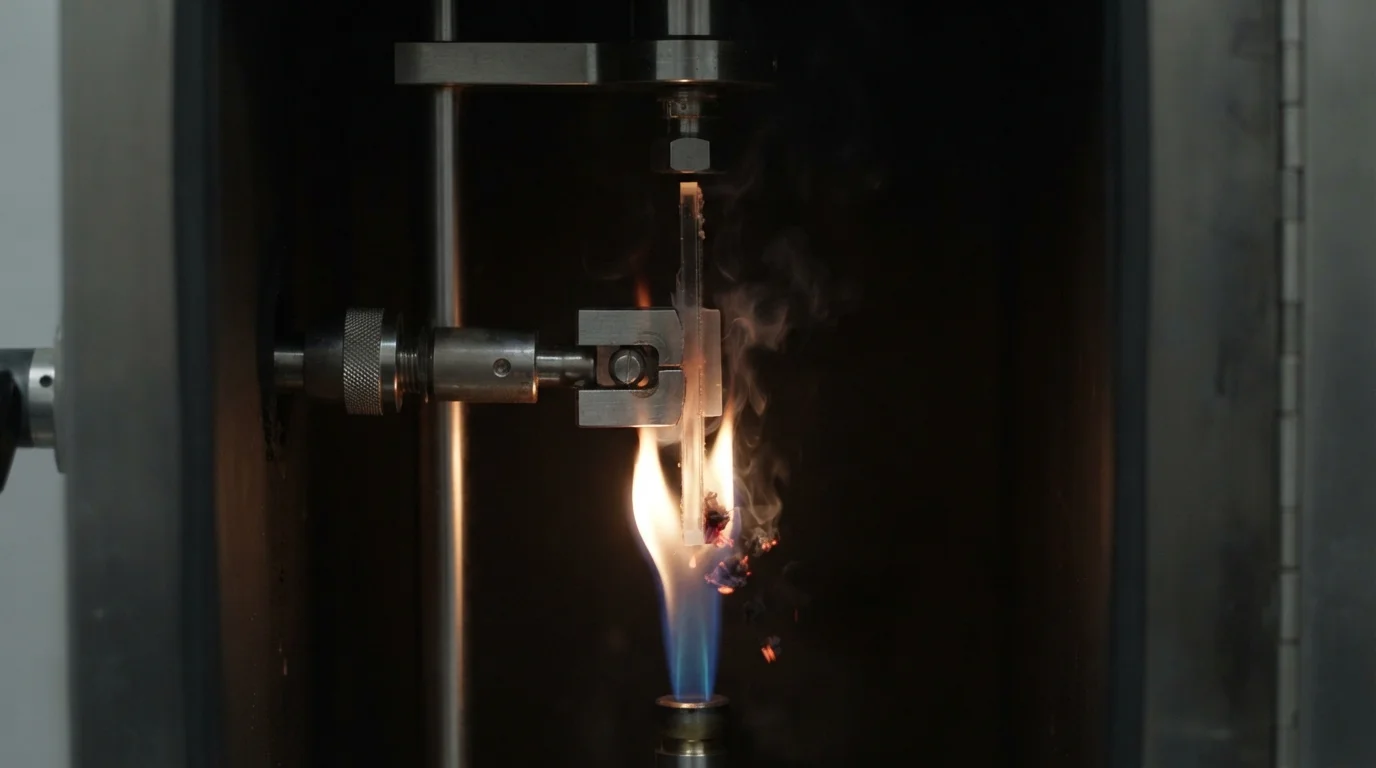
Выбор поликарбоната SABIC позволяет инженерам-конструкторам оптимизировать конструкции с тонкими стенками без ущерба для физической безопасности.
В частности, указание литьевые формы для батарейных рам из Lexan 940A гарантирует изоляцию высокого напряжения при сохранении структурной целостности.
Ненаполненный аморфный поликарбонат обеспечивает стабильную обработку и предсказуемую изотропную усадку, в отличие от полукристаллических альтернатив.
Коэффициенты усадки от 0,5% до 0,7% позволяют инженерам-инструментальщикам изготавливать полости пресс-форм с экстремальной размерной точностью, предотвращая проблемы с накоплением отклонений при сборке.
Обеспечение того, чтобы литьевые формы для батарейных рам из Lexan 940A оставались физически жесткими при циклических тепловых нагрузках, предотвращает смещение элементов батареи во время работы.
Призматические литий-ионные элементы расширяются и сжимаются во время циклов быстрой зарядки, создавая постоянную механическую нагрузку на несущие рамы.
Использование Lexan 940A, который имеет температуру теплового прогиба (HDT) 132°C под нагрузкой 1,82 МПа, предотвращает разрушение несущих ребер под действием этих термических напряжений.
Кроме того, этот полимер сохраняет свои структурные свойства в широком диапазоне температур, обеспечивая механическую целостность как в арктических, так и в тропических условиях.
Ключевые преимущества использования этого премиального поликарбоната включают:
- Огнестойкость— Неармированная ПК-композиция достигает класса безопасности UL94 V-0 при тонкостенных размерах до 0,8 мм, сдерживая возможные тепловые события.
- Размерная стабильность— Изотропные коэффициенты усадки от 0,5% до 0,7% ограничивают структурное коробление в сложных взаимосвязанных тонкостенных геометриях.
- Диэлектрическая изоляция— Высокое объемное удельное сопротивление защищает внутренние клеммы элементов от высоковольтного электрического дугового разряда внутри модуля.
- Ударопрочность— Присущая поликарбонату вязкость предотвращает растрескивание рамы во время высокоскоростных краш-тестов транспортных средств, защищая элементы батареи.
- Термостойкость— Выдерживание постоянных рабочих температур до 115°C предотвращает физическую деформацию во время быстрых циклов зарядки.
Эти механические прочности делают Lexan 940A предпочтительным выбором для компактных носителей призматических элементов.
Жесткие полимерные каркасы предотвращают локальное расширение элементов, поддерживая равномерное сжатие пакета, что крайне важно для продления срока службы батареи.
Внедрение этого материала обеспечивает соответствие строгим автомобильным протоколам безопасности по воспламеняемости и ударопрочности.
Специализированные требования к оснастке для Lexan 940A
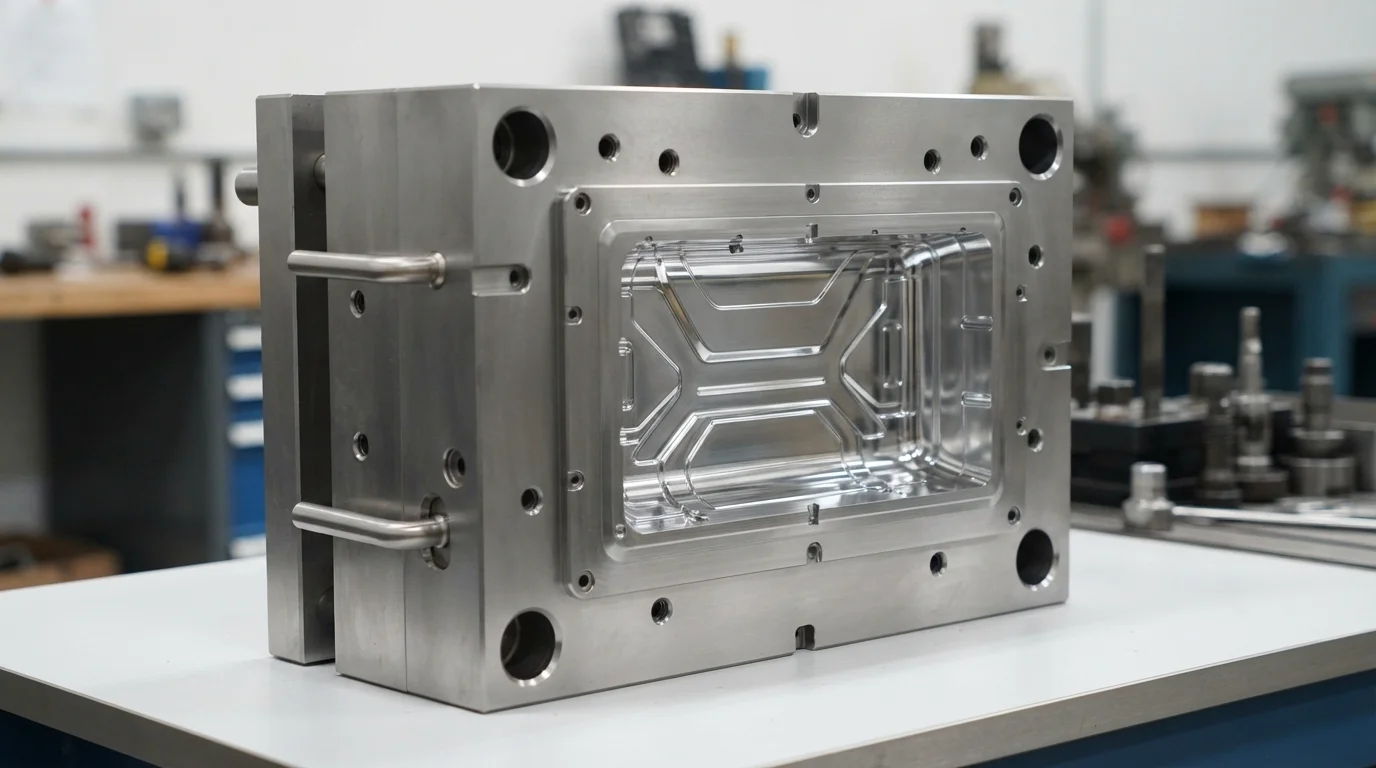
Переработка смолы средней вязкости, необходимой для литьевые формы для батарейных рам из Lexan 940A представляет уникальные проблемы при проектировании инструмента.
Антипирены в Lexan 940A могут выделять следы кислотных побочных продуктов, если полимер перегревается или подвергается чрезмерному сдвигу.
Эти кислотные газы разъедают стандартные стали для пресс-форм, такие как P20, вызывая точечную коррозию, потерю размерной точности и ухудшение эстетического вида поверхности.
Для борьбы с коррозионным разрушением конструкторы оснастки выбирают высокохромистые нержавеющие стали, такие как зеркально полированная S136, содержащая примерно 13% хрома.
Закалка этой инструментальной стали до HRC 48-52 защищает поверхность формы от длительного износа и химической эрозии.
Кроме того, поддержание температуры формы в диапазоне от 70°C до 95°C имеет решающее значение для минимизации остаточных напряжений, возникающих при литье.
Более низкие температуры формы вызывают быстрое затвердевание, захватывая механические напряжения, которые приводят к преждевременному растрескиванию готовых деталей.
Оптимизация конфигурации литников также играет важную роль; узкие литники подвергают расплав высокому сдвигу, разрушая органические антипирены и создавая слабые места.
Molding parameters must be precisely controlled on modern closed-loop injection presses.
Because Lexan 940A is amorphous, it has no sharp melting point but softens gradually over a broad temperature range.
Our tooling guidelines incorporate these critical processing settings:
- Melt temperature regulation—Maintaining melt temperatures between 295°C and 315°C prevents physical degradation of the amorphous structure.
- Mold heat balancing—Configuring water heating channels to hold mold temperatures at 70°C to 95°C reduces molded-in stress.
- Corrosion-resistant steel cavity—Using mirror-polished S136 stainless steel protects the mold face from corrosive acidic outgassing.
- Vent depth control—Integrating venting slots measuring 0.025mm to 0.038mm prevents localized burning or diesel effects without causing flash.
- Balanced hot runner system—Employing valve-gated hot runners minimizes shear heating at the gate, maintaining uniform molecular weight distribution.
Our engineering quality database ensures that every batch of литьевые формы для батарейных рам из Lexan 940A aligns with the mechanical requirements of larger нестандартные пластиковые корпуса аккумуляторов для электромобилей.
Сочетая прецизионный инструмент с системами качества, сертифицированными по IATF 16949, JUCHENG предлагает надежные производственные решения.
Наша команда предоставляет комплексные обзоры DfM в течение 24 часов для оптимизации конструкций ваших структурных компонентов.
Часто задаваемые вопросы (FAQ)
Why is drying Lexan 940A resin critical before injection molding?
Polycarbonate is highly sensitive to hydrolytic degradation at elevated processing temperatures.
Moisture levels exceeding 0.02% trigger a chemical reaction known as hydrolysis, which breaks the polymer chains and reduces molecular weight.
This degradation severely diminishes mechanical properties, making the molded parts brittle and prone to structural failure under impact.
Drying the pellets at 120°C for 3 to 4 hours in a desiccant dryer is mandatory to prevent hydrolysis.
Using a standard hot-air hopper dryer is insufficient because it merely circulates humid air instead of drawing water out of the molecular structure.
We enforce strict moisture testing before every production run to ensure compliance.
How do you eliminate molded-in stresses in thin-walled battery frames?
Using high mold temperatures of 70°C to 95°C is the most effective way to minimize residual stress during the molding cycle.
Slowing the cooling rate of the amorphous melt allows the polymer chains to relax, preventing the formation of high-stress zones near the gates.
Additionally, reducing injection speed near the gate regions lowers local shear stresses, preventing gate blush and mechanical weak spots.
Annealing molded parts in a specialized oven is another proven option for extreme designs.
By heating the parts to approximately 120°C (just below the heat deflection temperature) for several hours, we relieve localized stresses.
This step prevents spontaneous stress cracking when the frames are exposed to environmental vibration or electrolyte chemicals over long service lives.
What is the typical mold shrinkage behavior for Lexan 940A?
Shrinkage rates for this grade remain highly isotropic, typically ranging from 0.5% to 0.7% for a 3.2mm wall thickness.
Isotropic shrinkage means the material contracts evenly along and across the polymer flow path, simplifying warpage control compared to semi-crystalline or fiber-filled polymers.
This uniform shrinkage allows tooling engineers to predict final part dimensions with extreme accuracy, preventing alignment issues during automated pack assembly.
However, thin-walled sections (such as 1.0mm ribs) will exhibit slightly lower shrinkage because of rapid solidification under high injection pressures.
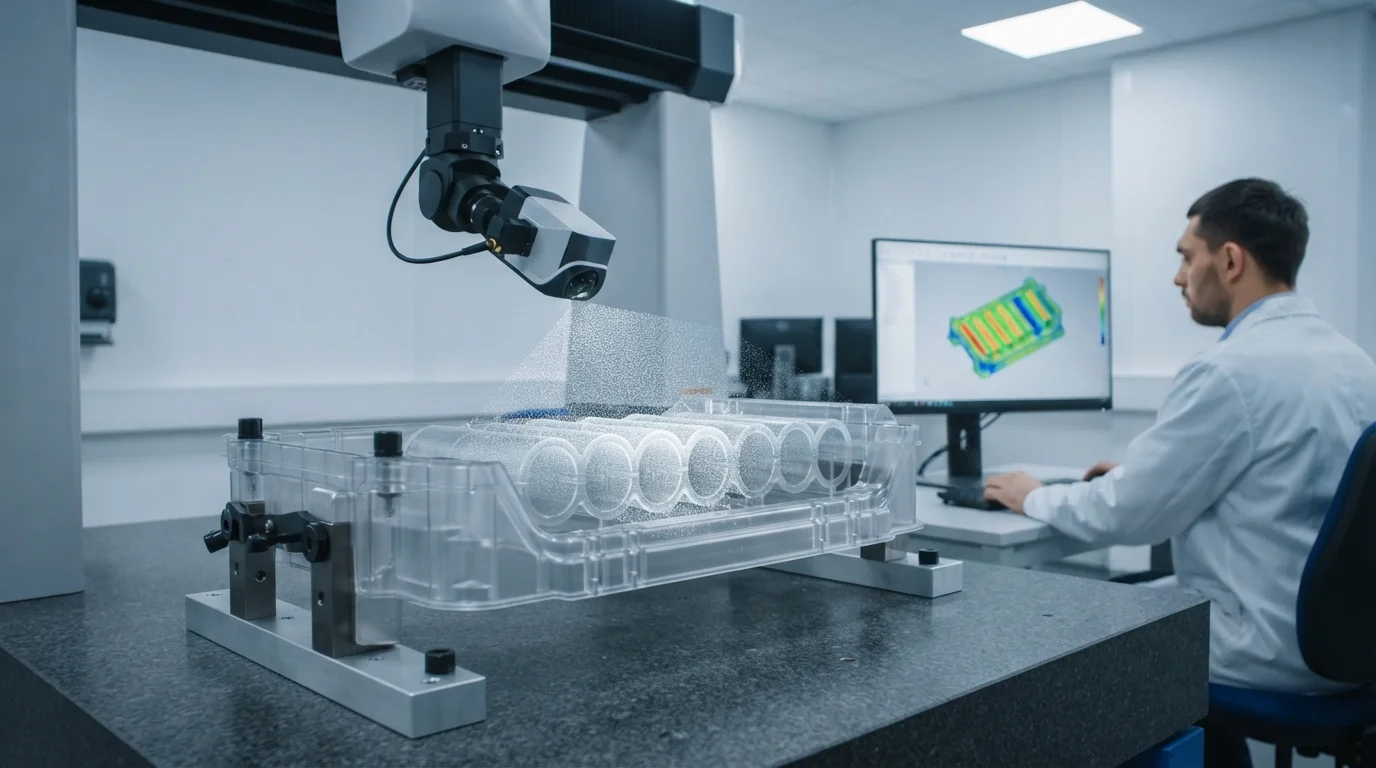
We utilize advanced mold flow simulations to map localized shrinkage deviations across the part.
This simulation data allows us to cut the steel tooling with precise offsets, ensuring that every cell pocket conforms to strict tolerance specifications.