
Los diseñadores de paquetes de baterías automotrices requieren materiales de marco estructural que equilibren la tenacidad mecánica con el aislamiento eléctrico en espacios compactos.
El diseño de soportes estructurales de precisión, como marcos de batería Lexan 940A moldeados por inyección requiere una comprensión detallada de la reología de polímeros amorfos y la química del acero para herramientas.
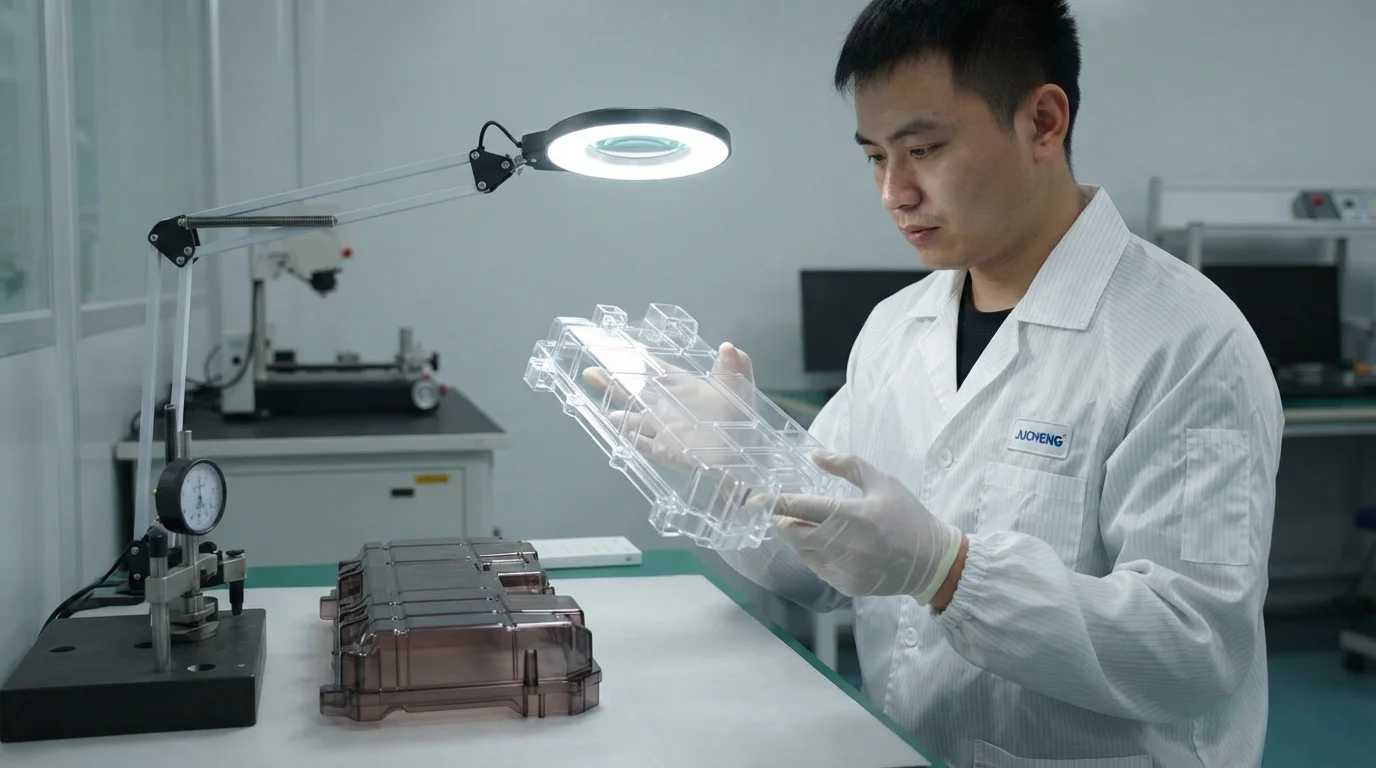
Los módulos de celdas prismáticas deben empaquetarse cerca uno del otro para optimizar la densidad de energía, lo que hace que el aislamiento dieléctrico y el cumplimiento de seguridad sean preocupaciones críticas bajo vibraciones extremas del vehículo.
Seleccionar policarbonato amorfo en lugar de polímeros semicristalinos garantiza cero deformación por cristalización localizada, lo que resulta en componentes extremadamente planos.
Esta hoja de datos técnica revisa las condiciones de procesamiento, los parámetros de utillaje y las especificaciones de material necesarias para fabricar marcos estructurales de alto rendimiento.
Tabla de contenido
Beneficios del SABIC Lexan 940A para cunas de baterías prismáticas
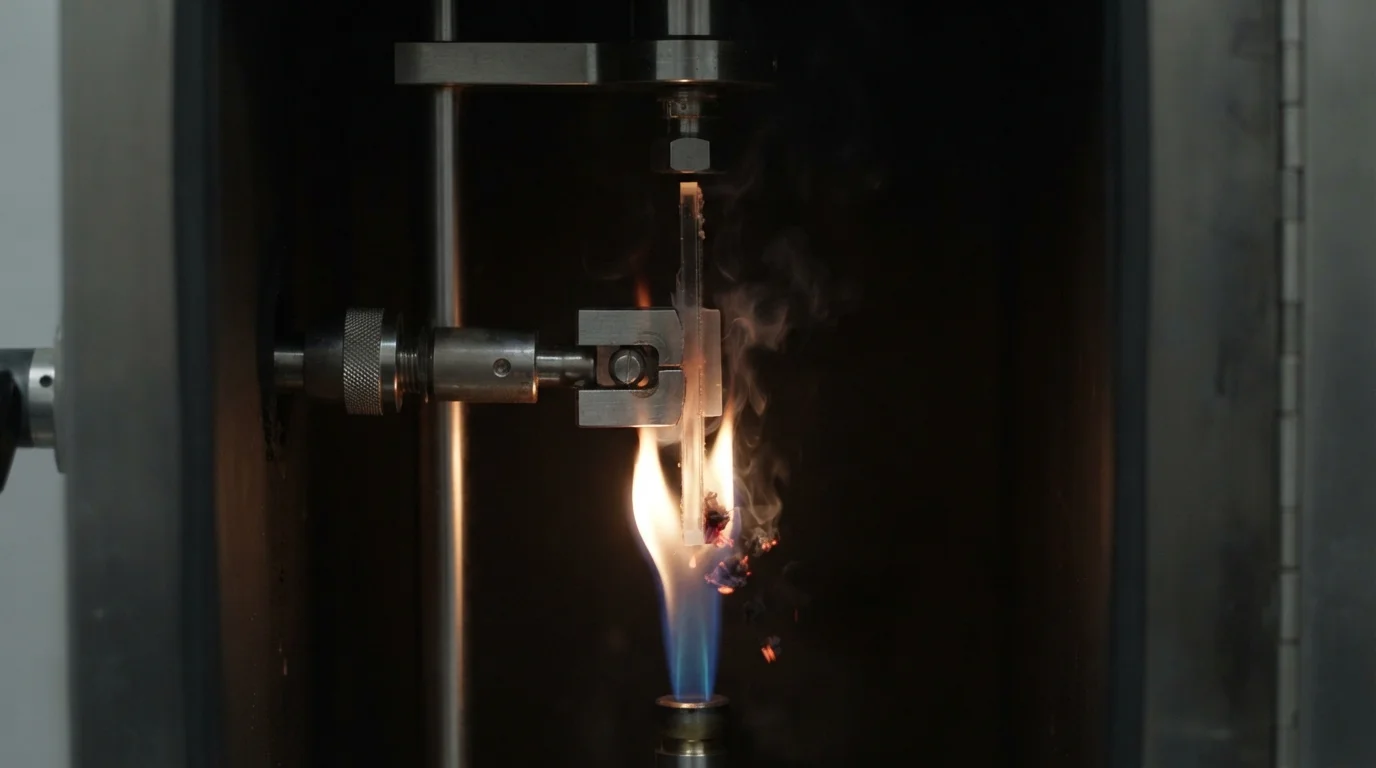
Seleccionar policarbonato SABIC permite a los ingenieros de diseño optimizar diseños de pared delgada sin comprometer la seguridad física.
Específicamente, especificar marcos de batería Lexan 940A moldeados por inyección garantiza el aislamiento de alto voltaje mientras se mantiene la integridad estructural.
El policarbonato amorfo sin relleno proporciona un procesamiento consistente y una contracción isotrópica predecible, a diferencia de las alternativas semicristalinas.
Las tasas de contracción del 0,5% al 0,7% permiten a los ingenieros de utillaje cortar cavidades de molde con una precisión dimensional extrema, evitando problemas de acumulación de desalineación en el ensamblaje.
Asegurar que marcos de batería Lexan 940A moldeados por inyección permanezcan físicamente rígidos bajo cargas térmicas cíclicas evita que las celdas de batería se desplacen durante la operación.
Las celdas prismáticas de iones de litio se expanden y contraen durante los ciclos de carga rápida, ejerciendo una carga mecánica continua sobre los marcos estructurales.
El uso de Lexan 940A, que posee una temperatura de deflexión térmica (HDT) de 132 °C bajo una carga de 1,82 MPa, evita que las nervaduras del portador se colapsen bajo estas tensiones térmicas.
Además, este polímero conserva sus propiedades estructurales en un amplio espectro de temperaturas, asegurando la integridad mecánica tanto en entornos árticos como tropicales.
Las ventajas clave del uso de este grado de policarbonato premium incluyen:
- Retardancia a la llama—La formulación de PC sin relleno logra una clasificación de seguridad UL94 V-0 en dimensiones de pared delgada de hasta 0,8 mm, conteniendo posibles eventos térmicos.
- Estabilidad dimensional—Las tasas de contracción isotrópica del 0,5% al 0,7% limitan la deformación estructural en geometrías complejas de pared delgada entrelazadas.
- Aislamiento dieléctrico—La alta resistividad volumétrica protege los terminales internos de las celdas contra arcos eléctricos de alto voltaje dentro del módulo.
- Resistencia al impacto—La tenacidad inherente del policarbonato evita el agrietamiento del marco durante las pruebas de choque vehicular a alta velocidad, protegiendo las celdas de la batería.
- Resistencia térmica—Soportar temperaturas de funcionamiento continuas de hasta 115 °C evita la deformación física durante los ciclos de carga rápida.
Estas resistencias mecánicas hacen de Lexan 940A una opción preferida para los portaceldas prismáticos compactos.
Los marcos de polímero rígido evitan la expansión localizada de las celdas, manteniendo una compresión uniforme del paquete, lo cual es vital para prolongar la vida útil de la batería.
La implementación de este material garantiza el cumplimiento de los exigentes protocolos de seguridad automotriz contra inflamabilidad e impacto.
Requisitos de herramientas especializadas para Lexan 940A
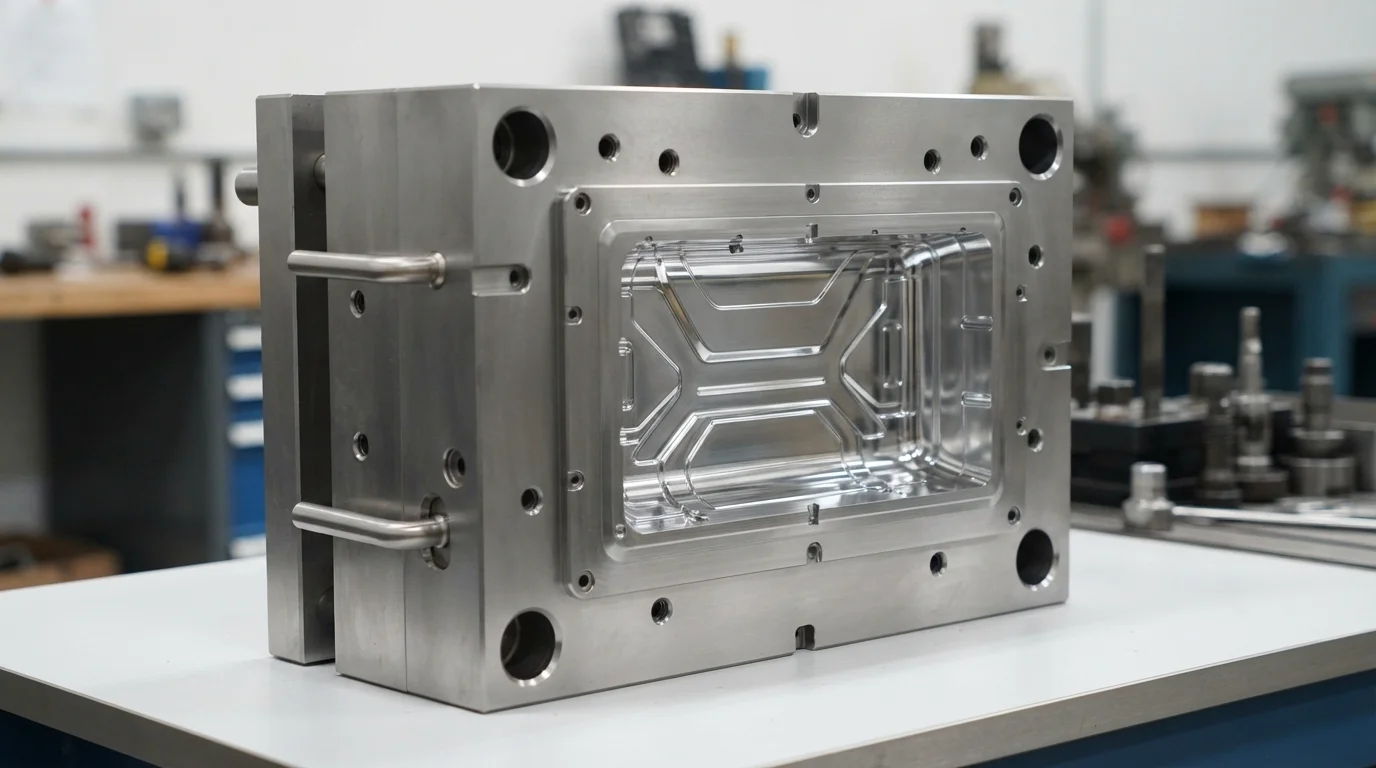
Procesar la resina de viscosidad media necesaria para marcos de batería Lexan 940A moldeados por inyección presenta desafíos únicos de diseño de herramientas.
Los aditivos retardantes de llama en Lexan 940A pueden liberar subproductos ácidos traza si el polímero se sobrecalienta o se somete a un esfuerzo cortante excesivo.
Estos gases ácidos corroen los aceros para moldes estándar como el P20, causando picaduras en la superficie, pérdida de precisión dimensional y degradación del acabado superficial estético.
Para combatir la degradación corrosiva, los diseñadores de herramientas especifican aceros inoxidables de alto cromo como el S136 pulido a espejo, que contiene aproximadamente 13% de cromo.
Endurecer este acero para herramientas a HRC 48-52 protege la cara del molde del desgaste a largo plazo y de la erosión química.
Además, mantener las temperaturas del molde entre 70 °C y 95 °C es fundamental para minimizar las tensiones residuales moldeadas.
Las temperaturas de molde más bajas provocan una solidificación rápida, atrapando tensiones mecánicas que causan agrietamiento prematuro en las piezas terminadas.
Optimizing gate configuration also plays a major role; narrow gates subject the melt to high shear, degrading the organic flame retardants and creating weak spots.
Molding parameters must be precisely controlled on modern closed-loop injection presses.
Because Lexan 940A is amorphous, it has no sharp melting point but softens gradually over a broad temperature range.
Our tooling guidelines incorporate these critical processing settings:
- Melt temperature regulation—Maintaining melt temperatures between 295°C and 315°C prevents physical degradation of the amorphous structure.
- Mold heat balancing—Configuring water heating channels to hold mold temperatures at 70°C to 95°C reduces molded-in stress.
- Corrosion-resistant steel cavity—Using mirror-polished S136 stainless steel protects the mold face from corrosive acidic outgassing.
- Vent depth control—Integrating venting slots measuring 0.025mm to 0.038mm prevents localized burning or diesel effects without causing flash.
- Balanced hot runner system—Employing valve-gated hot runners minimizes shear heating at the gate, maintaining uniform molecular weight distribution.
Our engineering quality database ensures that every batch of marcos de batería Lexan 940A moldeados por inyección aligns with the mechanical requirements of larger carcasas de batería de plástico personalizadas para vehículos eléctricos.
Al combinar utillaje de precisión con sistemas de calidad certificados según IATF 16949, JUCHENG ofrece soluciones de fabricación fiables.
Nuestro equipo proporciona revisiones integrales de DfM en un plazo de 24 horas para optimizar el diseño de sus componentes estructurales.
Preguntas frecuentes (FAQ)
Why is drying Lexan 940A resin critical before injection molding?
Polycarbonate is highly sensitive to hydrolytic degradation at elevated processing temperatures.
Moisture levels exceeding 0.02% trigger a chemical reaction known as hydrolysis, which breaks the polymer chains and reduces molecular weight.
This degradation severely diminishes mechanical properties, making the molded parts brittle and prone to structural failure under impact.
Drying the pellets at 120°C for 3 to 4 hours in a desiccant dryer is mandatory to prevent hydrolysis.
Using a standard hot-air hopper dryer is insufficient because it merely circulates humid air instead of drawing water out of the molecular structure.
We enforce strict moisture testing before every production run to ensure compliance.
How do you eliminate molded-in stresses in thin-walled battery frames?
Using high mold temperatures of 70°C to 95°C is the most effective way to minimize residual stress during the molding cycle.
Slowing the cooling rate of the amorphous melt allows the polymer chains to relax, preventing the formation of high-stress zones near the gates.
Additionally, reducing injection speed near the gate regions lowers local shear stresses, preventing gate blush and mechanical weak spots.
Annealing molded parts in a specialized oven is another proven option for extreme designs.
By heating the parts to approximately 120°C (just below the heat deflection temperature) for several hours, we relieve localized stresses.
This step prevents spontaneous stress cracking when the frames are exposed to environmental vibration or electrolyte chemicals over long service lives.
What is the typical mold shrinkage behavior for Lexan 940A?
Shrinkage rates for this grade remain highly isotropic, typically ranging from 0.5% to 0.7% for a 3.2mm wall thickness.
Isotropic shrinkage means the material contracts evenly along and across the polymer flow path, simplifying warpage control compared to semi-crystalline or fiber-filled polymers.
This uniform shrinkage allows tooling engineers to predict final part dimensions with extreme accuracy, preventing alignment issues during automated pack assembly.
However, thin-walled sections (such as 1.0mm ribs) will exhibit slightly lower shrinkage because of rapid solidification under high injection pressures.
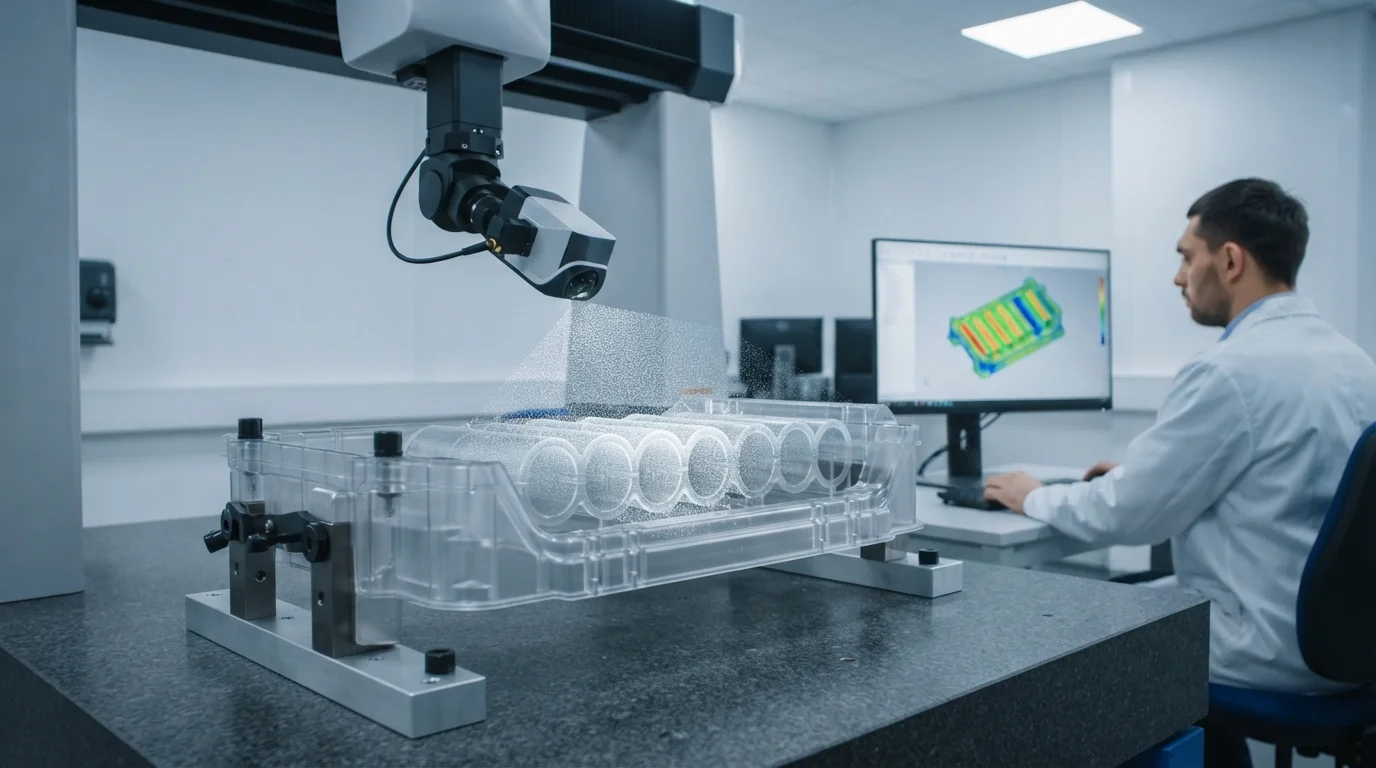
We utilize advanced mold flow simulations to map localized shrinkage deviations across the part.
This simulation data allows us to cut the steel tooling with precise offsets, ensuring that every cell pocket conforms to strict tolerance specifications.