
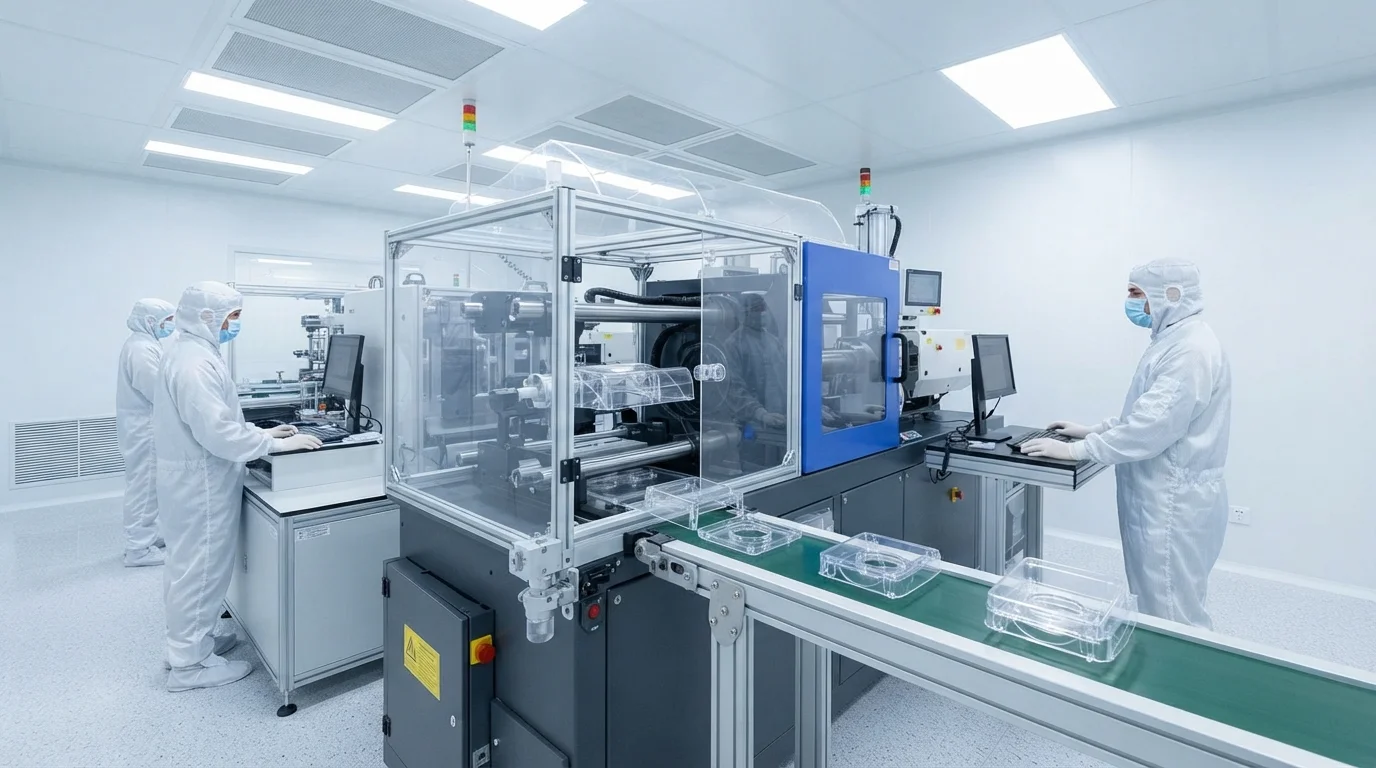
光学レンズ、ライトパイプ、センサーカバーにおける完璧な光透過には、ポリマーの純度と成形時の熱力学の厳格な管理が必要です。空気中の微細な塵粒子、表面のシルバーストリーク、内部応力による複屈折は、光散乱と光学歪みを引き起こします。高透過率のポリマー部品の製造は、クリーンルーム処理、高研磨金型キャビティ鋼、精密な溶融温度プロファイリングに依存しています。JUCHENGは特殊な粒子管理製造セルを運用し、顧客の技術図面に厳密に従って高透明プラスチック光学部品を生産しています。.
目次
PMMA/PCにおける複屈折制御と残留応力低減
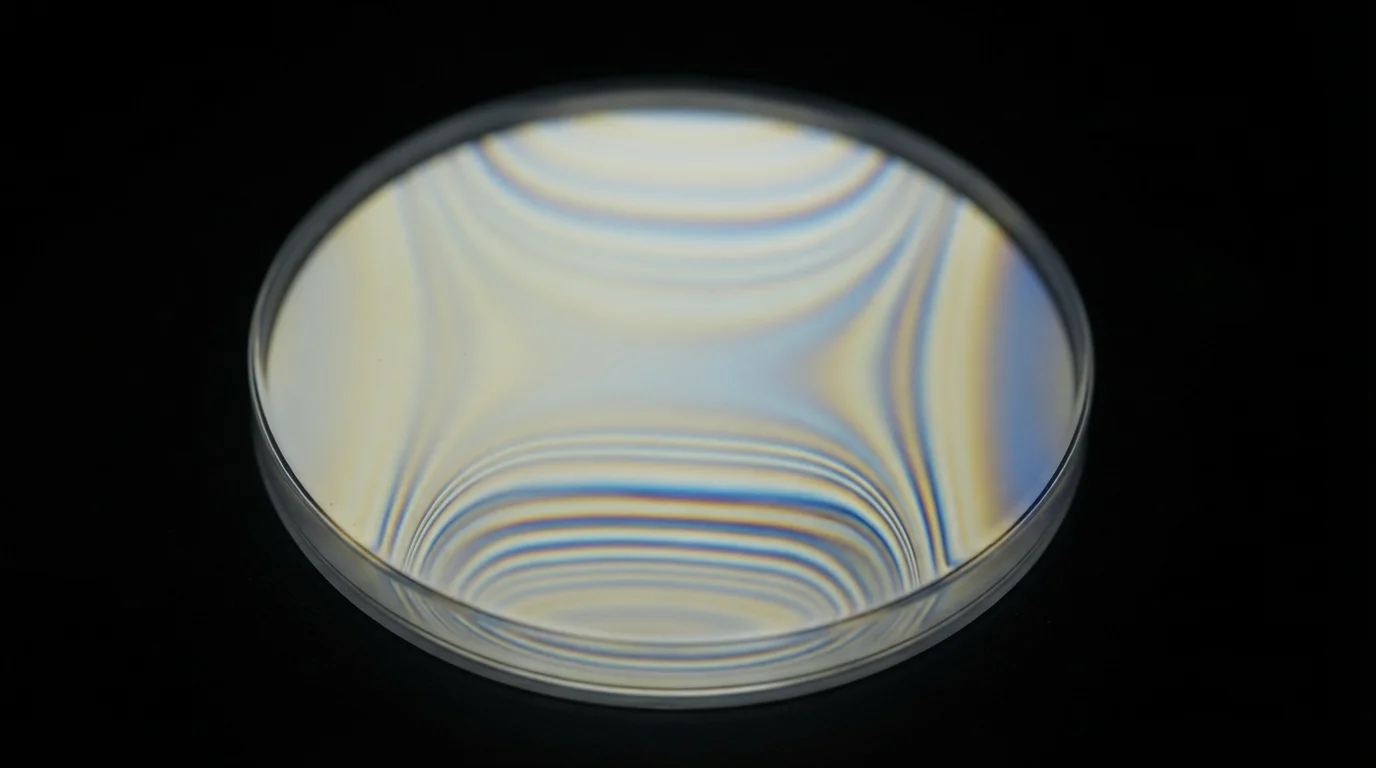
内部の分子配向を制御し、残留応力を防止する 光学用透明プラスチック成形 には、溶融温度と金型冷却速度のバランスを取ることが必要です。高い射出圧力と急速冷却は、ポリマーマトリックス内部にせん断応力を閉じ込め、複屈折として知られる局所的な屈折率変動を生じさせます。応力がかかった光学レンズを通過する偏光は複屈折を起こし、光学的透明性を損ないます。金型温度を高く維持することで、ポリマー鎖が固化する前に緩和し、凍結された配向応力を最小限に抑えることができます。ゲート付近の射出速度を遅くすることで、局所的なせん断応力がさらに低減され、ゲートブラッシュや光学ヘイズが排除されます。.
高透過率ポリマー樹脂(PMMA、光学用PC、COC、COP)
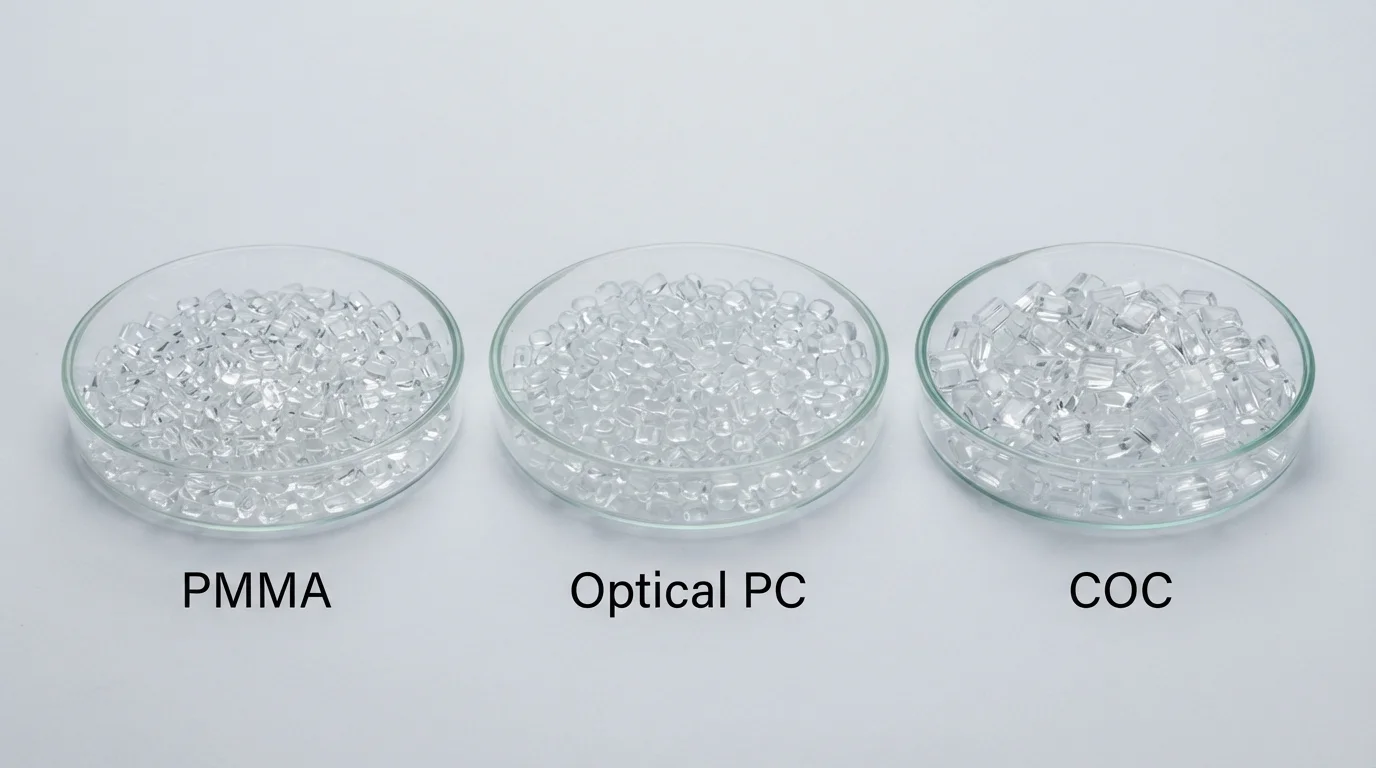
光学用透明プラスチック成形に適切な樹脂を選択することで、最大の光透過率と耐熱性が確保されます。 PMMA (アクリル)などのポリマーは92%以上の光線透過率を提供し、自動車用ライトガイドや計器カバーに最適です。光学グレードの ポリカーボネート(PC) は、保護センサーカバー用に89%の光透過率と高い耐衝撃性を提供します。先進的な診断光学機器では、ほぼゼロの自家蛍光とガラスのような透明性を持つ環状オレフィンコポリマー(COC)または環状オレフィンポリマー(COP)が利用されています。.
| 光学ポリマー樹脂 | 光線透過率 (%) | 屈折率 | 熱変形温度 (°C) | 主な光学用途 |
|---|---|---|---|---|
| PMMA (Plexiglas 8N) | > 92% | 1.49 | 95°C | 自動車用ライトガイド&HUDディスプレイ |
| 光学PC (Makrolon 2407) | ~ 89% | 1.58 | 125°C | 保護センサーカバー&ヘッドランプレンズ |
| COC (TOPAS 5013) / COP | > 92% | 1.53 | 130°C | マイクロ流体診断用キュベット&レンズ |
SPI A-1 ミラーポリッシュ&S136 焼入れステンレス鋼金型
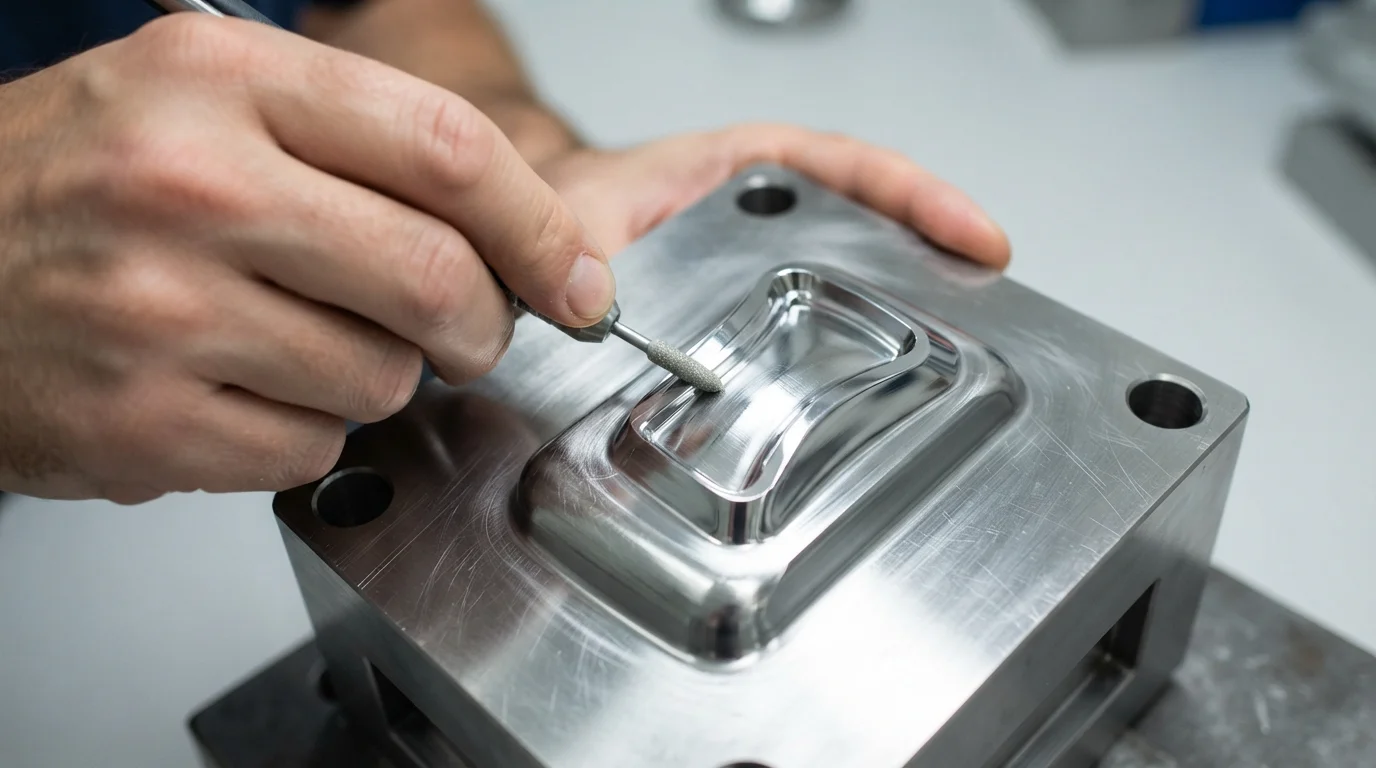
光学用透明プラスチック成形に求められる高光沢キャビティ鋼の加工には、専門的な金型製作プロトコルが必要です。キャビティ表面はプレミアムな S136ステンレス鋼, 、耐食性と微細な傷付きを防ぐためにHRC 48-52に熱処理されています。達成するには SPI A-1ミラーポリッシュ には、3ミクロンの粒子サイズまでダイヤモンドペーストコンパウンドを用いた段階的な手研磨が必要です。ミラーポリッシュされたツールキャビティは表面の微細な粗さを排除し、液体内部離型剤を必要とせずにクリーンな離型を保証します。.
光学ツールメイキング基準には以下が含まれます:
- S136ステンレス鋼の選定—高クロムステンレス鋼を使用することで、周囲の湿気やアウトガスによる微小ピッティングを防ぎます。.
- 段階的ダイヤモンド研磨—ダイヤモンドペーストでキャビティ表面をラッピングすることで、SPI A-1光学ミラー仕上げを実現します。.
- 放電加工の最適化—微細粒黒鉛でEDM電極を製作することで、手研磨前に滑らかなキャビティ表面性状を確保します。.
- コンフォーマル冷却チャネル配置—光学キャビティ表面に近接して水路を配置することで、均一な金型コア温度を維持します。.
ダストとブラックスペックを排除するクリーンルーム環境
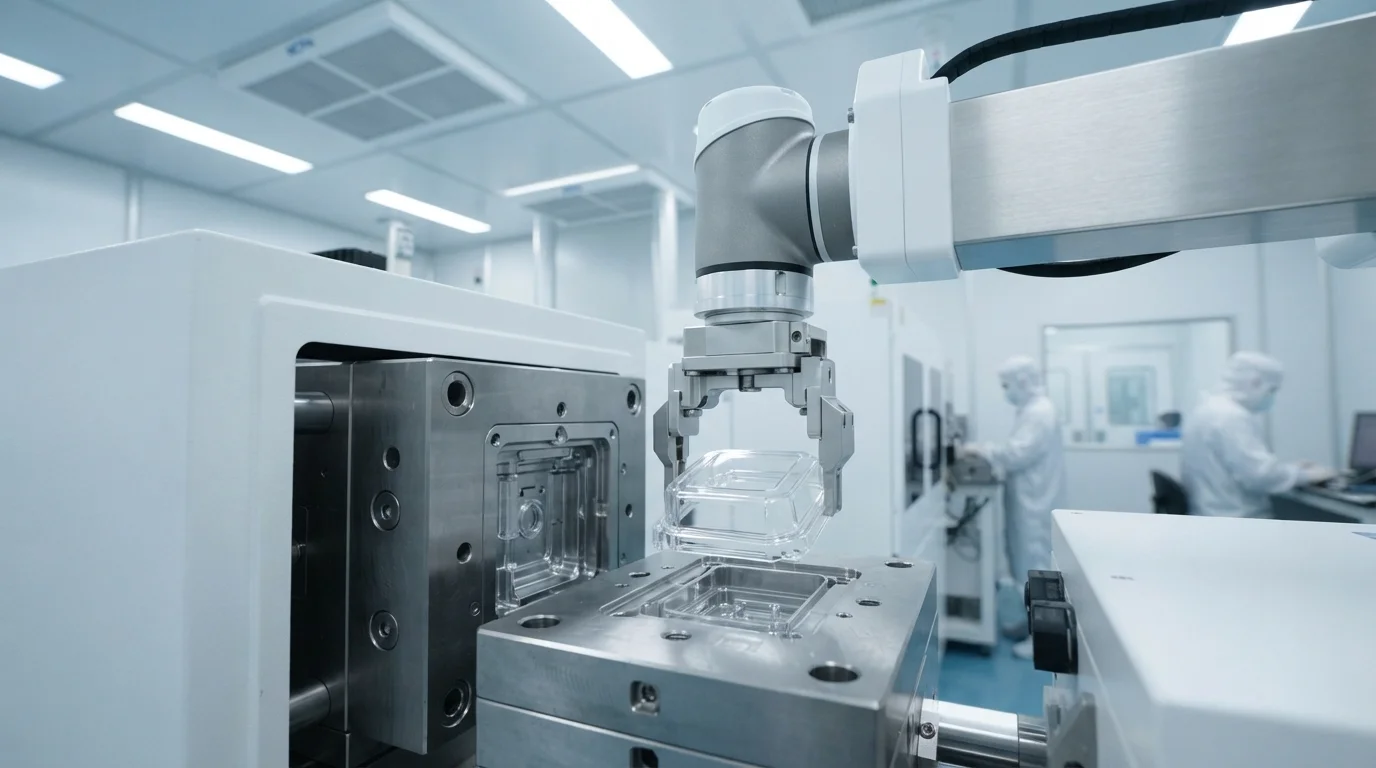
粒子管理環境内で光学用透明プラスチック成形を実行することで、浮遊ダストが高温のポリマーメルトに埋め込まれるのを防ぎます。温かいレンズ表面に付着した単一の微視的ダスト粒子はブラックスペックを生じ、光学部品の完全な不良を引き起こします。多段HEPAフィルトレーションを備えた陽圧クリーンルーム成形セルを運用することで、可塑化およびドロップパッケージング中の清浄な空気品質を維持します。自動3軸ロボットが成形レンズを直接ハンドリングし、手作業のリスクと皮脂の付着を排除します。.
よくある質問 (FAQ)
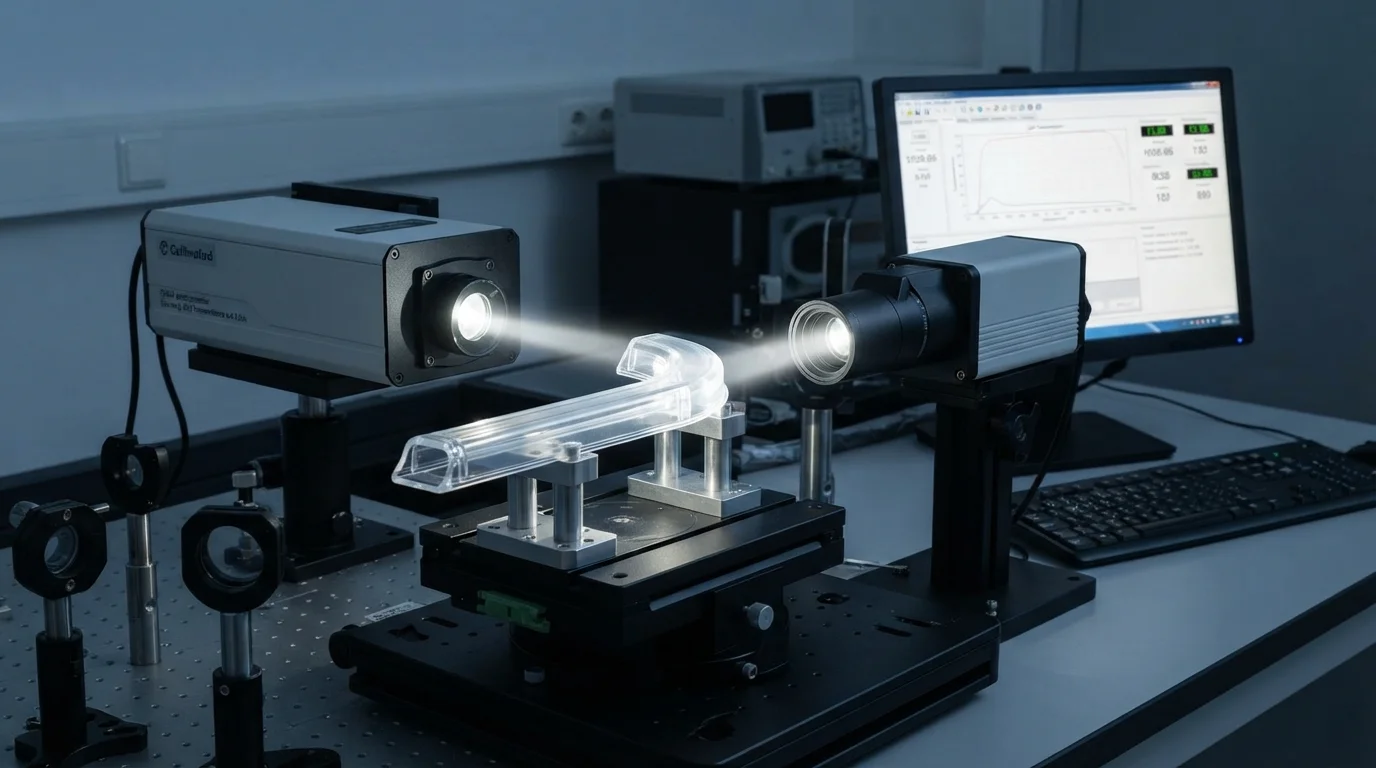
光学プラスチック成形における複屈折の原因は何ですか?
複屈折は、急速冷却または高せん断射出中にポリマー内部に閉じ込められた残留分子応力によって引き起こされます。金型温度を上げ、保圧プロファイルを最適化することでポリマー鎖が緩和され、透明部品の複屈折を解消できます。.
SPI A-1とSPI A-2の金型仕上げの違いは何ですか?
SPI A-1研磨は最高の光学鏡面仕上げを表し、焼入れ鋼に3ミクロンのダイヤモンドペーストで研磨します。SPI A-2研磨は6ミクロンのダイヤモンドペーストを使用し、高透過率の光学レンズには許容できない微小傷を残します。.
なぜライトガイド用途ではPCよりもPMMAが好まれるのですか?
PMMAはPCよりも高い光透過率(92%対89%)と低い光学色分散を提供します。ただし、優れた耐衝撃性やより高い熱変形温度が必須の場合にはPCが選択されます。.