
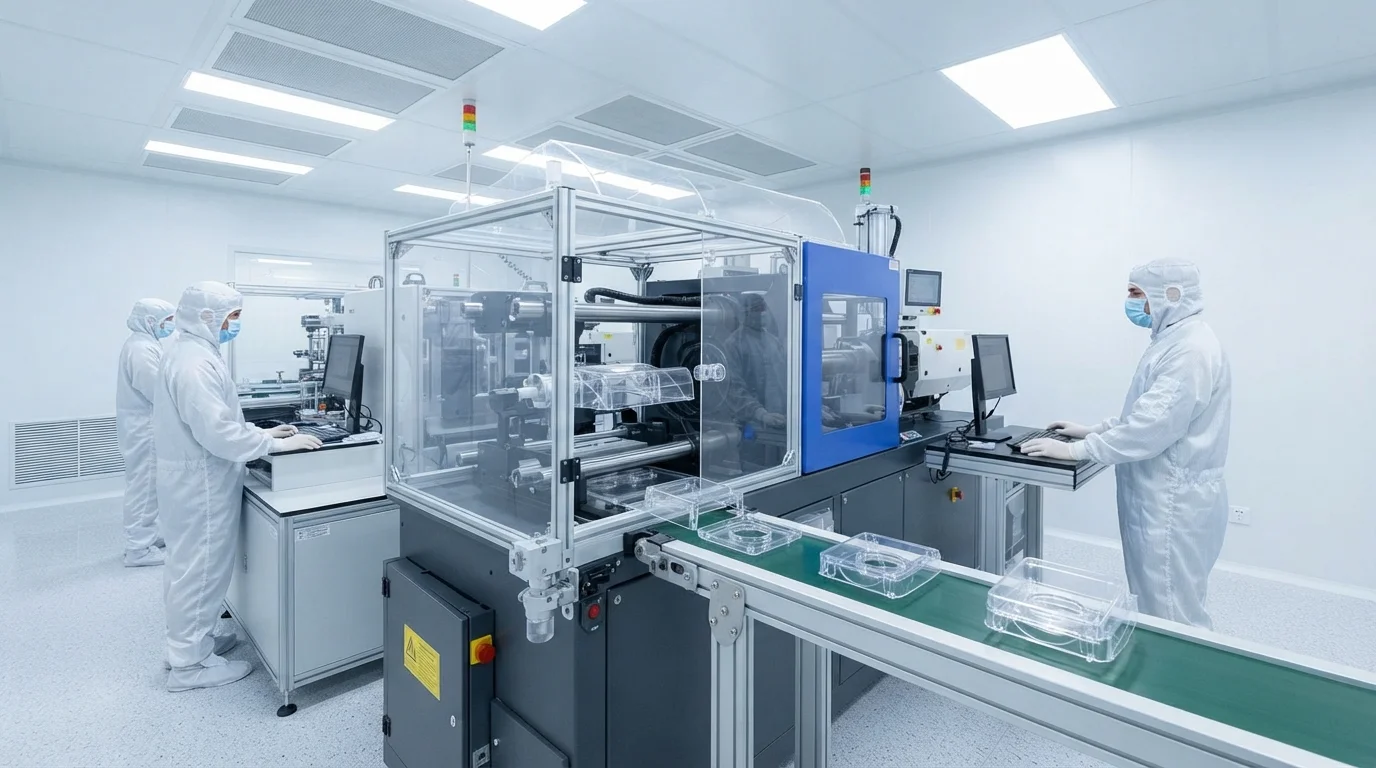
A transmissão de luz impecável em lentes ópticas, guias de luz e coberturas de sensores exige controle rigoroso sobre a pureza do polímero e a dinâmica térmica da moldagem. Partículas microscópicas de poeira suspensas no ar, marcas de escoamento superficial ou birrefringência induzida por tensões internas causam dispersão da luz e distorção óptica. A fabricação de componentes poliméricos de alta transmitância depende de processamento em sala limpa, aços para cavidades de molde com alto polimento e perfilamento preciso da temperatura do fundido. A JUCHENG opera células de fabricação especializadas com controle de partículas, produzindo ópticas de plástico de alta clareza estritamente de acordo com os desenhos técnicos do cliente.
Índice
Controle de Birrefringência e Redução de Tensões Residuais em PMMA/PC
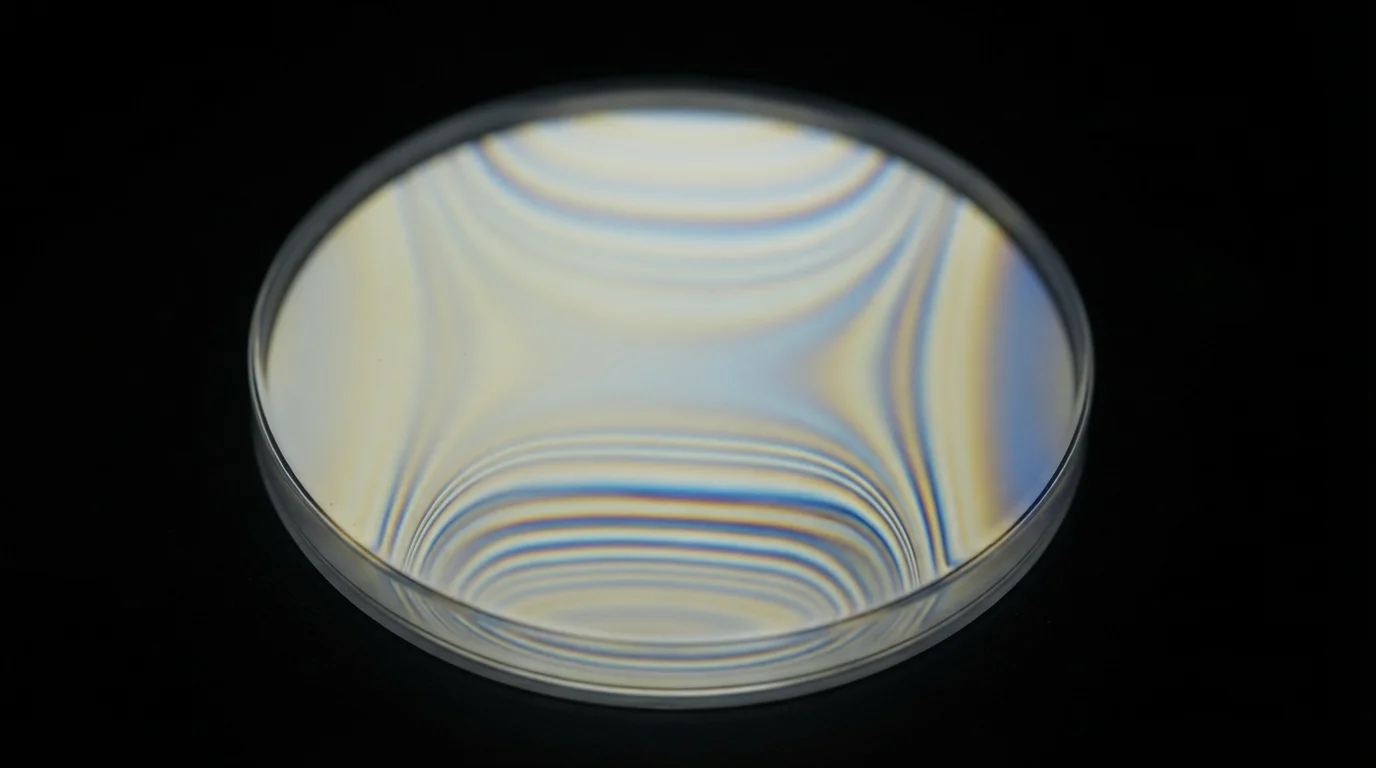
Controlar a orientação molecular interna e prevenir tensões residuais durante a moldagem de plástico óptico transparente exige equilibrar as temperaturas do fundido e as taxas de resfriamento do molde. Altas pressões de injeção e resfriamento rápido aprisionam tensões de cisalhamento dentro da matriz polimérica, criando variações localizadas do índice de refração conhecidas como birrefringência. A luz polarizada que passa através de uma lente óptica tensionada sofre dupla refração, comprometendo a clareza óptica. Manter temperaturas elevadas do molde permite que as cadeias poliméricas relaxem antes de solidificar, minimizando as tensões de orientação congeladas. Reduzir a velocidade de injeção próximo aos canais de alimentação reduz ainda mais as tensões de cisalhamento localizadas, eliminando manchas na entrada e névoa óptica.
Resinas Poliméricas de Alta Transmitância (PMMA, PC Óptico, COC, COP)
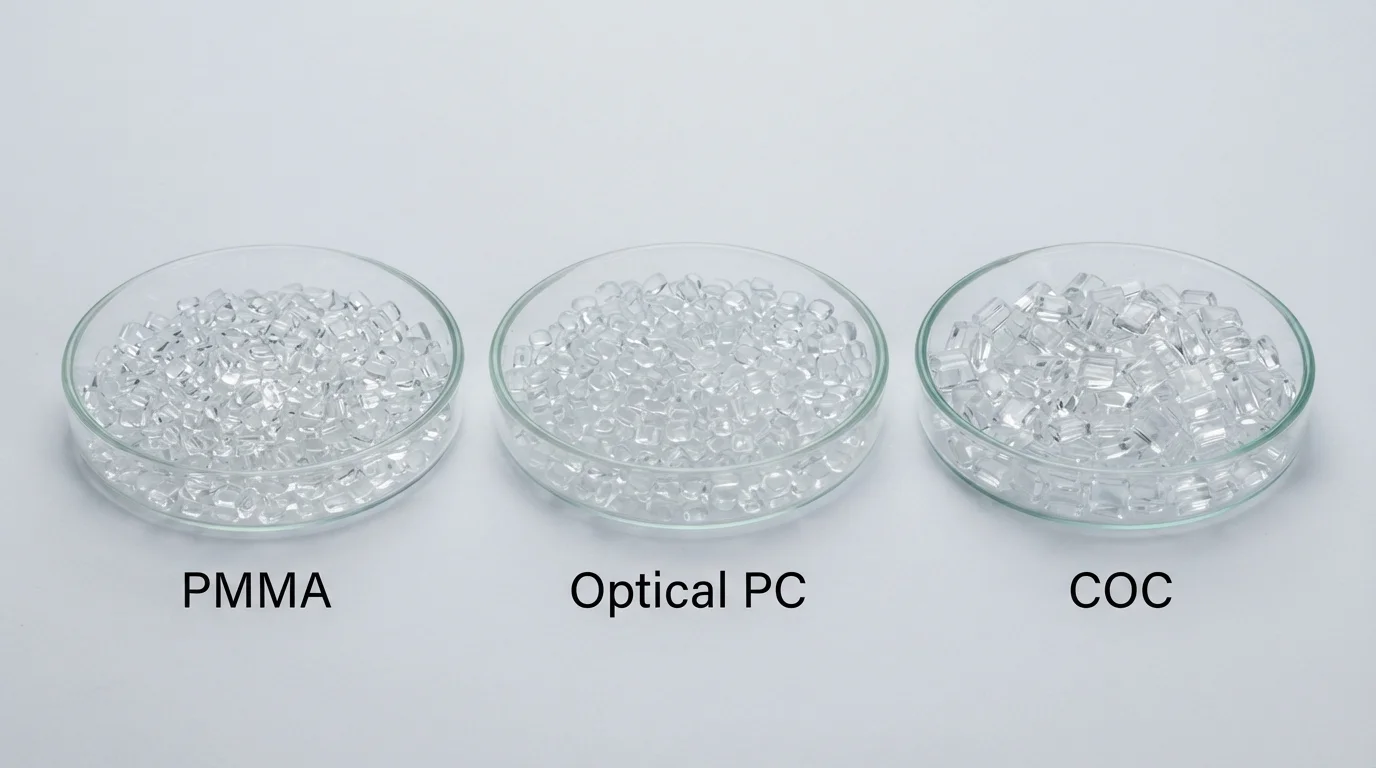
Selecionar resinas apropriadas para moldagem de plástico óptico transparente garante máxima transmissão de luz e resistência térmica. Polímeros como PMMA (acrílico) oferecem mais de 92% de transmitância luminosa, tornando-os ideais para guias de luz automotivos e coberturas de instrumentos. Grau óptico policarbonato (PC) proporciona alta resistência ao impacto juntamente com 89% de transmissão de luz para coberturas protetoras de sensores. Ópticas de diagnóstico avançadas utilizam copolímero de olefina cíclica (COC) ou polímero de olefina cíclica (COP) devido à sua autofluorescência quase nula e clareza semelhante ao vidro.
| Resina Polimérica Óptica | Transmitância Luminosa (%) | Índice de Refração | Temperatura de Deflexão Térmica (°C) | Aplicação Óptica Primária |
|---|---|---|---|---|
| PMMA (Plexiglas 8N) | > 92% | 1.49 | 95°C | Guias de luz automotivos e displays HUD |
| PC Óptico (Makrolon 2407) | ~ 89% | 1.58 | 125°C | Coberturas protetoras de sensores e lentes de faróis |
| COC (TOPAS 5013) / COP | > 92% | 1.53 | 130°C | Cubetas microfluídicas de diagnóstico e lentes |
SPI A-1 Polimento Espelhado e Moldes de Aço Inoxidável Temperado S136
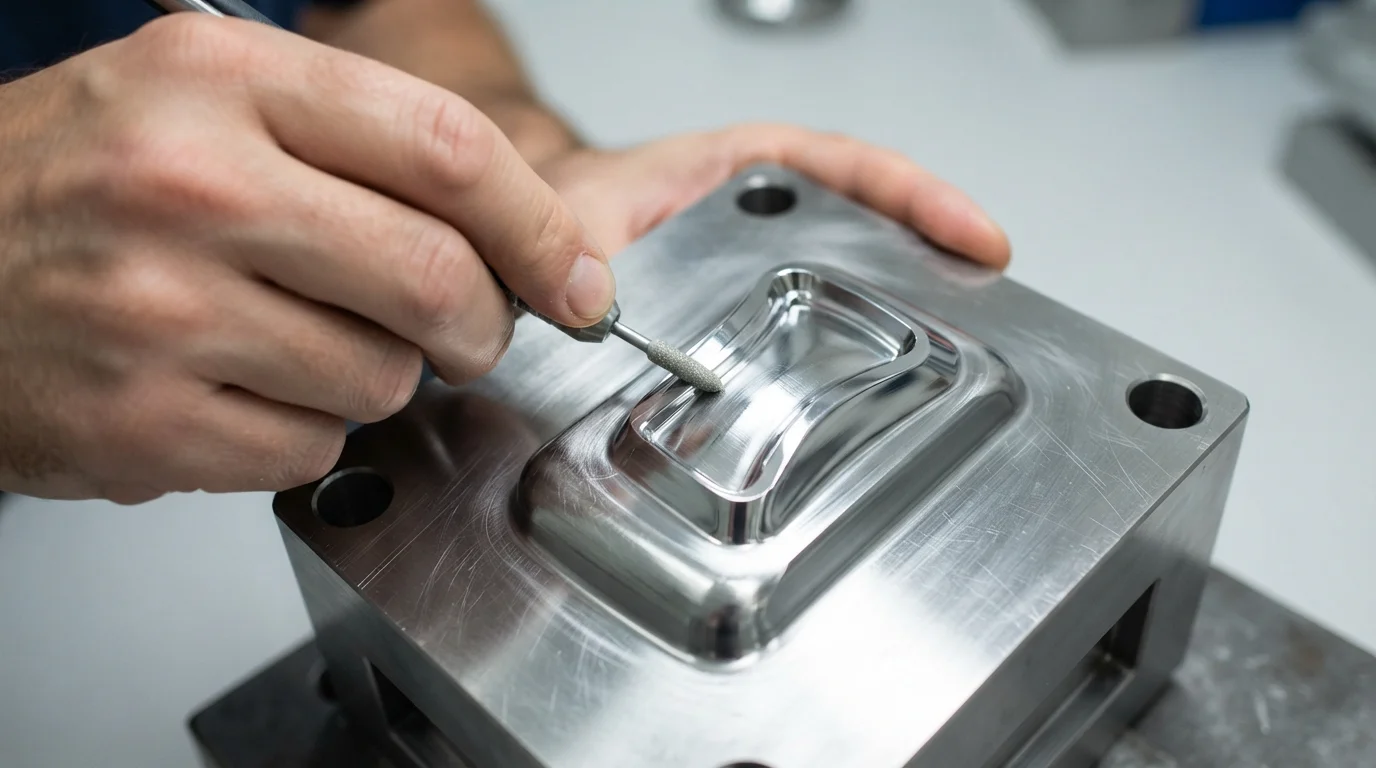
A usinagem de aços para cavidades de alto polimento destinados à moldagem de plásticos transparentes ópticos exige protocolos especializados de fabricação de moldes. As superfícies das cavidades devem ser usinadas a partir de material premium S136, tratado termicamente até HRC 48-52 para resistir à corrosão e a arranhões microscópicos. Alcançar um SPI A-1 polimento espelhado requer polimento manual progressivo usando compostos de pasta de diamante até tamanhos de partícula de 3 mícrons. Cavidades de molde polidas espelhadas eliminam a microrrugosidade superficial, garantindo uma liberação limpa do molde sem a necessidade de lubrificantes internos líquidos.
Os padrões de fabricação de moldes ópticos incluem:
- Seleção de aço inoxidável S136—O uso de aço inoxidável com alto teor de cromo evita micropitting causado pela umidade ambiente ou desgaseificação.
- Polimento progressivo com diamante—O polimento das superfícies da cavidade com pasta de diamante alcança um acabamento espelhado óptico SPI A-1.
- Otimização da usinagem por eletroerosão—A fabricação de eletrodos de EDM com grafite de grão fino garante texturas de cavidade suaves antes do polimento manual.
- Layout de canais de resfriamento conformais—Configurar linhas de água próximas às superfícies da cavidade óptica mantém temperaturas uniformes do núcleo do molde.
Ambiente de Sala Limpa para Eliminar Poeira e Manchas Negras
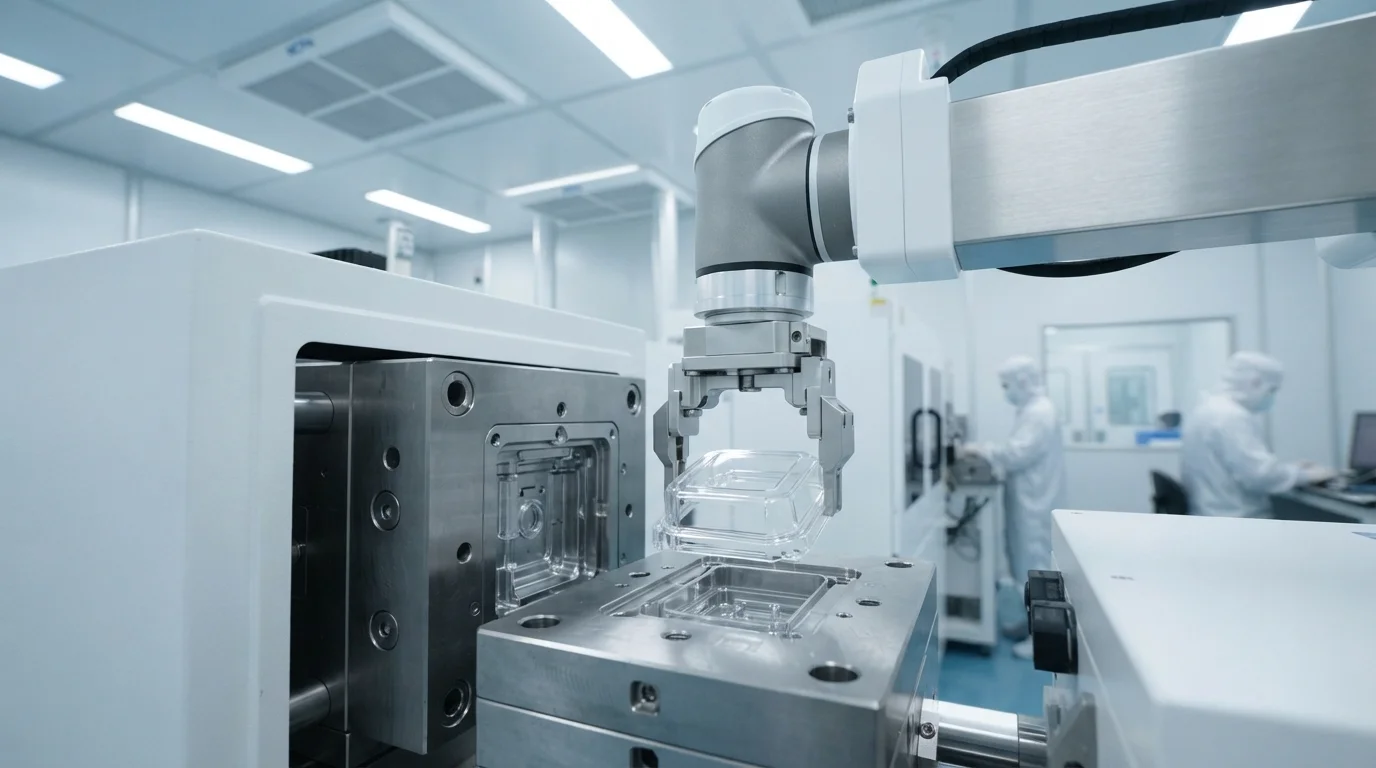
Executar a moldagem óptica de plástico transparente dentro de ambientes controlados por partículas evita que a poeira suspensa no ar se incorpore ao polímero fundido quente. Partículas microscópicas de poeira que caem sobre uma superfície de lente quente criam manchas negras, causando a rejeição total da peça óptica. Operar células de moldagem em sala limpa com pressão positiva e filtração HEPA de múltiplos estágios mantém a qualidade do ar impecável durante a plastificação e o empacotamento a granel. Robôs automatizados de três eixos manuseiam as lentes moldadas diretamente, eliminando riscos de manuseio manual e transferência de oleosidade da pele.
Perguntas Frequentes (FAQs)
O que causa a birrefringência na moldagem óptica de plástico?
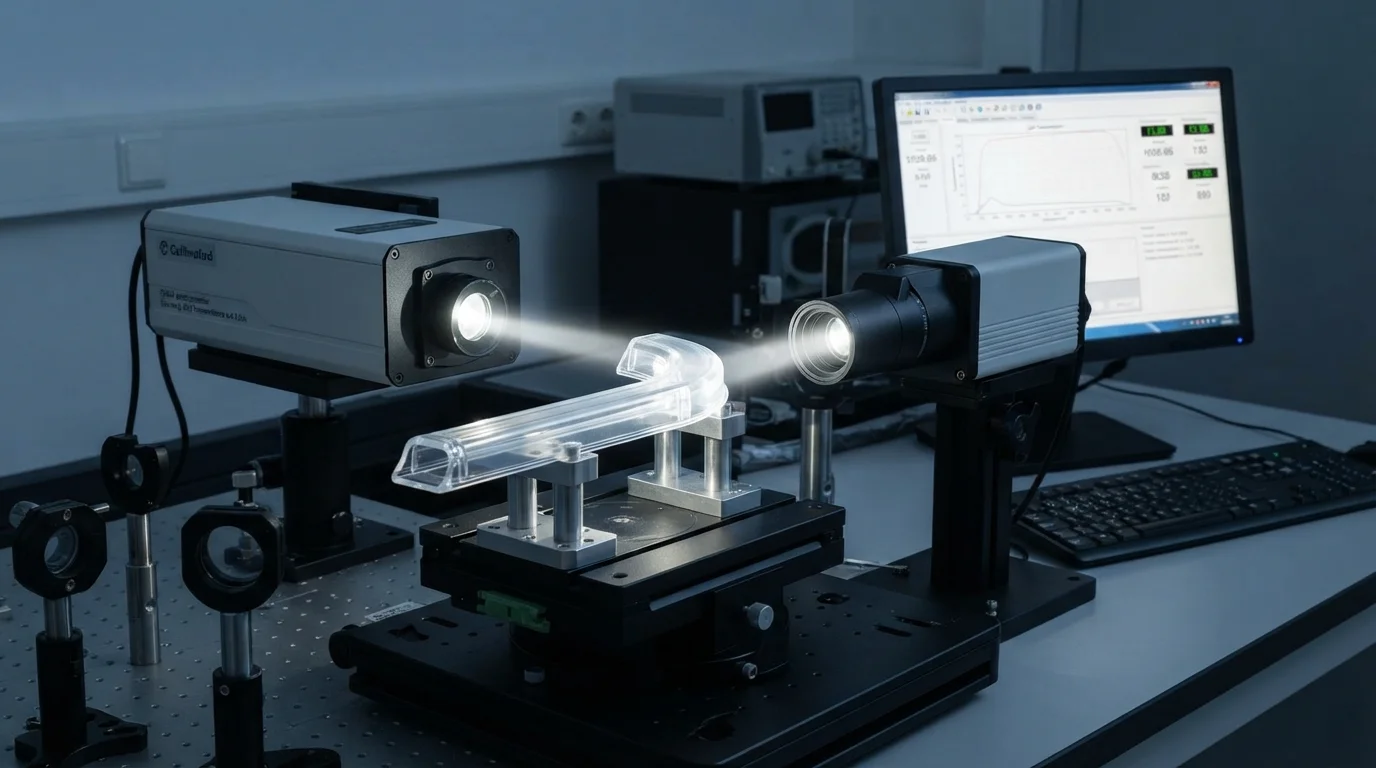
A birrefringência é causada por tensão molecular residual presa dentro do polímero durante o resfriamento rápido ou injeção de alto cisalhamento. Aumentar as temperaturas do molde e otimizar os perfis de pressão de recalque permite que as cadeias poliméricas relaxem, eliminando a refração dupla em peças transparentes.
Qual é a diferença entre os acabamentos de molde SPI A-1 e SPI A-2?
O polimento SPI A-1 representa o acabamento espelhado óptico mais alto, polido com pasta de diamante de 3 mícrons em aço temperado. O polimento SPI A-2 usa pasta de diamante de 6 mícrons, deixando micro-riscos que são inaceitáveis para lentes ópticas de alta transmitância.
Por que o PMMA é preferido em vez do PC para aplicações de guia de luz?
O PMMA proporciona maior transmissão de luz (92% vs 89%) e menor dispersão cromática óptica do que o PC. No entanto, o PC é escolhido quando resistência ao impacto superior ou temperaturas de deflexão térmica mais altas são obrigatórias.