
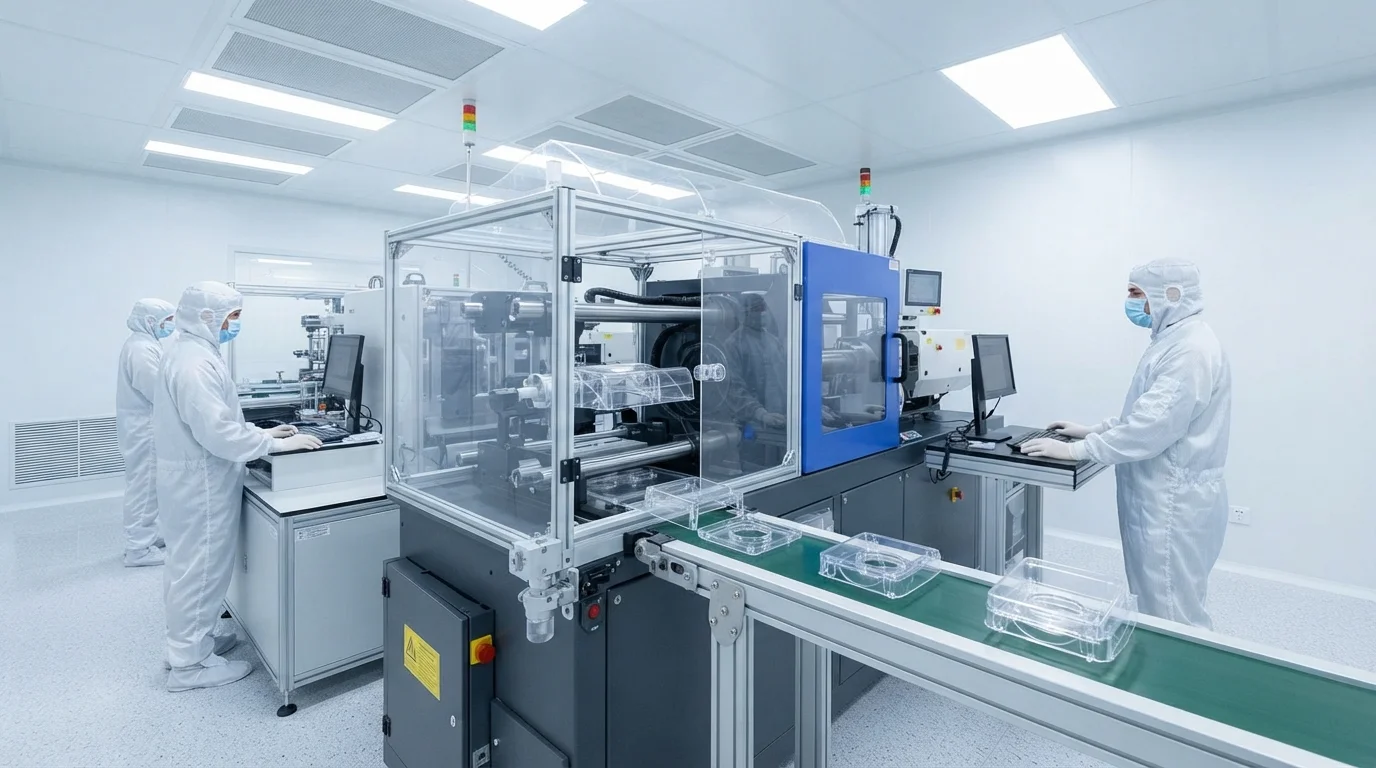
Fehlerfreie Lichtdurchlässigkeit in optischen Linsen, Lichtleitern und Sensorabdeckungen erfordert eine strenge Kontrolle der Polymerreinheit und der thermischen Dynamik des Spritzgießens. Mikroskopisch kleine Staubpartikel in der Luft, Oberflächenfließmarken oder durch innere Spannungen verursachte Doppelbrechung führen zu Lichtstreuung und optischer Verzerrung. Die Herstellung von Polymerkomponenten mit hoher Lichtdurchlässigkeit hängt von Reinraumverarbeitung, hochglanzpolierten Formenstählen und präziser Schmelztemperaturprofilierung ab. JUCHENG betreibt spezialisierte partikelkontrollierte Fertigungszellen und produziert hochklare optische Kunststoffteile streng nach den technischen Zeichnungen der Kunden.
Inhaltsverzeichnis
Doppelbrechungskontrolle & Reduzierung von Eigenspannungen in PMMA/PC
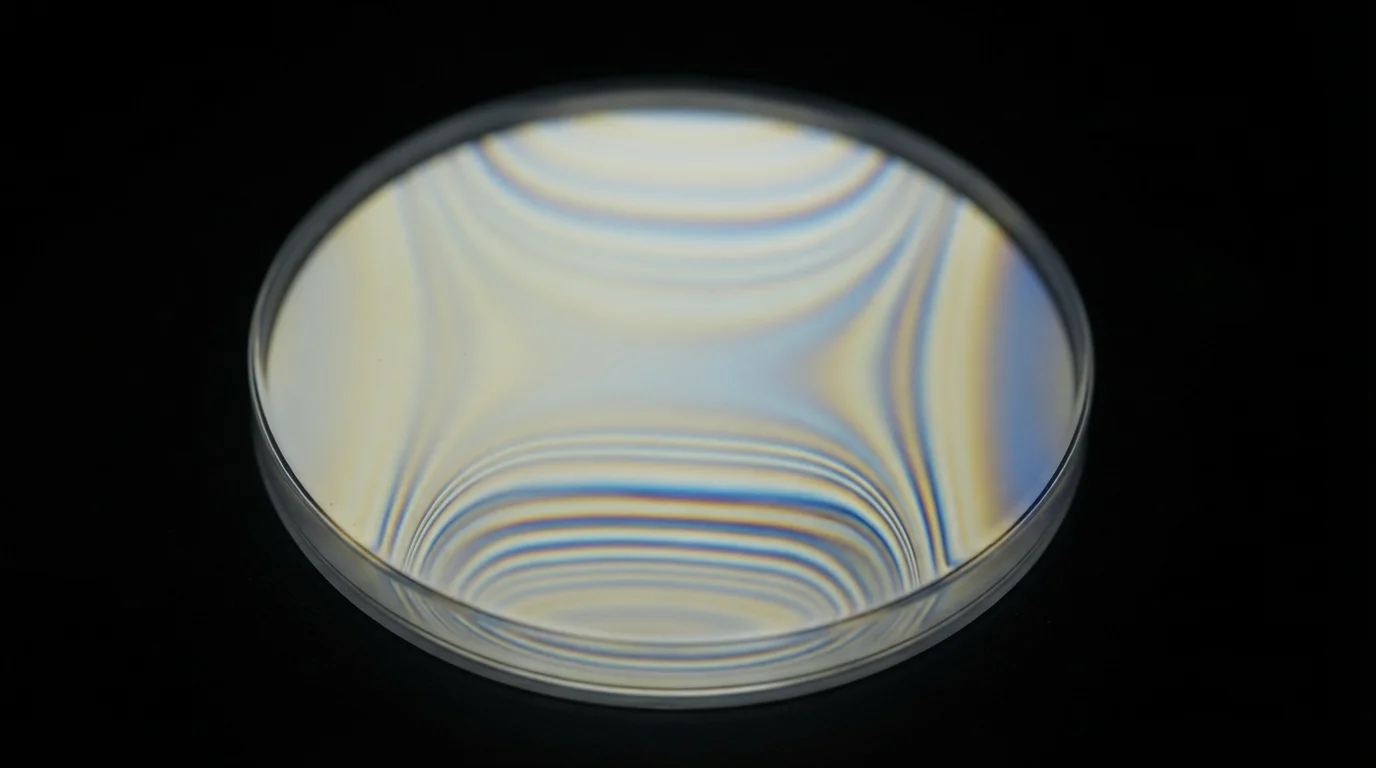
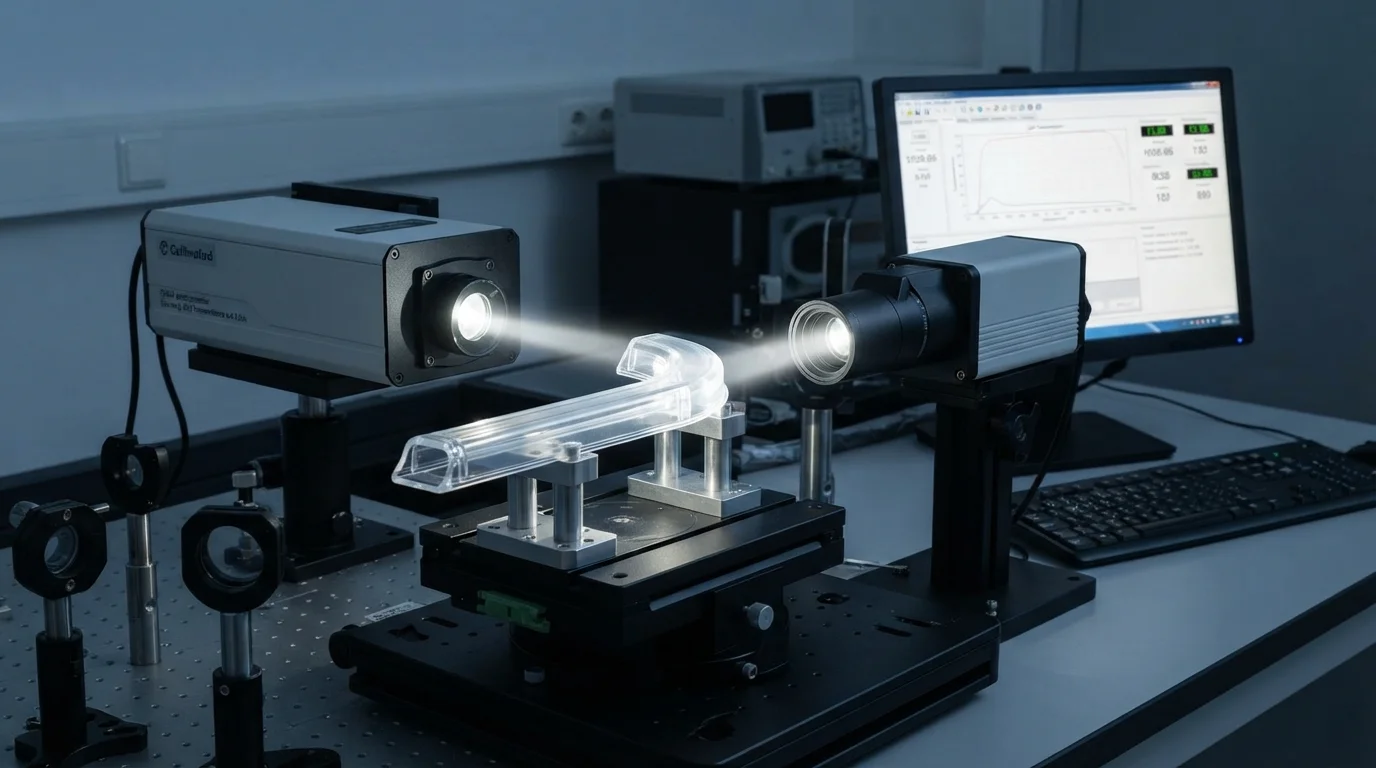
Die Kontrolle der inneren molekularen Ausrichtung und die Vermeidung von Eigenspannungen beim optisch klaren Kunststoffspritzgießen erfordert ein Gleichgewicht zwischen Schmelztemperaturen und Formkühlraten. Hohe Einspritzdrücke und schnelles Abkühlen erzeugen Scherspannungen in der Polymermatrix, die lokale Brechungsindexvariationen verursachen, die als Doppelbrechung bekannt sind. Polarisiertes Licht, das durch eine verspannte optische Linse fällt, erfährt eine Doppelbrechung, was die optische Klarheit beeinträchtigt. Das Aufrechterhalten hoher Formtemperaturen ermöglicht es den Polymerketten, sich vor dem Erstarren zu entspannen, wodurch eingefrorene Orientierungsspannungen minimiert werden. Die Verlangsamung der Einspritzgeschwindigkeit in der Nähe der Angüsse reduziert weiterhin lokale Scherspannungen und beseitigt Angussblush und optische Trübung.
Hochtransparente Polymerharze (PMMA, optisches PC, COC, COP)
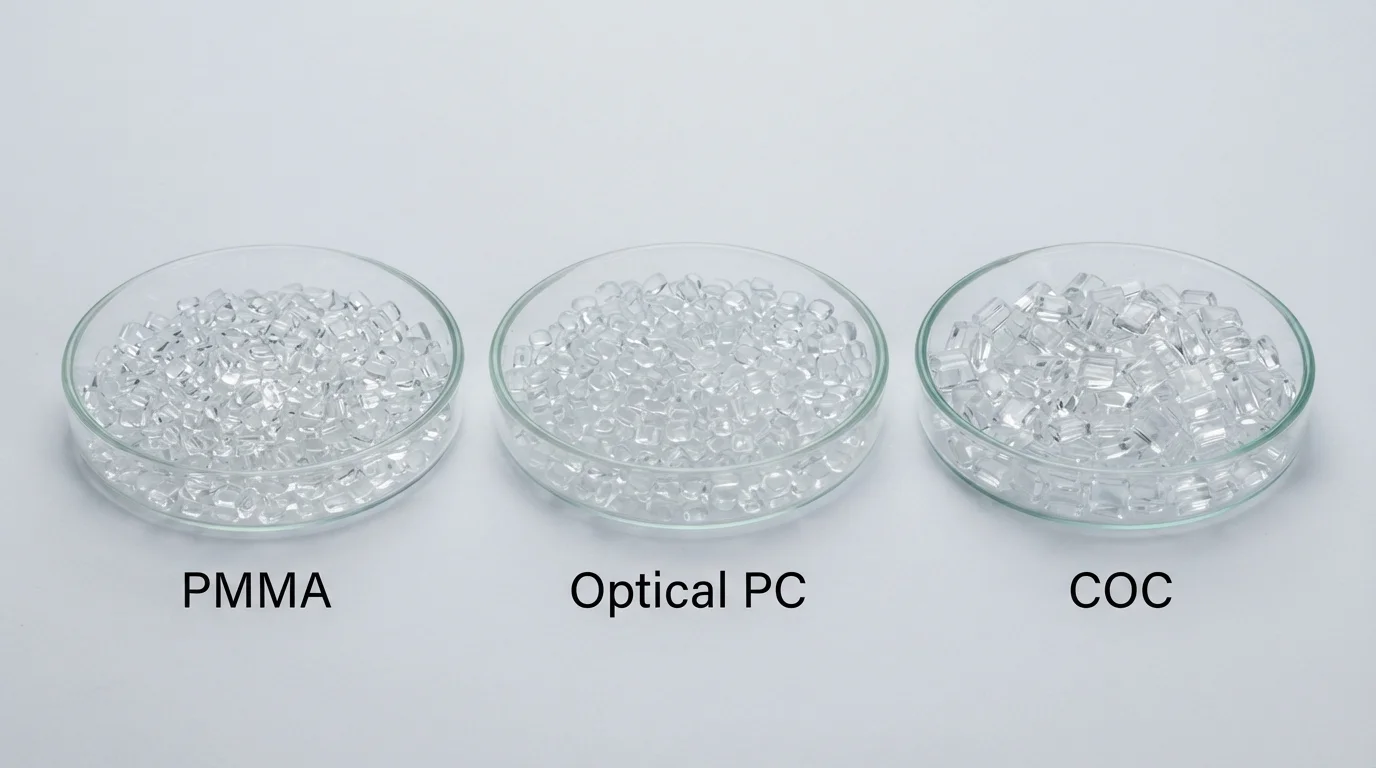
Die Auswahl geeigneter Harze für das optisch klare Kunststoffspritzgießen gewährleistet maximale Lichtdurchlässigkeit und thermische Beständigkeit. Polymere wie PMMA (Acryl) bieten eine Lichtdurchlässigkeit von über 92%, was sie ideal für Automobil-Lichtleiter und Instrumentenabdeckungen macht. Optisches Polycarbonat (PC) bietet hohe Schlagfestigkeit bei 89% Lichtdurchlässigkeit für schützende Sensorabdeckungen. Fortschrittliche Diagnoseoptiken verwenden cyclisches Olefin-Copolymer (COC) oder cyclisches Olefin-Polymer (COP) aufgrund ihrer nahezu null Autofluoreszenz und glasähnlichen Klarheit.
| Optisches Polymerharz | Lichtdurchlässigkeit (%) | Brechungsindex | Wärmeformbeständigkeit (°C) | Primäre optische Anwendung |
|---|---|---|---|---|
| PMMA (Plexiglas 8N) | > 92% | 1.49 | 95°C | Automobil-Lichtleiter & HUD-Displays |
| Optisches PC (Makrolon 2407) | ~ 89% | 1.58 | 125°C | Schutzsensoren-Abdeckungen & Scheinwerferlinsen |
| COC (TOPAS 5013) / COP | > 92% | 1.53 | 130°C | Mikrofluidische Diagnoseküvetten & Linsen |
SPI A-1 Spiegelpolitur & S136 gehärtete Edelstahlformen
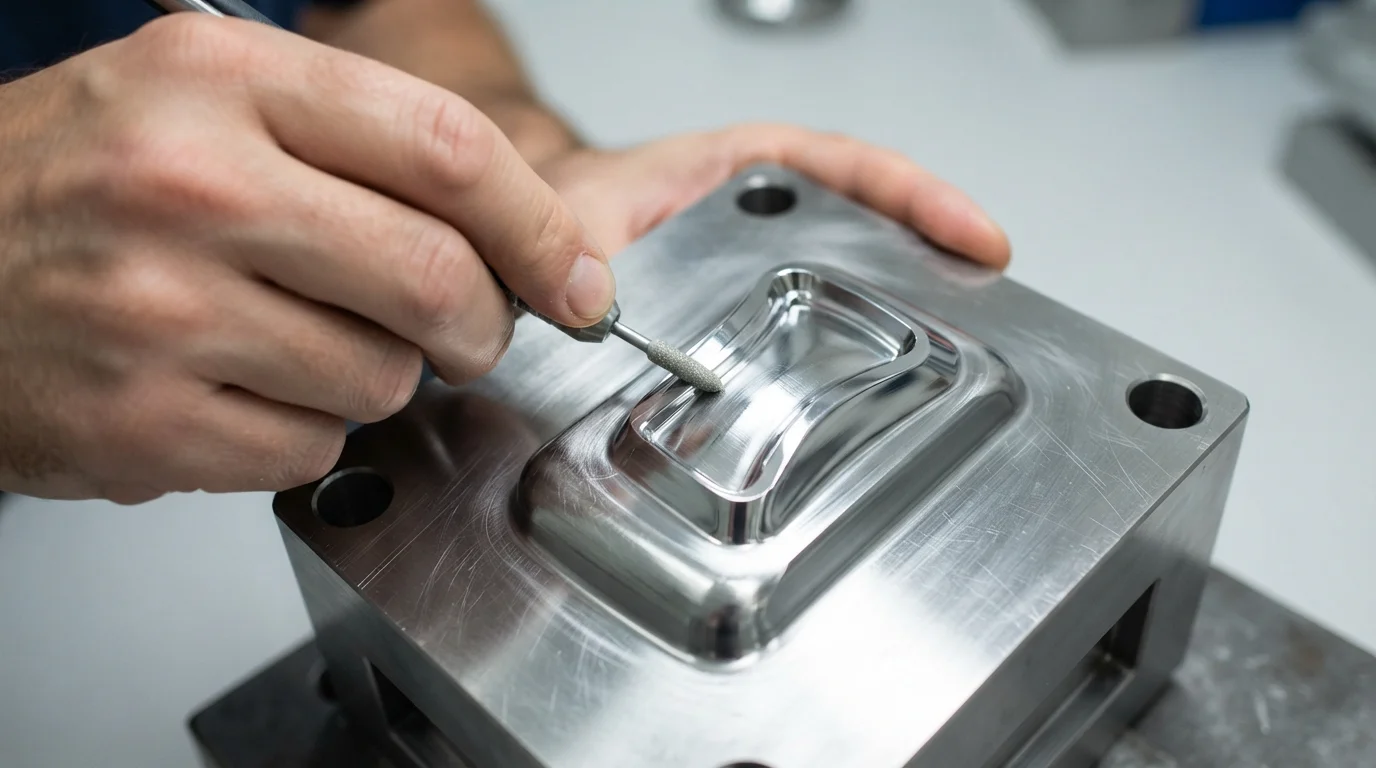
Die Bearbeitung von hochglanzpolierten Kavitätenstählen für das Spritzgießen von optisch klarem Kunststoff erfordert spezielle Werkzeugbauprotokolle. Kavitätenoberflächen müssen aus Premium- S136-Edelstahl, wärmebehandelt auf HRC 48-52, bearbeitet werden, um Korrosion und mikroskopische Kratzer zu widerstehen. Um eine SPI A-1 Spiegelpolitur zu erreichen, ist ein progressives Handpolieren mit Diamantpasten bis zu 3-Mikron-Partikelgrößen erforderlich. Spiegelpolierte Werkzeugkavitäten eliminieren Oberflächenmikrorauheit und gewährleisten ein sauberes Entformen ohne flüssige interne Trennmittel.
Optische Werkzeugbaustandards umfassen:
- Auswahl von S136 Edelstahl—Die Verwendung von hochchromhaltigem Edelstahl verhindert Mikrolochfraß, der durch Umgebungsfeuchtigkeit oder Ausgasen verursacht wird.
- Progressives Diamantpolieren—Das Läppen von Kavitätenoberflächen mit Diamantpaste erreicht eine optische SPI A-1 Spiegeloberfläche.
- Optimierung der Funkenerosion—Die Herstellung von EDM-Elektroden aus feinkörnigem Graphit gewährleistet glatte Kavitätentexturen vor dem Handpolieren.
- Konforme Kühlkanalanordnung—Die Konfiguration von Wasserleitungen nahe der optischen Kavitätenoberflächen hält gleichmäßige Formkerntemperaturen aufrecht.
Reinraumumgebung zur Eliminierung von Staub und schwarzen Punkten
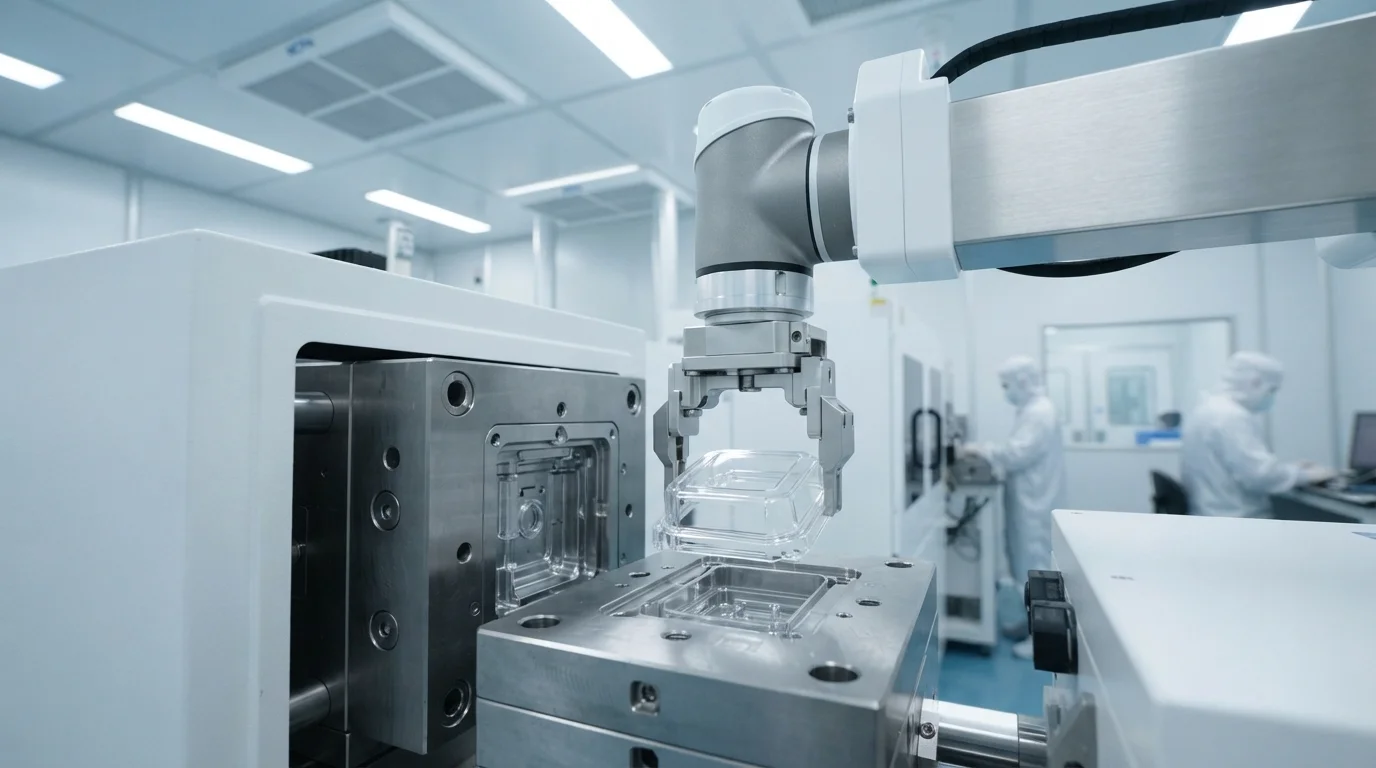
Die Durchführung von optischem Klarkunststoff-Spritzgießen in partikelkontrollierten Umgebungen verhindert, dass sich Luftstaub in die heiße Polymerschmelze einbettet. Einzelne mikroskopische Staubpartikel, die auf einer warmen Linsenoberfläche landen, erzeugen schwarze Punkte und führen zur vollständigen Ablehnung des optischen Teils. Der Betrieb von Reinraum-Spritzgießzellen mit Überdruck und mehrstufiger HEPA-Filtration gewährleistet eine makellose Luftqualität während der Plastifizierung und der Schüttgutverpackung. Automatisierte Drei-Achs-Roboter handhaben die geformten Linsen direkt und eliminieren manuelle Handhabungsrisiken und Hautölübertragungen.
Häufig gestellte Fragen (FAQs)
Was verursacht Doppelbrechung beim optischen Kunststoff-Spritzgießen?
Doppelbrechung wird durch verbleibende molekulare Spannungen verursacht, die während des schnellen Abkühlens oder des Hochscher-Spritzgießens im Polymer eingeschlossen werden. Das Erhöhen der Formtemperaturen und die Optimierung der Nachdruckprofile ermöglicht es den Polymerketten, sich zu entspannen, wodurch die Doppelbrechung in transparenten Teilen beseitigt wird.
Was ist der Unterschied zwischen SPI A-1 und SPI A-2 Formoberflächen?
SPI A-1 Politur stellt die höchste optische Spiegeloberfläche dar, poliert mit 3-Mikron-Diamantpaste auf gehärtetem Stahl. SPI A-2 Politur verwendet 6-Mikron-Diamantpaste und hinterlässt Mikrokratzer, die für optische Linsen mit hoher Transmission nicht akzeptabel sind.
Warum wird PMMA gegenüber PC für Lichtleiteranwendungen bevorzugt?
PMMA bietet eine höhere Lichttransmission (92% gegenüber 89%) und eine geringere optische chromatische Dispersion als PC. PC wird jedoch gewählt, wenn überlegene Schlagzähigkeit oder höhere Wärmeformbeständigkeitstemperaturen zwingend erforderlich sind.