
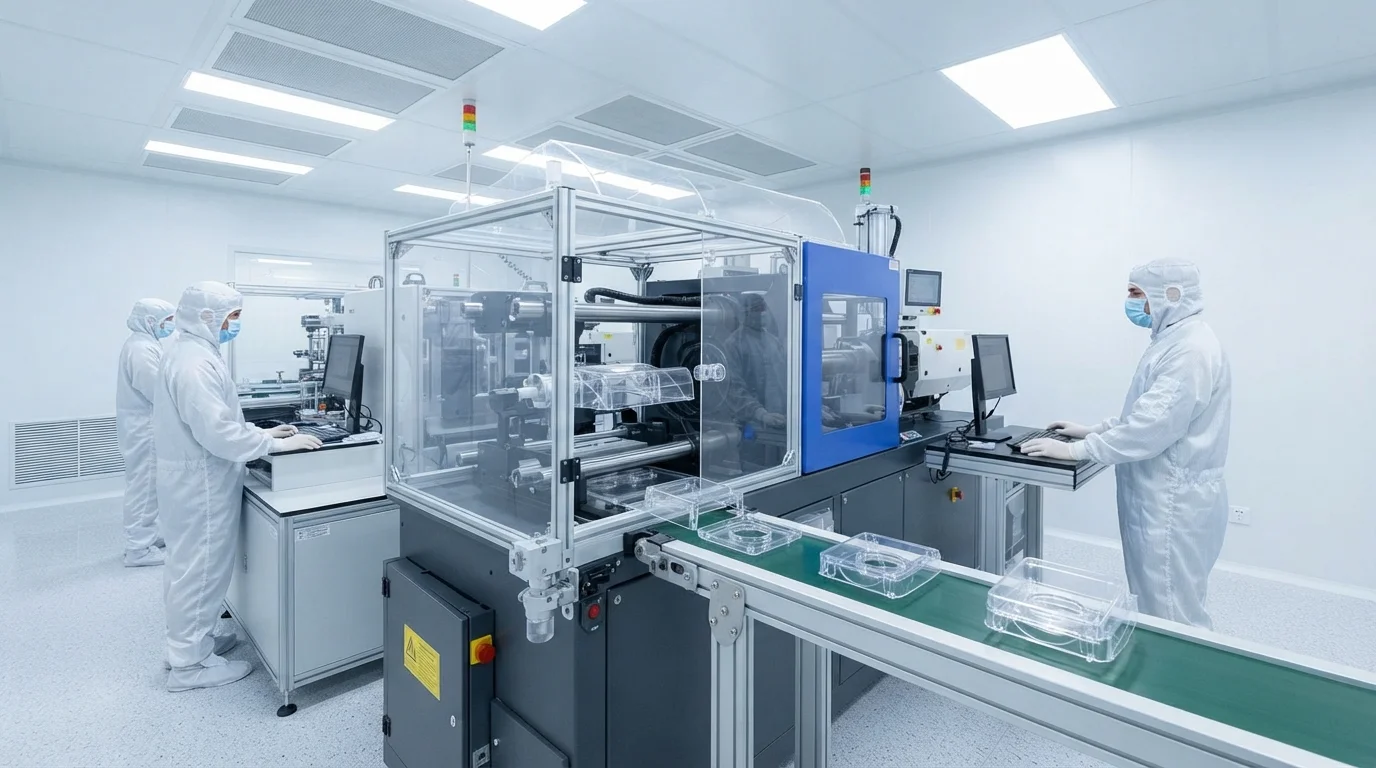
Optik lenslerde, ışık borularında ve sensör kapaklarında kusursuz ışık geçirgenliği, polimer saflığı ve kalıplama termal dinamikleri üzerinde sıkı kontrol gerektirir. Havada asılı mikroskobik toz parçacıkları, yüzeydeki splay izleri veya iç gerilme kaynaklı çift kırılma, ışık saçılmasına ve optik bozulmaya neden olur. Yüksek geçirgenlikli polimer bileşenlerin üretimi, temiz oda işleme, yüksek parlaklıkta kalıp boşluğu çelikleri ve hassas eriyik sıcaklığı profillemesine dayanır. JUCHENG, müşteri teknik çizimlerine göre titizlikle yüksek berraklıkta plastik optikler üreten, özel parçacık kontrollü üretim hücrelerini işletmektedir.
İçindekiler
PMMA/PC'de Çift Kırılma Kontrolü ve Kalıntı Gerilme Azaltımı
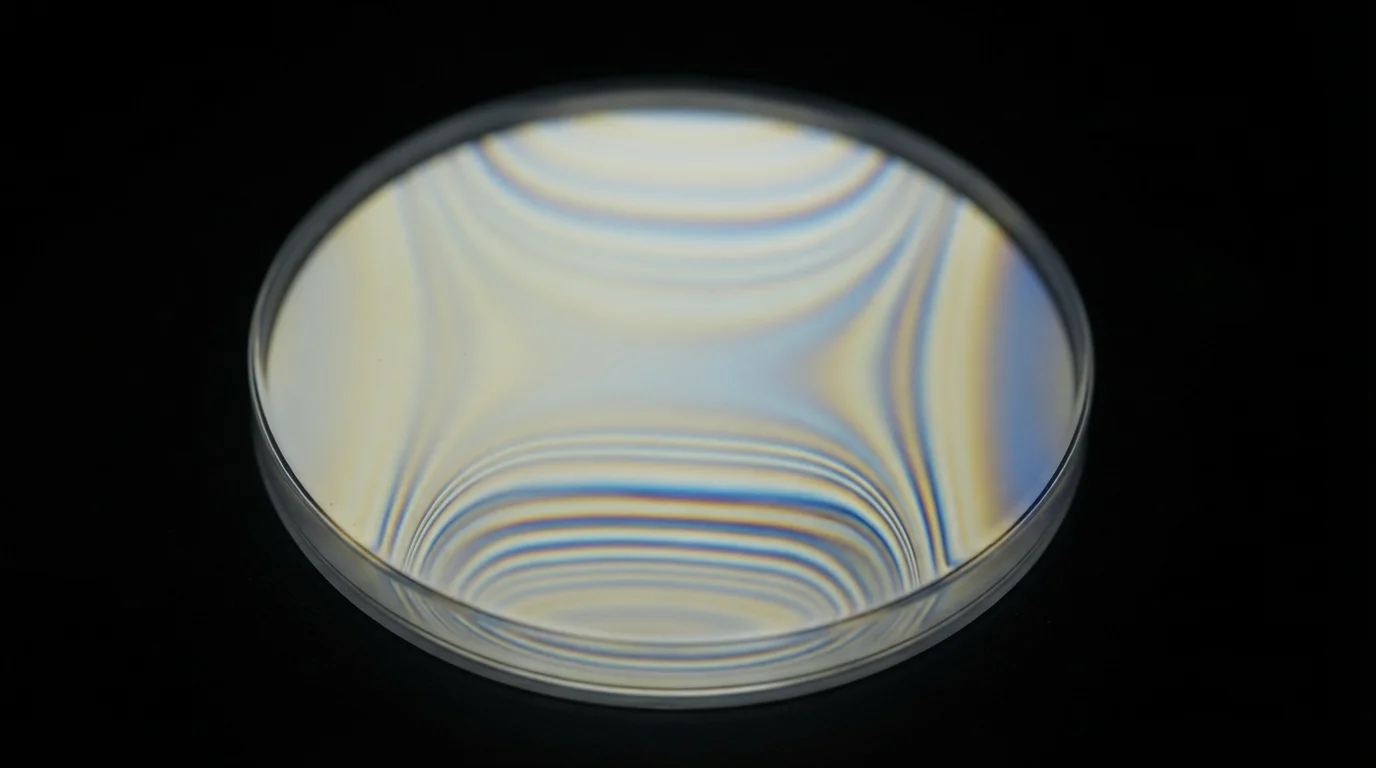
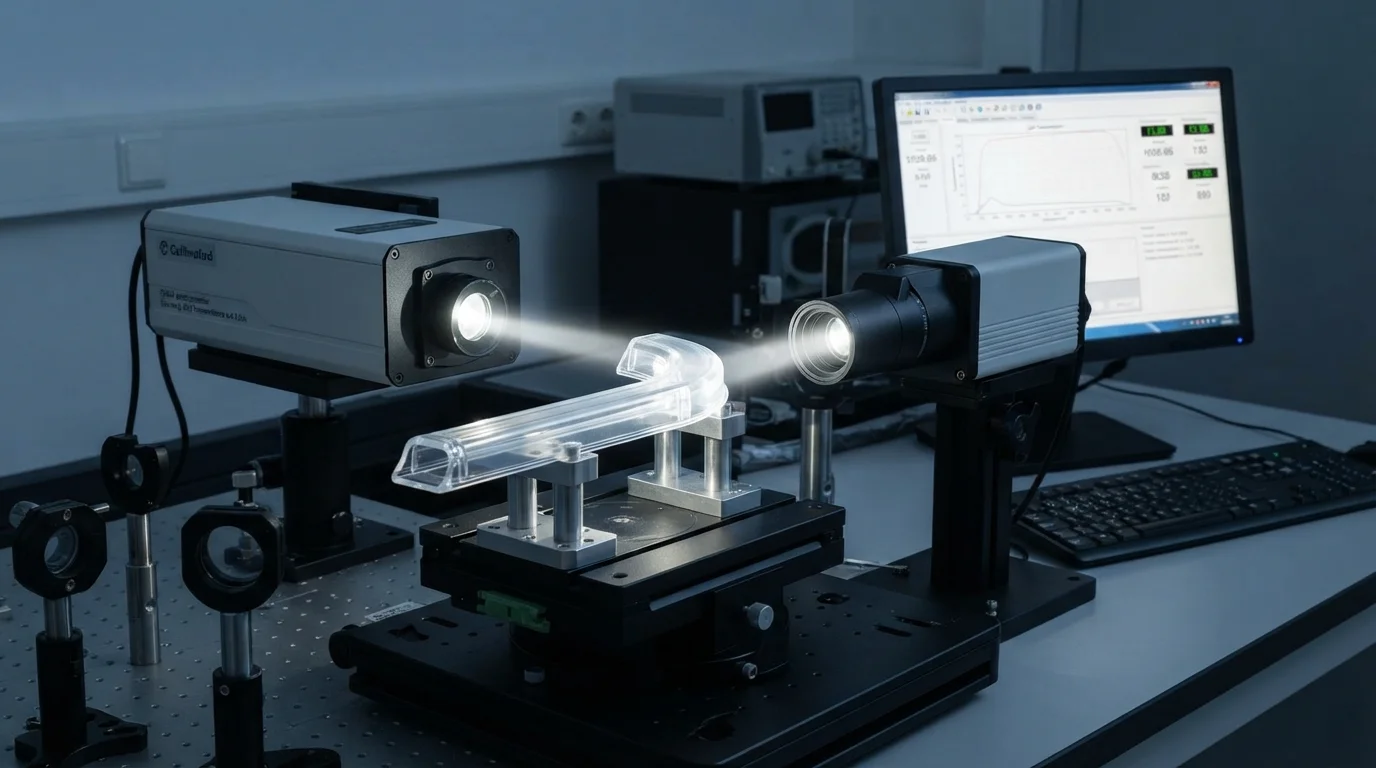
İç moleküler yönlenmeyi kontrol etmek ve kalıntı gerilmeleri önlemek optik şeffaf plastik kalıplama sırasında eriyik sıcaklıkları ile kalıp soğutma hızlarının dengelenmesini gerektirir. Yüksek enjeksiyon basınçları ve hızlı soğutma, polimer matrisi içinde kayma gerilmelerini hapsederek çift kırılma olarak bilinen yerel kırılma indisi değişimleri oluşturur. Gerilmiş bir optik lensten geçen polarize ışık çift kırılmaya uğrayarak optik berraklığı zayıflatır. Yüksek kalıp sıcaklıklarının korunması, polimer zincirlerinin katılaşmadan önce gevşemesine olanak tanıyarak donmuş yönlenme gerilmelerini en aza indirir. Kapılar yakınında enjeksiyon hızının yavaşlatılması, yerel kayma gerilmelerini daha da azaltarak kapı kızarmasını ve optik bulanıklığı ortadan kaldırır.
Yüksek Geçirgenlikli Polimer Reçineler (PMMA, Optik PC, COC, COP)
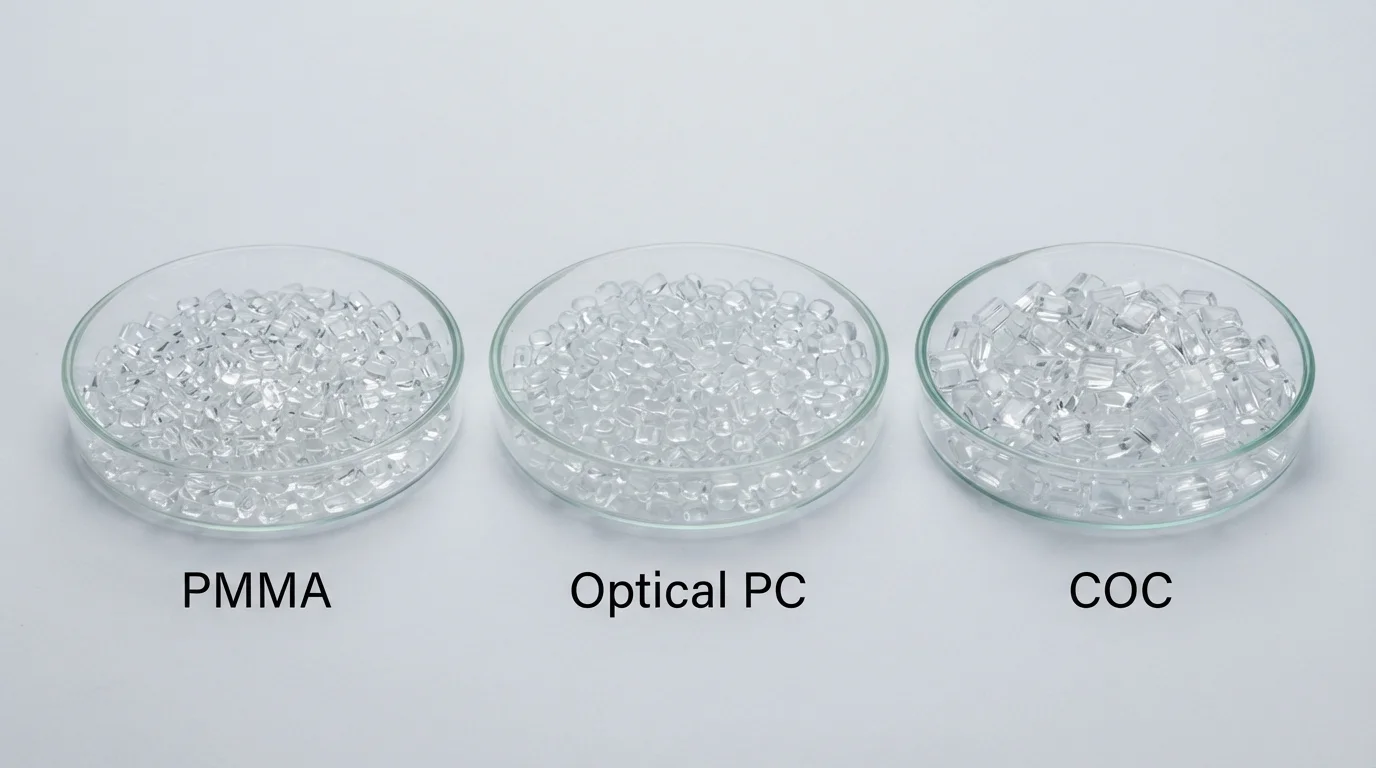
Optik şeffaf plastik kalıplama için uygun reçinelerin seçilmesi, maksimum ışık geçirgenliği ve termal dayanım sağlar. PMMA (akrilik) gibi polimerler % üzerinde ışık geçirgenliği sunarak otomotiv ışık kılavuzları ve gösterge kapakları için ideal hale gelir. Optik kalite polikarbonat (PC) koruyucu sensör kapakları için % ışık geçirgenliğinin yanı sıra yüksek darbe direnci sağlar. Gelişmiş teşhis optikleri, neredeyse sıfır otofloresans ve cam benzeri berraklıkları nedeniyle siklik olefin kopolimeri (COC) veya siklik olefin polimeri (COP) kullanır.
| Optik Polimer Reçine | Işık Geçirgenliği (%%) | Kırılma İndisi | Isı Sehimi Sıcaklığı (°C) | Birincil Optik Uygulama |
|---|---|---|---|---|
| PMMA (Plexiglas 8N) | > % | 1.49 | 95°C | Otomotiv ışık kılavuzları ve HUD ekranları |
| Optik PC (Makrolon 2407) | ~ 89% | 1.58 | 125°C | Koruyucu sensör kapakları ve far lensleri |
| COC (TOPAS 5013) / COP | > % | 1.53 | 130°C | Mikroakışkan tanı küvetleri ve lensler |
SPI A-1 Ayna Parlaklığı ve S136 Sertleştirilmiş Paslanmaz Çelik Kalıplar
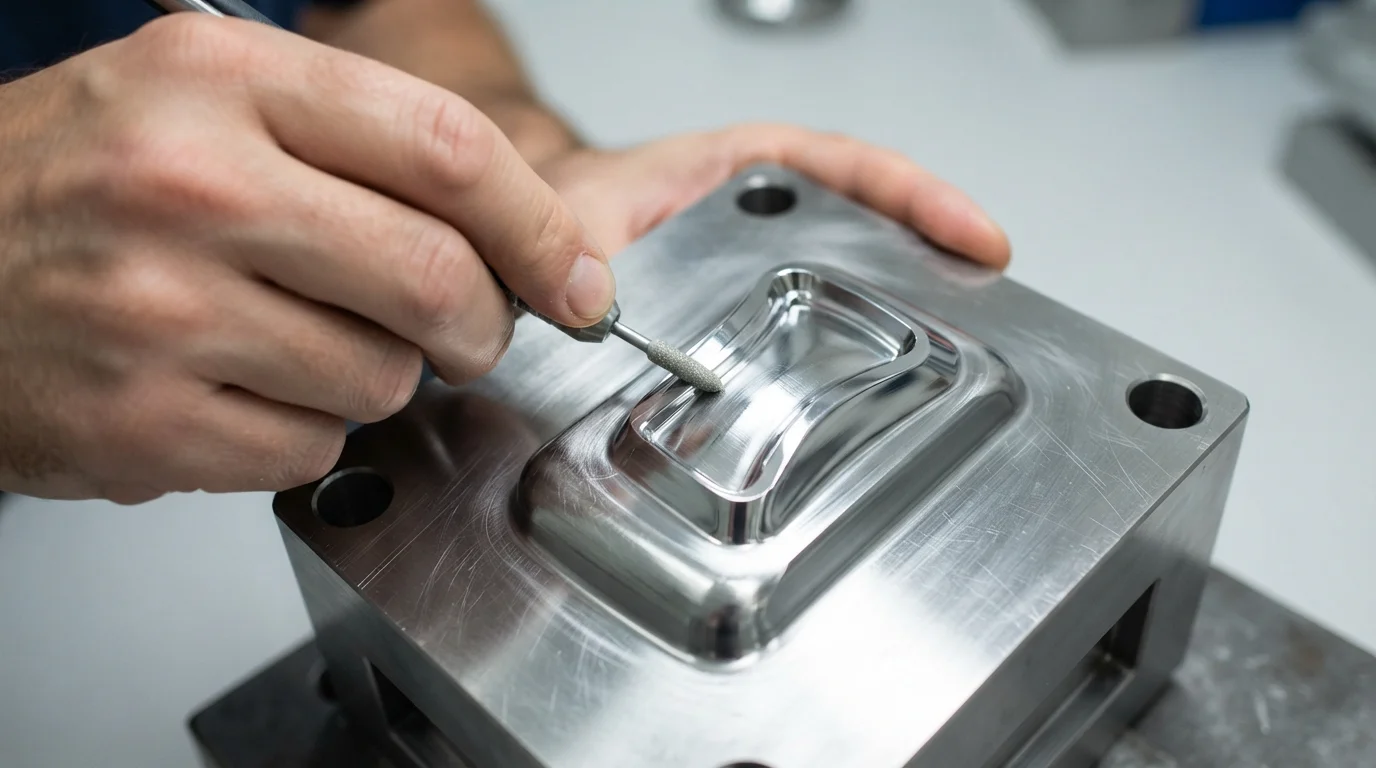
Optik şeffaf plastik kalıplama talepleri için yüksek parlaklıkta kavite çeliklerinin işlenmesi özel takım imalat protokolleri gerektirir. Kavite yüzeyleri birinci sınıf S136 paslanmaz çelik, mikroskobik çizilmeye ve korozyona direnç göstermesi için HRC 48-52'ye ısıl işlem uygulanmıştır. Bir SPI A-1 ayna parlaklığı elde etmek, 3 mikron partikül boyutlarına kadar inen elmas pasta bileşikleri kullanılarak kademeli el ile parlatma gerektirir. Ayna parlaklığındaki kalıp boşlukları yüzeydeki mikro pürüzlülüğü ortadan kaldırarak, sıvı iç yağlayıcı gerektirmeden temiz kalıp çıkışı sağlar.
Optik kalıpçılık standartları şunları içerir:
- S136 paslanmaz çelik seçimi—Yüksek kromlu paslanmaz çelik kullanımı, ortam nemi veya gaz çıkışından kaynaklanan mikro çukurlaşmayı önler.
- Kademeli elmas parlatma—Kalıp boşluğu yüzeylerinin elmas pasta ile leplenmesi, SPI A-1 optik ayna yüzeyi elde eder.
- Elektro-erozyon işleme optimizasyonu—İnce taneli grafit ile EDM elektrotlarının üretilmesi, el ile parlatma öncesinde pürüzsüz kalıp boşluğu dokuları sağlar.
- Uyumlu soğutma kanalı yerleşimi—Su hatlarının optik kalıp boşluğu yüzeylerine yakın yapılandırılması, tekdüze kalıp çekirdek sıcaklıklarını korur.
Toz ve Siyah Noktaları Ortadan Kaldırmak için Temiz Oda Ortamı
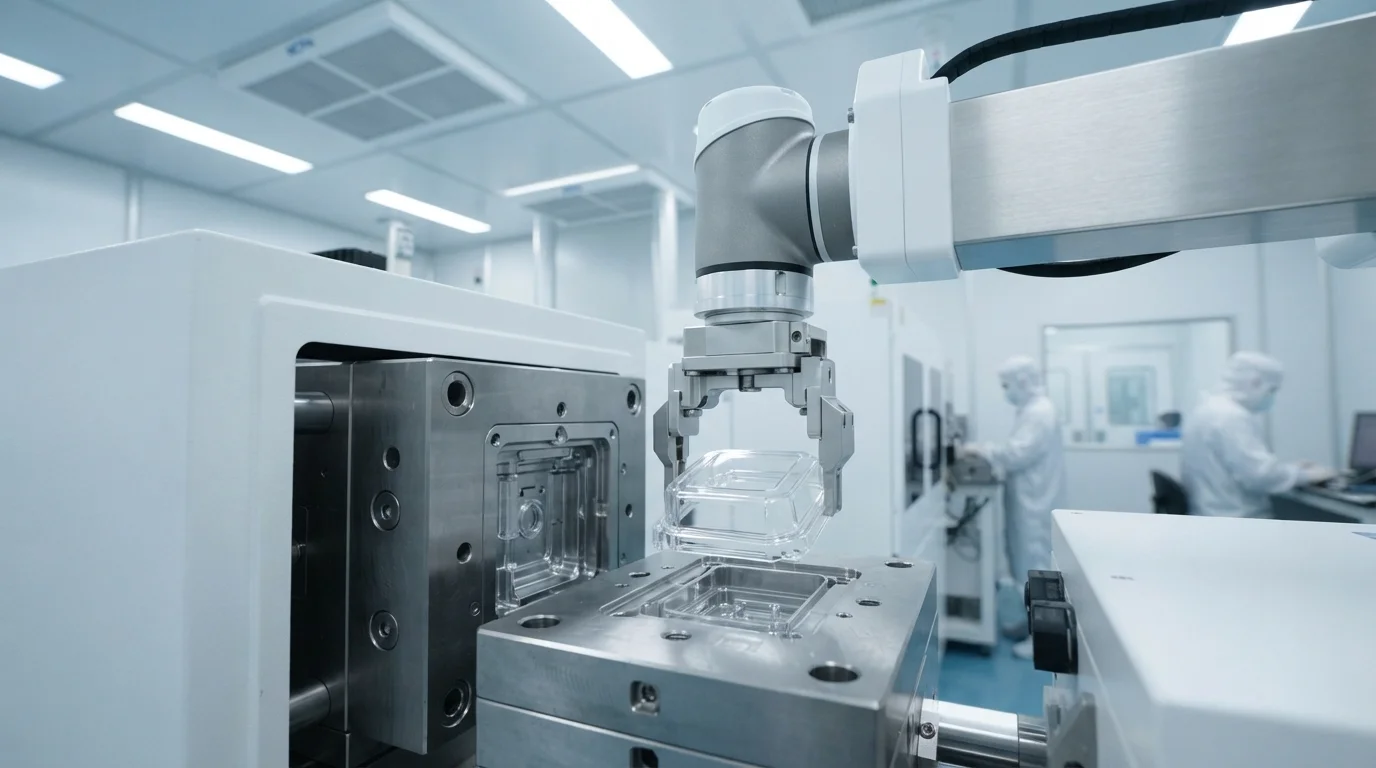
Optik şeffaf plastik kalıplamanın partikül kontrollü ortamlarda gerçekleştirilmesi, havadaki tozun sıcak polimer eriyiğine gömülmesini önler. Sıcak bir lens yüzeyine konan tek bir mikroskobik toz partikülü siyah noktalar oluşturarak optik parçanın tamamen reddedilmesine yol açar. Çok kademeli HEPA filtrelemeli pozitif basınçlı temiz oda kalıplama hücrelerinin işletilmesi, plastikleştirme ve damla ambalajlama sırasında el değmemiş hava kalitesini korur. Otomatik üç eksenli robotlar kalıplanmış lensleri doğrudan elleçleyerek manuel elleçleme risklerini ve cilt yağı transferlerini ortadan kaldırır.
Sıkça Sorulan Sorular (SSS)
Optik plastik kalıplamada çift kırılmanın nedeni nedir?
Çift kırılma, hızlı soğutma veya yüksek kayma gerilmeli enjeksiyon sırasında polimerin içinde hapsolan artık moleküler gerilmeden kaynaklanır. Kalıp sıcaklıklarının yükseltilmesi ve paketleme basıncı profillerinin optimize edilmesi, polimer zincirlerinin gevşemesine olanak tanıyarak şeffaf parçalarda çift kırılmayı ortadan kaldırır.
SPI A-1 ve SPI A-2 kalıp yüzey işlemleri arasındaki fark nedir?
SPI A-1 parlatma, sertleştirilmiş çelik üzerinde 3 mikronluk elmas macunla parlatılan en yüksek optik ayna yüzeyini temsil eder. SPI A-2 parlatma, yüksek geçirgenlikli optik lensler için kabul edilemez olan mikro çizikler bırakan 6 mikronluk elmas macun kullanır.
Işık kılavuzu uygulamalarında neden PC yerine PMMA tercih edilir?
PMMA, PC'ye kıyasla daha yüksek ışık geçirgenliği (92%'ye karşı 89%) ve daha düşük optik renk dağılımı sağlar. Ancak, üstün darbe direnci veya daha yüksek ısı sapma sıcaklıkları zorunlu olduğunda PC seçilir.