
共射出成形の欠陥は、スキンとコアがキャビティ内をどのように移動したかの証拠として表面を読み解くと、診断が容易になります。コアの突き抜け、スキン被覆の不均一、目に見える流動境界、ショートフィル、色ムラなどは、充填シーケンスの異なる部分を示唆している可能性があります。症状だけでは原因を特定できることはほとんどなく、ゲート設計、材料の組み合わせ、溶融状態、タイミング、ベント、形状が相互に影響し合うことがあります。.
欠陥がどこに現れるか、そして同じ場所で繰り返すかどうかを記録します。生産の初期、中期、後期の部品を比較し、そのパターンを流動方向や部品の機能面と関連付けます。一度に1つの制御された変更を行い、その修正が他の場所で新たな欠陥を生じさせていないか確認します。.
迅速な診断: 欠陥をマッピングし、それが安定しているか断続的かを判断し、スキン/コア境界を特定し、設定を変更する前にシーケンスを確認します。目に見える界面をすべて欠陥として扱わないでください。許容可否は図面と表面基準によって決まります。.
この記事では:
- プロセスを変更する前に欠陥をマッピングする
- コアの突き抜けまたはコアの露出
- スキンの不均一と目に見える界面
- ショートフィル、ヘジテーション、ガスの閉じ込め
- 色ムラとコンタミネーションの手がかり
- 管理されたトラブルシューティング手順
- FAQ
プロセスを変更する前に欠陥をマッピングする
部品の画像または図面上に欠陥の位置を記録します。ゲートからの距離、流動方向、近接する肉厚変化、リブ、穴、ベントに注目します。それが外観面、隠れた面、機能界面のいずれに発生しているかを記します。これにより、記憶に頼るのではなく、ショットやシフトをまたいで観察結果を比較可能にします。.
安定したパターンと断続的なパターンを区別します。1か所で繰り返す欠陥は形状や流動バランスに関係している可能性があり、移動したり散発的に現れる欠陥は材料の準備、機械のシーケンス、または変化する条件に関係している可能性があります。これらは仮説であり、診断ではありません。.
承認されたレシピと最近の変更を記録します。材料ロット、指定がある場合は調湿、着色剤、パージ、立ち上げ、メンテナンスを含みます。比較する部品が同じ金型と同じセットアップから得られたものであることを確認します。.
コアの突き抜けまたはコアの露出
連続したスキンが必要な箇所にコアが現れる場合、その露出が流動先端の位置、局所的な薄肉部、または断続的に繰り返すかどうかを特定します。ゲートからフィーチャーまでの経路、肉厚の遷移、シーケンスのタイミング、そして形状がコアに低抵抗の経路を作り出していないかを確認します。単一の機械設定が原因だと決めつけず、部品と金型を見直してください。.
意図した材料が装填され、シーケンスが安定していることを確認します。材料や色の変更により、以前は目立たなかった界面がより見えるようになることがあります。欠陥がボス、リブの交差部、または急激な遷移部で発生する場合は、プロセスの確認と併せて形状またはゲートの仮説を検証してください。両者が互いを増幅させることがあります。.
調整を受け入れる前に、露出箇所だけでなくそれ以上を検査してください。ある表面を改善する変更が、界面をずらしたり、他の箇所の充填に影響したりする可能性があります。位置、影響を受けたショット、許容できる露出の境界を記録してください。.
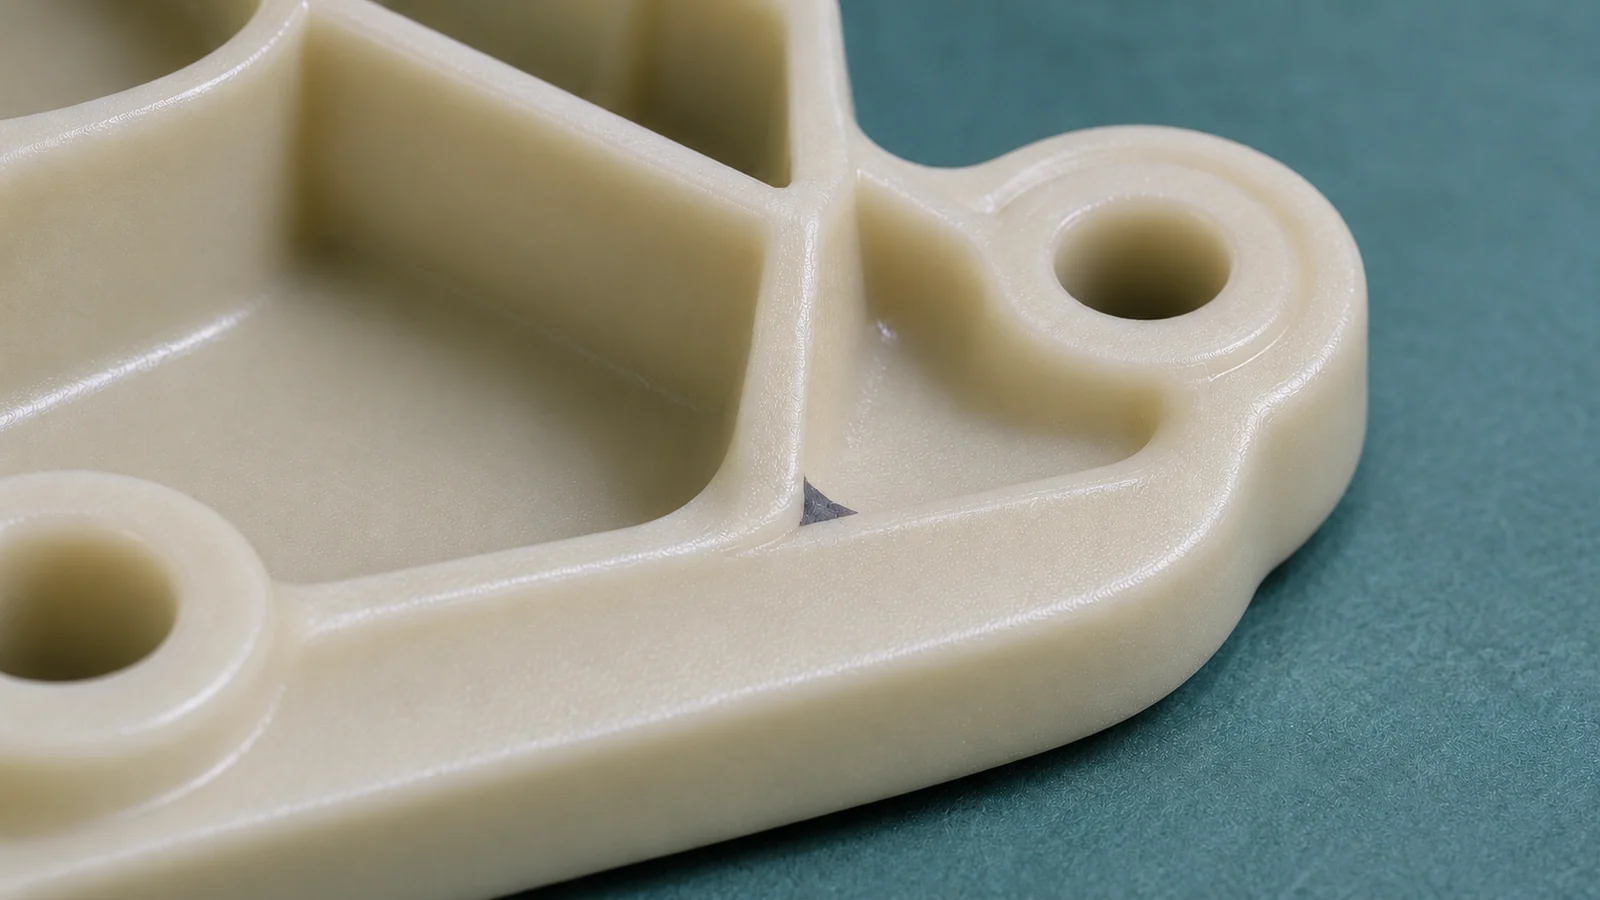
スキンの不均一と目に見える界面
複雑な形状では、スキン厚さは全体に均一である必要はありません。表面に筋、蛇行する境界、または局所的な光沢や質感の違いが見られる場合は、そのパターンを流動長、肉厚、コーナー、断面変化に対応付けてください。形状によって、流動先端はゾーンごとに異なる挙動を示すことがあります。.
どの外観変化が規格外であるかを確認してください。目に見える界面は、定義された領域では想定内でも、顧客向けパネルでは許容できない場合があります。承認済みサンプルと、一貫した照明・距離・視角を用いることで、検査員が部品を一貫して分類できます。.
仕上げに注目する前に、ゲート配置と充填順序が意図した範囲を実現しているかを確認してください。表面処理は、不安定な界面を修正せずに症状を隠す可能性があります。プロセス選択の背景については、次を参照してください: ツーショット成形と共射出成形の比較; 。これらの方法は互換可能なものとして扱うべきではありません。.
ショートフィル、ヘジテーション、ガスの閉じ込め
ショートショットとヘジテーションマークを流動経路に沿って追跡してください。薄肉部、長い流動距離、急激な拡張、狭いゲート、流れを分割して再合流させる形状を探してください。ガスが滞留しうる箇所のベントやパーティングラインの状態を検査してください。ただし、不完全充填のすべてがベントの問題であると決めつけないでください。.
スキン/コアの順序を不完全充填領域と比較してください。ロット、立ち上げ、またはセットアップ調整の後に充填が変化した場合は、そのタイミングを記録してください。設定値を変更する前に、材料の状態と配合を承認仕様と照合してください。証拠が形状やゲート制限を示す場合、生産現場のみの調整よりもエンジニアリングレビューが適切なことがあります。.
両面と隣接する形状を検査してください。滞留ガスは焼けや変色を残すことがあり、ヘジテーションは目に見える線を残すことがあります。これらの手がかりは調査を絞り込みますが、原因と修正を確認するにはプロセス記録と機能試験が必要です。.
色ムラとコンタミネーションの手がかり
色のばらつきは、材料、着色剤、パージ、混合、または異なるスキン材とコア材による視覚的効果に起因する可能性があります。材料の識別とカラーコンセントレートを確認し、ロット間の移行を確認してください。ばらつきが流れに沿うのか、立ち上げ時に現れるのか、ショットごとに変化するのかを判断してください。.
真の色変化と、光沢・質感・スキン被覆の違いを区別してください。合意された照明の下で一貫した基準と比較し、スマートフォンの写真だけに頼らず成形表面を検査してください。局所的な変化はゲートと流れに対応付け、広範囲または断続的な変化は材料とセットアップ履歴の確認が必要です。.
材料が異なる場合は、それぞれの役割と外観基準が文書化されていることを確認してください。関連する親トピックは次です: プラスチック射出成形; 。共射出は、一般的な色効果ではなく、定義された材料とプロセスの組み合わせとして評価する必要があります。.
管理されたトラブルシューティング手順
- 封じ込めと分類。. 影響を受けた部品を分離し、欠陥の種類を特定し、位置と頻度を記録します。.
- ベースラインを確立する。. 承認済みのレシピ、材料の識別情報、起動状態、および最近の工具または機械の変更を記録する。.
- 症状を流れに関連付ける。. ゲート、流れ方向、インターフェース、セクションの変化、およびベントを図面上にマークする。.
- 1つの仮説を検証してください。. 承認済みの変数を1つ変更するか、設計/工具の特徴を1つ検査し、変更前後のサンプルを保持する。.
- 部品全体を確認する。. 該当する場合、外観、寸法、接合または機能、および再現性をチェックする。.
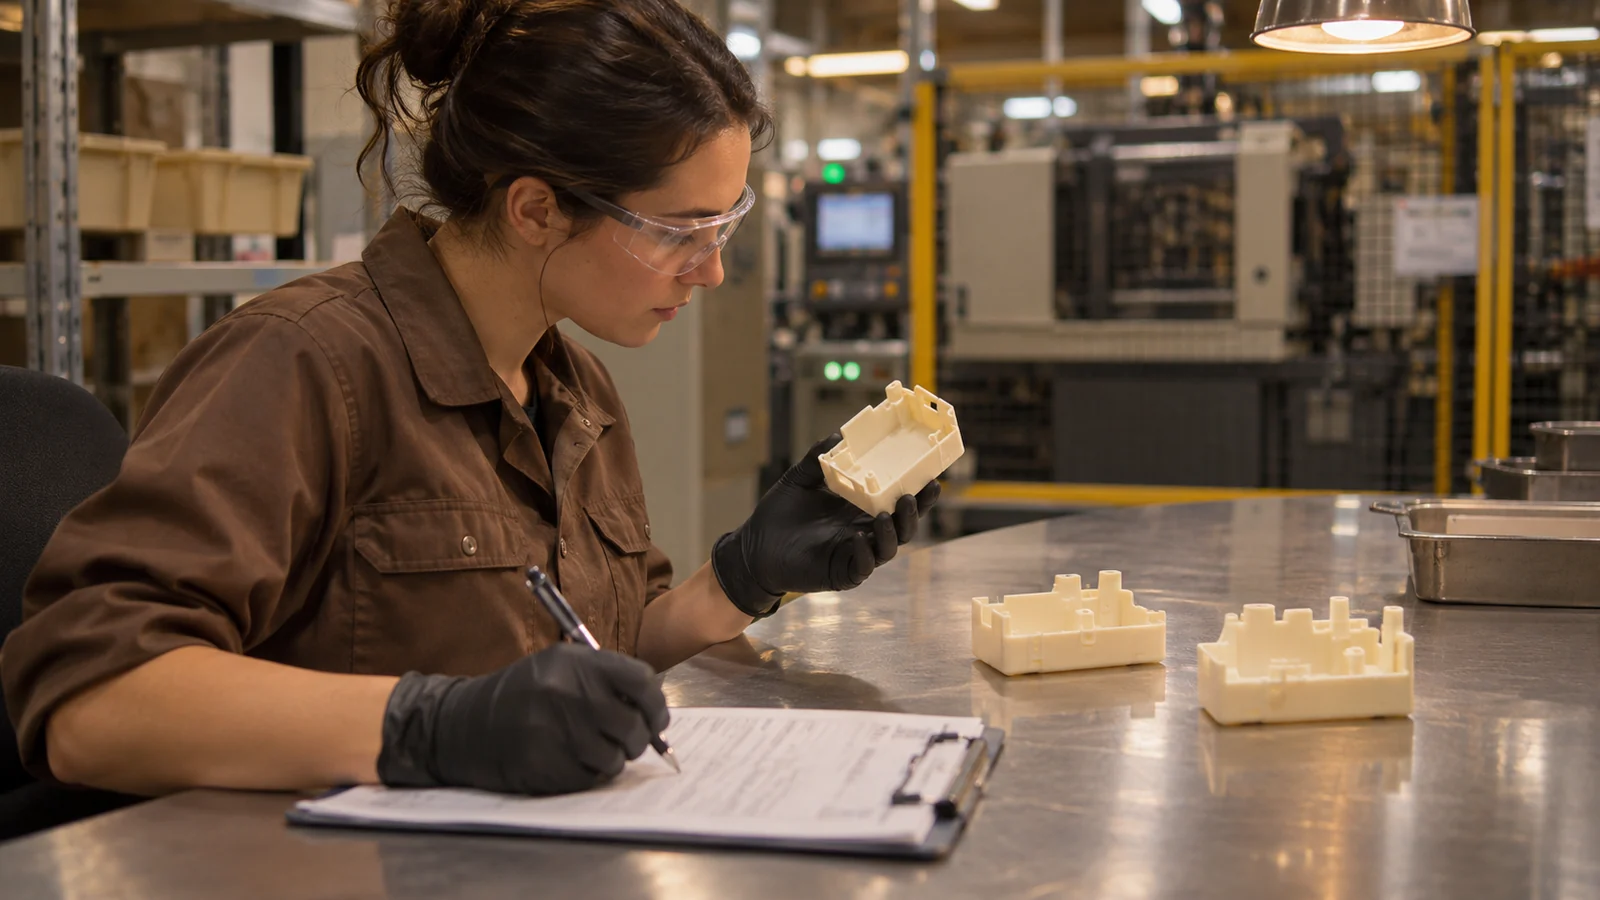
日付、材料ロット、キャビティ、位置、推定原因、変更、および結果を含む不良ログを保持する。これにより繰り返しの試行錯誤が減り、起動時の問題と設計またはプロセスウィンドウの問題を切り分けやすくなる。.
FAQ
目に見えるスキン-コア境界は常に不良なのか?
いいえ。合意された外観または機能基準に違反する場合にのみ不良である。生産前に許容される位置と視認性を定義する。.
コアブレイクスルーを修正するために射出速度を上げるべきか?
証拠なしでは行わない。結果は工具、材料、形状、およびシーケンスに依存する。ベースラインを記録し、管理された承認済みの仮説を1つ検証する。.
ショートショットはプロセス設定の変更だけで修正できるのか?
常にそうとは限らない。材料の状態、ゲートと流路、ベント、形状、およびシーケンスがすべて影響する可能性がある。まず位置と再現性を診断する。.
エンジニアリングレビューに役立つ情報は何か?
欠陥箇所をマークした写真、部品および工具の識別情報、材料の詳細、発生頻度、工程記録、合否判定基準を提供してください。.