Polietereimmide (PEI/Ultem)

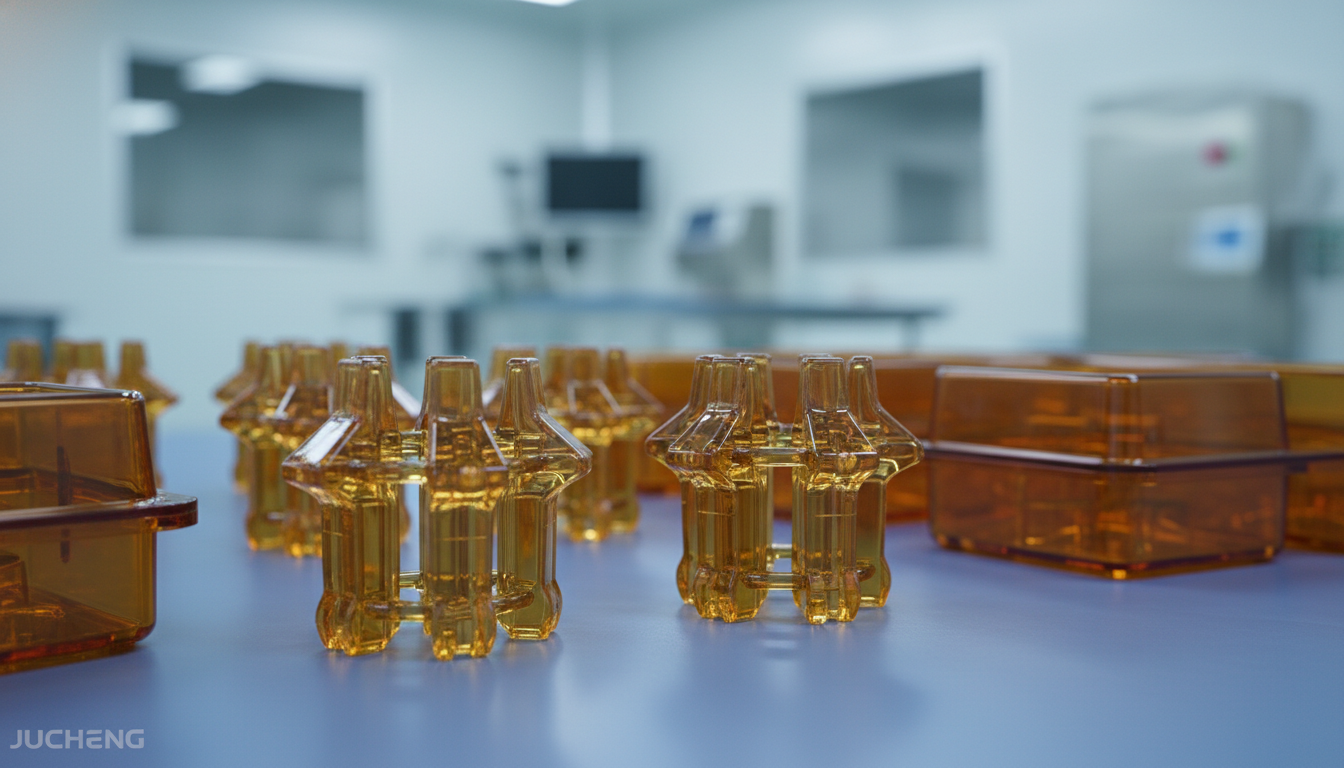
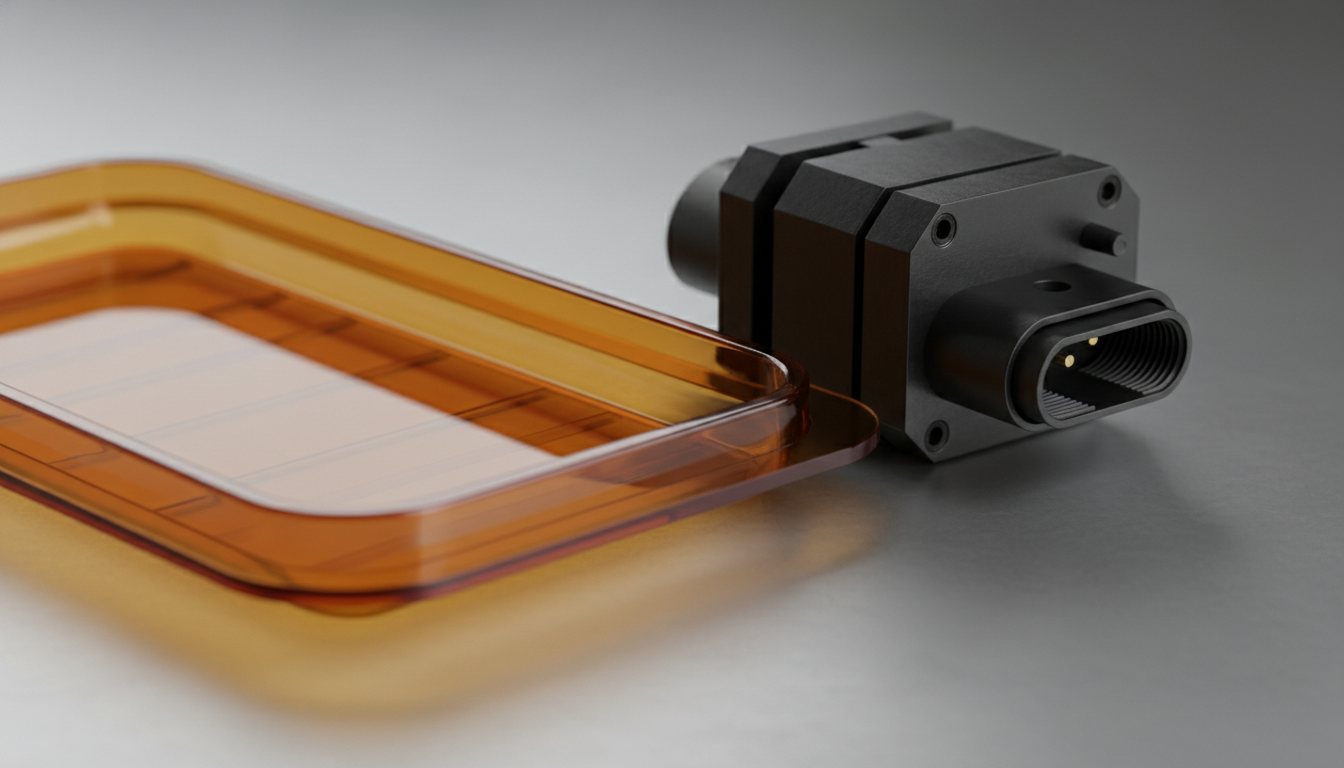
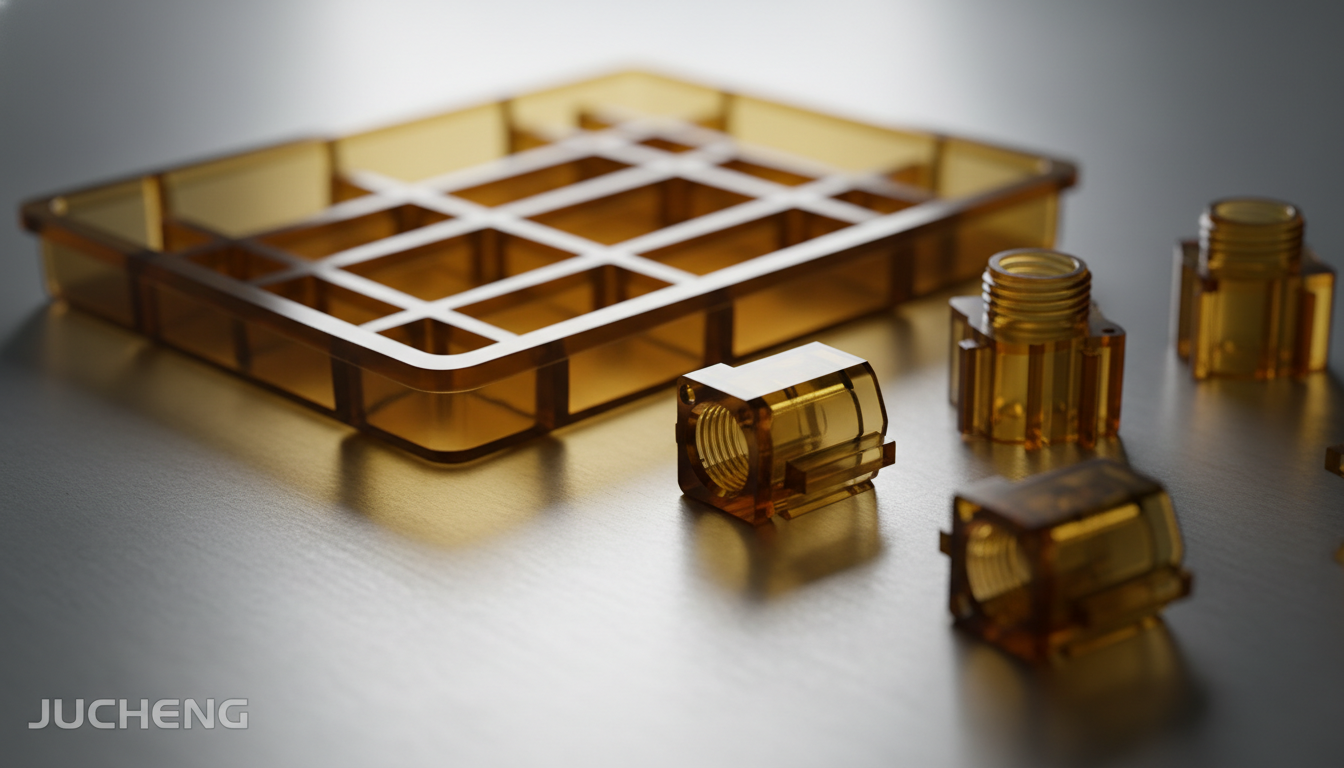
La polietereimmide (PEI), nota soprattutto come SABIC Ultem, è un polimero amorfo ad alte prestazioni che offre resistenza meccanica simile al metallo, eccezionali proprietà dielettriche, ritardo di fiamma intrinseco (UL 94 V-0) e trasparenza ottica di colore ambra. Presso Jucheng Precision, struttura certificata ISO 9001, ISO 13485 e IATF 16949, siamo specializzati nello stampaggio a iniezione di PEI ad alta temperatura (qualità non rinforzate, con carica di vetro e conformi all'aviazione). Con oltre 35 presse di stampaggio avanzate (50-650T) e oltre 25 macchine CNC a 5 assi interne, controlliamo le elevate temperature di fusione del PEI (340°C-400°C) e la sua sensibilità al taglio. Offriamo analisi DFM gratuita entro 24 ore per prevenire linee di saldatura estetiche, garantendo precisione a livello di micron verificata tramite ispezione CMM Zeiss.

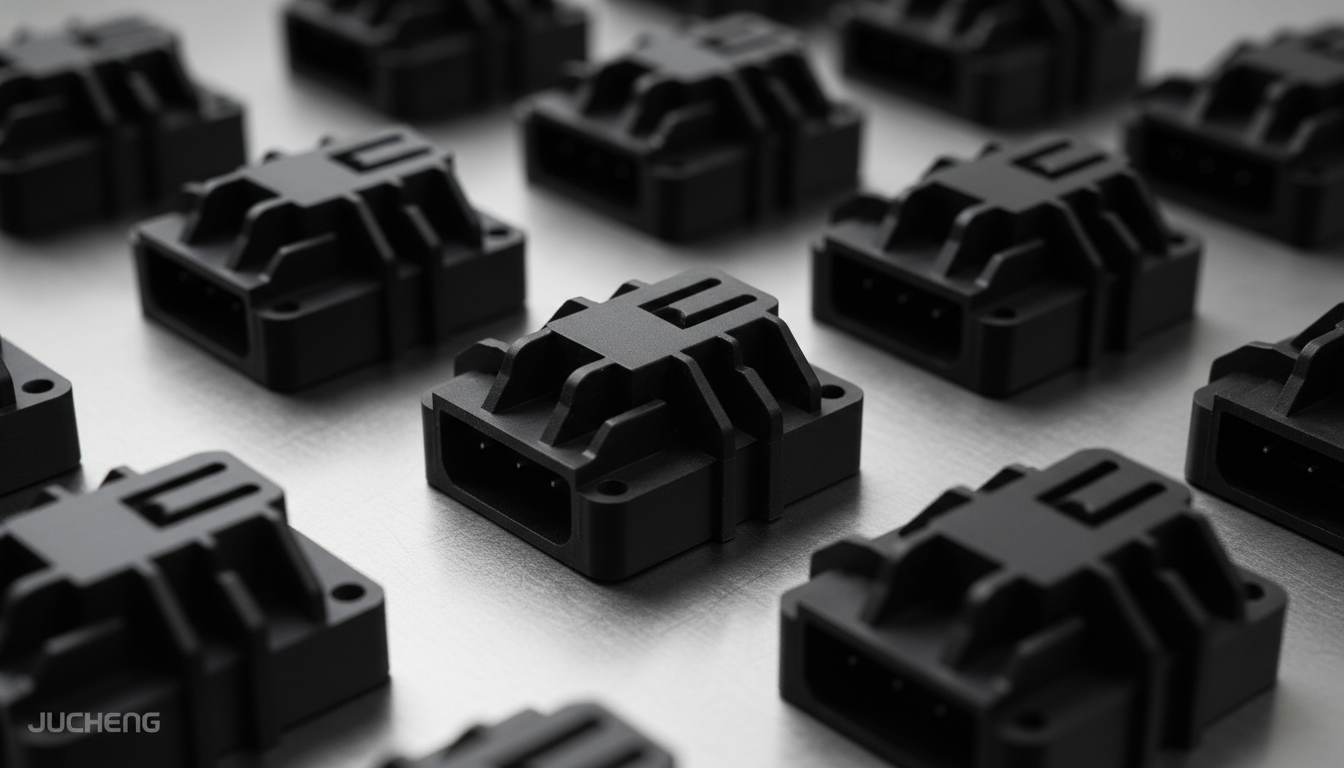
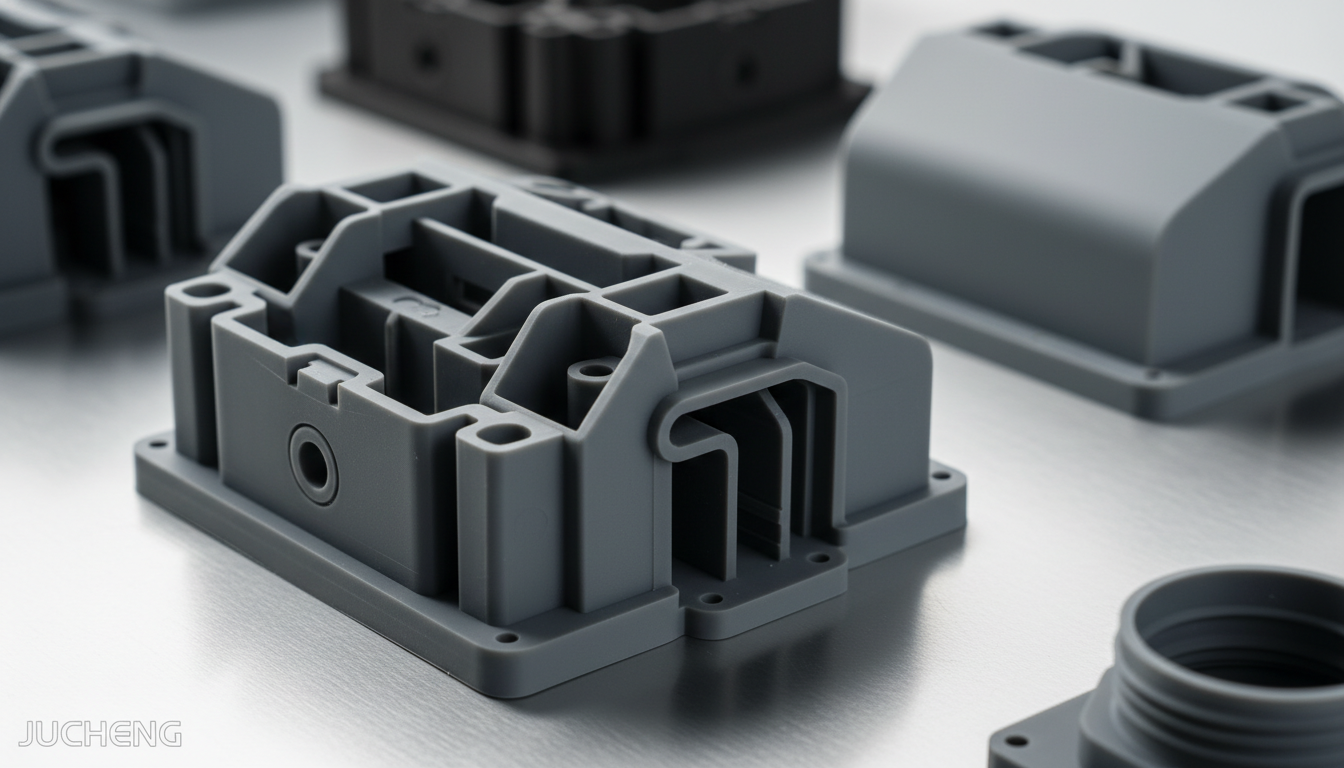
Precision-injection-molded-semi-transparent-amber-PEI-medical-trays-and-glass-filled-black-PEI-aerospace-connectors-1

I nostri materiali disponibili

PEI-SABIC Ultem 1000

Ottenere un'eccezionale integrità dielettrica e stabilità dimensionale alle alte temperature nella microelettronica senza utilizzare alogeni corrosivi richiede un polimero amorfo specializzato, che SABIC Ultem 1000 offre attraverso la sua matrice di polietereimmide (PEI) non rinforzata e ad alta viscosità. Con una densità di 1,27 g/cm³ e una classificazione di infiammabilità intrinseca UL 94 V-0 fino a 0,4 mm, questa resina trasparente ambra è lo standard globale per prese di test ad alta temperatura, involucri per telecomunicazioni e manifold medicali. Jucheng Precision, nell'ambito dei sistemi ISO 9001 e IATF 16949, è specializzata nello stampaggio di Ultem 1000. Operando con oltre 35 presse avanzate dotate di fasce riscaldanti in ceramica e controllori di temperatura a olio, eliminiamo le tensioni termiche interne, fornendo componenti ottici impeccabili verificati tramite CMM Zeiss.
LEGGI DI PIÙ

PEI-SABIC Ultem 1010

Riempire percorsi di flusso ultra-sottili e altamente complessi in avionica ad alta tensione e cassette medicali mantenendo una resistenza allo snervamento di 110 MPa richiede un super-polimero ad alto flusso ottimizzato, che SABIC Ultem 1010 offre attraverso la sua matrice di polietereimmide amorfa non rinforzata e ad alta viscosità con reologia di fusione migliorata. Con una temperatura di transizione vetrosa (Tg) elevata di 217°C e una densità di 1,27 g/cm³, questa qualità conforme alla norma aerospaziale FAR 25.853 raggiunge una classificazione V-0 a 0,4 mm. Jucheng Precision, nell'ambito dei sistemi ISO 9001 e IATF 16949, è specializzata nello stampaggio di Ultem 1010. Utilizzando utensili di raffreddamento conformi lavorati a CNC a 5 assi, gestiamo il suo ritiro isotropico (0,5%-0,7%) per fornire parti senza difetti verificate tramite CMM Zeiss.

LEGGI DI PIÙ

PEI-SABIC Ultem 2300

Per soddisfare carichi meccanici estremi, stabilità dimensionale e sicurezza antincendio continua in infrastrutture aerospaziali ed elettriche avanzate, l'Ultem 2300 di SABIC sfrutta una matrice di polietereimmide (PEI) amorfa rinforzata con fibra di vetro al 30%. Con una densità elevata di 1,51 g/cm³ e una temperatura di transizione vetrosa (Tg) di 217°C, questo grado ad alta rigidità offre un modulo a trazione eccezionale di 9.500 MPa e una classificazione intrinseca di infiammabilità UL 94 V-0 a 0,25 mm. Jucheng Precision, operando nell'ambito dei sistemi ISO 9001 e IATF 16949, è specializzata nello stampaggio dell'Ultem 2300. Utilizzando attrezzature in H13 lavorate con CNC a 5 assi, controlliamo le sue variabili di ritiro basse e isotrope (0,2%-0,4%) per eliminare l'imbarcamento, verificato tramite CMM Zeiss.

LEGGI DI PIÙ

PEI-SABIC Ultem 9085

Soddisfare gli standard senza compromessi FAA FAR 25.853 per gli interni di cabina degli aeromobili in termini di bassa densità di fumo, bassa tossicità e rigorosi limiti di rilascio di calore OSU 65/65 richiede un materiale d'élite, che SABIC Ultem 9085 offre attraverso la sua matrice di polietereimmide (PEI) amorfa non rinforzata e modificata ad alto impatto. Con una densità di 1,34 g/cm³ e una temperatura di transizione vetrosa (Tg) di 186°C, questo polimero certificato aerospaziale fornisce un'eccezionale duttilità all'impatto insieme alla sicurezza intrinseca di autoestinguenza. Jucheng Precision, nell'ambito dei sistemi IATF 16949 e ISO 9001, è specializzata nello stampaggio a iniezione personalizzato di Ultem 9085. Supportati dai nostri utensili in acciaio inossidabile S136 lavorati a CNC a 5 assi e da controllori di riscaldamento dello stampo a olio pressurizzato, controlliamo lo stress termico e garantiamo proprietà fisiche uniformi, fornendo componenti critici per la cabina verificati tramite CMM Zeiss.

LEGGI DI PIÙ

PEI-SABIC Ultem HU1000

Mantenere un'assoluta sicurezza biologica sotto esposizione aggressiva a lipidi clinici e resistere a oltre 1.000 cicli di sterilizzazione in autoclave a vapore senza degrado fisico richiede un polimero ad alta temperatura e ad elevata purezza, che SABIC Ultem HU1000 offre attraverso la sua matrice di polietereimmide (PEI) amorfa non rinforzata e di grado sanitario. Conforme a USP Classe VI e ISO 10993, questa resina trasparente ambra vanta un'eccezionale temperatura di transizione vetrosa (Tg) di 217°C e una densità di 1,27 g/cm³. Presso Jucheng Precision, produttore a contratto di dispositivi medici certificato ISO 13485 e ISO 9001, siamo specializzati nello stampaggio in camera bianca ad alta temperatura di Ultem HU1000. Supportati da camere bianche certificate ISO Classe 7 e Classe 8 e da utensili in acciaio inossidabile S136 lavorati a CNC a 5 assi, garantiamo zero contaminazione da particelle, fornendo componenti medici impeccabili verificati tramite CMM Zeiss.
LEGGI DI PIÙ

Qualità complete di PEI (Ultem) che stampiamo

Lavoriamo resine di polietereimmide ad alta resistenza e ritardanti di fiamma principalmente dal portafoglio mondiale SABIC Ultem, coprendo requisiti di elevata trasparenza, strutturali e biocompatibili:

Classe di materiale PEI Marchio e Grado Tipico Caratteristiche e Vantaggi Principali
PEI non rinforzato • SABIC Ultem 1000 / 1010
• SABIC Ultem 1000F (Contatto Alimentare)
Amorfo, colore ambra semitrasparente. Ritardante di fiamma intrinseco (UL 94 V-0) ed eccellente resistenza chimica/idrolitica. Ideale per componenti per microonde, parti per servizio alimentare autoclavabili e connettori elettrici.
Rinforzato con Fibra di Vetro • SABIC Ultem 2100 (10% GF)
• SABIC Ultem 2200 (20% GF)
• SABIC Ultem 2300 (30% GF)
Rinforzato con fibre di vetro per elevare notevolmente la resistenza alla trazione, il modulo a flessione e la stabilità dimensionale. Temperatura di distorsione al calore (HDT) fino a 210°C. Perfetto per connettori strutturali aerospaziali e circuiti stampati.
Aviazione e Basso Fumo • SABIC Ultem 9075 / 9085
• SABIC Ultem 9076
Specificamente formulato per conformarsi alle severe normative FAA per l'aviazione riguardo alla bassa tossicità dei fumi e al basso rilascio di calore OSU. Applicato in pannellature interne di aeromobili commerciali, condotti e vassoi di servizio.
Medico e Sanitario • SABIC Ultem HU1000 / HU1010
• SABIC Ultem HU2200 (20% GF) / HU2300 (30% GF)
Certificato biocompatibile USP Classe VI e ISO 10993. Altamente resistente a ripetuti autoclavaggi a vapore, ossido di etilene e sterilizzazione gamma. Ideale per strumenti chirurgici, dispositivi dentali e blocchi di distribuzione per diagnostica.

Processi di stampaggio applicabili per Polieterimmide (PEI)

L'elevata resistenza termica e la sensibilità al taglio del PEI richiedono configurazioni di stampaggio specializzate e parametri di precisione:

Processo di stampaggio Idoneità del processo e applicazione
Stampaggio a iniezione standard Eccellente. Configurato con cilindri specializzati resistenti all'usura per stampare vassoi di sterilizzazione medica, condotti aeronautici e componenti per microonde.
Stampaggio a Parete Sottile Buono. Altamente adatto per alloggiamenti di morsettiere elettriche strutturali e connettori per circuiti stampati con percorsi complessi.
Stampaggio con Inserti Eccellente. Il basso e stabile ritiro del PEI lo rende il substrato perfetto per incapsulare inserti filettati in metallo e connettori in ottone senza crepe attorno all'inserto.

Guida alla Lavorazione e Produzione di Polietereimmide (PEI/Ultem)

Il PEI è amorfo ma possiede una viscosità di fusione estremamente elevata ed è altamente sensibile alla degradazione da taglio. È obbligatorio un rigoroso controllo di processo:

  • Pre-essiccazione: Il PEI è altamente igroscopico. Estrudere resina umida causerà una grave degradazione idrolitica, rendendo i pezzi fragili e causando difetti estetici di splay. Asciughiamo la resina grezza in essiccatori a tramoggia a 150°C (302°F) per 4 ore per mantenere l'umidità al di sotto dello 0,02%.
  • Alta Temperatura di Fusione: La fusione richiede macchine specializzate con capacità ad alta temperatura. I punti di fusione sono strettamente controllati tra 340°C e 400°C (644°F a 752°F).
  • Alta Temperatura dello Stampo: Utilizziamo riscaldatori ad olio pressurizzati per mantenere le temperature dello stampo a 140°C–180°C (284°F a 356°F). La corretta temperatura dello stampo è vitale per minimizzare le tensioni interne, ottimizzare la lucentezza superficiale e prevenire cricche da stress.
  • Design di Canali e Colatori: Per prevenire un elevato riscaldamento da taglio e difetti estetici di “blush”, progettiamo canali sovradimensionati e colatori arrotondati. I percorsi degli utensili sono calcolati con precisione durante la nostra fase DFM.
  • Basso ritiro prevedibile: Essendo un materiale amorfo, il PEI presenta un ritiro estremamente basso e uniforme (0,2% a 0,7%), supportando tolleranze di alta precisione su stampi a cavità multiple.

Principali Settori Applicativi per Componenti in PEI Stampati

  • Medicale e Diagnostica (Certificato ISO 13485): Vassoi chirurgici sterilizzabili in autoclave, collettori per ventilatori medici, dispositivi di filtrazione farmaceutica, guide di prova dentali e strumenti endoscopici.
  • Aerospaziale e Difesa: Condotti del sistema di controllo ambientale (ECS), pannellatura interna della cabina, vassoi di servizio, connettori elettrici strutturali e staffe protettive per cavi.
  • Elettrico ed elettronico: Prese di test per burn-in ad alta temperatura, morsettiere, circuiti stampati (PCB), interruttori elettrici e bobine per avvolgimenti di tipo pesante.
  • Ingegneria automobilistica (certificata IATF 16949): Alloggiamenti sensori sottocofano, valvole di ricircolo dei gas di scarico (EGR), cornici dei fari e raccordi per il sistema di raffreddamento.

Proprietà dei materiali

Densità (non rinforzato) 1,27 - 1,29 g/cm³
Densità (30% GF) 1,51 - 1,53 g/cm³
Resistenza a trazione allo snervamento (non rinforzato) 100 - 110 MPa
Resistenza a trazione allo snervamento (30% GF) 160 - 175 MPa
Allungamento a rottura in trazione 10 - 60 %
Modulo a flessione (non rinforzato) 3.200 - 3.500 MPa
Modulo a flessione (30% GF) 9.000 - 10.000 MPa
Resistenza all'urto Izod (con intaglio, 23°C) 50 - 90 J/m
Temperatura di fusione (temperatura di transizione vetrosa, Tg) 215 - 217 °C
Temperatura di distorsione al calore (HDT @ 1,8 MPa) 200 - 210 °C%
Ritiro da stampaggio lineare 0.2 - 0.7 %
Rigidità dielettrica 25 - 32 kV/mm
Resistività di volume 1.0E+17 Ohm·cm
Dimensione massima del pezzo 800 x 600 mm
Dimensione minima del pezzo 1 x 1 mm